
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-05-14 Origine : Site


L’équilibre entre résistance à la traction extrême et usinabilité pratique présente aujourd’hui un défi d’ingénierie majeur. La conception de composants soumis à de fortes contraintes nécessite des matériaux capables de résister à de lourdes charges. Les ingénieurs doivent y parvenir sans casser les budgets ni détruire rapidement les outils de coupe.
On se tourne souvent vers l'acier 4140 pour résoudre ce problème. Il agit comme un alliage chrome-molybdène (chromoly) très polyvalent. Les industries du monde entier l’apprécient pour sa résistance exceptionnelle à la fatigue, sa ténacité et sa résistance aux chocs. Il constitue l’épine dorsale d’innombrables applications lourdes.
Bien que cet alliage offre des propriétés mécaniques supérieures, l’usinage CNC réussi de l’acier 4140 nécessite une planification stratégique. Vous devez prendre des décisions minutieuses concernant l’état des matériaux, le choix des outils et la gestion thermique. Nous explorerons comment optimiser ces variables pour votre prochain projet.
L'acier 4140 offre une résistance élevée à la traction (jusqu'à 148 000 PSI) et une excellente résistance à la fatigue, ce qui en fait la norme industrielle pour les applications à forte torsion.
Le choix entre les états recuit et trempé et revenu (Q&T) modifie considérablement l'usinabilité, le contrôle des copeaux et les exigences en matière d'outillage.
Contrairement aux matériaux gommeux (comme l'acier inoxydable 304), le 4140 offre un comportement de coupe prévisible lorsque des outils et des avances en carbure appropriés sont appliqués.
Le soudage 4140 nécessite des protocoles stricts de préchauffage et de refroidissement après soudage pour éviter les fissures et la fragilisation par l'hydrogène.
Les ingénieurs sont constamment confrontés à un problème difficile de sélection des matériaux. Ils ont souvent besoin d’un alliage comblant le fossé entre les aciers doux abordables et les superalliages exotiques coûteux. Les aciers doux n'ont pas la durabilité requise pour le chargement cyclique. Les métaux exotiques détruisent rapidement les budgets des projets. L'acier 4140 s'insère parfaitement dans ce vide précis.
Les propriétés du matériau de base proviennent d’une composition chimique soigneusement équilibrée. Cela commence par une base de fer. Les fabricants ajoutent des quantités précises de chrome, de molybdène, de carbone (0,38 % à 0,43 %) et de manganèse. Le chrome améliore la dureté globale et la résistance mineure à la corrosion. Le molybdène améliore profondément la trempabilité et l'uniformité structurelle. La teneur spécifique en carbone offre une résistance massive sans rendre le métal désespérément cassant.
Ces éléments créent des mesures de performances impressionnantes. En fonction du traitement thermique spécifique, la résistance à la traction ultime varie d'environ 95 à 148 KSI. Il maintient également une résistance élevée aux chocs sous des charges de choc soudaines.
Au-delà des chiffres bruts, nous devons examiner les performances prévisibles des ateliers. Les machinistes ont une vision unique de cet alliage chromoly. Malgré sa formidable dureté, les ateliers le privilégient par rapport à des matériaux plus souples mais problématiques comme l'acier inoxydable 304. L'acier inoxydable 304 agit comme « gommeux » lors de coupes lourdes. Cela provoque de graves problèmes d’écrouissage et des pannes soudaines des outils. À l’inverse, 4140 diminue de manière prévisible. Il forme des copeaux gérables et se comporte de manière cohérente sur de longues séries de production.
Vérifiez toujours la certification chimique exacte de votre stock brut. Des écarts mineurs dans la teneur en carbone modifient considérablement vos vitesses de coupe requises.
L’état brut de votre acier dicte l’ensemble du flux de fabrication. Cette décision contrôle en fin de compte le prix final des pièces et les délais de production. Vous choisissez essentiellement entre deux chemins de traitement distincts.
L'état recuit fonctionne mieux pour l'enlèvement de matériaux lourds. Il présente un indice d'usinabilité d'environ 55 % par rapport à l'acier au carbone 1018 de base. Nous recommandons cet état plus souple pour des flux de travail spécifiques. Les composants nécessitant un fraisage profond, un tournage lourd ou des géométries complexes en bénéficient grandement. Vous ébauchez efficacement la forme avant d'envoyer la pièce au durcissement final.
L'état Trempé et revenu (Q&T) est idéal pour un travail de précision. Les fournisseurs proposent généralement des stocks Q&T oscillant entre 28 et 32 HRC. Cet état présente un avantage contre-intuitif. Il possède un indice d'usinabilité inférieur (45 à 50 %). Cependant, Q&T 4140 donne souvent des finitions de surface supérieures. La dureté accrue permet à l'outil de coupe de couper le métal proprement. Cela crée une meilleure rupture des copeaux que l'état recuit plus doux, parfois sujet aux déchirures.
Vous devez comprendre les réalités du traitement post-chauffage. Le durcissement du matériau modifie complètement les processus de fabrication requis.
En dessous de 35 HRC : le tournage et le fraisage au carbure standard fonctionnent efficacement.
35 à 40 HRC : Les vitesses doivent baisser. L'usure des outils s'accélère sensiblement.
Au-dessus de 40 HRC : L’usinage change radicalement. Vous devez abandonner le fraisage standard. Vous faites entièrement confiance à la rectification ou à l'usinage par électroérosion (EDM). Les temps de cycle et les coûts opérationnels montent en flèche.
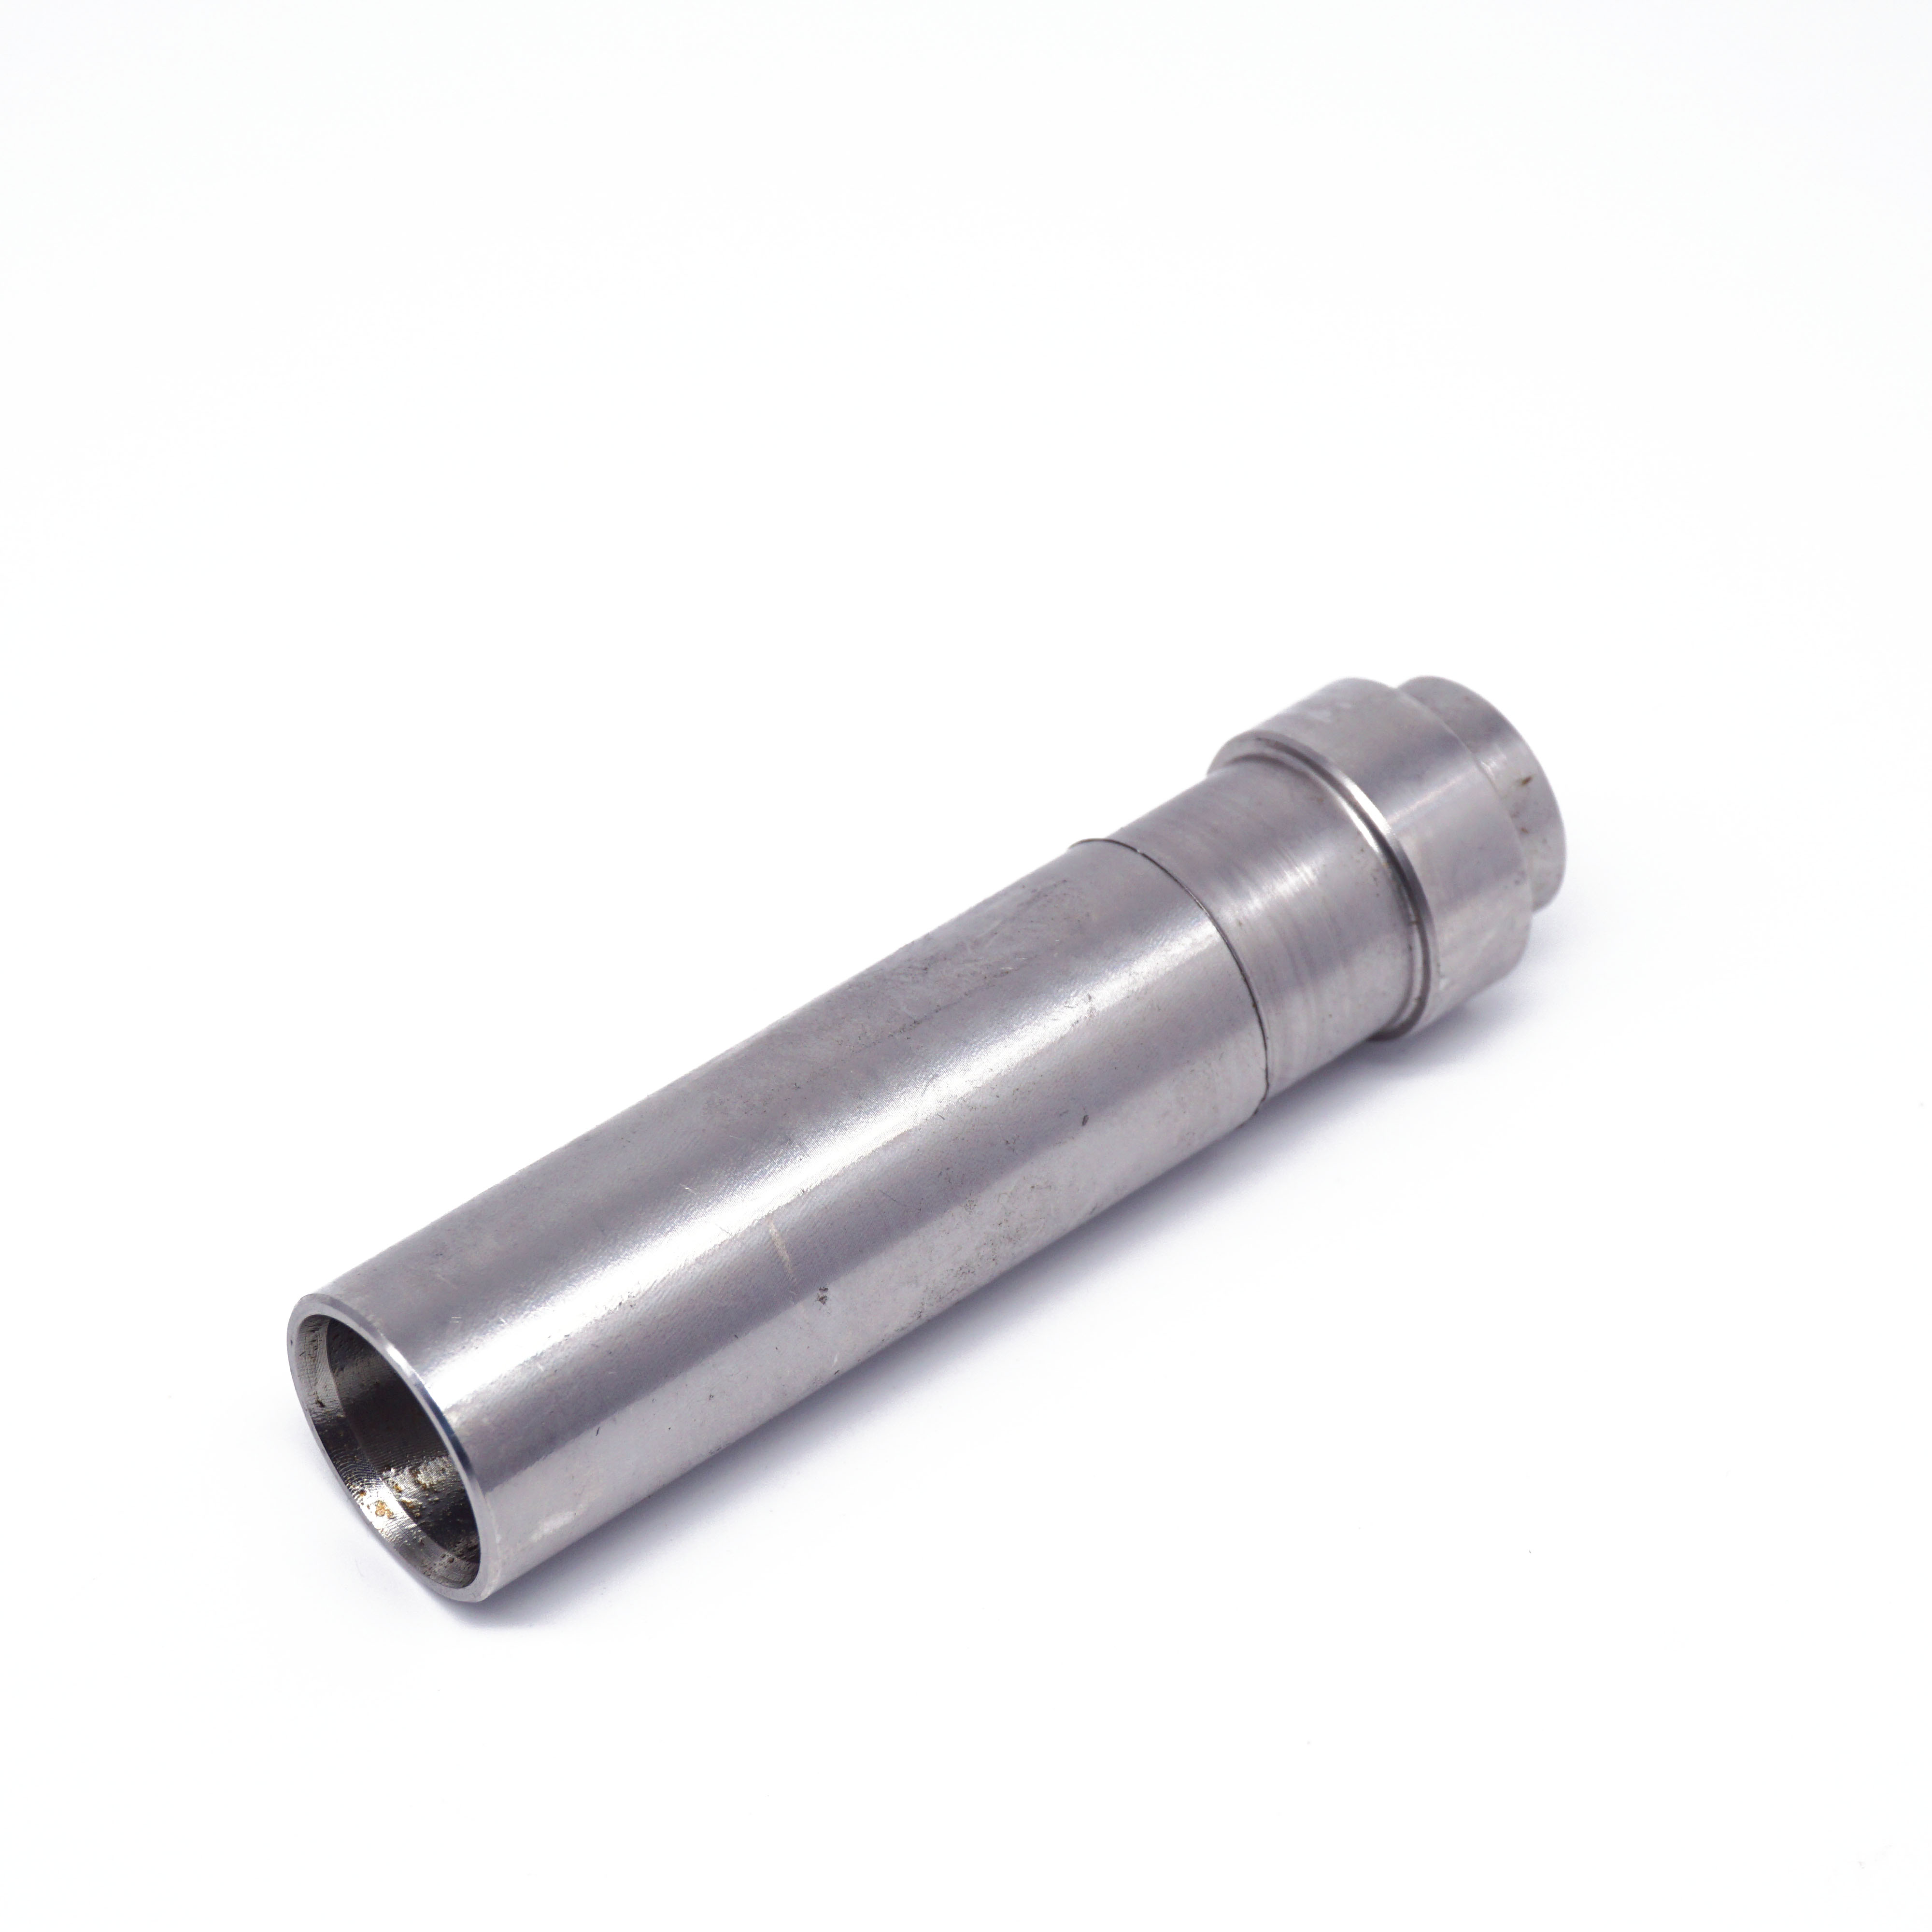
Atteindre des tolérances serrées exige le strict respect de paramètres d’usinage éprouvés. L'acier chromoly agit de manière abrasive contre l'outillage standard. La mise en œuvre d’une stratégie d’outillage robuste évite les pannes catastrophiques.
Nous recommandons fortement les plaquettes en carbure multicouches avec revêtement TiAlN ou TiCN. Ces revêtements spécifiques résistent aux frottements intenses générés par l'acier chromoly. Les outils non revêtus se dégradent tout simplement trop rapidement. Ils perdent leur tranchant et ruinent les finitions de surface.
La mise en œuvre de vitesses et d’avances correctes détermine votre succès. Vous devez pousser le matériau suffisamment fort pour le cisailler, mais pas assez pour brûler l'outil. Considérez ces points de données de mise en œuvre :
Opérations d'ébauche : ciblez 70 à 100 pieds de surface par minute (SFM) ou 21 à 30 m/min.
Opérations de finition : ciblez 100 à 140 SFM pour des finitions de surface plus propres.
Avances : Maintenez une valeur constante de 0,15 à 0,3 mm/tour en fonction du diamètre de l'outil.
De nombreux programmeurs débutants commettent ici une erreur critique. Ils tentent de « bébé » la coupe en alimentant l'outil trop lentement. Une alimentation trop lente génère des frottements excessifs au lieu de couper. Ce frottement provoque un bord rapporté (BUE). Le matériau se soude à l'insert de l'outil, entraînant une usure immédiate et prématurée de l'outil.
La gestion thermique joue un rôle majeur dans la réussite de l'usinage CNC de l'acier 4140. Vous devez spécifier l’utilisation d’un liquide de refroidissement à haute pression. Un puissant jet de liquide de refroidissement évacue rapidement les copeaux des cavités profondes. Plus important encore, il stabilise les températures des matériaux. Laisser la chaleur s’accumuler provoque un durcissement localisé, ruinant les passes de coupe ultérieures.
Les ingénieurs adaptent la résistance à la fatigue et la rigidité en torsion du 4140 à des applications industrielles très spécifiques. Comprendre ces cas d'utilisation permet de justifier le choix du matériau.
Les composants de transmission de puissance représentent un secteur massif pour cet alliage. Un chargement cyclique continu cisaillerait rapidement les aciers doux les plus faibles. Les fabricants s'appuient sur le 4140 pour élaborer la norme Arbre de machine . Ces composants rotatifs supportent un couple et des moments de flexion constants pendant des milliers d'heures de fonctionnement.
Les systèmes CVC et dynamiques des fluides exigent également des matériaux robustes. Les grands appareils de traitement d'air commerciaux et les pompes industrielles fonctionnent sous des contraintes de régime élevé. Vous avez besoin d’une stabilité dimensionnelle élevée pour éviter les vibrations sévères. Les ingénieurs spécifient fréquemment 4140 pour un usage intensif Arbre de soufflante . L'alliage empêche la déviation et assure une distribution de puissance fluide tout au long de la durée de vie de l'équipement.
Les usages de l’industrie lourde vont encore plus loin. Vous trouverez ce matériau dans les essieux automobiles, les moyeux à engrenages CNC et les liaisons d'équipement lourd. Tout composant confronté à des charges d'impact brutales repose sur la ténacité fournie par les alliages chromoly.
Nous devons remédier aux inconvénients spécifiques du 4140 plutôt que de le présenter comme un matériau sans faille. La gestion des risques garantit des résultats d’ingénierie plus sûrs. Même s’il s’usine magnifiquement, le traitement thermique présente de graves risques.
Le soudage présente d’énormes défis. La teneur élevée en carbone le rend extrêmement sensible aux chocs thermiques. Lorsque vous appliquez une chaleur de soudage intense et permettez un refroidissement rapide, la microstructure se fracture. Ce risque élevé de fissuration thermique détruit l’intégrité des composants. De plus, la fragilisation par l'hydrogène se produit fréquemment si de l'humidité pénètre dans le bain de soudure.
Vous devez suivre des protocoles d’atténuation stricts pour souder en toute sécurité. Tout d'abord, indiquez la nécessité absolue d'adapter les métaux d'apport à la haute résistance à la traction de l'alliage. L’utilisation d’un agent de remplissage faible crée un point de défaillance immédiat.
Deuxièmement, nécessiter un préchauffage complet. Vous devez chauffer lentement l'ensemble du composant avant de créer un arc. Idéalement, visez des températures environ 15 °C inférieures à la température de trempe précédente de la pièce. Enfin, vous devez contrôler le refroidissement après soudage. Enveloppez la pièce dans des couvertures thermiques. Effectuez immédiatement un étuvage contrôlé à l'hydrogène après le soudage pour libérer les gaz piégés.
Ne refroidissez jamais à l’air un assemblage 4140 soudé sur une table d’atelier frigorifique. La chute rapide de la température garantit des microfissures le long de la zone affectée thermiquement.
Les acheteurs ont besoin d’une perspective d’évaluation claire. Vous devez décider si le 4140 représente une solution sur-conçue ou sous-conçue pour votre projet spécifique. Le comparer à des alternatives courantes clarifie la décision.
Regardez l’acier 4140 contre 4130. Le 4130 contient moins de carbone (0,28 % à 0,33 %). Cette faible teneur en carbone rend le 4130 beaucoup plus facile à souder et à former. Les fuselages d'avions utilisent souvent des tubes 4130 pour cette raison. Cependant, le 4140 gagne haut la main en termes de résistance à la traction brute et de durabilité aux contraintes élevées.
Comparez-le à l’acier au carbone 1018. 1018 sert de référence pour l’industrie. Il est beaucoup moins cher et beaucoup plus facile à couper, avec une usinabilité de 100 %. Pourtant, 1018 manque d’une véritable intégrité structurelle. Il ne peut pas survivre en tant qu'engrenage porteur ou arbre à couple élevé.
Qualité du matériau |
Teneur en carbone |
Indice d'usinabilité |
Meilleure utilisation des applications |
|---|---|---|---|
1018 Acier |
0,15% - 0,20% |
100 % (référence) |
Goupilles à faible contrainte, plaques de montage, fixations générales. |
4130 Acier |
0,28% - 0,33% |
70% |
Structures tubulaires soudées, pièces à contraintes modérées. |
Acier 4140 (recuit) |
0,38% - 0,43% |
55% |
Engrenages soumis à de fortes contraintes, composants lourds fraisés en profondeur. |
Acier 4140 (Q&T) |
0,38% - 0,43% |
45% - 50% |
Arbres de précision, liaisons d'équipement lourd. |
Votre prochaine étape consiste à finaliser les spécifications exactes. Conseillez à vos équipes d’ingénierie de définir les cotes HRC requises avant de demander des devis. L'envoi de dessins incomplets entraîne des prix très inexacts de la part des partenaires fabricants.
L'usinage CNC approprié de l'acier 4140 offre un équilibre inégalé entre propriétés mécaniques haut de gamme et usinabilité gérable. Vous bénéficiez d’une immense résistance à la traction sans sacrifier votre capacité à respecter des tolérances strictes. Les ingénieurs s'en servent continuellement pour remplacer les composants défaillants en acier doux.
Pour maximiser l’efficacité de votre fabrication, prenez ces mesures concrètes. Tout d’abord, donnez la priorité à l’état Q&T pour les pièces à tolérance serrée afin de garantir des finitions de surface supérieures. Deuxièmement, réglez des vitesses et des avances précises à l'aide de plaquettes en carbure revêtues pour éviter une défaillance rapide de l'outil. Enfin, associez-vous toujours à un atelier d’usinage hautement expérimenté dans les stratégies d’outillage en métaux durs et la gestion thermique.
R : Oui, mais les outils de coupe standard échouent rapidement au-dessus de 40 HRC. Un tournage dur, un meulage ou une EDM est requis pour le 4140 qui a été trempé jusqu'à sa dureté maximale (54-59 HRC) ou nitruré (60+ HRC).
R : Bien que physiquement plus dur en termes de limite d'élasticité, les machinistes trouvent généralement le 4140 plus facile à couper car il s'écaille de manière prévisible et ne souffre pas de l'écrouissage extrême (« gommeux ») des aciers inoxydables de la série 300.
R : Oui, un liquide de refroidissement à haute pression est fortement recommandé pour évacuer rapidement les copeaux, empêcher la combustion des outils et maintenir la trempe structurelle du matériau.
