
Shikimet: 0 Autori: Redaktori i faqes Koha e publikimit: 15-09-2026 Origjina: Faqe


Inxhinierët dhe ekipet e prokurimit përballen sot me presion të vazhdueshëm. Ata duhet të balancojnë saktësinë e saktë të pjesës, shpejtësinë e shpejtë të prodhimit dhe buxhetet strikte të njësive. Gjetja e materialit të duhur shpesh duket si një kompromis i vështirë. Futni tunxh me përpunim të lirë. Përpunimi i tunxhit C360 shërben si standardi i padiskutueshëm i industrisë për prodhimin me vëllim të lartë dhe me tolerancë të ngushtë. Ofron përpunueshmëri të jashtëzakonshme pa sakrifikuar integritetin strukturor.
Megjithatë, specifikimi i kësaj aliazh nuk është gjithmonë i thjeshtë. Ndërsa shumë i gjithanshëm, vendosja për ta përdorur atë kërkon vlerësim të kujdesshëm. Ju duhet të rishikoni kufijtë e tij mekanikë dhe pajtueshmërinë rregullatore në lidhje me përmbajtjen e plumbit. Ju gjithashtu duhet të vlerësoni aftësitë e partnerit të zgjedhur të prodhimit. Në këtë udhëzues, ne eksplorojmë pse kjo aliazh specifik mbetet popullor. Ju do të mësoni se si të përafroni vetitë e tij fizike me kërkesat tuaja të pjesës. Ne do të mbulojmë gjithashtu rreziqet e pajtueshmërisë, strategjitë e zbutjes dhe hapat kritikë për përzgjedhjen e shitësit.
Tunxhi C360 ka një vlerësim 100% të përpunimit, duke reduktuar në mënyrë drastike kohën e ciklit dhe konsumin e veglave në krahasim me çelikun ose aluminin.
Ideale për komponentë komplekse, të personalizuara prej bronzi CNC që kërkojnë toleranca të ngushta, përfundime superiore të sipërfaqes dhe forcë të moderuar.
Kufizimet rregullatore në lidhje me përmbajtjen e plumbit (RoHS, Ligji për ujin e pijshëm të sigurt) duhet të vlerësohen përpara se të specifikoni bronzin C36000 për aplikime për konsumatorë ose për trajtimin e lëngjeve.
Përzgjedhja e partnerit të duhur të përpunimit me saktësi kërkon vlerësimin e menaxhimit të çipave të tyre, aftësive të riciklimit të skrapit dhe proceseve të kontrollit të cilësisë për të siguruar efikasitet në kosto.
Kohët e larta të ciklit dhe konsumimi i shpejtë i veglave rritin koston për pjesë në prodhimin e saktë. Metalet më të forta kërkojnë shpejtësi më të ngadalta të gishtit. Ata gjithashtu kërkojnë zëvendësime të shpeshta të mjeteve. Këta faktorë pengojnë rëndë rrjedhën e prodhimit. Kur shkallëzoni deri në mijëra pjesë, çdo sekondë e humbur dëmton fundin tuaj. Inxhinierët kanë nevojë për një material të projektuar posaçërisht për heqjen e shpejtë të materialit.
Tunxhi C36000 ofron zgjidhjen përfundimtare. Standardet e industrisë i caktojnë një vlerësim 100% të përpunimit. Ajo vepron si bazë me të cilën ekspertët matin të gjitha metalet e tjera. Sekreti qëndron në përbërjen e tij të saktë kimike. Lidhja përmban afërsisht 61.5% bakër, 35.5% zink dhe në mënyrë kritike, 2.5% deri në 3.7% plumb. Gjatë procesit të prerjes, kjo përmbajtje plumbi shpërndahet si grimca mikroskopike. Ata shkrihen pak nën fërkimin e prerjes. Kjo krijon një lubrifikant natyror të kufirit të brendshëm.
Ne mund t'i hartojmë këto veçori unike të materialit drejtpërdrejt me rezultatet e prekshme të prodhimit:
Përpunimi me shpejtësi të lartë: Dyqanet mund të shtyjnë boshtet CNC në RPM-të e tyre maksimale. Kjo ul në mënyrë drastike kostot e orës së makinës. Normat më të shpejta të furnizimit përkthehen drejtpërdrejt në qarkullim më të lartë ditor.
Zvogëlimi i konsumit të veglave: Lubrifikimi i integruar zgjat jetën e futjeve të karabit. Ju përjetoni shumë më pak ndërprerje të prodhimit. Kostot e mjeteve të konsumit mbeten jashtëzakonisht të ulëta.
Formim i shkëlqyeshëm i çipave: Patate të skuqura të gjata me fije ngatërrohen lehtësisht rreth veglave. C360 e parandalon plotësisht këtë. Ajo prodhon patate të skuqura të vogla, të brishta. Ata thyhen dhe pastrohen menjëherë. Kjo parandalon bllokimin e makinës në qendrat e automatizuara të rrotullimit CNC. Ai dëshmon ideal për 'dritat e fikur', prodhim pa staf.
Gabimet e zakonshme në fazat e hershme të projektimit shpesh përfshijnë zgjedhjen e aluminit mbi C360 thjesht për uljen e peshës. Ndërsa alumini është i lehtë, C360 lejon filetim shumë më të ngushtë dhe përfundime të sipërme të sipërfaqes drejt e nga makina, duke eliminuar hapat e kushtueshëm të lustrimit dytësor.
Të kuptuarit e përbërjes kimike të një materiali është vetëm gjysma e betejës. Ju duhet të përktheni specifikimet fizike dhe kimike në kritere praktike të vlerësimit. Kjo i ndihmon vendimmarrësit të sigurojnë që materiali përputhet në mënyrë të përsosur me aplikacionin përfundimtar.
C360 Matrica e Vetive mekanike dhe fizike të tunxhit
Prona |
Vlera tipike (Teramenti gjysmë i fortë) |
Ndikimi praktik i aplikimit |
|---|---|---|
Rezistenca në tërheqje |
58,000 psi |
Mjaft i fortë për mbërthyes mekanikë standardë. |
Forca e rendimentit |
45,000 psi |
I reziston deformimeve të përhershme nën ngarkesa të moderuara. |
Vlerësimi i përpunimit |
100% |
Mundëson shpejtësi maksimale të prerjes dhe konsumim minimal të veglave. |
Përçueshmëria termike |
67 Btu/sq ft/orë/°F |
Shpërndan nxehtësinë në mënyrë efikase në mbylljet elektrike. |
C360 ofron një forcë rendimenti prej afërsisht 45,000 psi kur furnizohet me një temperament gjysmë të fortë. Ne duhet ta shikojmë këtë metrikë përmes një lente të rreptë vlerësimi. Ky vlerësim i forcës rezulton më se i mjaftueshëm për shumicën e pajisjeve strukturore. Funksionon bukur për ngecjet, kllapat dhe strehimet e pajisjeve me porosi.
Megjithatë, ne duhet të respektojmë kufizimet e tij. Nuk shërben si zëvendësim i drejtpërdrejtë i çelikut me elasticitet të lartë në mjedise me ngarkesë të rëndë. Nëse komponenti juaj përballet me ndikime të rënda dinamike ose strese ekstreme prerëse, C360 mund të deformohet. Praktika më e mirë dikton përdorimin e bronzit për komponentët e ngurtë, statikë në vend të boshteve lëvizëse aktive me stres të lartë.
Përtej forcës mekanike, mbijetesa mjedisore ka rëndësi. C360 krenohet me rezistencën natyrore ndaj korrozionit atmosferik. Ai gjithashtu i reziston ekspozimit ndaj acideve jooksiduese dhe shumë tretësve të zakonshëm industrialë. Kjo rezistencë e brendshme zgjat jetëgjatësinë e pjesës në mjedise të moderuara.
Për më tepër, C360 është tepër pranues ndaj operacioneve dytësore. Ju nuk keni nevojë për përgatitje të gjerë të sipërfaqes. Metali pranon me lehtësi nikelin, kromin ose argjendin. Ai gjithashtu akomodon lehtësisht proceset e saldimit dhe ngjitjes. Kjo e bën atë një substrat shumë të favorizuar për lidhësit elektrikë ku përçueshmëria e sipërfaqes është parësore.
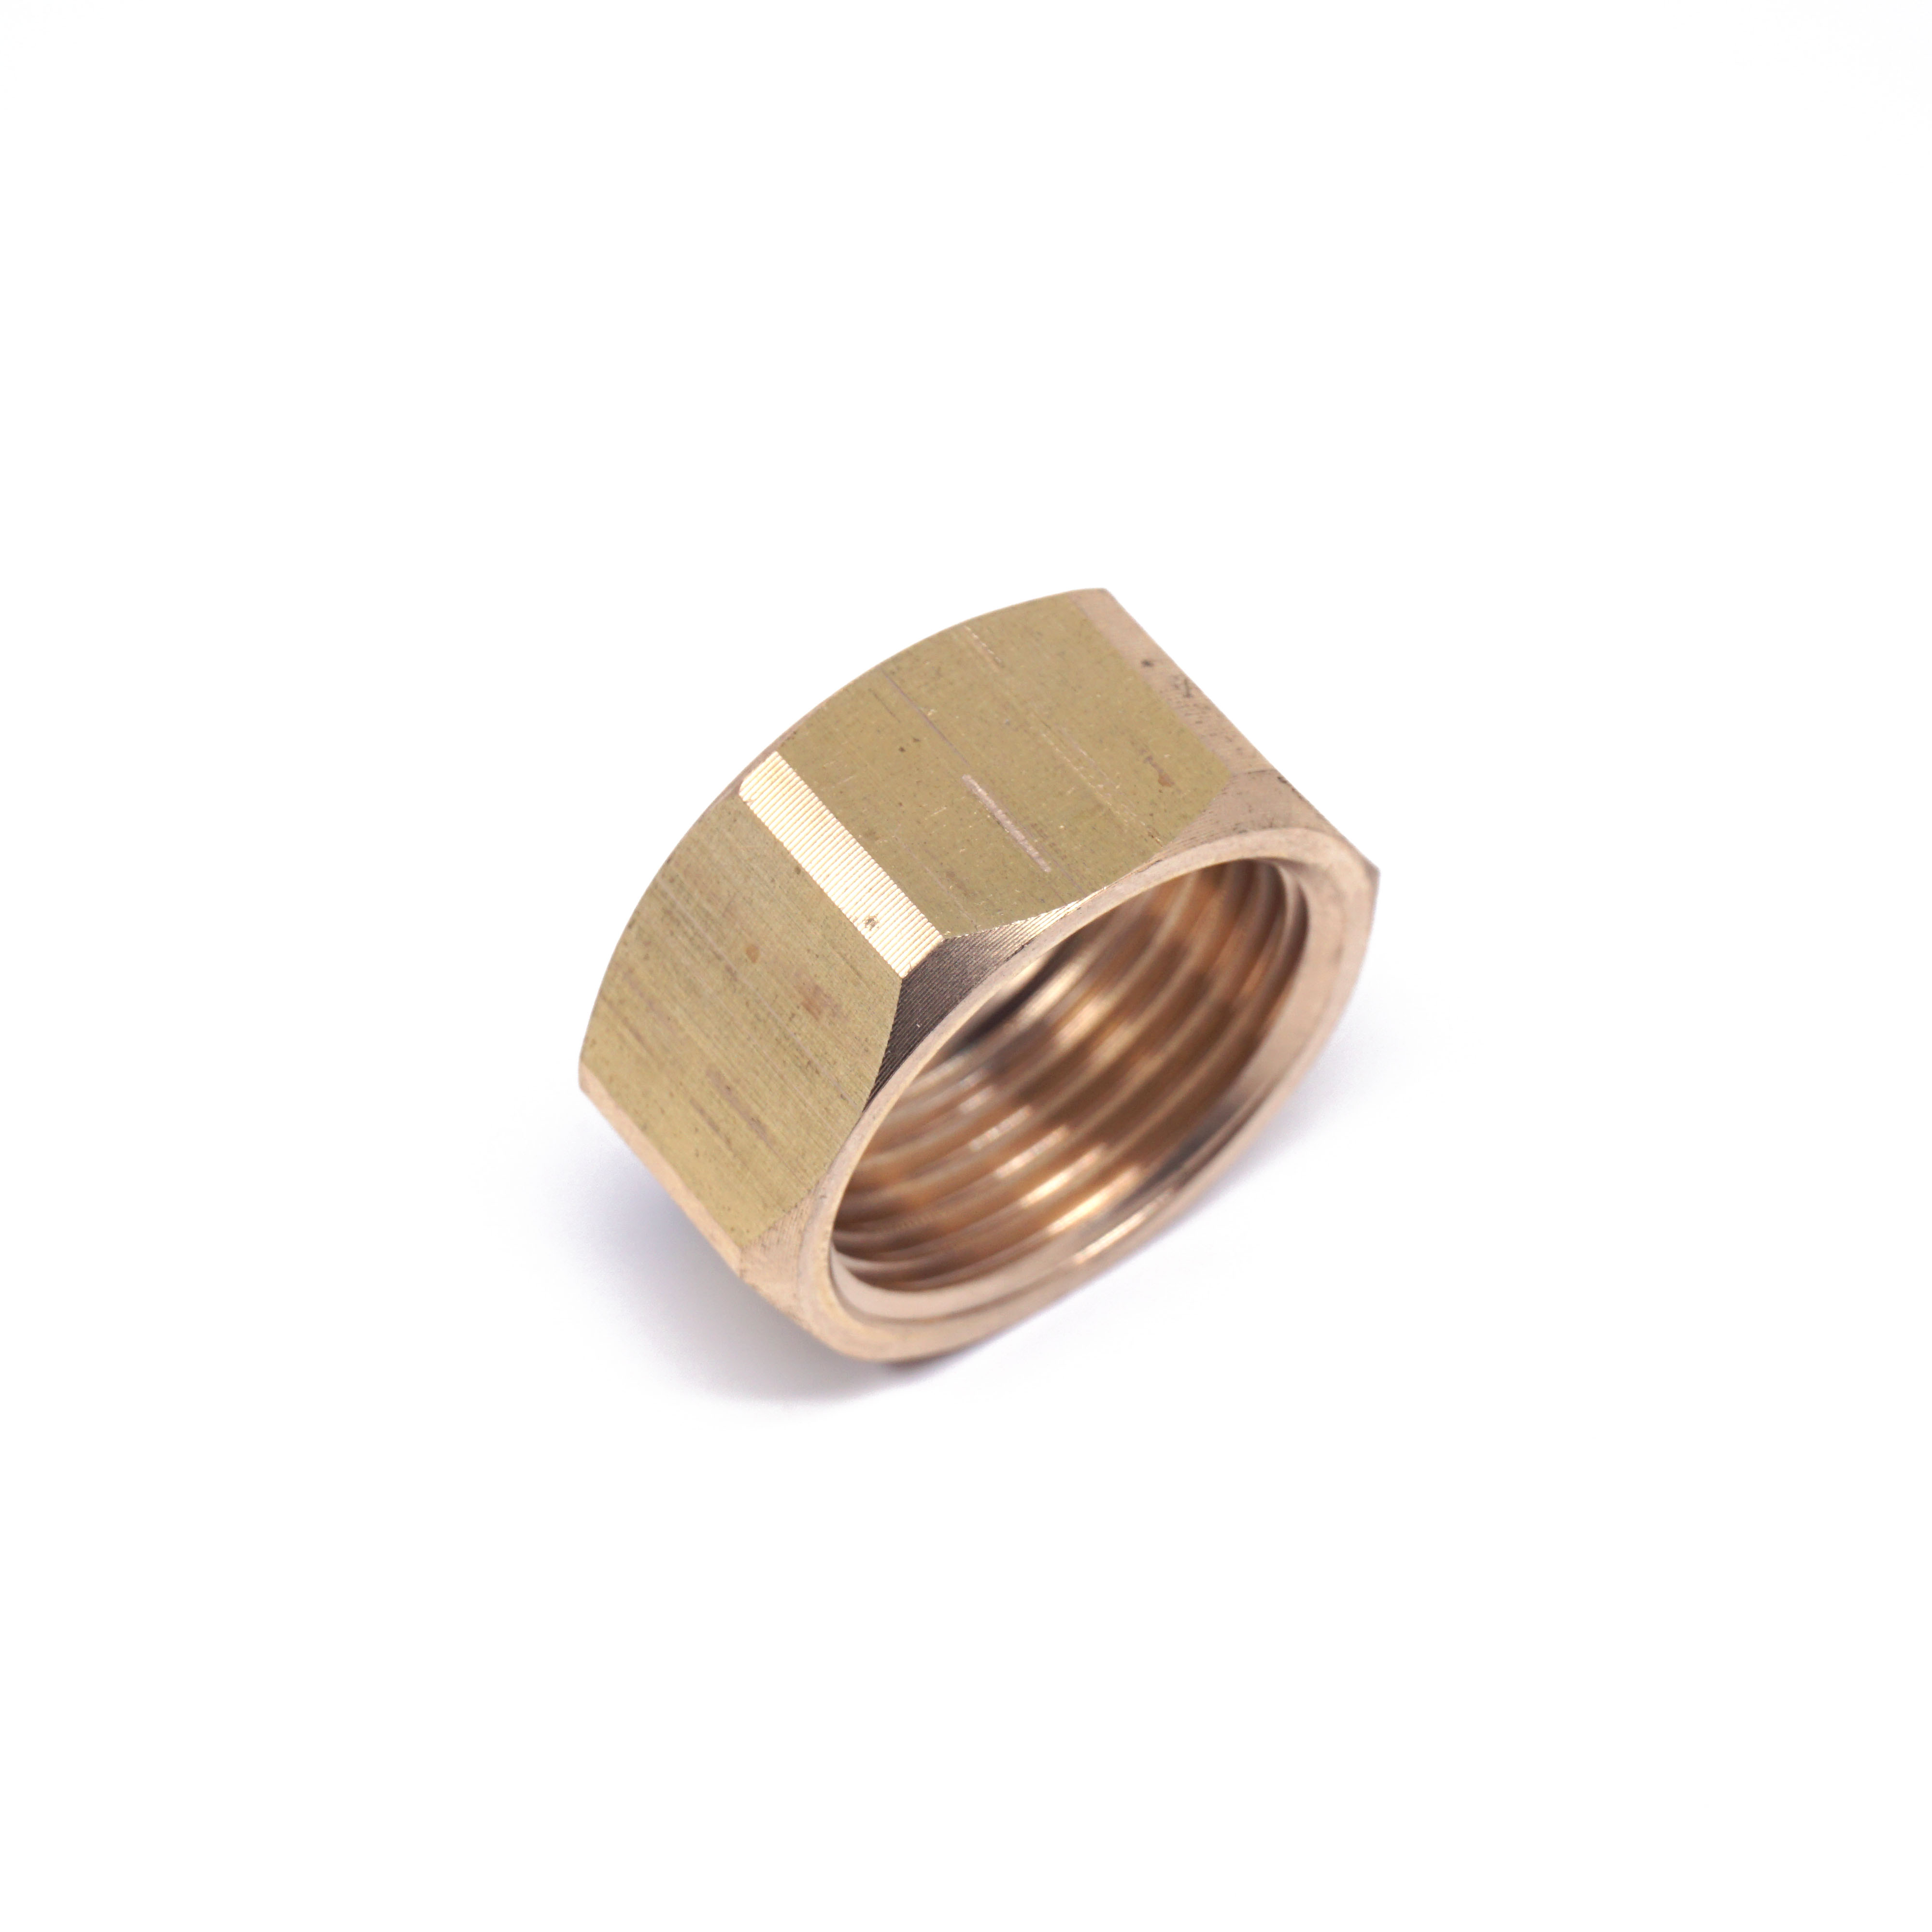
Të demonstrosh ekspertizë në industri do të thotë të dish saktësisht se ku një material siguron kthimin më të lartë të investimit. Komponentët e tunxhit CNC dominojnë disa sektorë kritikë. Duke ekzaminuar këto raste përdorimi, blerësit mund të vërtetojnë modelet e tyre specifike.
Sistemet e menaxhimit të lëngjeve kërkojnë saktësi absolute. Trupat e valvulave, përshtatësit pneumatikë dhe lidhësit hidraulikë kërkojnë gjeometri të brendshme të përsosura. Tolerancat e ngushta ndaj rrjedhjeve janë të panegociueshme. Pajisjet prej bronzi C360 shkëlqejnë në këtë kategori. Materiali prehet pastër, duke siguruar që fijet të mbeten të mprehta dhe pa gërvishtje. Një gërvishtje e vetme mikroskopike mund të komprometojë një vulë unaze O. Karakteristikat e mprehta të thyerjes së çipave të C360 e eliminojnë plotësisht këtë rrezik. Për më tepër, bronzi në thelb i reziston tërbimit. Kjo i lejon teknikët të montojnë dhe çmontojnë pajisje me fileto shumë herë pa dëmtuar fijet.
Industria e elektronikës mbështetet shumë në kunjat e rrotulluara me porosi, trupat e lidhësit koaksial dhe terminalet e ndërprerësve. Këto pjesë përdorin përçueshmërinë termike dhe elektrike të aliazhit. Ndërsa bakri i pastër e përçon më mirë elektricitetin, ai është jashtëzakonisht i butë dhe i vështirë për t'u përpunuar. C360 arrin ekuilibrin perfekt. Ofron përçueshmëri të përshtatshme ndërsa lejon përpunim të shpejtë me mikro-precizion. Për më tepër, ai mbetet jo magnetik. Kjo parandalon ndërhyrjet në montimet e ndjeshme të RF (frekuencave të radios) dhe pajisjet diagnostikuese mjekësore.
Asambletë mekanike shpesh kërkojnë gjeometri të vogla dhe të ndërlikuara. Dorezat e përdredhura me porosi, vidhat e specializuara dhe ingranazhet e saktë të orës kërkojnë stabilitet të jashtëzakonshëm dimensional. Dekorimi pas përpunimit shkatërron rrjetat e ngushta të ingranazheve. Për shkak se C360 pret me forcë minimale prerëse, ajo fut shumë pak stres të mbetur në pjesë. Gjeometria përfundimtare e përpunuar qëndron pikërisht aty ku e keni modeluar. Ky stabilitet garanton funksionime të qetë mekanike gjatë miliona cikleve.
Ndërtimi i një zinxhiri furnizimi të besueshëm kërkon transparencë të thellë në lidhje me kufizimet materiale. Ne duhet të adresojmë drejtpërdrejt realitetet rregullatore që rrethojnë C360. Elementi i saktë që e bën këtë aliazh kaq jashtëzakonisht të përpunueshëm, sjell gjithashtu rreziqe të konsiderueshme të pajtueshmërisë.
Siç u përmend më parë, përmbajtja e plumbit prej 2,5% deri në 3,7% vepron si një lubrifikant mikroskopik. Plumbi nuk tretet tërësisht në përzierjen bakër-zink. Në vend të kësaj, ajo mbetet e shpërndarë në rruaza të vogla. Ky tipar metalurgjik i jep materialit çipin e tij të shkurtër. Megjithatë, standardet globale të shëndetit synojnë gjithnjë e më shumë ekspozimin ndaj plumbit, duke i detyruar inxhinierët të rishqyrtojnë se ku e vendosin këtë aliazh.
Uji i pijshëm: Akti i përditësuar i ujit të pijshëm (SDWA) rregullon rreptësisht përbërësit e ujit të pijshëm në Shtetet e Bashkuara. Ai kërkon një përmbajtje maksimale të ponderuar të plumbit prej 0,25% për sipërfaqet e lagura. Standardi C360 e tejkalon në mënyrë dramatike këtë kufi. Mospërputhja rezulton në dënime të rënda ligjore. Ju absolutisht nuk mund ta përdorni atë për valvulat hidraulike të banesave ose shpërndarësit e ujit të pijshëm.
Tregjet globale: Nëse eksportoni pajisje elektronike në Bashkimin Evropian, përballeni me direktivat RoHS (Kufizimi i substancave të rrezikshme) dhe REACH. Historikisht, RoHS dha një përjashtim (Përjashtimi 6c) duke lejuar deri në 4% plumb në lidhjet e bakrit. Megjithatë, organet rregullatore i shqyrtojnë shpesh këto përjashtime. Mbështetja në to për një kohë të gjatë paraqet një rrezik strategjik të zinxhirit të furnizimit.
Kur pajtueshmëria rregullatore tejkalon aftësinë e pastër të përpunimit, duhet të rrotulloheni. Sot ekzistojnë disa alternativa pa plumb ose me pak plumb. Materialet si C46400 (Naval Brass) ose C69300 (Eco-Brass) plotësojnë mandatet moderne mjedisore. Eco-Brass përdor silikon në vend të plumbit për të përmirësuar thyerjen e çipave.
Megjithatë, një gabim i zakonshëm është të supozojmë se mund të ndërroni C360 me Eco-Brass pa përditësuar strategjinë tuaj të përpunimit. Tunxhi pa plumb kërkon gjeometri të ndryshme të veglave, shpejtësi më të ngadalta të furnizimit dhe aplikime më të forta të ftohësit. Gjithmonë konsultohuni me partnerin tuaj të përpunimit përpara se të kryeni një zëvendësim material.
Përzgjedhja e materialit përfaqëson vetëm fazën e parë të prodhimit të suksesshëm. Kalimi nga dizajni inxhinierik në veprimin e prokurimit kërkon gjetjen e shitësit të duhur të prodhimit. Përpunimi preciz i tunxhit kërkon flukse pune të specializuara në dysheme. Ju duhet të vlerësoni partnerët e mundshëm në tre dimensione kritike.
Kontrolli modern i lëngjeve dhe strehimet elektronike kërkojnë dimensione jashtëzakonisht të ngushta. Ju duhet të verifikoni aftësinë e shitësit për të mbajtur mikro-tolerancat në mënyrë të vazhdueshme. Pyetni nëse ata mund të mbajnë +/- 0,0005 inç në prodhimet me vëllim të lartë. Arritja e kësaj kërkon torno CNC shumë të ngurtë të stilit zviceran dhe menaxhim të rreptë termik në dyshemenë e dyqanit. Kërkoni studime të aftësive (të dhëna Cpk) nga projektet e tyre të kaluara prej tunxhi për të vërtetuar se ato nuk dalin nga specifikimet pasi veshin veglat.
Lënda e parë e tunxhit mbart një kosto të lartë malli. Megjithatë, për shkak se makinat C360 janë kaq të pastra, ajo gjeneron çipa shumë të riciklueshme. Vlerësoni nëse shitësi ekzekuton programe efikase të riciklimit të skrapit. Dyqanet elitare të makinerive i ndajnë me kujdes patate të skuqura prej bronzi. Ato parandalojnë kontaminimin e kryqëzuar me alumin ose çelik. Ata pastaj e shesin këtë skrap të pastër tunxhi në mullinj. Një partner transparent do ta faktorizojë këtë kredi skrap në procesin e tyre të kuotimit. Kjo praktikë subvencionon ndjeshëm koston e pjesës suaj përfundimtare.
Mos ia lini kurrë rastësisë verifikimin material. Sigurohuni që objekti ofron raporte të plota të testimit të materialit (MTR) me çdo dërgesë. Këto dokumente vërtetojnë se përbërja kimike përputhet me standardin. Për më tepër, auditoni proceset e tyre të kontrollit të cilësisë. Protokollet e rrepta të inspektimit të certifikuara nga ISO 9001 verifikojnë se është përdorur nota e saktë. Metalet e falsifikuara mund të shkatërrojnë jetëgjatësinë e produktit dhe të shkaktojnë detyrime masive për tërheqje. Partnerët e besueshëm ofrojnë gjurmueshmëri të plotë nga stoku i shiritit të papërpunuar deri te komponenti i përfunduar.
Specifikimi i materialeve për prodhim kompleks dhe me volum të lartë kërkon balancimin e prioriteteve konkurruese. Tunxhi C360 jep ekonomi të pakrahasueshme të prodhimit duke maksimizuar kohën e përdorimit të boshtit dhe duke zgjatur jetëgjatësinë e veglës. Vlerësimi i tij i përpunimit 100% redukton në mënyrë drastike kohën e ciklit. Për më tepër, rezistenca e tij natyrore ndaj korrozionit dhe aftësitë e përfundimit të sipërfaqes e bëjnë atë ideal për kontrollin e lëngjeve dhe elektronikë.
Sidoqoftë, duhet të jeni vigjilentë në lidhje me kërkesat rregullatore. Kufizimet e përmbajtjes së plumbit diktojnë saktësisht se ku mund ta vendosni këtë aliazh në mënyrë të sigurt. Ju gjithashtu duhet të bashkëpunoni me një dyqan makinerish të aftë për të mbajtur toleranca të ngushta ndërsa menaxhoni në mënyrë efektive ekonominë e skrapit.
Si hapi juaj i ardhshëm, mblidhni skedarët tuaj CAD dhe vizatimet teknike. Paraqisni ato tek një partner me përvojë përpunimi për një rishikim gjithëpërfshirës të Projektimit për Prodhueshmëri (DFM). Një rishikim i plotë do të konfirmojë nëse C360 përfaqëson zgjedhjen optimale për gjeometrinë tuaj specifike të komponentëve dhe mjedisin e përdorimit përfundimtar.
Përgjigje: Në përgjithësi nuk rekomandohet. Përmbajtja e plumbit brenda aliazhit avullon nën nxehtësinë ekstreme të saldimit, duke krijuar tym toksik dhe nyje poroze dhe të dobëta. Në vend të kësaj, saldimi ose ngjitja është shumë e preferuar për bashkimin e këtyre komponentëve në mënyrë të sigurt dhe të sigurt.
Përgjigje: Dallimi kryesor qëndron në standardizimin rajonal. C360 ndjek standardin amerikan ASTM, ndërsa C3604 ndjek standardin japonez JIS. Kimikisht dhe mekanikisht, vetitë e tyre janë pothuajse identike dhe ato shpesh përdoren në mënyrë të ndërsjellë në prodhimin global.
Përgjigje: Jo, është tërësisht jomagnetike. Kjo karakteristikë e bën atë shumë të përshtatshëm për strehime elektronike të ndjeshme, lidhës RF dhe mbyllje të pajisjeve mjekësore ku ndërhyrja magnetike mund të prishë elektronikën e brendshme të ndjeshme.
Përgjigje: Shpesh përpunohet plotësisht e thatë. Përmbajtja e plumbit siguron veti natyrale, vetëlubrifikuese gjatë procesit të prerjes. Përpunimi i tharjes parandalon pastrimin e pjesëve të çrregullta, minimizon goditjen termike në veglat prerëse dhe eliminon kostot e shtrenjta të asgjësimit të ftohësit.
