
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-09-15 Ursprung: Plats


Ingenjörer och inköpsteam möter konstant press idag. De måste balansera exakt detaljprecision, snabb produktionshastighet och strikta enhetsbudgetar. Att hitta rätt material känns ofta som en svår kompromiss. Ange fribearbetad mässing. C360 mässingsbearbetning fungerar som den obestridda industristandarden för tillverkning av stora volymer med snäv tolerans. Den ger exceptionell bearbetbarhet utan att offra strukturell integritet.
Det är dock inte alltid enkelt att specificera denna legering. Även om det är mycket mångsidigt krävs noggrann utvärdering för att besluta att använda den. Du måste granska dess mekaniska gränser och regelefterlevnad angående blyinnehåll. Du måste också utvärdera kapaciteten hos din valda tillverkningspartner. I den här guiden utforskar vi varför denna specifika legering fortfarande är populär. Du kommer att lära dig hur du anpassar dess fysiska egenskaper med dina delkrav. Vi kommer också att täcka efterlevnadsrisker, begränsningsstrategier och de kritiska stegen för val av leverantör.
C360 mässing har 100 % bearbetningsgrad, vilket drastiskt minskar cykeltider och verktygsslitage jämfört med stål eller aluminium.
Idealisk för komplexa, anpassade CNC-mässingskomponenter som kräver snäva toleranser, överlägsen ytfinish och måttlig styrka.
Reglerande restriktioner avseende blyinnehåll (RoHS, Safe Drinking Water Act) måste utvärderas innan C36000-mässing specificeras för konsument- eller vätskehanteringstillämpningar.
Att välja rätt precisionsbearbetningspartner kräver utvärdering av deras spånhantering, skrotåtervinningskapacitet och kvalitetskontrollprocesser för att säkerställa kostnadseffektivitet.
Höga cykeltider och snabbt verktygsslitage ökar kostnaden per detalj vid precisionstillverkning. Hårdare metaller kräver lägre spindelhastighet. De kräver också frekventa verktygsbyten. Dessa faktorer stör produktionsflödet allvarligt. När du skalar upp till tusentals delar skadar varje förlorad sekund ditt resultat. Ingenjörer behöver ett material som är speciellt utformat för snabb materialborttagning.
C36000 mässing ger den ultimata lösningen. Branschstandarder ger den 100 % bearbetningsgrad. Det fungerar som baslinjen mot vilken experter mäter alla andra metaller. Hemligheten ligger i dess exakta kemiska sammansättning. Legeringen innehåller ungefär 61,5 % koppar, 35,5 % zink och kritiskt 2,5 % till 3,7 % bly. Under skärningsprocessen sprids denna blyhalt som mikroskopiska partiklar. De smälter något under skärfriktion. Detta skapar ett naturligt inre gränssmörjmedel.
Vi kan kartlägga dessa unika materialegenskaper direkt till konkreta tillverkningsresultat:
Höghastighetsbearbetning: Butiker kan driva CNC-spindlar till sina maximala varvtal. Detta sänker drastiskt kostnaderna för maskintimmar. Snabbare matningshastigheter leder direkt till högre daglig genomströmning.
Minskat verktygsslitage: Den inbyggda smörjningen förlänger livslängden på hårdmetallskär. Du upplever mycket färre produktionsavbrott. Kostnaderna för förbrukningsmaterial förblir exceptionellt låga.
Utmärkt spånbildning: Långa, trådiga spån trasslar lätt runt verktyg. C360 förhindrar detta helt. Den producerar små, spröda chips. De går sönder och rensar bort direkt. Detta förhindrar maskinstopp i automatiserade CNC-svarvcentra. Den visar sig vara idealisk för 'släckt', obemannad tillverkning.
Vanliga misstag i tidiga designfaser innebär ofta att man väljer aluminium framför C360 helt enkelt för viktminskning. Även om aluminium är lätt, tillåter C360 mycket tätare gängning och överlägsen ytfinish direkt från maskinen, vilket eliminerar kostsamma sekundära poleringssteg.
Att förstå ett materials kemiska sammansättning är bara halva striden. Du måste översätta fysikaliska och kemiska specifikationer till praktiska utvärderingskriterier. Detta hjälper beslutsfattare att säkerställa att materialet perfekt matchar den slutliga applikationen.
C360 Mässing mekaniska och fysiska egenskaper Matrix
Egendom |
Typiskt värde (halvhårt humör) |
Praktisk tillämpningseffekt |
|---|---|---|
Draghållfasthet |
58 000 psi |
Tillräckligt stark för vanliga mekaniska fästelement. |
Avkastningsstyrka |
45 000 psi |
Motstår permanent deformation under måttliga belastningar. |
Bearbetningsvärde |
100 % |
Möjliggör maximala skärhastigheter och minimalt verktygsslitage. |
Värmeledningsförmåga |
67 Btu/sq ft/timme/°F |
Avleder värme effektivt i elskåp. |
C360 erbjuder en sträckgräns på cirka 45 000 psi när den levereras i ett halvhårt temperament. Vi måste se detta mått genom en strikt utvärderingslins. Denna styrka visar sig vara mer än tillräcklig för de flesta strukturella hårdvara. Det fungerar vackert för anpassade avstånd, fästen och utrustningshöljen.
Vi måste dock respektera dess begränsningar. Den fungerar inte som en direkt ersättning för höghållfast stål i tunga lastbärande miljöer. Om din komponent utsätts för kraftiga dynamiska stötar eller extrema skjuvspänningar kan C360 deformeras. Bästa praxis kräver att mässing används för styva, statiska komponenter snarare än aktiva högspänningsdrivaxlar.
Utöver mekanisk styrka är miljömässig överlevnadsförmåga viktig. C360 har naturligt motstånd mot atmosfärisk korrosion. Den tål även exponering för icke-oxiderande syror och många vanliga industriella lösningsmedel. Detta inneboende motstånd förlänger delars livslängd i måttliga miljöer.
Dessutom är C360 otroligt mottaglig för sekundära operationer. Du behöver ingen omfattande ytbehandling. Metallen accepterar lätt nickel, krom eller silverplätering. Den rymmer också lätt lödnings- och hårdlödningsprocesser. Detta gör det till ett mycket favoriserat substrat för elektriska kontakter där ytkonduktiviteten är av största vikt.
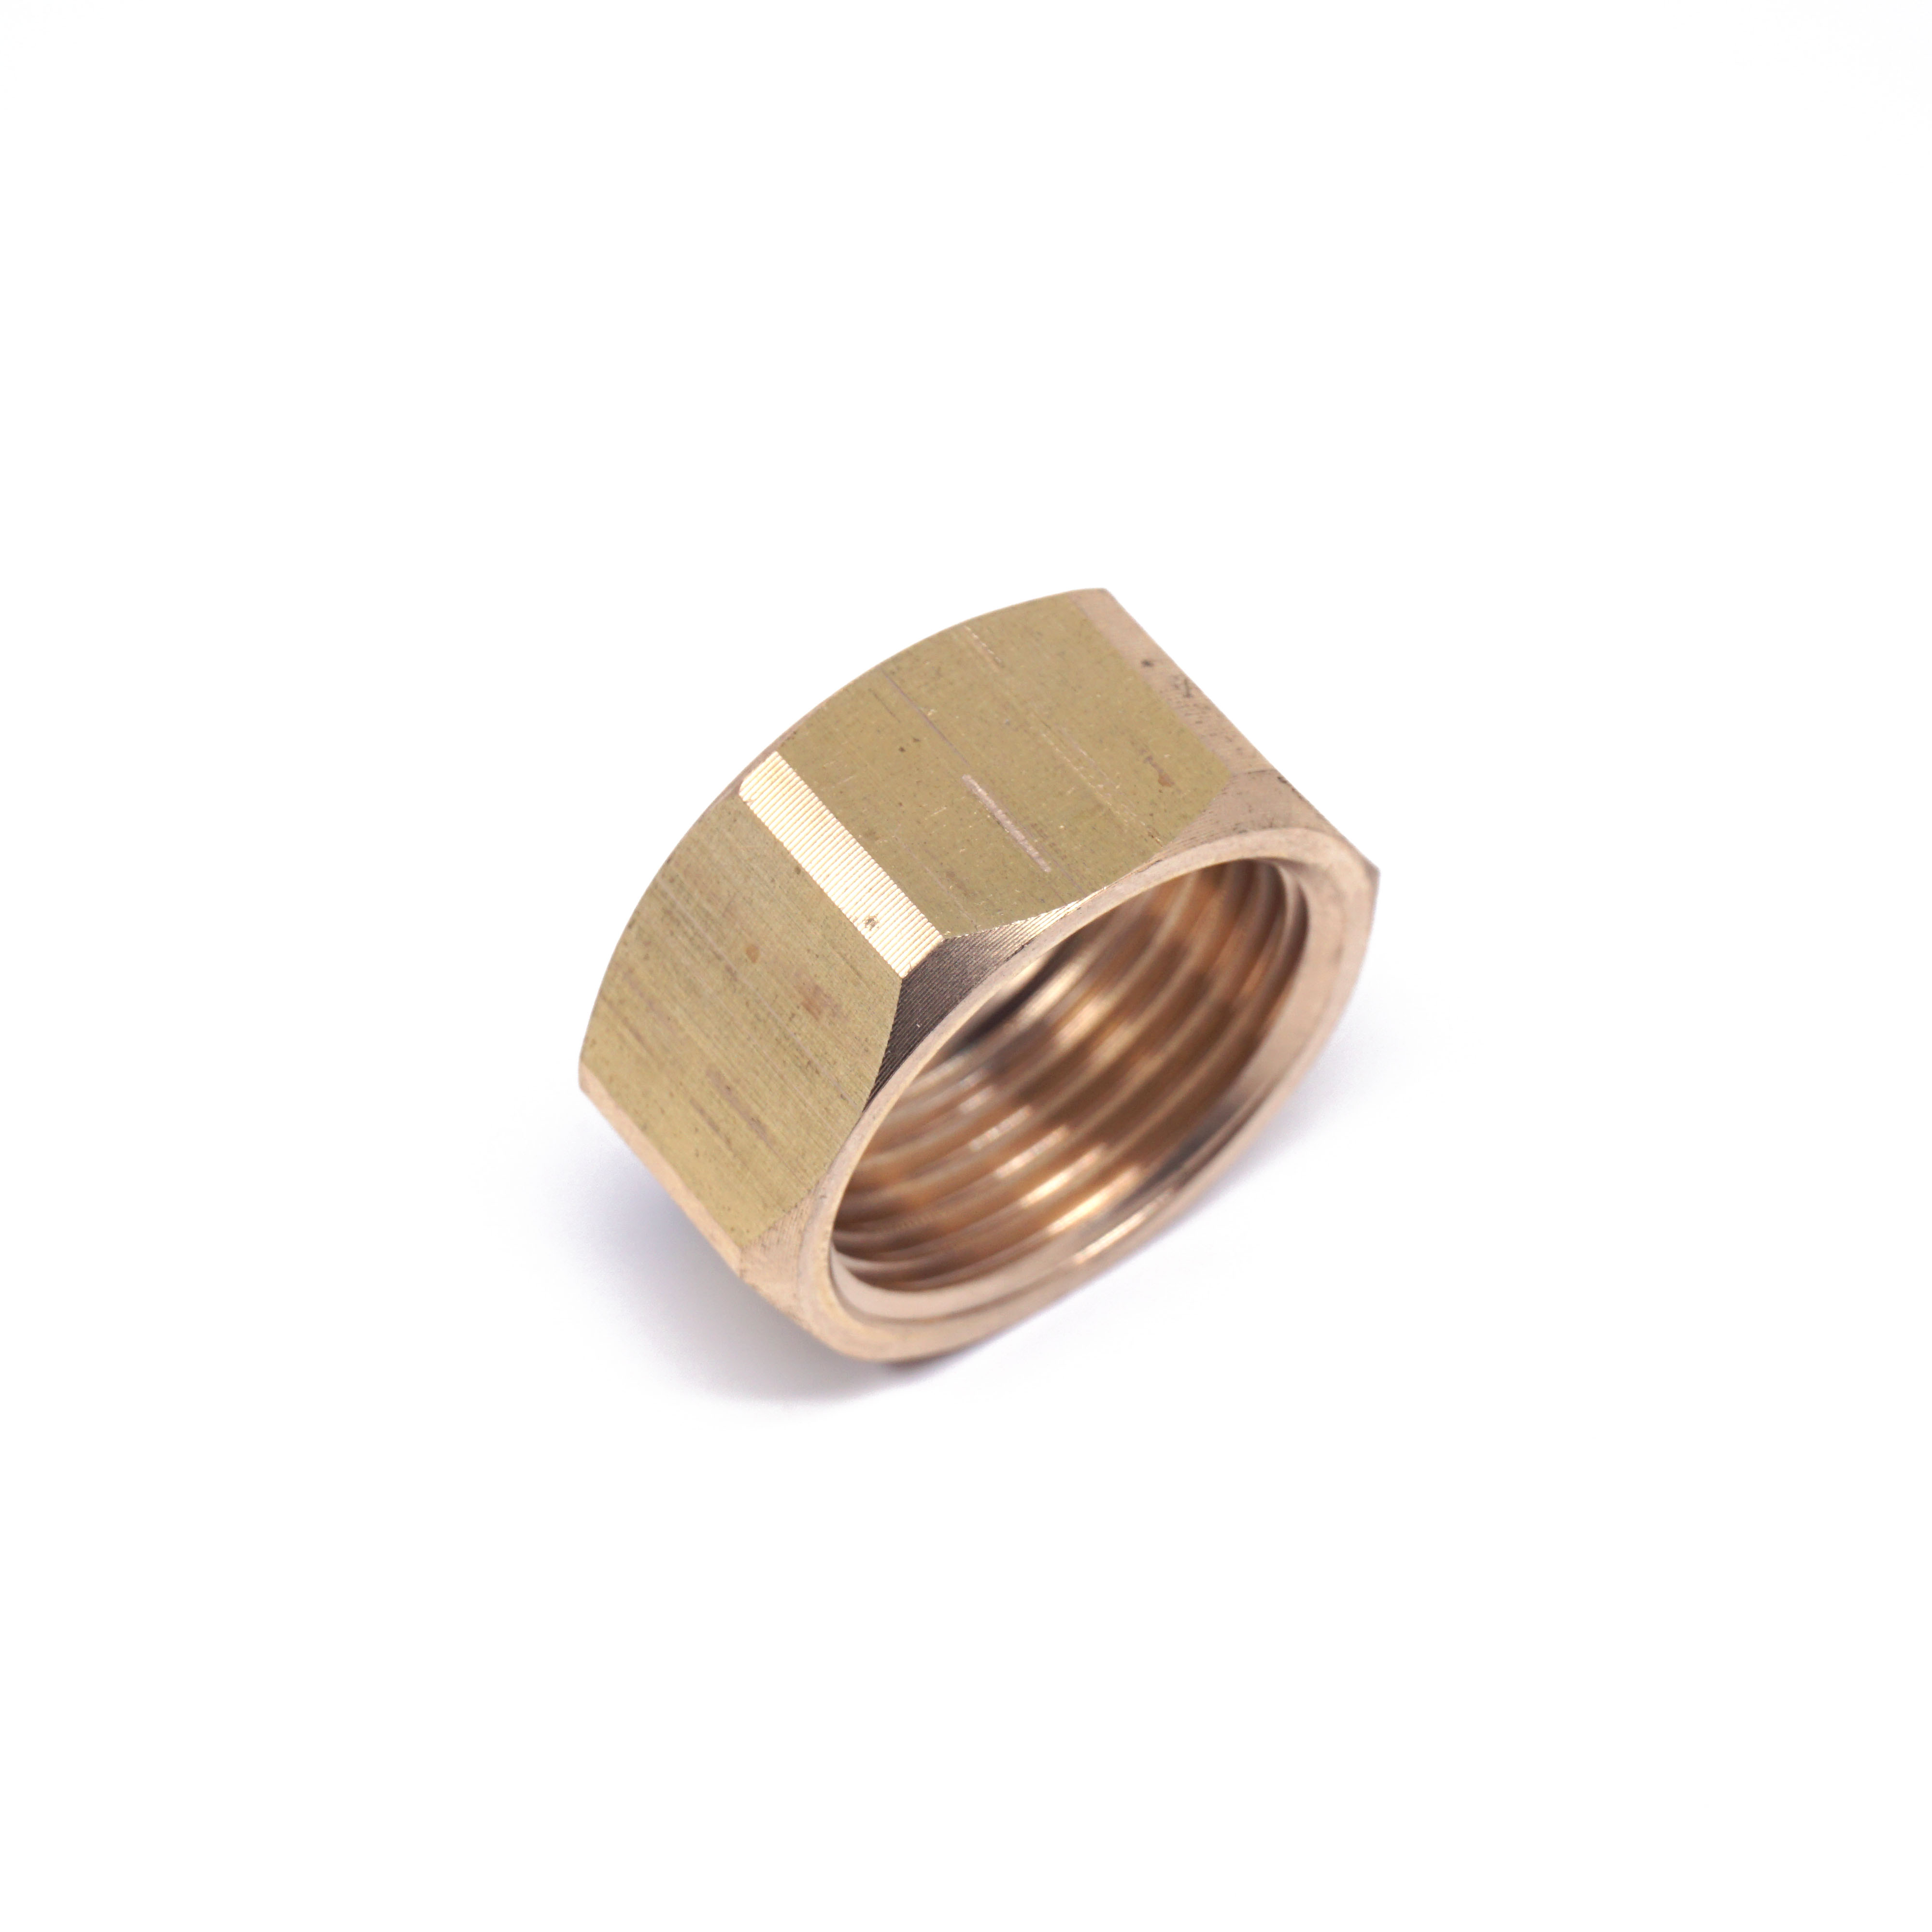
Att demonstrera branschexpertis innebär att veta exakt var ett material ger högst avkastning på investeringen. CNC-mässingskomponenter dominerar flera kritiska sektorer. Genom att undersöka dessa användningsfall kan köpare validera sina specifika mönster.
Vätskehanteringssystem kräver absolut precision. Ventilhus, pneumatiska adaptrar och hydrauliska kopplingar kräver perfekta inre geometrier. Täta toleranser är inte förhandlingsbara. C360 mässingsbeslag utmärker sig i denna kategori. Materialet skär rent, vilket säkerställer att trådarna förblir vassa och gradfria. En enda mikroskopisk grad kan äventyra en O-ringstätning. C360:s skarpa spånbrytande egenskaper eliminerar denna risk helt. Dessutom motstår mässing i sig skador. Detta gör att tekniker kan montera och demontera gängade beslag flera gånger utan att skada gängorna.
Elektronikindustrin förlitar sig starkt på specialanpassade stift, koaxialkontaktdon och switchterminaler. Dessa delar utnyttjar legeringens termiska och elektriska ledningsförmåga. Även om ren koppar leder elektricitet bättre, är den notoriskt gummiaktig och svår att bearbeta. C360 har den perfekta balansen. Den ger tillräcklig ledningsförmåga samtidigt som den möjliggör snabb bearbetning med mikroprecision. Dessutom förblir den icke-magnetisk. Detta förhindrar störningar i känsliga RF-enheter (radiofrekvens) och medicinsk diagnostisk utrustning.
Mekaniska sammansättningar kräver ofta små, intrikata geometrier. Anpassade räfflade knoppar, specialiserade skruvar och precisionsurverk kräver exceptionell dimensionsstabilitet. Efterbearbetning skevhet förstör täta redskapsmaskor. Eftersom C360 skär med minimal skärkraft, introducerar den mycket liten restspänning i delen. Den slutliga bearbetade geometrin stannar precis där du modellerade den. Denna stabilitet garanterar smidig mekanisk drift över miljontals cykler.
Att bygga en pålitlig leveranskedja kräver djup transparens om materiella begränsningar. Vi måste direkt ta itu med de reglerande verkligheterna kring C360. Det exakta elementet som gör denna legering så exceptionellt bearbetbar introducerar också betydande efterlevnadsrisker.
Som tidigare nämnts fungerar blyhalten på 2,5 % till 3,7 % som ett mikroskopiskt smörjmedel. Bly löser sig inte helt i koppar-zinkblandningen. Istället förblir den utspridda i små kulor. Denna metallurgiska egenskap ger materialet dess signaturkorta chip. Globala hälsostandarder riktar sig dock alltmer mot blyexponering, vilket tvingar ingenjörer att ompröva var de använder denna legering.
Dricksvatten: Den uppdaterade Safe Drinking Water Act (SDWA) reglerar strikt dricksvattenkomponenter i USA. Den kräver en maximal viktad blyhalt på 0,25 % för våta ytor. Standard C360 överskrider denna gräns dramatiskt. Bristande efterlevnad leder till stränga rättsliga påföljder. Du kan absolut inte använda den för VVS-ventiler i bostäder eller dricksvattenautomater.
Globala marknader: Om du exporterar elektronik till Europeiska unionen står du inför RoHS (Restriction of Hazardous Substances) och REACH-direktiven. Historiskt sett har RoHS beviljat ett undantag (undantag 6c) som tillåter upp till 4 % bly i kopparlegeringar. Tillsynsorgan granskar dock dessa undantag ofta. Att förlita sig på dem på lång sikt utgör en strategisk risk för leveranskedjan.
När regelefterlevnad väger tyngre än ren bearbetbarhet måste du pivotera. Flera blyfria eller blyfria alternativ finns idag. Material som C46400 (Naval Brass) eller C69300 (Eco-Brass) uppfyller moderna miljökrav. Eco-Brass använder kisel istället för bly för att förbättra spånbrytningen.
Ett vanligt misstag är dock att anta att du kan byta ut C360 mot Eco-Brass utan att uppdatera din bearbetningsstrategi. Blyfri mässing kräver olika verktygsgeometrier, långsammare matningshastigheter och starkare kylmedelsapplikationer. Rådgör alltid med din bearbetningspartner innan du utför ett materialbyte.
Materialval representerar endast den första fasen av framgångsrik produktion. Att övergå från ingenjörsdesign till upphandling kräver att man hittar rätt tillverkningsleverantör. precisionsbearbetning av mässing kräver specialiserade arbetsflöden på verkstadsgolvet. Du måste utvärdera potentiella partners över tre kritiska dimensioner.
Modern vätskekontroll och elektroniska höljen kräver extremt snäva dimensioner. Du måste verifiera leverantörens förmåga att hålla mikrotoleranser konsekvent. Fråga om de kan bibehålla +/- 0,0005 tum över stora produktionsserier. För att uppnå detta krävs mycket styva CNC-svarvar i schweizisk stil och strikt termisk hantering på verkstadsgolvet. Begär kapacitetsstudier (Cpk-data) från sina tidigare mässingsprojekt för att bevisa att de inte glider ur spec när verktyg slits.
Mässingsråvara har en hög råvarukostnad. Men eftersom C360 bearbetar så rent, genererar den mycket återvinningsbara spån. Utvärdera om säljaren kör effektiva program för skrotåtervinning. Elitmaskinverkstäder separerar sina mässingschips noggrant. De förhindrar korskontaminering med aluminium eller stål. De säljer sedan detta rena mässingskrot tillbaka till bruken. En transparent partner kommer att inkludera denna skrotkredit i sin offertprocess. Denna praxis subventionerar avsevärt din slutliga delkostnad.
Lämna aldrig materialverifiering åt slumpen. Se till att anläggningen tillhandahåller fullständiga materialtestrapporter (MTR) med varje leverans. Dessa dokument visar att den kemiska sammansättningen matchar standarden. Granska dessutom deras kvalitetskontrollprocesser. Strikt ISO 9001-certifierade inspektionsprotokoll verifierar att den exakta graden användes. Förfalskade metaller kan förstöra produktens livslängd och utlösa enorma återkallelseansvar. Pålitliga partners erbjuder full spårbarhet från råvarulager till färdig komponent.
Att specificera material för komplex produktion av stora volymer kräver balansering av konkurrerande prioriteringar. C360 mässing ger oöverträffad produktionsekonomi genom att maximera spindelns drifttid och förlänga verktygets livslängd. Dess 100 % bearbetningsgrad minskar avsevärt cykeltiderna. Dessutom gör dess naturliga korrosionsbeständighet och ytbehandlingskapacitet den idealisk för vätskekontroll och elektronik.
Du måste dock vara vaksam när det gäller myndighetskrav. Restriktioner för blyinnehåll dikterar exakt var du kan distribuera denna legering säkert. Du måste också samarbeta med en maskinverkstad som kan hålla snäva toleranser samtidigt som du hanterar skrotekonomin effektivt.
Som ditt nästa steg, samla dina CAD-filer och tekniska ritningar. Skicka in dem till en erfaren bearbetningspartner för en omfattande granskning av Design for Manufacturability (DFM). En grundlig granskning kommer att bekräfta om C360 representerar det optimala valet för din specifika komponentgeometri och slutanvändningsmiljö.
S: Det rekommenderas i allmänhet inte. Blyhalten inuti legeringen förångas under extrem svetsvärme, vilket skapar giftiga ångor och porösa, svaga fogar. Istället föredras lödning eller hårdlödning starkt för att sammanfoga dessa komponenter säkert och säkert.
S: Den primära skillnaden ligger i regional standardisering. C360 följer den amerikanska ASTM-standarden, medan C3604 följer den japanska JIS-standarden. Kemiskt och mekaniskt är deras egenskaper nästan identiska, och de används ofta omväxlande i global tillverkning.
S: Nej, det är helt omagnetiskt. Denna egenskap gör den mycket lämplig för känsliga elektroniska höljen, RF-kontakter och höljen för medicinsk utrustning där magnetisk störning kan störa känslig intern elektronik.
S: Det bearbetas ofta helt torrt. Blyhalten ger naturliga, självsmörjande egenskaper under skärprocessen. Torrbearbetning förhindrar smutsiga delar, minimerar termisk chock på skärverktygen och eliminerar dyra kostnader för bortskaffande av kylvätska.
