
Προβολές: 0 Συγγραφέας: Επεξεργαστής ιστότοπου Ώρα δημοσίευσης: 2026-09-22 Προέλευση: Τοποθεσία


Η σύγχρονη μηχανική απαιτεί συχνά υλικά ικανά να ωθήσουν τα απόλυτα όρια της ηλεκτρικής και θερμικής απόδοσης. Ο χαλκός ξεχωρίζει ως απαράμιλλος αγωγός για αυτές τις εφαρμογές υψηλού πονταρίσματος. Ωστόσο, οι μηχανικοί αντιμετωπίζουν ένα περιβόητο δίλημμα όταν προσδιορίζουν αυτό το μέταλλο. Η υψηλή ολκιμότητα και η κολλώδης φύση του δημιουργούν σημαντικές προκλήσεις μηχανικής κατεργασίας στο πάτωμα του καταστήματος. Αυτές οι εγγενείς ιδιορρυθμίες υλικών συχνά αυξάνουν το κόστος παραγωγής και επεκτείνουν τους χρόνους παράδοσης της κατασκευής.
Πρέπει να εξισορροπήσετε προσεκτικά τις ακατέργαστες απαιτήσεις αγωγιμότητας έναντι των πρακτικών περιορισμών κατασκευής. Αυτός ο οδηγός παρέχει στους διαχειριστές προμηθειών και στους μηχανικούς ένα ρεαλιστικό πλαίσιο. Θα ανακαλύψετε πώς να αξιολογείτε αποτελεσματικά διάφορες ποιότητες χαλκού. Θα διερευνήσουμε συγκεκριμένους περιορισμούς μηχανικής κατεργασίας και αποδεδειγμένες στρατηγικές μετριασμού. Τέλος, θα μάθετε ακριβώς πώς να ελέγξετε τις δυνατότητες του προμηθευτή προτού καθορίσετε τον χαλκό για το επόμενο έργο εξαρτημάτων ακριβείας.
Η επιλογή υλικού είναι αντιστάθμιση: Οι ποιότητες υψηλής καθαρότητας (π.χ. C101) μεγιστοποιούν την αγωγιμότητα, αλλά μειώνουν τη δυνατότητα επεξεργασίας στο ~20%. Οι ποιότητες κράματος (C145) βελτιώνουν τη μηχανική κατεργασία με μικρό κόστος αγωγιμότητας.
Η στρατηγική εργαλείων υπαγορεύει την ποιότητα: Η επιτυχής κατεργασία χαλκού απαιτεί εξειδικευμένα αιχμηρά εργαλεία (καρβίδιο ή PCD) και ψυκτικό υψηλής πίεσης για να αποφευχθεί η σκλήρυνση της εργασίας και η κηλίδα της επιφάνειας.
Έλεγχος προμηθευτή: Η προμήθεια ενός αξιόπιστου συνεργάτη απαιτεί την επαλήθευση των πρωτοκόλλων διαχείρισης τσιπ, τον έλεγχο θερμοκρασίας και την εμπειρία με συγκεκριμένες επεξεργασίες επιφάνειας μετά την κατεργασία.
Η απόφαση να χρησιμοποιήσετε χαλκό για ένα εξάρτημα ακριβείας απαιτεί βαθιά κατανόηση της αξίας του κύκλου ζωής του. Ο χαλκός έχει υψηλότερο κόστος πρώτης ύλης από εναλλακτικές λύσεις όπως το αλουμίνιο ή ο ορείχαλκος. Απαιτεί επίσης περισσότερο χρόνο κατεργασίας. Ωστόσο, συγκεκριμένες εφαρμογές υψηλού πονταρίσματος δικαιολογούν εύκολα αυτά τα προκαταβολικά ασφάλιστρα. Πρέπει να σταθμίσετε την αρχική επένδυση έναντι της μακροπρόθεσμης αξιοπιστίας.
Εμπειρογνώμονας Η κατεργασία CNC χαλκού ξεκλειδώνει πολλά διακριτά πλεονεκτήματα υλικού. Το πιο σημαντικό πλεονέκτημα είναι η ανώτερη ηλεκτρική και θερμική αγωγιμότητα. Οι μηχανικοί χρησιμοποιούν τον καθαρό χαλκό ως τυπικό σημείο αναφοράς, βαθμολογώντας τον στο 100% IACS (International Annealed Copper Standard). Λίγα άλλα μέταλλα πλησιάζουν αυτή τη βασική απόδοση.
Πέρα από την αγωγιμότητα, ο χαλκός προσφέρει φυσική αντοχή στη διάβρωση. Σχηματίζει μια προστατευτική πατίνα όταν εκτίθεται στα στοιχεία. Το μέταλλο διαθέτει επίσης μοναδικές αντιμικροβιακές ιδιότητες. Καταστρέφει ενεργά βακτήρια και ιούς κατά την επαφή. Επιπλέον, ο χαλκός παραμένει εντελώς μη μαγνητικός. Αυτό το χαρακτηριστικό αποδεικνύεται κρίσιμο κατά το σχεδιασμό ευαίσθητων ηλεκτρονικών συσκευών, αισθητήρων πλοήγησης και προηγμένων ιατρικών συσκευών.
Πρέπει να εφαρμόσετε έναν αυστηρό φακό αξιολόγησης κατά τη φάση του σχεδιασμού. Μερικές φορές, η υποβάθμιση σε ορείχαλκο έχει οικονομική λογική. Οι μηχανές ορείχαλκου πολύ πιο γρήγορα και κοστίζουν λιγότερο. Θα πρέπει να επιλέξετε ορείχαλκο για εφαρμογές χαμηλού ρεύματος ή διακοσμητικό υλικό. Αντίθετα, ο καθαρός χαλκός γίνεται αδιαπραγμάτευτος όταν η μέγιστη θερμική διάχυση ή η ηλεκτρική μεταφορά διέπει την απόδοση του συστήματος.
Πίνακας 1: Διάγραμμα σύγκρισης αξίας κύκλου ζωής
Υλικό |
Σχετικό Κόστος |
μηχανική ικανότητα |
Αγωγιμότητα (IACS) |
Καλύτερη εφαρμογή εφαρμογής |
|---|---|---|---|---|
Αλουμίνιο (6061) |
Χαμηλός |
Εξοχος |
~43% |
Ελαφριά δομικά μέρη, βασικοί ψύκτρες. |
Ορείχαλκος (C360) |
Μέσον |
Εξαιρετικό (100%) |
~28% |
Εξαρτήματα, συνδετήρες χαμηλού ρεύματος, συνδετήρες. |
Χαλκός (C110) |
Ψηλά |
Κακή (20%) |
101% |
Δίαυλος υψηλού ρεύματος, ηλεκτρονικά βαρέως τύπου. |
Δεν δημιουργείται όλος ο χαλκός ίσος. Η επιλογή του σωστού βαθμού υπαγορεύει τόσο τη λειτουργικότητα του εξαρτήματος όσο και τη δυνατότητα κατασκευής του. Οι μηχανικοί επιλέγουν γενικά από τρεις κύριες ταξινομήσεις.
Το C101 αντιπροσωπεύει την κορυφή της αγνότητας. Περιέχει 99,99% καθαρό χαλκό. Οι μηχανικοί καθορίζουν το C101 για ηλεκτρονικά και κρυογονικά υψηλού κενού. Αυτός ο βαθμός αντιστέκεται στην ευθραυστότητα του υδρογόνου σε ακραίες θερμοκρασίες. Αποτρέπει επίσης την εκροή αερίων στους θαλάμους κενού.
Η πραγματικότητα κατεργασίας του C101 παρουσιάζει σοβαρές δυσκολίες. Είναι εξαιρετικά απαλό και απίστευτα κολλώδες. Αυτός ο βαθμός ενέχει τον υψηλότερο κίνδυνο τυλίγματος εργαλείου. Οι μηχανικοί πρέπει να λειτουργούν τον εξοπλισμό σε χαμηλότερες ταχύτητες. Πρέπει επίσης να παρακολουθούν συνεχώς τη ζώνη κοπής για να αποφευχθεί η καταστροφική βλάβη του εργαλείου.
Το C110 χρησιμεύει ως η βασική γραμμή του κλάδου. Περιέχει 99,9% χαλκό και μικρή ποσότητα οξυγόνου. Θα βρείτε το C110 σε τυπικές ηλεκτρικές επαφές, μετασχηματιστές και βαριές μπάρες. Παρέχει εξαιρετική αγωγιμότητα σε πιο προσιτή τιμή από το C101.
Ωστόσο, το C110 εξακολουθεί να υποφέρει από κακή μηχανική επεξεργασία. Οι ειδικοί το αξιολογούν σε περίπου 20% σε σύγκριση με τον ορείχαλκο ελεύθερης κατεργασίας. Απαιτεί εξειδικευμένα εργαλεία και προσεκτική διαχείριση ψυκτικού. Παρά αυτά τα εμπόδια, το C110 παραμένει η πιο οικονομική επιλογή για γενικά ηλεκτρικά εξαρτήματα.
Το C145 λύνει πολλούς πονοκεφάλους παραγωγής. Αναμειγνύει τον καθαρό χαλκό με ένα μικρό ποσοστό τελλουρίου. Αυτή η προσθήκη δημιουργεί ένα κράμα χαλκού 'ελεύθερης κατεργασίας'. Οι μηχανικοί συνιστούν ανεπιφύλακτα το C145 για εργασίες τόρνευσης και φρεζαρίσματος CNC υψηλής ταχύτητας.
Η πραγματικότητα της μηχανικής επεξεργασίας αλλάζει άρδην εδώ. Το C145 διαθέτει βαθμολογία μηχανικής κατεργασίας 85%. Το τελλούριο κάνει τα τσιπς να σπάσουν καθαρά και να σχηματίσουν μικρά θραύσματα. Αυτός ο σύντομος σχηματισμός τσιπ μειώνει δραστικά τον χρόνο παραγωγής και τη φθορά του εργαλείου. Ενώ θυσιάζεις μια μικρή ποσότητα αγωγιμότητας (πέφτοντας στο 93% περίπου IACS), η απόδοση της κατασκευής κάνει CNC κατεργασμένα εξαρτήματα χαλκού πολύ πιο προσιτά.
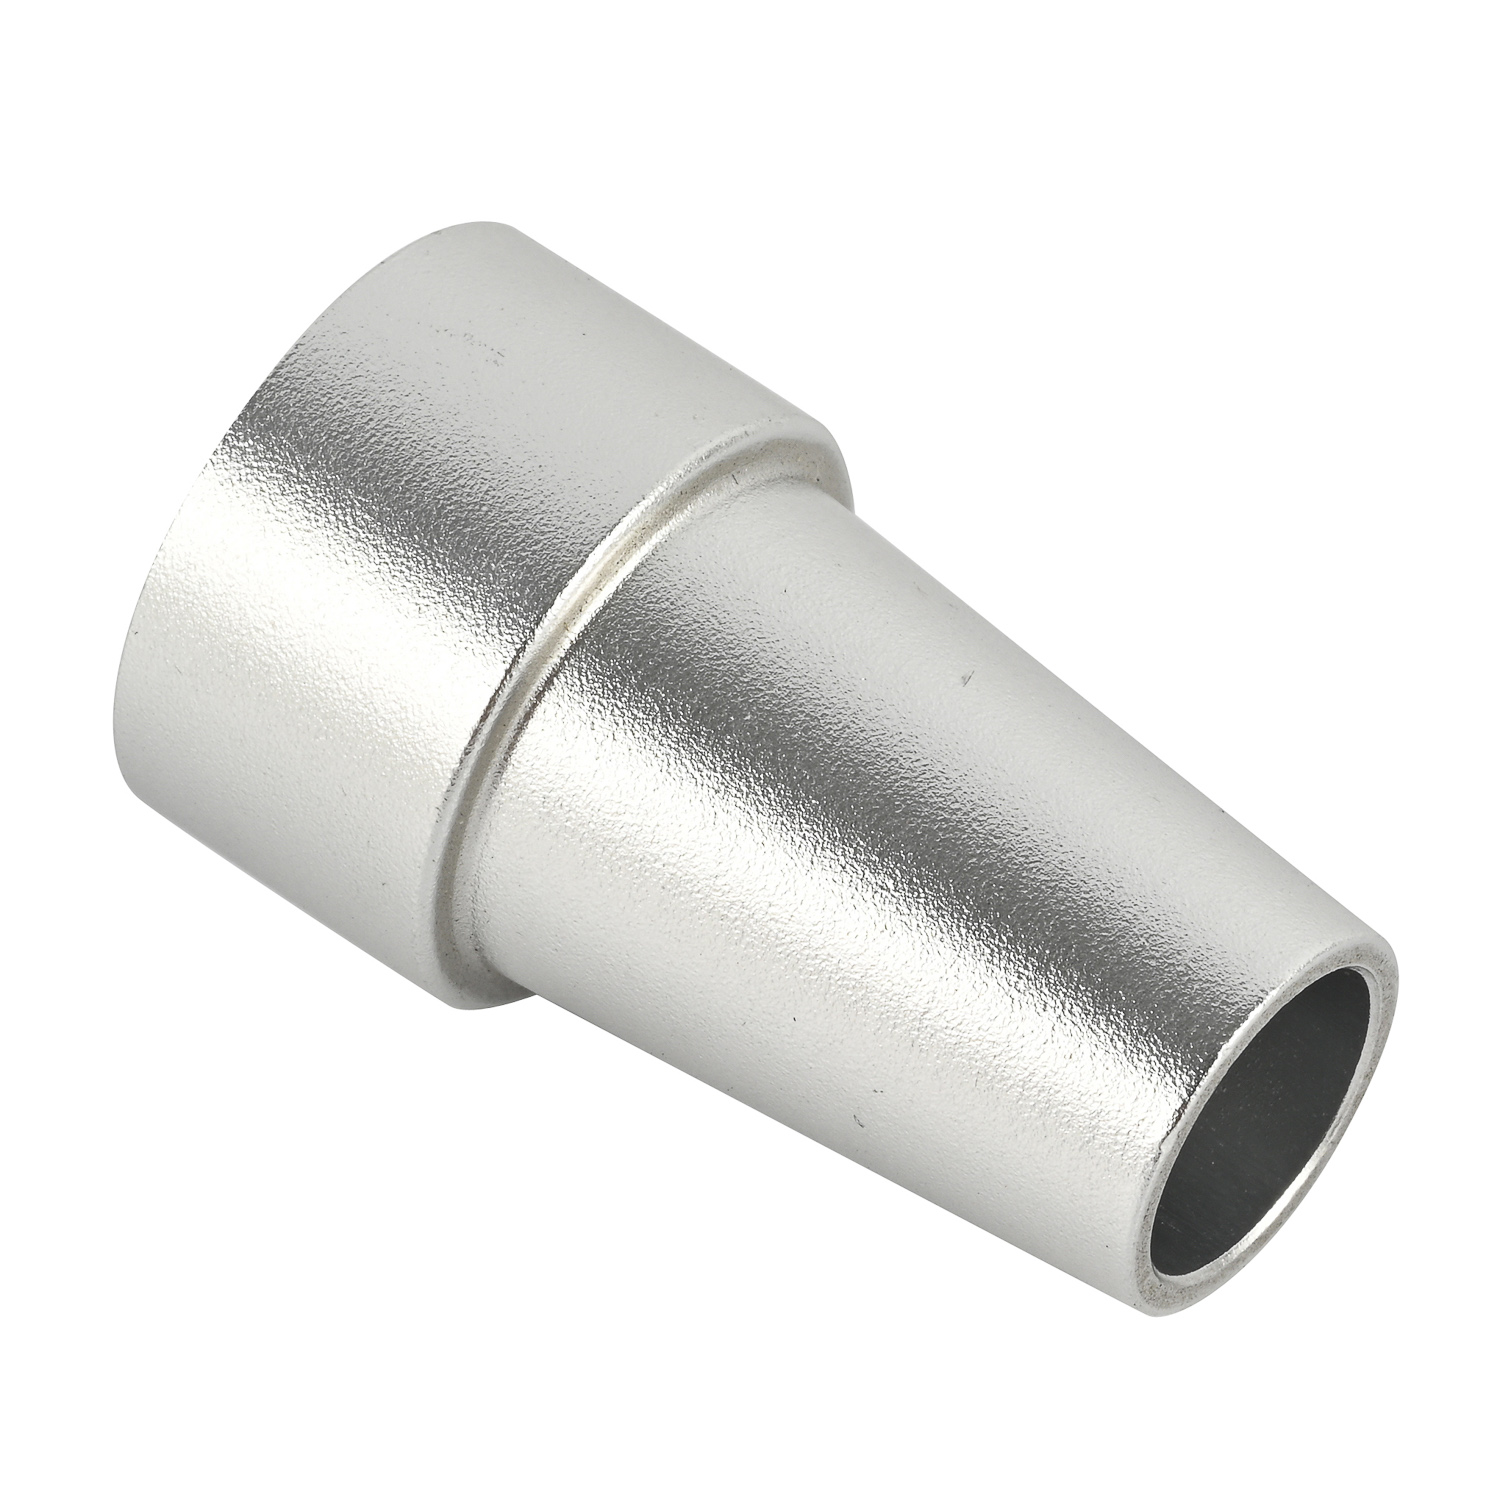
Η εργασία με καθαρό χαλκό απαιτεί βαθιά τεχνογνωσία. Το υλικό συμπεριφέρεται τελείως διαφορετικά από το ατσάλι ή το αλουμίνιο. Η κατανόηση αυτών των βασικών προκλήσεων σάς βοηθά να προβλέψετε καθυστερήσεις παραγωγής και προβλήματα ποιότητας.
Ο χαλκός έχει τεράστια ολκιμότητα. Κατά τη διάρκεια της κοπής, το μέταλλο τείνει να λερώνει παρά να διατμείται. Αυτή η ολκιμότητα προκαλεί τη συγκόλληση του υλικού απευθείας στα κοπτικά εργαλεία. Αυτό το φαινόμενο ονομάζουμε Built-Up Edge (BUE). Το BUE καταστρέφει τη γεωμετρία του εργαλείου, οδηγώντας σε κακές επιφάνειες και γρήγορη αστοχία του εργαλείου.
Η λύση βασίζεται στην προηγμένη επιλογή εργαλείων. Οι μηχανικοί πρέπει να χρησιμοποιούν γυαλισμένα, μη επικαλυμμένα εργαλεία καρβιδίου. Η γυαλισμένη επιφάνεια εμποδίζει την προσκόλληση του χαλκού στο φλάουτο. Εναλλακτικά, τα ένθετα Polycrystalline Diamond (PCD) προσφέρουν εξαιρετικά αποτελέσματα. Τα εργαλεία PCD διαθέτουν επιθετικές γωνίες κλίσης. Κόβονται καθαρά μέσα από το κολλώδες υλικό χωρίς να προκαλούν συσσώρευση τριβής.
Οι τυπικές εργασίες τόρνευσης σε καθαρό χαλκό παράγουν μακριές, χορδές ροκανίδια. Αυτά τα συνεχόμενα τσιπ τυλίγονται γύρω από το εργαλείο, τον άξονα και το τσοκ. Μια μπερδεμένη φωλιά από χαλκό καταστρέφει την επιφάνεια του τεμαχίου εργασίας και αποτελεί σοβαρό κίνδυνο για την ασφάλεια των χειριστών.
Ο μετριασμός αυτού του κινδύνου απαιτεί αυστηρή διαχείριση chip. Οι κατασκευαστές εφαρμόζουν εξειδικευμένους θραυστήρες που έχουν σχεδιαστεί ειδικά για όλκιμα μέταλλα. Χρησιμοποιούν επίσης συστήματα ψυκτικού υγρού υψηλής πίεσης για να εκτινάξουν φυσικά τα τσιπ μακριά από τη ζώνη κοπής. Οι προγραμματιστές συχνά χρησιμοποιούν διακοπτόμενες περικοπές για να αναγκάσουν το τσιπ να σπάσει τεχνητά.
Ο χαλκός απορροφά και συγκρατεί τη θερμότητα γρήγορα. Καθώς το εργαλείο κόβει το μέταλλο, η θερμοκρασία του τεμαχίου εργασίας αυξάνεται. Αυτή η ζέστη προκαλεί δύο βασικά προβλήματα. Πρώτον, η επιφάνεια μπορεί να σκληρύνει, καθιστώντας τις επόμενες κοπές πολύ πιο δύσκολες. Δεύτερον, το μέταλλο διαστέλλεται σημαντικά.
Η θερμική διαστολή οδηγεί σε αστάθεια των διαστάσεων κατά τη διάρκεια μακρών κύκλων κατεργασίας. Ένα μέρος κομμένο σε ανοχή όσο είναι ζεστό θα συρρικνωθεί μόλις κρυώσει. Τα καταστήματα το καταπολεμούν αυτό αναπτύσσοντας στρατηγικές ψυκτικού υγρού πλημμύρας. Επιβάλλουν επίσης αυστηρούς ελέγχους του ρυθμού τροφοδοσίας για την ελαχιστοποίηση της τριβής. Η διαχείριση της θερμοκρασίας παραμένει ο πιο κρίσιμος παράγοντας για την τήρηση ακριβών ανοχών.
Η μείωση της κλιμάκωσης των χάλκινων εξαρτημάτων ενισχύει κάθε πρόκληση. Κατά την εκτέλεση Η κατεργασία micro CNC , η διατήρηση αυστηρών ανοχών (όπως ±0,005mm) γίνεται εξαιρετικά δύσκολη. Τα μικροσκοπικά εργαλεία που απαιτούνται για χαρακτηριστικά μικροκλίμακας δεν έχουν ακαμψία. Η κολλώδης φύση του χαλκού σπρώχνει πίσω σε αυτούς τους μικροσκοπικούς μύλους, προκαλώντας σοβαρή εκτροπή του εργαλείου. Οι κατασκευαστές πρέπει να εξισορροπούν τις εξαιρετικά ακριβείς ταχύτητες του άξονα έναντι της ευθραυστότητας του εργαλείου για να επιτύχουν επιτυχία.
Η κατεργασία αντιπροσωπεύει μόνο το πρώτο βήμα. Ο χαλκός αλληλεπιδρά σε μεγάλο βαθμό με το περιβάλλον του. Ο γυμνός χαλκός αποικοδομείται γρήγορα εάν αφεθεί χωρίς επεξεργασία. Η σωστή μετα-επεξεργασία διασφαλίζει ότι το εξάρτημα λειτουργεί αξιόπιστα κατά τη διάρκεια της προβλεπόμενης διάρκειας ζωής του.
Διαχείριση οξείδωσης: Ο χαλκός έχει μια φυσική τάση να αμαυρώνει. Κατά την ατμοσφαιρική έκθεση, σχηματίζει μια πράσινη ή καφέ πατίνα. Ενώ αυτή η πατίνα προστατεύει από τη βαθιά διάβρωση, καταστρέφει την αγωγιμότητα της επιφάνειας. Οι κατασκευαστές πρέπει να καθαρίζουν και να σφραγίζουν τα μέρη αμέσως μετά τη μηχανική κατεργασία για να σταματήσουν αυτή τη φυσική διαδικασία οξείδωσης.
Επιμετάλλωση (Κασσίτερος, Ασήμι, Νικέλιο): Η επιμετάλλωση προσθέτει ένα λειτουργικό στρώμα πάνω από τον ακατέργαστο χαλκό. Η επίστρωση κασσίτερου ενισχύει την ικανότητα συγκόλλησης για την ενσωμάτωση της πλακέτας κυκλώματος. Η ασημένια επένδυση μεγιστοποιεί τη μετάδοση RF υψηλής συχνότητας. Η επινικελίωση βελτιώνει τη συνολική αντοχή στη φθορά. Επιπλέον, η επιμετάλλωση αποτρέπει τη γαλβανική διάβρωση όταν το χάλκινο εξάρτημα πρέπει να συνδυάζεται με άλλα διακριτά μέταλλα σε ένα συγκρότημα.
Παθητικοποίηση & καθαρή επίστρωση: Μερικές φορές, οι ακατέργαστες αισθητικές και συγκεκριμένες ηλεκτρικές ιδιότητες του χαλκού είναι απαραίτητες. Οι χημικές επεξεργασίες παθητικοποίησης απομακρύνουν τον ελεύθερο σίδηρο και τους ρύπους από την επιφάνεια. Λεπτές διαφανείς επικαλύψεις εμποδίζουν την ατμοσφαιρική έκθεση. Αυτές οι μέθοδοι διατηρούν το μέταλλο χωρίς να προσθέτουν ανεπιθύμητο πάχος διαστάσεων στο εξάρτημα.
Γυάλισμα και λείανση: Οι θερμικές εφαρμογές και οι εφαρμογές ραδιοσυχνοτήτων απαιτούν άψογες επιφάνειες. Το τύλιγμα και η μηχανική στίλβωση αφαιρούν τα μικροσκοπικά σημάδια κατεργασίας. Η επίτευξη ενός πραγματικού φινιρίσματος καθρέφτη μεγιστοποιεί την επιφάνεια επαφής. Αυτό αποδεικνύεται κρίσιμο για προσαρμοσμένες ψύκτρες. Εξασφαλίζει γρήγορη θερμική μεταφορά μακριά από ευαίσθητα τσιπ υπολογιστών.
Οι μοναδικές ιδιότητες του χαλκού τον καθιστούν απαραίτητο σε πολλούς προηγμένους τομείς. Οι βιομηχανίες υψηλών επιδόσεων βασίζονται σε μεγάλο βαθμό στην τέλεια εκτέλεση εξαρτήματα χαλκού ακριβείας.
Ηλεκτρικά οχήματα (EV) & Διανομή ισχύος: Η περιστροφή των EV εξαρτάται σε μεγάλο βαθμό από τον χαλκό. Οι στάτορες κινητήρα υψηλής απόδοσης απαιτούν περίπλοκες μορφές περιέλιξης χαλκού. Οι ζυγοί βαρέως τύπου διανέμουν την ισχύ από τη συστοιχία μπαταριών στο σύστημα μετάδοσης κίνησης. Οι σύνδεσμοι φόρτισης EV χρησιμοποιούν χαλκό για να χειρίζονται με ασφάλεια συνεχή φορτία υψηλού ρεύματος χωρίς να λιώνουν.
Αεροδιαστημική & Άμυνα: Οι μηχανικοί της αεροδιαστημικής χρησιμοποιούν χαλκό σε ακραία περιβάλλοντα. Τα μαγνητόνια για συστήματα ραντάρ βασίζονται στην αγωγιμότητα του χαλκού. Εξειδικευμένοι εναλλάκτες θερμότητας διαχειρίζονται τις θερμοκρασίες σε θέσεις αεροηλεκτρονικής. Τα μη μαγνητικά χάλκινα περιβλήματα προστατεύουν τους ευαίσθητους αισθητήρες πλοήγησης από εξωτερικές ηλεκτρομαγνητικές παρεμβολές.
Ηλεκτρονικά & Ημιαγωγοί: Η θερμότητα καταστρέφει τους επεξεργαστές υπολογιστών. Ο χαλκός λειτουργεί ως το απόλυτο υλικό ψύκτρας. Οι προσαρμοσμένες χάλκινες ψύκτρες απομακρύνουν τη θερμική ενέργεια από τις ευαίσθητες γκοφρέτες πυριτίου. Οι υποδοχές ραδιοσυχνοτήτων και τα εξαρτήματα μετάδοσης μικροκυμάτων αξιοποιούν επίσης τις εξαιρετικές δυνατότητες μεταφοράς σήματος του χαλκού.
Ιατρικές συσκευές: Η ιατρική βιομηχανία εκτιμά τον χαλκό για διαφορετικούς λόγους. Οι φυσικές αντιμικροβιακές του ιδιότητες το καθιστούν ιδανικό για χειρουργικές λαβές εργαλείων και εξαρτήματα επιφανειών υψηλής αφής. Επιπλέον, η μη μαγνητική του φύση του επιτρέπει να λειτουργεί με ασφάλεια μέσα σε μηχανές μαγνητικής τομογραφίας χωρίς να παρεμβαίνει στους μαγνήτες απεικόνισης.
Η συνεργασία με τον κατάλληλο κατασκευαστή αποτρέπει δαπανηρές αποτυχίες παραγωγής. Η κατεργασία χαλκού δεν είναι μια γενική ικανότητα. Απαιτεί συγκεκριμένη υποδομή και βαθιά τεχνογνωσία στον τομέα. Θα πρέπει να αξιολογήσετε πιθανούς προμηθευτές χρησιμοποιώντας τα ακόλουθα κριτήρια.
Διαχείριση απορριμμάτων και προμήθεια υλικών: Ο σάκος χαλκού (τα ροκανίδια που απομένουν μετά την κατεργασία) έχει τεράστια οικονομική αξία. Αξιολογήστε πώς ο πωλητής χειρίζεται αυτό το ακριβό σκραπ. Ένα αξιόπιστο Η υπηρεσία κατεργασίας CNC χαλκού θα διαχωρίσει τα τσιπ χαλκού αυστηρά από το αλουμίνιο ή τον χάλυβα. Ρωτήστε εάν επιστρέφουν πιστώσεις ανακύκλωσης υλικών στο τμήμα αγορών σας.
Πρωτόκολλα ψυκτικού και διασταυρούμενης μόλυνσης: Τα τυπικά υγρά κοπής συχνά περιέχουν ενεργό θείο. Το θείο προσβάλλει επιθετικά τον χαλκό, βάφοντας τον μαύρο και υποβαθμίζοντας την επιφανειακή του αγωγιμότητα. Βεβαιωθείτε ότι το κατάστημα διαθέτει αποκλειστικές γραμμές καθαρού ψυκτικού υγρού ειδικά σχεδιασμένες για κίτρινα μέταλλα. Πρέπει να απομονώσουν την παραγωγή χαλκού από την παραγωγή χάλυβα.
Δυνατότητες ανοχής και μετρολογίας: Ο χαλκός διαστέλλεται κατά τη μηχανική κατεργασία. Η επιθεώρηση ενός θερμού χάλκινου τμήματος δίνει λανθασμένες ενδείξεις. Επαληθεύστε τις μετρολογικές τους διαδικασίες. Χρησιμοποιούν δωμάτια ελέγχου ελεγχόμενης θερμοκρασίας; Πρέπει να επιτρέπουν στα μέρη να ομαλοποιούνται θερμικά πριν από τον τελικό ποιοτικό έλεγχο. Επιπλέον, επαληθεύστε τον εξοπλισμό τους. Οι σύνθετοι χάλκινοι πείροι απαιτούν συχνά προηγμένους ελβετικούς τόρνους 5 αξόνων για να κρατούν σφιχτές ανοχές.
Συμμόρφωση και πιστοποιήσεις: Αντιστοιχίστε τις πιστοποιήσεις τους με τον κλάδο σας. Αναζητήστε την αρχική εγγραφή ISO 9001. Εάν δραστηριοποιείτε στην αεροδιαστημική, ζητήστε πιστοποίηση AS9100. Οι κατασκευαστές ιατροτεχνολογικών προϊόντων πρέπει να επιμείνουν στη συμμόρφωση με το ISO 13485. Αυτές οι πιστοποιήσεις αποδεικνύουν ότι ο πωλητής διατηρεί αυστηρή ιχνηλασιμότητα στις πρώτες ύλες χαλκού.
Η επιτυχής πλοήγηση στην κατασκευή χαλκού απαιτεί ένα υπολογισμένο υπόλοιπο. Πρέπει να σταθμίσετε προσεκτικά την επιλογή ποιότητας υλικού έναντι των προηγμένων στρατηγικών εργαλείων. Ο καθορισμός του εξαιρετικά καθαρού C110 προσφέρει μέγιστη αγωγιμότητα, αλλά απαιτεί αυστηρή διαχείριση τσιπ και θερμότητας. Εναλλακτικά, η υιοθέτηση του C145 Tellurium Copper μειώνει δραστικά την τριβή στην παραγωγή με μια μικρή μόνο ποινή απόδοσης.
Το κύριο επόμενο βήμα σας θα πρέπει να είναι να κλειδώσετε τα ακριβή ελάχιστα αγωγιμότητα. Προσδιορίστε τη χαμηλότερη αποδεκτή βαθμολογία IACS για τη συναρμολόγηση σας. Στη συνέχεια, συμβουλευτείτε απευθείας τον κατασκευαστή σας συνεργάτη για να επιλέξετε την πιο επεξεργάσιμη συνάντηση ποιότητας αυτού του ορίου. Αυτή η συλλογική προσέγγιση διατηρεί χαμηλό το κόστος εργαλείων και επιταχύνει τους χρόνους παράδοσης.
Σταματήστε να αφήνετε τις προκλήσεις υλικών να καθυστερούν το πρόγραμμα παραγωγής σας. Συγκεντρώστε τα πιο πρόσφατα μοντέλα εξαρτημάτων σας και υποβάλετε ένα RFQ ή ένα σχέδιο μηχανικής για μια ολοκληρωμένη αναθεώρηση Σχεδιασμού για Κατασκευασσιμότητα (DFM) σήμερα.
Α: Όχι, ο καθαρός χαλκός και τα τυπικά κράματα χαλκού είναι εντελώς μη μαγνητικά. Αυτό το χαρακτηριστικό τα καθιστά εξαιρετικά ιδανικά για χρήση σε εξοπλισμό μαγνητικής τομογραφίας, ευαίσθητα συστήματα αεροδιαστημικής πλοήγησης και προηγμένα ηλεκτρονικά, όπου οι μαγνητικές παρεμβολές θα διαταράσσουν τις λειτουργίες.
Α: Ο ορείχαλκος περιέχει ψευδάργυρο και συχνά ελάχιστες ποσότητες μολύβδου, γεγονός που δημιουργεί εύθραυστα ροκανίδια που μηχανεύονται εύκολα και γρήγορα. Ο χαλκός είναι εξαιρετικά όλκιμος και κολλώδης. Απαιτεί χαμηλότερους ρυθμούς τροφοδοσίας, εξειδικευμένα εργαλεία και ψυκτικό υγρό υψηλής πίεσης. Προκαλεί επίσης μεγαλύτερη φθορά του μηχανήματος. Αυτοί οι παράγοντες σε συνδυασμό αυξάνουν τους χρόνους κύκλου και αυξάνουν το συνολικό κόστος.
Α: Ναι, αλλά απαιτεί πολύ άκαμπτες ρυθμίσεις μηχανών και εξειδικευμένους μύλους μικρο-άκρου για την καταπολέμηση της σοβαρής εκτροπής του εργαλείου. Κατά τη μηχανική κατεργασία μικροσκοπικών χαρακτηριστικών, οι μηχανικοί βασίζονται συνήθως σε υψηλής μηχανικής επεξεργασίας ποιότητες όπως ο χαλκός Tellurium (C145) για να αποτρέψουν το καταστροφικό σπάσιμο του εργαλείου και να κρατήσουν αυστηρές ανοχές.
Α: Ανάλογα με τη συγκεκριμένη ποιότητα υλικού και τη γεωμετρία του εξαρτήματος, οι εγκαταστάσεις κατασκευής κορυφαίας βαθμίδας μπορούν να επιτύχουν ανοχές τόσο σκληρές όσο ±0,005mm έως ±0,01mm. Αυτό το επίπεδο ακρίβειας απαιτεί περιβάλλοντα ελεγχόμενης θερμοκρασίας, αυστηρή διαχείριση ψυκτικού υγρού και προηγμένο ελβετικό εξοπλισμό τόρνευσης για να ληφθεί υπόψη η θερμική διαστολή.
