
Pregleda: 0 Autor: Urednik stranice Vrijeme objave: 22. rujna 2026. Izvor: stranica


Moderno inženjerstvo često zahtijeva materijale koji mogu pomaknuti apsolutne granice električnih i toplinskih performansi. Bakar se ističe kao vodič bez premca za ove zahtjevne primjene. Međutim, inženjeri se suočavaju s notornom dilemom pri odabiru ovog metala. Njegova visoka duktilnost i gumasta priroda stvaraju značajne izazove obradivosti u pogonu. Ove inherentne karakteristike materijala često povećavaju troškove proizvodnje i produžuju vrijeme proizvodnje.
Morate pažljivo uravnotežiti zahtjeve sirove vodljivosti s praktičnim ograničenjima proizvodnje. Ovaj vodič voditeljima nabave i inženjerima pruža realan okvir. Otkrit ćete kako učinkovito procijeniti različite vrste bakra. Istražit ćemo specifična ograničenja strojne obrade i dokazane strategije ublažavanja. Konačno, naučit ćete točno kako provjeriti mogućnosti dobavljača prije nego što odredite bakar za svoj sljedeći projekt preciznih komponenti.
Odabir materijala je kompromis: stupnjevi visoke čistoće (npr. C101) povećavaju vodljivost, ali smanjuju obradivost na ~20%; legirani stupnjevi (C145) poboljšavaju obradu uz male troškove vodljivosti.
Strategija alata diktira kvalitetu: Uspješna strojna obrada bakra zahtijeva specijalizirani oštar alat (karbid ili PCD) i rashladno sredstvo pod visokim pritiskom kako bi se spriječilo otvrdnjavanje i razmazivanje površine.
Provjera dobavljača: pronalaženje pouzdanog partnera zahtijeva provjeru njihovih protokola za upravljanje čipovima, kontrolu temperature i iskustvo s određenim obradama površine nakon strojne obrade.
Odluka o korištenju bakra za precizni dio zahtijeva duboko razumijevanje vrijednosti njegovog životnog ciklusa. Bakar ima veće troškove sirovina od alternativa poput aluminija ili mesinga. Također zahtijeva više vremena obrade. Međutim, specifične aplikacije s visokim ulozima lako opravdavaju ove unaprijed utvrđene premije. Morate odvagnuti početno ulaganje u odnosu na dugoročnu pouzdanost.
Stručnjak CNC obrada bakra otključava nekoliko različitih materijalnih prednosti. Najistaknutija prednost je vrhunska električna i toplinska vodljivost. Inženjeri koriste čisti bakar kao standardnu referentnu točku, ocjenjujući ga na 100% IACS (International Annealed Copper Standard). Nekoliko drugih metala može se približiti ovoj osnovnoj učinkovitosti.
Osim vodljivosti, bakar nudi prirodnu otpornost na koroziju. Stvara zaštitnu patinu kada je izložen vremenskim uvjetima. Metal također posjeduje jedinstvena antimikrobna svojstva. Aktivno uništava bakterije i viruse nakon kontakta. Nadalje, bakar ostaje potpuno nemagnetičan. Ova se karakteristika pokazala kritičnom pri projektiranju osjetljive elektronike, navigacijskih senzora i naprednih medicinskih uređaja.
Tijekom faze dizajna morate primijeniti objektiv stroge procjene. Ponekad, degradiranje na ljepotu ima financijski smisao. Strojevi za mesing puno su brži i jeftiniji. Trebali biste odabrati mjed za aplikacije slabe struje ili ukrasnu opremu. Suprotno tome, čisti bakar postaje neosporan kada maksimalno rasipanje topline ili električni prijenos upravlja performansama sustava.
Tablica 1: Usporedna tablica vrijednosti životnog ciklusa
Materijal |
Relativni trošak |
Obradivost |
Vodljivost (IACS) |
Najbolje odgovara aplikaciji |
|---|---|---|---|---|
Aluminij (6061) |
Niska |
Izvrsno |
~43% |
Lagani strukturni dijelovi, osnovni hladnjak. |
mesing (C360) |
srednje |
Izvrsno (100%) |
~28% |
Armature, spojnice slabe struje, spojnice. |
bakar (C110) |
visoko |
Loše (20%) |
101% |
Sabirnice jake struje, elektronika za teške uvjete rada. |
Nije sav bakar jednak. Odabir odgovarajućeg stupnja diktira i funkcionalnost komponente i mogućnost izrade. Inženjeri općenito biraju između tri primarne klasifikacije.
C101 predstavlja vrhunac čistoće. Sadrži 99,99% čistog bakra. Inženjeri određuju C101 za visokovakuumsku elektroniku i kriogeniku. Ovaj stupanj otporan je na vodikovu krtost pri ekstremnim temperaturama. Također sprječava ispuštanje plinova u vakuumskim komorama.
Stvarnost strojne obrade C101 predstavlja ozbiljne poteškoće. Izuzetno je mekan i nevjerojatno gumast. Ovaj stupanj predstavlja najveći rizik od omotavanja alata. Strojari moraju pokretati opremu sporijim brzinama. Također moraju stalno nadzirati zonu rezanja kako bi spriječili katastrofalni kvar alata.
C110 služi kao industrijska baza. Sadrži 99,9% bakra i malu količinu kisika. Naći ćete C110 u standardnim električnim kontaktima, transformatorima i teškim sabirnicama. Pruža izvrsnu vodljivost po pristupačnijoj cijeni od C101.
Međutim, C110 još uvijek pati od loše obradivosti. Stručnjaci ga ocjenjuju s otprilike 20% u usporedbi s mesingom koji se slobodno obrađuje. Zahtijeva specijalizirani alat i pažljivo upravljanje rashladnom tekućinom. Unatoč ovim preprekama, C110 ostaje najisplativiji izbor za opće električne komponente.
C145 rješava mnoge proizvodne glavobolje. Miješa čisti bakar s malim postotkom telura. Ovaj dodatak stvara bakrenu leguru 'slobodne strojne obrade'. Inženjeri visoko preporučuju C145 za CNC tokarenje i glodanje velike brzine.
Ovdje se stvarnost obrade drastično mijenja. C145 može se pohvaliti ocjenom obradivosti od 85%. Telur uzrokuje čisto lomljenje strugotine i stvaranje kratkih fragmenata. Ovo kratko formiranje strugotine drastično smanjuje vrijeme proizvodnje i trošenje alata. Iako žrtvujete malu količinu vodljivosti (padajući na otprilike 93% IACS), učinkovitost proizvodnje čini CNC strojno obrađeni bakreni dijelovi mnogo pristupačniji.
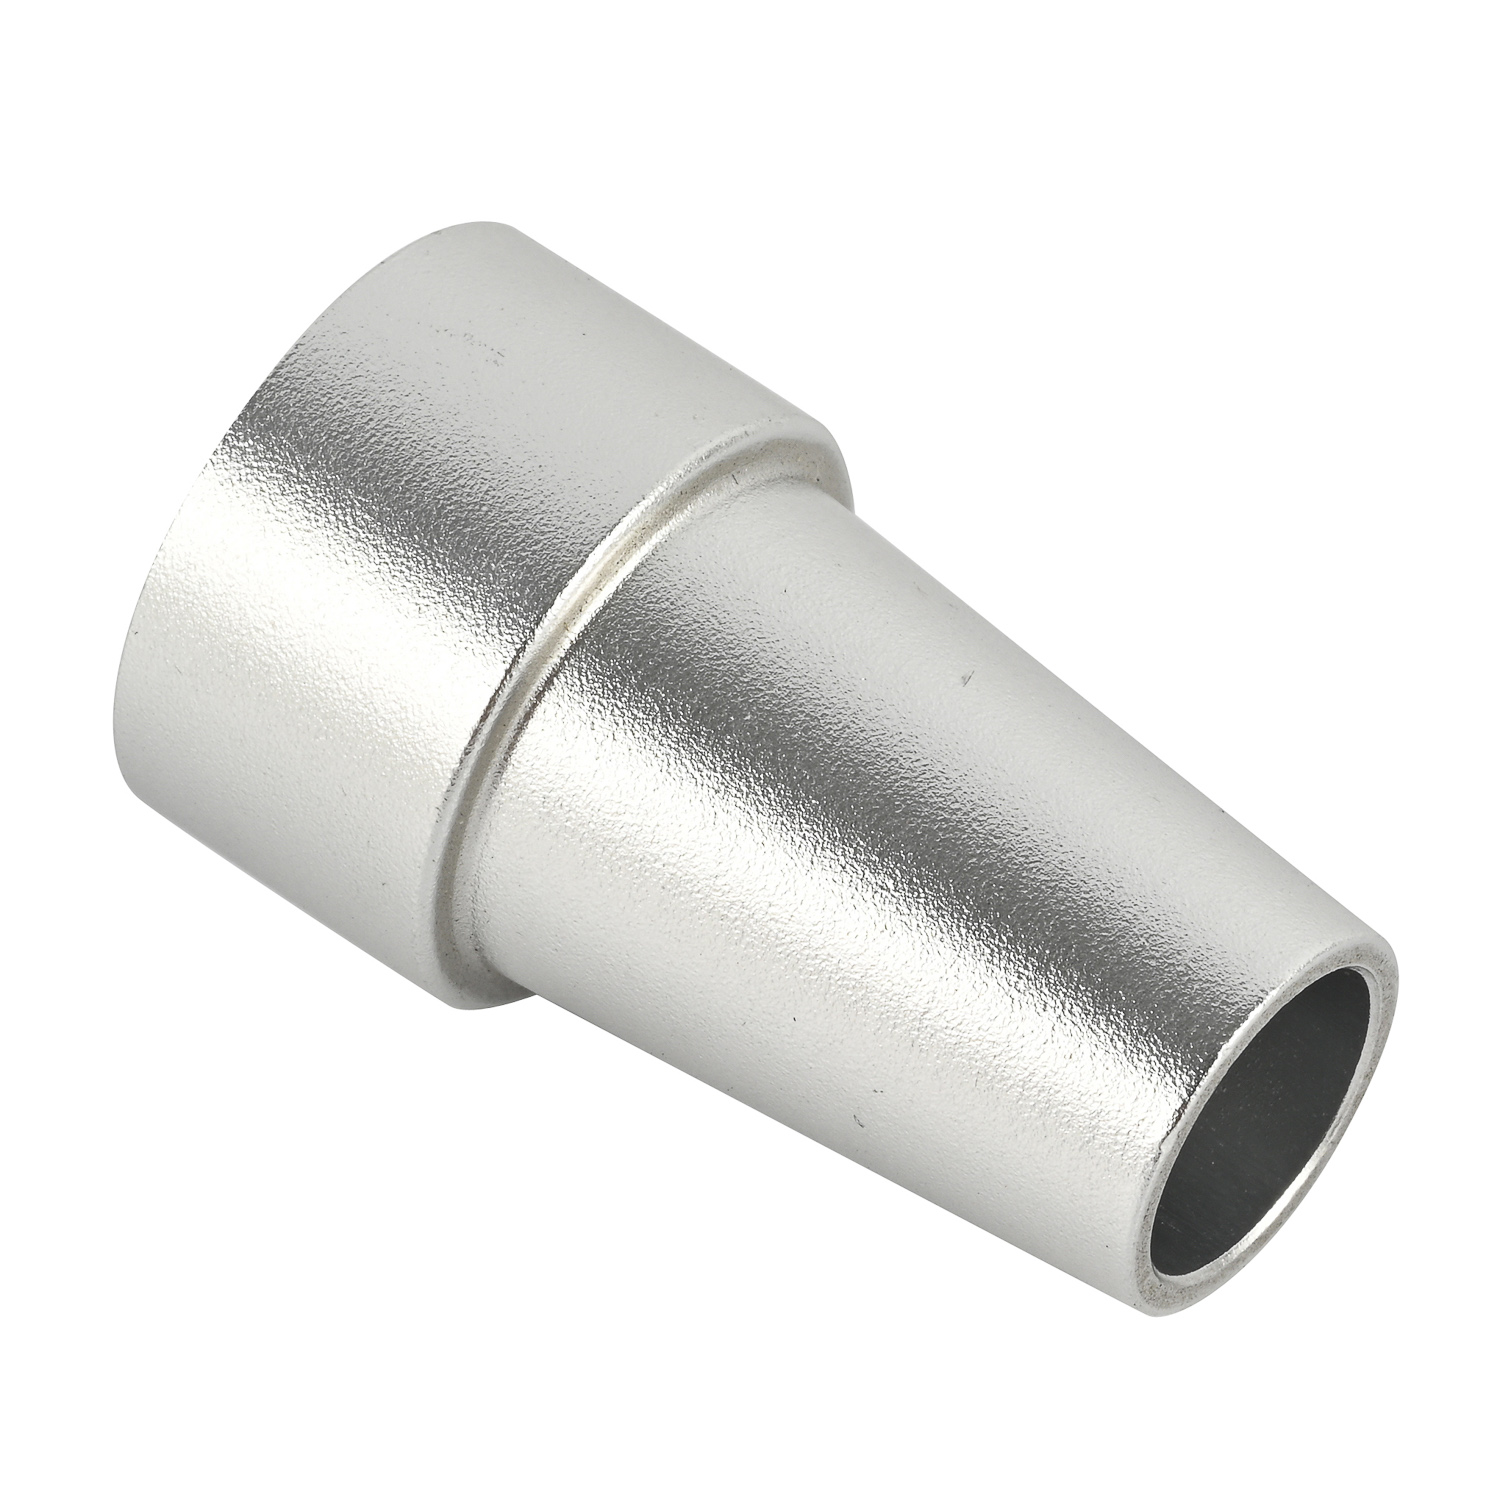
Rad s čistim bakrom zahtijeva duboku stručnost. Materijal se ponaša potpuno drugačije od čelika ili aluminija. Razumijevanje ovih ključnih izazova pomaže vam predvidjeti kašnjenja u proizvodnji i probleme s kvalitetom.
Bakar posjeduje veliku duktilnost. Tijekom rezanja, metal ima tendenciju razmazivanja, a ne smicanja. Ova duktilnost uzrokuje zavarivanje materijala izravno na alate za rezanje. Taj fenomen nazivamo Built-Up Edge (BUE). BUE uništava geometriju alata, što dovodi do loše završne obrade površine i brzog kvara alata.
Rješenje se oslanja na napredni odabir alata. Strojari moraju koristiti polirane alate od tvrdog metala bez premaza. Polirana površina sprječava prianjanje bakra na žljeb. Alternativno, umetci od polikristalnog dijamanta (PCD) nude iznimne rezultate. PCD alati imaju agresivne kutove nagiba. Čisto režu gumeni materijal bez stvaranja trenja.
Standardne operacije tokarenja na čistom bakru proizvode duge, žilave strugotine. Ovi kontinuirani strugotini omotaju se oko alata, vretena i stezne glave. Zapetljano bakreno gnijezdo uništava površinu obratka i predstavlja ozbiljnu sigurnosnu opasnost za operatere.
Ublažavanje ovog rizika zahtijeva strogo upravljanje čipom. Proizvođači implementiraju specijalizirane lomitelje strugotine dizajnirane posebno za duktilne metale. Oni također koriste visokotlačne sustave rashladne tekućine za fizičko izbacivanje strugotine iz zone rezanja. Programeri često koriste prekinute rezove kako bi prisilili čip da se umjetno pokvari.
Bakar brzo upija i zadržava toplinu. Kako alat reže metal, temperatura obratka raste. Ova vrućina uzrokuje dva glavna problema. Prvo, površina se može stvrdnuti, što dodatno otežava rezove. Drugo, metal se značajno širi.
Toplinsko širenje dovodi do nestabilnosti dimenzija tijekom dugih ciklusa obrade. Dio izrezan na toleranciju dok je vruć skupit će se kad se ohladi. Trgovine se protiv toga bore primjenom strategija za rashladnu tekućinu. Također provode stroge kontrole brzine dodavanja kako bi se smanjilo trenje. Upravljanje temperaturom ostaje najkritičniji čimbenik u održavanju preciznih tolerancija.
Smanjenje bakrenih komponenti pojačava svaki izazov. Prilikom izvođenja mikro CNC strojna obrada , održavanje uskih tolerancija (kao što je ±0,005 mm) postaje iznimno teško. Minijaturni alati potrebni za značajke mikrorazmjera nemaju krutost. Gumasta priroda bakra gura se unatrag na ova sićušna glodala, uzrokujući ozbiljno otklon alata. Proizvođači moraju uravnotežiti ultraprecizne brzine vretena i krhkost alata kako bi postigli uspjeh.
Strojna obrada predstavlja samo prvi korak. Bakar je u snažnoj interakciji sa svojom okolinom. Goli bakar se brzo razgrađuje ako se ne tretira. Odgovarajuća naknadna obrada osigurava pouzdano funkcioniranje komponente tijekom predviđenog vijeka trajanja.
Upravljanje oksidacijom: Bakar ima prirodnu tendenciju potamnjenja. Nakon izlaganja atmosferi stvara zelenu ili smeđu patinu. Dok ova patina štiti od duboke korozije, ona uništava površinsku vodljivost. Proizvođači moraju očistiti i zabrtviti dijelove odmah nakon strojne obrade kako bi zaustavili ovaj prirodni proces oksidacije.
Galvanizacija (kositar, srebro, nikal): Prekrivanje dodaje funkcionalni sloj preko sirovog bakra. Pokositrenje poboljšava sposobnost lemljenja za integraciju tiskanih ploča. Posrebrenje maksimizira visokofrekventni RF prijenos. Niklanje poboljšava ukupnu otpornost na habanje. Nadalje, oplata sprječava galvansku koroziju kada se bakrena komponenta mora spojiti s drugim različitim metalima u sklopu.
Pasivacija i prozirni premaz: Ponekad su neophodna sirova estetika i specifična električna svojstva bakra. Pasivacijski kemijski tretmani uklanjaju slobodno željezo i kontaminante s površine. Tanki prozirni premazi sprječavaju izlaganje atmosferi. Ove metode čuvaju metal bez dodavanja neželjene dimenzijske debljine komponente.
Poliranje i lepljenje: toplinske i RF primjene zahtijevaju besprijekorne površine. Lapiranje i mehaničko poliranje uklanjaju mikroskopske tragove obrade. Postizanje prave zrcalne završne obrade povećava kontaktnu površinu površine. To se pokazalo kritičnim za prilagođene hladnjake. Osigurava brz prijenos topline daleko od osjetljivih računalnih čipova.
Jedinstvena svojstva bakra čine ga nezamjenjivim u brojnim naprednim sektorima. Industrije visokih performansi uvelike se oslanjaju na savršeno izvršenje precizne bakrene komponente.
Električna vozila (EV) i distribucija energije: EV revolucija uvelike ovisi o bakru. Statori motora visoke učinkovitosti zahtijevaju zamršene oblike bakrenog namota. Sabirnice za teške uvjete rada distribuiraju snagu od niza baterija do pogonskog sklopa. Priključci za punjenje električnih vozila koriste bakar za sigurno rukovanje kontinuiranim, visokostrujnim opterećenjima bez topljenja.
Zrakoplovstvo i obrana: Zrakoplovni inženjeri koriste bakar u ekstremnim okruženjima. Magnetroni za radarske sustave oslanjaju se na vodljivost bakra. Specijalizirani izmjenjivači topline upravljaju temperaturama u odjeljima avionike. Kućišta od nemagnetskog bakra štite osjetljive navigacijske senzore od vanjskih elektromagnetskih smetnji.
Elektronika i poluvodiči: Toplina uništava računalne procesore. Bakar djeluje kao ultimativni materijal za odvod topline. Prilagođeni bakreni hladnjaki odvlače toplinsku energiju od osjetljivih silikonskih pločica. RF konektori i dijelovi za mikrovalni prijenos također iskorištavaju izvrsne mogućnosti prijenosa signala bakra.
Medicinski uređaji: medicinska industrija cijeni bakar iz različitih razloga. Njegova prirodna antimikrobna svojstva čine ga idealnim za drške kirurških alata i površinske komponente s visokim dodirom. Osim toga, njegova nemagnetska priroda omogućuje siguran rad unutar MRI uređaja bez ometanja magneta za snimanje.
Partnerstvo s pravim proizvođačem sprječava skupe kvarove u proizvodnji. Strojna obrada bakra nije generička vještina. Zahtijeva specifičnu infrastrukturu i duboku stručnost u području. Trebali biste procijeniti potencijalne dobavljače koristeći sljedeće kriterije.
Upravljanje otpadom i nabava materijala: bakreni strugotini (opiljci preostali nakon strojne obrade) imaju ogromnu financijsku vrijednost. Procijenite kako se prodavač nosi s tim skupim otpadom. Ugledni usluga CNC strojne obrade bakra odvojit će bakrene čipove strogo od aluminija ili čelika. Pitajte vraćaju li kredite za recikliranje materijala natrag vašem odjelu nabave.
Rashladno sredstvo i protokoli za unakrsnu kontaminaciju: Standardne tekućine za rezanje često sadrže aktivni sumpor. Sumpor agresivno napada bakar, bojeći ga u crno i smanjujući njegovu površinsku vodljivost. Osigurajte da radionica ima namjenske čiste rashladne tekućine posebno formulirane za žute metale. Moraju izolirati svoju proizvodnju bakra od proizvodnje čelika.
Tolerancija i mjeriteljske mogućnosti: Bakar se širi tijekom strojne obrade. Provjera toplog bakrenog dijela daje lažna očitanja. Provjerite njihove mjeriteljske procese. Koriste li prostorije za inspekciju s kontroliranom temperaturom? Moraju omogućiti dijelovima da se toplinski normaliziraju prije konačne kontrole kvalitete. Nadalje, provjerite njihovu opremu. Složene bakrene igle često zahtijevaju napredne 5-osne švicarske tokarilice za držanje uskih tolerancija.
Usklađenost i certifikati: Uskladite njihove certifikate sa svojom industrijom. Potražite osnovnu ISO 9001 registraciju. Ako radite u zrakoplovstvu, zahtijevajte AS9100 certifikat. Proizvođači medicinskih uređaja moraju inzistirati na usklađenosti sa standardom ISO 13485. Ovi certifikati dokazuju da dobavljač održava strogu sljedivost sirovih bakrenih materijala.
Za uspješno upravljanje proizvodnjom bakra potrebna je proračunata ravnoteža. Morate pažljivo odvagnuti odabir kvalitete materijala u odnosu na napredne strategije alata. Određivanje ultra-čistog C110 daje vrhunsku vodljivost, ali zahtijeva rigorozno upravljanje čipom i toplinom. Alternativno, usvajanje C145 telur bakra drastično smanjuje proizvodno trenje uz samo neznatno smanjenje performansi.
Vaš primarni sljedeći korak trebao bi biti zaključavanje vaših točnih minimuma vodljivosti. Odredite najnižu prihvatljivu IACS ocjenu za svoj sklop. Zatim se posavjetujte izravno sa svojim partnerom u proizvodnji kako biste odabrali kvalitetu koja je najprikladnija za strojnu obradu i koja zadovoljava taj prag. Ovaj suradnički pristup smanjuje troškove alata i ubrzava vrijeme isporuke.
Prestanite dopuštati da vam materijalni izazovi odgađaju raspored proizvodnje. Prikupite svoje najnovije modele komponenti i pošaljite Zahtjev za ponudu ili inženjerski crtež za sveobuhvatan pregled mogućnosti izrade (DFM) danas.
O: Ne, čisti bakar i standardne bakrene legure u potpunosti su nemagnetske. Ova karakteristika ih čini vrlo idealnim za upotrebu u MRI opremi, osjetljivim zrakoplovnim navigacijskim sustavima i naprednoj elektronici gdje bi magnetske smetnje ometale rad.
O: Mjed sadrži cink i često tragove olova, što stvara lomljive strugotine koje se lako i brzo obrađuju. Bakar je vrlo duktilan i gumast. Zahtijeva sporiju brzinu napredovanja, specijalizirani alat i visokotlačno rashladno sredstvo. Također uzrokuje veće trošenje stroja. Kombinacija ovih čimbenika povećava vrijeme ciklusa i povećava ukupne troškove.
O: Da, ali zahtijeva vrlo krute postavke stroja i specijalizirana mikro-glodala za borbu protiv ozbiljnog otklona alata. Prilikom strojne obrade minijaturnih elemenata, inženjeri se obično oslanjaju na visoko obradive vrste kao što je telur bakar (C145) kako bi spriječili katastrofalno lomljenje alata i zadržali niske tolerancije.
O: Ovisno o specifičnoj vrsti materijala i geometriji dijela, vrhunski proizvodni pogoni mogu postići tolerancije od ±0,005 mm do ±0,01 mm. Ova razina preciznosti zahtijeva okruženja s kontroliranom temperaturom, strogo upravljanje rashladnom tekućinom i naprednu švicarsku opremu za tokarenje koja uzima u obzir toplinsko širenje.
