
Vaatamised: 0 Autor: saidi toimetaja Avaldamisaeg: 2026-10-09 Päritolu: Sait


Kõik tihvtid pole ühesugused. Vale mehaanilise või kinnitustihvti kasutamine põhjustab katastroofilise koostu rikke. Vale tihvtide valik toob kaasa varjatud mehaanilised kohustused. See vähendab vibratsiooni, materjali lõhenemist ja kahjustab konstruktsiooni terviklikkust kogu koostu eluea jooksul. Inseneri- ja hankemeeskonnad seisavad pidevalt silmitsi kompromissidega. Nad peavad valima siledate tihvtide täpse joondusvõimaluse ja rihveldatud alternatiivide agressiivsete kinnipidamisprofiilide vahel. Vale tihvtitüübi valimine määrab otseselt koostu kinnipidamistugevuse, põhimaterjali terviklikkuse ja pikaajalise töökindluse põllul.
Vajame ranget tehnilise hindamise raamistikku. Kinnitusmehhanismide, materjalide ühilduvuse ja tootmistolerantside võrdlemine a rihveldatud tihvt võrreldes tavalise sileda tihvtiga juhib komponendi optimaalset spetsifikatsiooni. Arusaamine, kuidas need komponendid suhtlevad põhimaterjalidega erineva pingekoormuse korral, väldib enneaegseid mehaanilisi rikkeid.
Kinnitusmehhanism: Siledad tihvtid sõltuvad rangelt hõõrdumisest ja radiaalpingest (sobivus), samas kui rihveldatud tihvtid kasutavad materjali nihkumist ja avamist, et tagada suurepärane väljatõmbe- ja pöörlemiskindlus.
Tolerantsi andestus: rihvelprofiilid mahutavad laiemaid aukude tolerantse, vähendades põhimaterjali täppistöötluse kulusid võrreldes siledate tihvtide rangete nõuetega.
Materjalide ühilduvus: siledad tihvtid sobivad ideaalselt kõvade, jäikade materjalide jaoks, kus täpne joondamine on kriitiline; rihveltihvtid paistavad silma pehmemate materjalidega (plast, alumiinium, valandid), kus materjalivool kindlustab liitekoha.
Rakenduse fookus: valige täpse asukoha määramiseks ja nihketugevuseks siledad tihvtid; määrake rihveldatud tihvtid, kui püsiv kinnipidamine, elektripistiku stabiilsus ja vastupidavus vibratsioonile on peamised edukriteeriumid.
Standardi mehaanika tööstuslikud tüüblitihvtid sõltuvad täielikult press- või kokkutõmbuvast paigaldusest. See meetod nõuab, et tihvti läbimõõt oleks pisut suurem kui hosti auk. Koostu sisse löömisel sunnib sile tihvt põhimaterjali elastselt laienema. See laienemine tekitab suure radiaalpinge, luues pinna hõõrdumise, mis on vajalik tihvti paigal hoidmiseks. Kogu kinnipidamisjõud sõltub põhimaterjali võimest säilitada seda survepinget ilma järeleandmise või pragunemiseta.
Selle radiaalse pinge tekitamine avaldab peremeesmaterjalile märkimisväärset pinget. Kui interferents on liiga suur, purunevad rabedad materjalid. Plastilised materjalid deformeeruvad jäädavalt, mille tulemuseks on täielik säilivuskaotus. Siledate tihvtide peamine kasutusjuht on endiselt täpne joondamine ja suur nihkekoormus. Need toimivad täpse asukoha määramise seadmetena paarituvate komponentide vahel. Need ei ole ette nähtud vastu pidama tugevatele aksiaalsetele väljatõmbejõududele ega tugevale pöörlemismomendile.
Sujuva tihvtiga eduka segamise saavutamiseks järgivad insenerid tavaliselt rangeid paigaldusparameetreid:
Arvutage täpne vajalik interferents põhimaterjali elastsusmooduli põhjal.
Töötlege peremeesava täpse tolerantsini, mis nõuab sageli sekundaarset hõõrdumist.
Rakendage kontrollitud lineaarset survejõudu, et kinnitada tihvt ilma paindemomente tekitamata.
Veenduge, et tekkiv rõngaspinge ei ületaks ümbritseva materjali voolavuspiiri.
Rihveltihvtid töötavad põhimõtteliselt erineval mehaanilisel põhimõttel. Selle asemel, et tugineda ainult radiaalsele pingele, lõikavad või pressivad servad paigaldamise ajal otse põhimaterjali sisse. Rihvelmuster loob efektiivse läbimõõdu, mis on suurem kui nimitihvti korpus. Kui tihvt siseneb auku, sunnivad need kõrgendatud servad peremeesmaterjali rõngaste vahele jäävatesse orgudesse.
Koostoime varieerub sõltuvalt peremeesmaterjali kõvadusest. Kõvemate materjalide puhul toimivad käärud nagu läbimurdmistööriist, mis lõikab füüsiliselt augu seina sisse sooned. Pehmemates materjalides, nagu alumiinium või termoplast, kutsub protsess esile plastilise deformatsiooni. Põhimaterjal voolab külmalt ümber rihvelprofiili. See tihvti efektiivse läbimõõdu laienemine loob lokaalsed blokeerivad tsoonid. Need füüsilised tõkked suurendavad drastiliselt nii aksiaalset väljatõmbetakistust kui ka pöörlemise kinnipidamist, ületades tunduvalt sileda tihvti hõõrdepõhist hoidejõudu.
Insenerid hindavad sageli soontega tihvte kõrvuti rihveldatud valikutega. Soonega tihvtidel on pikisuunalised vaotud sooned, mis laiendavad tihvti materjali väljapoole. Sisestamise ajal surub tihvt ise elastselt kokku, et sobituda auku. Kinnipidamine sõltub tihvti materjali elastsest taastumisest, mis surub väljapoole vastu ava seinu. See loob lokaliseeritud radiaaljõu tsoonid, tavaliselt kolmes erinevas joones piki tihvti võlli.
Rihveldatud tihvtid pakuvad paremat 360-kraadist pöörlemistakistust võrreldes selle lokaliseeritud radiaaljõuga. Kuna rihvelmuster katab kogu haardumisala ümbermõõdu, loob see pideva blokeeriva liidese põhimaterjaliga. Soonega tihvtid võivad libiseda, kui pöördemoment ületab hõõrdumise nende konkreetsetes kontaktpunktides. Rihvelprofiilid blokeerivad füüsiliselt pöörlemise igas suunas, muutes need suurepäraseks valikuks väändekoormusele alluvate komponentide jaoks.
Pin tüüp |
Esmane säilitusmehhanism |
Pöörlemistakistus |
Aukude tolerantsi nõue |
|---|---|---|---|
Sile tüüblitihvt |
Hõõrdumine radiaalpinge kaudu |
Madal (oleneb hõõrdumisest) |
Väga tihe (reamitud) |
Soonega tihvt |
Tihvti elastne taastumine |
Mõõdukas (lokaliseeritud kontakt) |
Mõõdukas (puuritud) |
Rihveldatud tihvt |
Materjali nihkumine / blokeerimine |
Kõrge (360-kraadine mehaaniline lukk) |
lahtine (puuritud) |
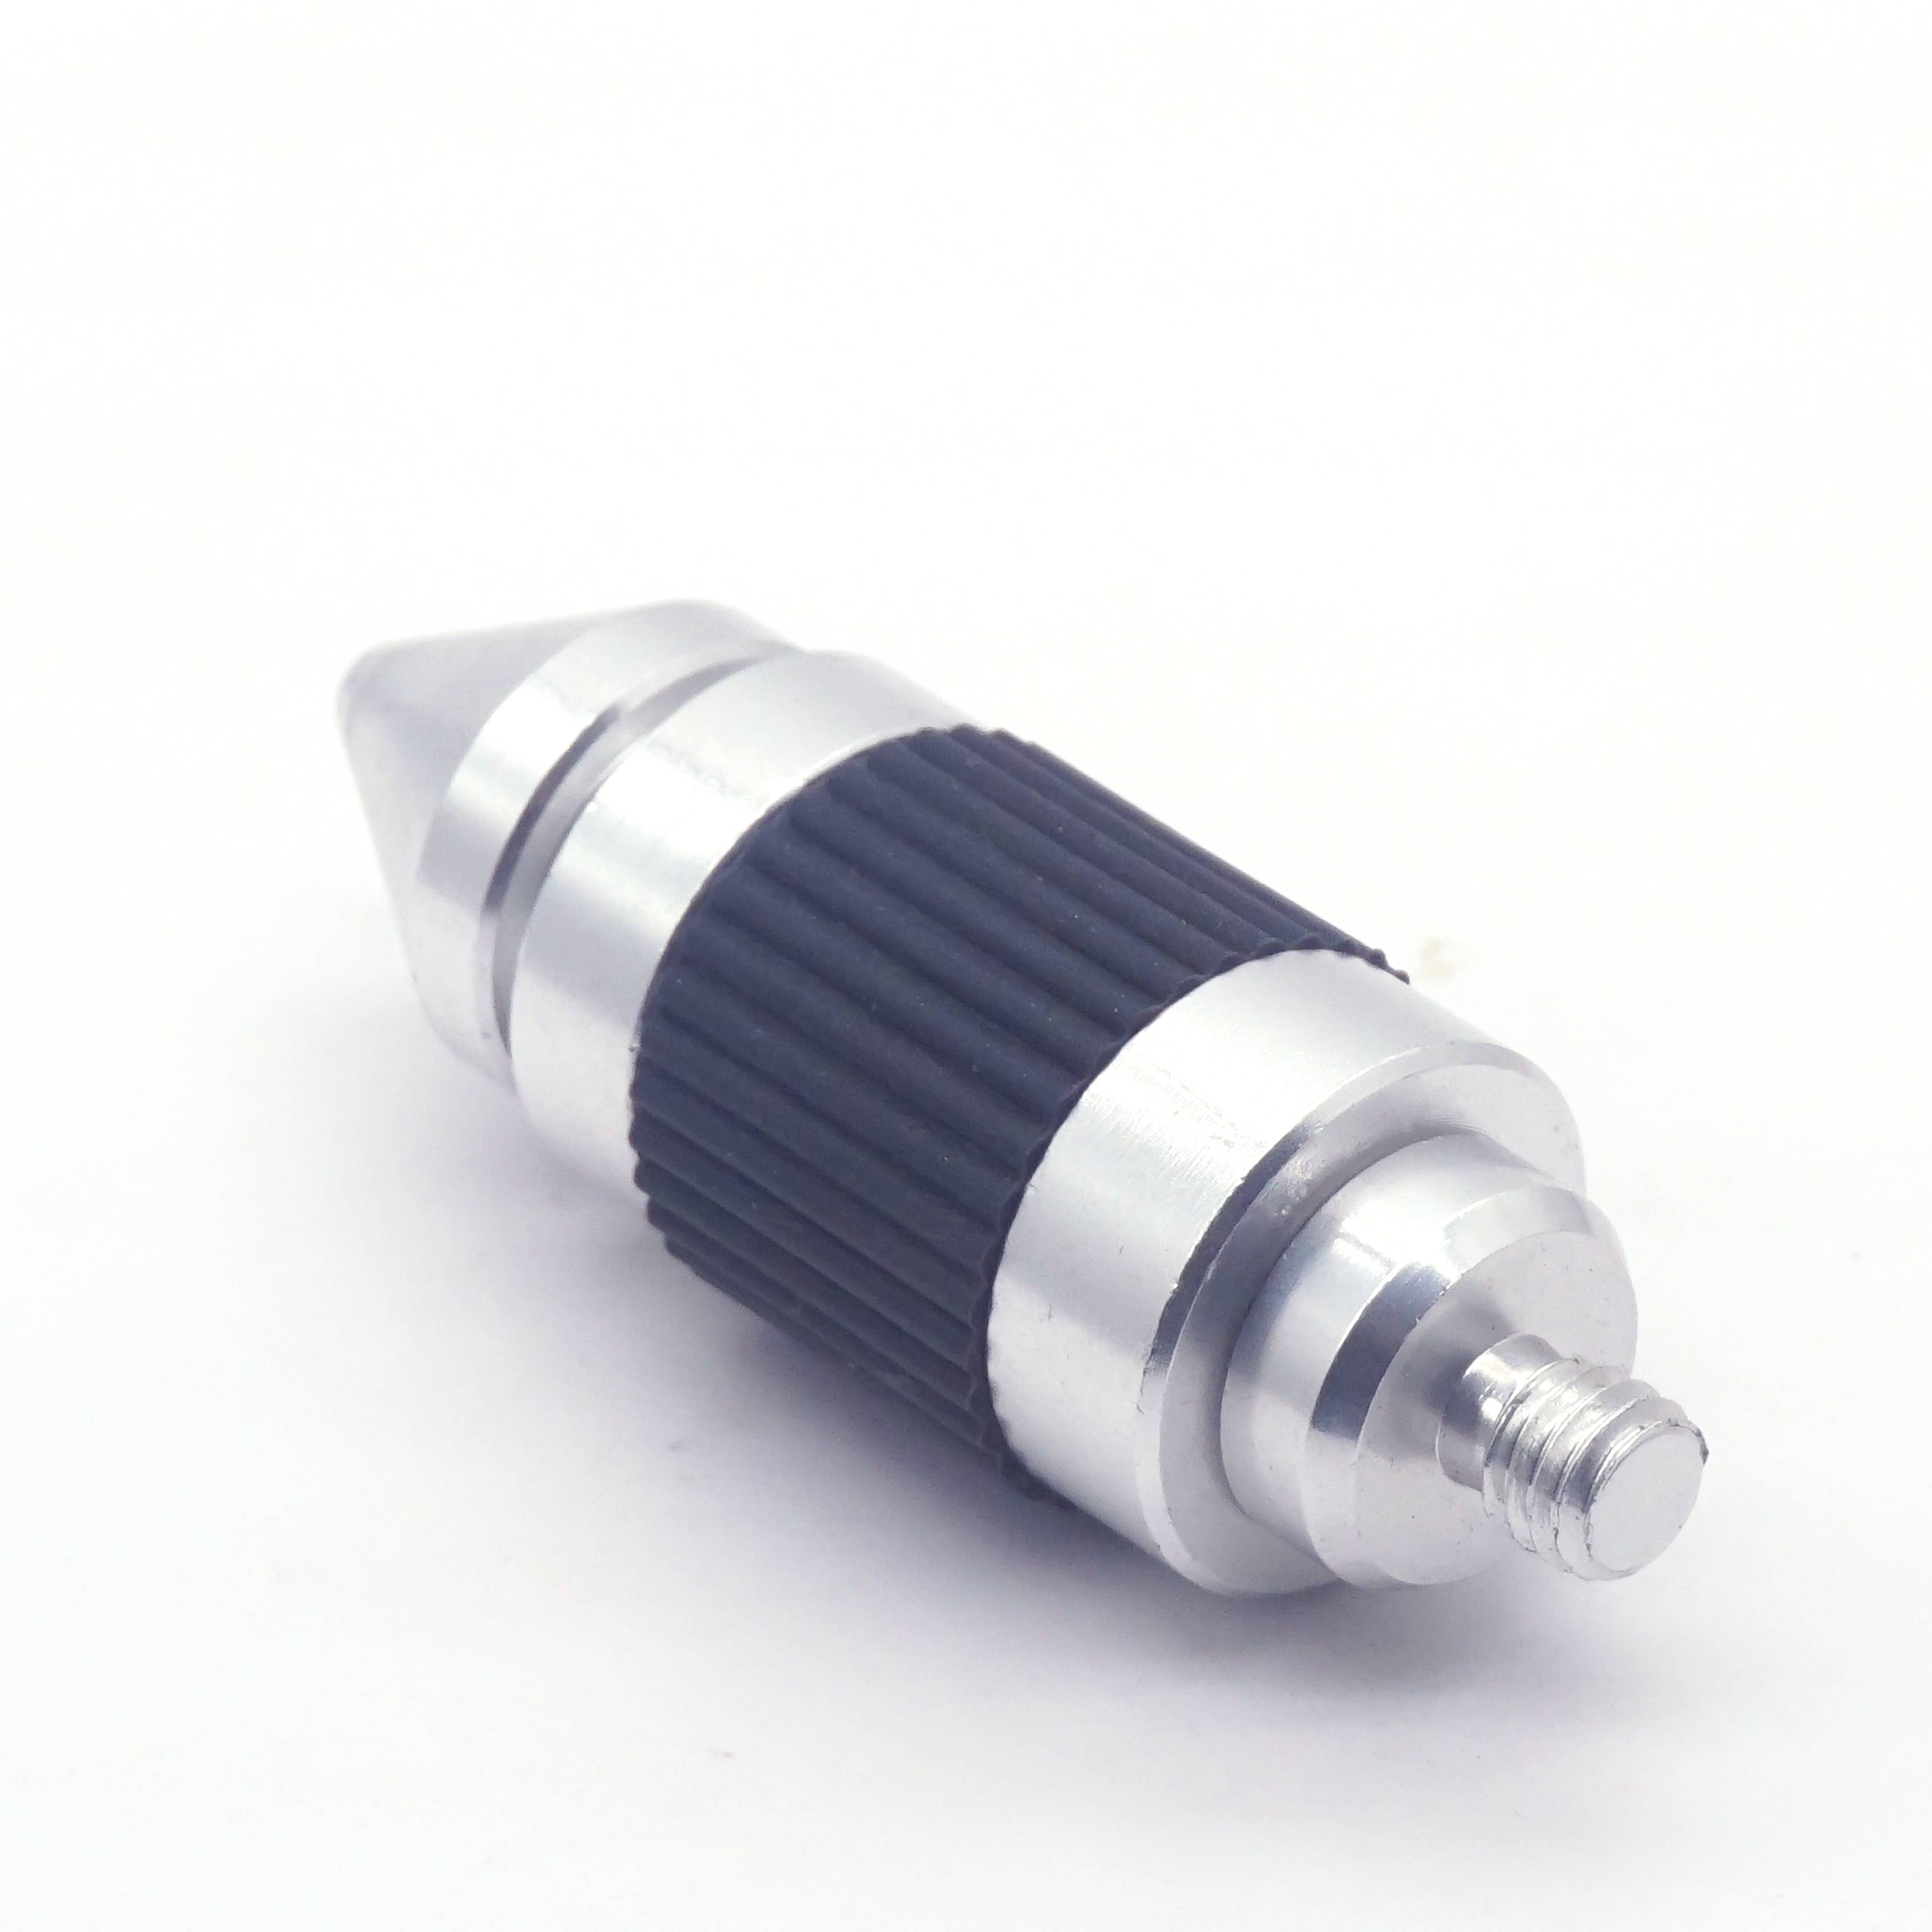
Rihvelprofiilide kasutamine karastatud terases või ülitugevates sulamites toob kaasa spetsiifilisi mehaanilisi riske. Kui põhimaterjal läheneb tihvti kõvadusele või ületab selle, ei saa rõngad kergesti nihkuda ega augu seina sisse lõigata. See põhjustab tugevat lõhenemist, kus hõõrdumine põhjustab lokaalset külmkeevitust ja metallpindade rebenemist. Sisestamisjõud kasvavad ettearvamatult, mille tulemuseks on sageli tihvti nihkumine või paindumine enne istumissügavuse saavutamist.
Siledad tihvtid jäävad karastatud ja kõrge tolerantsiga koostude tööstusstandardiks. Kõvad metallid suudavad ilma järeleandmiseta vastu pidada kõrge radiaalpinge jaoks, mis on vajalik turvaliseks interferentsi sobitamiseks. Sile pind tagab etteaimatava sisestusjõu ja hoiab ära destruktiivse lõhenemise, mis on seotud tekstureeritud profiili sundimisega paindumatusse auku. Täpse asukoha määramiseks tööriistaterasest või malmist tagavad siledad tihvtid korratava täpsuse.
Pehmemad materjalid kujutavad endast ainulaadset väljakutset. Nad kipuvad pideva stressi all aja jooksul lõõgastuma. See nähtus, mida tuntakse roomamisena, põhjustab siledat tihvti hoidva radiaalse pinge lagunemise. Kui plast või pehme alumiinium allub pidevale välisrõhule, suureneb auk jäädavalt. Sile tihvt taandub lõpuks minimaalse vibratsiooni all.
Määrates a täppis rihveldatud metallist tihvt leevendab otseselt materjali roomamise mõju. Selle asemel, et võidelda materjali kalduvuse vastu voolata, kasutab nukk seda ära. Pehmem peremeesmaterjal voolab rõngaste orgudesse, luues püsiva mehaanilise luku. Isegi kui materjal lõdvestub, takistab füüsiline blokeering aksiaalset liikumist. Lisaks neelavad rihveldatud profiilid soojuspaisumise ebakõladest tingitud mõõtmete nihkeid palju paremini kui siledad profiilid, säilitades liigeste terviklikkuse suurte temperatuurikõikumiste korral.
Elektriühenduste konstruktsioonid sõltuvad suuresti kontakttihvtide täpsest kujust ja tugevast hoidmisest plast- või komposiitkorpustes. A messingist rihveldatud tüüblitihvti . Nendes keskkondades kasutatakse sageli Tihvtid peavad konnektorikoostu korduvate ühendamis- ja lahtiühendamistsüklite ajal jääma absoluutselt paigale.
Messing pakub signaali- ja jõuülekandeks vajalikku elektrijuhtivust ja loomulikku korrosioonikindlust. Integreeritud rõngas tagab, et tihvt ei suruks pistiku ühendamise ajal korpusesse tagasi. Sirged või spiraalsed servad haakuvad dielektrilisse plasti, kinnitades terminali püsivalt. See materjali omaduste ja mehaanilise hoidmise kombinatsioon hoiab ära vahelduvad elektririkked, mis on põhjustatud lahtistest kontakttihvtidest.
Aksiaalsed väljatõmbejõu mõõdikud näitavad teravat kontrasti identse nimiläbimõõduga siledate ja rihveldatud tihvtide vahel. Sile tihvt sõltub täielikult pinna hõõrdumisest. Selle väljatõmbetakistus on otsene funktsioon interferentsi sobivusest ja kahe materjali vahelisest hõõrdetegurist. Kui staatiline hõõrdumine on ületatud, libiseb tihvt kergesti välja. Rihveldatud tihvtid nõuavad, et tugimaterjal nihkuks või deformeeruks enne tihvti väljavõtmist. Selle tulemuseks on väljatõmbejõud, mis on sageli mitu korda suuremad kui sujuvad ekvivalendid.
Selle takistuse täpse olemuse määravad konkreetsed rihvelmustrid. Sirgetel servadel on tihvti teljega paralleelsed servad, mis pakuvad erakordset vastupidavust pöörlemismomendile, kuid mõõdukat aksiaalset väljatõmbetakistust. Spiraalsed rõngad kallutavad servi, pakkudes tasakaalustatud kombinatsiooni nii pöörlevast kui aksiaalsest lukustusest. Teemantnukkidel on ristuv ristmuster, mis tagab maksimaalse takistuse kõikides suundades, kuigi nõuavad suurimat sisestamisjõudu ja tõrjuvad välja kõige rohkem materjali.
Knurl muster |
Aksiaalne väljatõmbetakistus |
Pöörlemismomendi takistus |
Tüüpiline rakendus |
|---|---|---|---|
Otse |
Mõõdukas |
Suurepärane |
Käigu või nupu pöörlemise vältimine võllil |
Helikujuline |
Kõrge |
Kõrge |
Üldotstarbeline kinnihoidmine survevaludes |
Teemant |
Maksimaalne |
Maksimaalne |
Püsiv kinnitus survevaluplastikusse |
Kõrge vibratsiooniga keskkond paljastab halastamatult hõõrdepõhiste liigendite nõrkused. Siledad tihvtid on pideva harmoonilise resonantsi või löökkoormuse korral vastuvõtlikud mikroliikumisele. Need mikroskoopilised nihked halvendavad liidest, põhjustades korrosiooni ja radiaalse pinge järkjärgulist kadumist. Lõpuks taandub sile tihvt täielikult komplektist välja.
Rihveltihvti blokeeriv olemus takistab aktiivselt neid mikroliigutusi. Kuna harjad on füüsiliselt põhimaterjali sisse põimitud, pole tihvtil ruumi nihkuda. See jäik mehaaniline lukk kõrvaldab hõõrdumise-kulumise tsükli, mis põhjustab närimist. Järelikult on rihveltihvtidel raskete masinate, autode sõlmede ja kosmosetööstuse komponentide puhul märkimisväärselt pikem väsimuseiga.
Sisestamisjõu nõuded erinevad kahe tihvtitüübi vahel drastiliselt. Siledad tihvtid nõuavad tugevalt kontrollitud lineaarset survejõudu, et ületada esialgsed häired ilma tihvti painutamata. Peremeesmaterjalile avaldatav radiaalne pinge saavutab kohe maksimumi ja jääb konstantseks. Selline pidev väljapoole suunatud rõhk kujutab endast tõsist ohtu rabedate plastide purunemiseks või õhukeseseinaliste valandite lõhenemiseks.
Rihveldatud tihvtid avaldavad üldiselt väiksemat pidevat radiaalset pinget. Sisestamisjõud kulub põhimaterjali lõikamisele või nihutamisele, mitte kogu ava ümbermõõdu venitamisele. Kui materjal on istunud, on jääkpinge väiksem, kuna materjal on voolanud kõveruse orgudesse. See muudab rihveldatud tihvtid palju ohutumaks õhukeseseinaliste rummude ja rabedate polümeerkorpuste puhul, kus standardne interferents võib põhjustada kohese pragunemise.
Aukude ettevalmistamine põhjustab olulise osa montaažikuludest. Siledad tihvtid nõuavad hõõritud, suure tolerantsiga auke, mis nõuavad sageli täpsust vahemikus +/- 0,0005 tolli. Selle täpsustaseme saavutamiseks on vaja sekundaarseid töötlemistoiminguid. Auk tuleb puurida alamõõduliseks ja seejärel hoolikalt hööritada lõpliku mõõtmeni. Iga kõrvalekalde tulemuseks on kas lahtine tihvt või mõrane korpus.
Rihveldatud tihvtid pakuvad märkimisväärset andestust. Neid saab tavaliselt pressida standardsetesse puuritud aukudesse, millel on palju laiemad tolerantsiribad. Nurgad kompenseerivad väiksemaid mõõtmete muutusi, nihutades sisestamise ajal lihtsalt veidi rohkem või vähem materjali. Hõõritsusoperatsiooni kaotamine vähendab tsükliaega, alandab tööriistade kulusid ja kiirendab üldist tootmisvõimsust ilma retentsioonitugevust ohverdamata.
Tootmismeetod mõjutab otseselt rõnga teravust ja sellest tulenevat kinnipidamisvõimet. Masstoodetud külma otsaga tihvtid moodustatakse traadimaterjali stantsi löömisega. Kuigi see protsess on väga tõhus, põhjustab see sageli ümaraid sõõrmeharusid ja madalaid orgusid. Ümar profiil tõrjub materjali vähem tõhusalt välja, vähendades üldist blokeerimistugevust.
Hinnates a CNC-ga töödeldud rihveldatud tihvt näitab suurepärast konstruktsiooni terviklikkust ja täpsust. CNC-treimine võimaldab täpselt kontrollida kõveruse sammu, sügavust ja harja teravust. Terav, täpselt määratletud rõngas lõikab põhimaterjali puhtalt sisse, maksimeerides väljatõmbetakistust. Kriitiliste rakenduste jaoks, kus kinnipidamist ei saa kahjustada, tagavad töödeldud tihvtid vajaliku geomeetrilise järjepidevuse.
Usaldusväärsete komponentide hankimine nõuab a rihveltihvti tootja . Peamised kriteeriumid hõlmavad kõikehõlmavaid materjalide sertifikaate, kontrollitavat rihvelduse järjepidevust tootmistsüklite lõikes ja partiide ranget jälgitavust. Ebaühtlane rihveldiameeter põhjustab otseselt ebaühtlaseid sisestusjõude ja ettearvamatut montaaži tootlikkust tehase põrandal.
Tarnija tõendite ja importija näidise kinnituse nõudmine sobivuse kontrollimiseks on kohustuslik enne masstootmise lubamist. See on eriti oluline plastkoostude puhul, kus väikesed muudatused rõngakujulises geomeetrias muudavad oluliselt materjali voolu ja kinnipidamist. Insenerid peavad testima füüsilisi proove tegelikus peremeesmaterjalis, et kinnitada sisestamisjõude. Kui valmisstandardid ei vasta konkreetsetele montaažinõuetele, täpsustades Kohandatud asukoha määramise tihvtide mõõtmed tagavad joondamise täpsuse ja hoidetugevuse täpse tasakaalu.
Peamine rakendusrisk tekib siis, kui rõngad toimivad pigem hõõritsana kui kinnitusena. Kui juhtava on tugevalt alamõõduline või kui põhimaterjal on liiga kõva, nihutavad rõngad materjali sisestamise ajal täielikult ära. Blokeerimise asemel hävitab tihvt augu seina, jättes sileda, liiga suure õõnsuse, mis ei jää kinni.
Selle riski maandamiseks on vaja kindlaks määrata õige rõngastüüp ja läbi viia range sisestusjõu testimine. Plastide puhul eelistatakse materjali voolamise võimaldamiseks üldiselt sirgeid vääte, kergmetallide puhul aga spiraalsed väädid. Insenerid peavad kehtestama pilootava jaoks range tolerantsiriba ja kontrollima, et sisestusseade rakendaks ühtlast lineaarset jõudu, põhjustamata teljevälist võnkumist, mis võiks auku hööritada.
Rihveldatud tihvtid muudavad peremehe auku jäädavalt. Paigaldamiseks vajalik läbimurdmine või plastiline deformatsioon tähendab, et ava geomeetria muutub põhjalikult. Tihvti väljatõmbamine eemaldab lukustusmaterjali. Järelikult ei sobi rihveldatud tihvtid üldiselt sõlmedele, mis nõuavad sagedast lahtivõtmist või regulaarset hooldust.
Hooldusprobleemide leevendamiseks peavad insenerid klassifitseerima liitetüübi juba projekteerimisetapi alguses. Kasutage siledaid tihvte hooldatavate ühenduste jaoks, kus komponendid tuleb eraldada ja uuesti kokku panna ilma põhimaterjali kahjustamata. Reserveerige rihveldatud tihvtid ainult püsivateks, vajuta-ja unusta rakendusteks, kus koost jääb puutumatuks kogu selle tööea jooksul.
Valik rihveldatud tihvti ja sileda tihvti vahel sõltub täielikult mehaanilise liigendi põhifunktsioonist. Siledad tihvtid jäävad optimaalseks täpseks joondamiseks ja suureks nihketugevuseks kõvades materjalides, kus saab säilitada ranged tolerantsid. Seevastu rihveldatud tihvtid tagavad suurepärase aksiaalse püsivuse, vibratsioonikindluse ja pöörlemislukustuse pehmemates materjalides või rakendustes, mis kasutavad suurema tolerantsiga puuritud auke.
Lähtuge lõpliku komponendi otsuse tegemisel põhimaterjali kõvaduse, vajaliku väljatõmbejõu, vastuvõetavate aukude ettevalmistamise kulude ja selle kohta, kas liigend vajab edaspidist lahtivõtmist. Nõelatüübi vale joondamine nende muutujatega tagab ebaoptimaalse jõudluse ja suurendab väljatõrgete ohtu.
Koostekujunduse lõpuleviimiseks toimige järgmiselt.
Interaktsiooni käitumise jälgimiseks prototüüpige mõlemad tihvtitüübid täpses hostmaterjalis.
Tehke empiiriline väljatõmbe- ja vibratsioonitestid, et määrata kindlaks algtaseme säilivusmõõdikud.
Analüüsige kulude erinevust siledate tihvtide ja rihveldatud variantide aukude puurimise vahel.
Enne masstootmisele skaleerimist pidage nõu spetsialiseerunud kohandatud tihvtide tootjaga, et täpsustada tolerantsid, rõngakujulised spetsifikatsioonid ja kinnitada proovid.
V: Et tagada koostu suurepärane teljesuunaline ja pöörlemiskindlus, nihutades peremeesmaterjali rihvele, vältides vibratsiooni mõjul tagasitõmbumist.
V: Ei, rihveldatud tihvtid aktsepteerivad üldiselt laiemaid aukude tolerantse, kuna rõngad deformeeruvad või lõikavad materjali sisse, kompenseerides väiksemad mõõtmete kõikumised, samas kui siledad tihvtid nõuavad korrektseks häirete sobitamiseks täpseid hõõritud auke.
V: Kuigi mõlemat kasutatakse plastikus, sõltuvad soontega tihvtid radiaalse pinge tekitamiseks tihvti enda elastsest taastumisest. Rihveldatud tihvtid nihutavad plastmassist põhimaterjali oma servadesse, pakkudes oluliselt suuremat vastupidavust pöörlemisjõududele.
V: Üldiselt ei. Rihveldatud tihvti väljatõmbamine ribastab või suurendab hosti auku. Tihvti uuesti samasse auku sisestamine vähendab oluliselt kinnipidamisjõudu.
V: Sirged rõngad takistavad pöörlevat liikumist, spiraalsed rõngad pakuvad tasakaalu pöörlemis- ja väljatõmbetakistuse vahel ning teemantkujulised väädid pakuvad maksimaalset takistust kõigis suundades, kuid nõuavad suurimat sisestusjõudu.
V: Messing sobib ideaalselt kasutamiseks plastsõlmedes või elektriühenduste rakendustes, kus lisaks tugevale kinnipidamisele on vaja korrosioonikindlust, mittemagnetilisi omadusi või juhtivust.
V: Nurga pikisuunalised servad kinnituvad põhimaterjali sisse, luues füüsilisi tõkkeid (blokeeruvad) pöördemomendi vastu, samas kui sile tihvt sõltub täielikult pinna hõõrdumisest, mis võib suure pöörlemiskoormuse korral libiseda.
