
Zobrazenia: 0 Autor: Editor stránok Čas zverejnenia: 2026-10-09 Pôvod: stránky


Nie všetky kolíky sú rovnaké. Použitie nesprávneho mechanického alebo prídržného kolíka vedie ku katastrofálnej poruche montáže. Nesprávny výber kolíkov prináša skryté mechanické problémy. Poháňa spätné vibrácie, odieranie materiálu a narušenú štrukturálnu integritu počas životnosti zostavy. Inžinierske a obstarávacie tímy neustále čelia kompromisu. Musia si vybrať medzi schopnosťami presného zarovnania hladkých kolíkov a agresívnymi retenčnými profilmi vrúbkovaných alternatív. Výber nesprávneho typu kolíka priamo určuje pevnosť zostavy, integritu hostiteľského materiálu a dlhodobú spoľahlivosť v teréne.
Potrebujeme prísny rámec technického hodnotenia. Porovnanie retenčných mechanizmov, materiálovej kompatibility a výrobných tolerancií a vrúbkovaný kolík oproti štandardnému hladkému kolíku vedie optimálnu špecifikáciu komponentov. Pochopenie toho, ako tieto komponenty interagujú s hostiteľskými materiálmi pri rôznych záťažových zaťaženiach, zabraňuje predčasným mechanickým poruchám.
Prídržný mechanizmus: Hladké kolíky sa striktne spoliehajú na trenie a radiálne napätie (zásahové uloženie), zatiaľ čo vrúbkované kolíky využívajú posun materiálu a preťahovanie pre vynikajúci odpor proti vytiahnutiu a otáčaniu.
Odpustenie tolerancie: Vrúbkované profily sa prispôsobujú širším toleranciám otvorov, čím sa znižujú náklady na presné obrábanie v hostiteľskom materiáli v porovnaní s prísnymi požiadavkami na hladké kolíky.
Kompatibilita materiálu: Hladké kolíky sú ideálne pre tvrdé, pevné hostiteľské materiály, kde je kritické presné zarovnanie; vrúbkované kolíky vynikajú v mäkších materiáloch (plasty, hliník, odliatky), kde tok materiálu zabezpečuje spoj.
Zameranie aplikácie: Vyberte hladké kolíky pre presné umiestnenie a pevnosť v šmyku; špecifikujte vrúbkované kolíky, keď sú hlavnými kritériami úspechu trvalé uchytenie, stabilita elektrického konektora a odolnosť voči vibráciám.
Mechanika štandardu priemyselné hmoždinky sa úplne spoliehajú na inštaláciu nalisovaným alebo zmršťovacím uložením. Táto metóda vyžaduje, aby bol priemer kolíka o niečo väčší ako hostiteľský otvor. Keď sa hladký kolík zatlačí do zostavy, núti hostiteľský materiál elasticky expandovať. Táto expanzia generuje vysoké radiálne napätie, čím sa vytvára povrchové trenie potrebné na udržanie kolíka na mieste. Celá retenčná sila závisí od schopnosti hostiteľského materiálu udržať toto tlakové napätie bez poddajnosti alebo praskania.
Generovanie tohto radiálneho napätia spôsobuje značné namáhanie hostiteľského materiálu. Ak je rušenie príliš vysoké, krehké materiály sa zlomia. Tvárne materiály sa trvalo deformujú, čo vedie k úplnej strate retencie. Primárnym prípadom použitia hladkých kolíkov zostáva presné zarovnanie a vysoká nosnosť v šmyku. Fungujú ako presné lokalizačné zariadenia medzi párovými komponentmi. Nie sú navrhnuté tak, aby odolávali veľkým axiálnym vyťahovacím silám alebo silnému točivému momentu.
Na dosiahnutie úspešného presahu s hladkým kolíkom inžinieri zvyčajne dodržiavajú prísne parametre inštalácie:
Vypočítajte presnú potrebnú interferenciu na základe modulu pružnosti hostiteľského materiálu.
Obrobte hostiteľský otvor na presnú toleranciu, čo si často vyžaduje sekundárne vystružovanie.
Použite riadenú lineárnu lisovaciu silu na usadenie čapu bez vyvolania ohybových momentov.
Overte, či výsledné obručové napätie nepresahuje medzu klzu okolitého materiálu.
Vrúbkované kolíky fungujú na zásadne odlišnom mechanickom princípe. Namiesto spoliehania sa výlučne na radiálne napätie sa hrebene počas inštalácie zarezávajú alebo stláčajú priamo do hostiteľského materiálu. Vrúbkovaný vzor vytvára efektívny priemer, ktorý je väčší ako nominálne telo kolíka. Keď kolík vstupuje do otvoru, tieto vyvýšené hrebene tlačia hostiteľský materiál do priehlbín medzi vrúbkami.
Interakcia sa mení v závislosti od tvrdosti hostiteľského materiálu. V tvrdších materiáloch vrúbkovanie funguje ako preťahovací nástroj, ktorý fyzicky vyrezáva drážky do steny otvoru. V mäkších materiáloch, ako je hliník alebo termoplasty, proces vyvoláva plastickú deformáciu. Hostiteľský materiál za studena obteká profil vrúbkovania. Toto rozšírenie účinného priemeru čapu vytvára lokalizované do seba zapadajúce zóny. Tieto fyzické bariéry drasticky zvyšujú ako axiálny odpor proti vytiahnutiu, tak aj rotačnú retenciu, pričom ďaleko prevyšujú prídržnú silu hladkého kolíka na báze trenia.
Inžinieri často hodnotia drážkované kolíky spolu s vrúbkovanými možnosťami. Drážkované čapy majú pozdĺžne skrútené drážky, ktoré rozširujú materiál čapu smerom von. Počas zavádzania sa kolík pružne stlačí, aby sa prispôsobil otvoru. Zadržanie závisí od elastického zotavenia materiálu kolíka, ktorý tlačí smerom von proti stenám otvoru. To vytvára lokalizované zóny radiálnej sily, typicky v troch odlišných líniách pozdĺž hriadeľa čapu.
Vrúbkované kolíky ponúkajú vynikajúci 360-stupňový rotačný odpor v porovnaní s touto lokalizovanou radiálnou silou. Pretože vrúbkovaný vzor pokrýva celý obvod oblasti záberu, vytvára súvislé do seba zapadajúce rozhranie s hostiteľským materiálom. Drážkované kolíky môžu skĺznuť, ak rotačný moment prekročí trenie v ich špecifických kontaktných bodoch. Vrúbkované profily fyzicky blokujú rotáciu vo všetkých smeroch, vďaka čomu sú vynikajúcou voľbou pre komponenty vystavené torznému zaťaženiu.
Typ kolíka |
Primárny retenčný mechanizmus |
Rotačný odpor |
Požiadavka na toleranciu otvoru |
|---|---|---|---|
Hladký kolík |
Trenie prostredníctvom radiálneho napätia |
Nízka (spolieha sa na trenie) |
Veľmi tesné (vystružené) |
Drážkovaný kolík |
Elastické zotavenie čapu |
Stredný (lokalizovaný kontakt) |
Stredné (vŕtané) |
Vrúbkovaný špendlík |
Posun materiálu / blokovanie |
Vysoká (360-stupňový mechanický zámok) |
Voľné (vŕtané) |
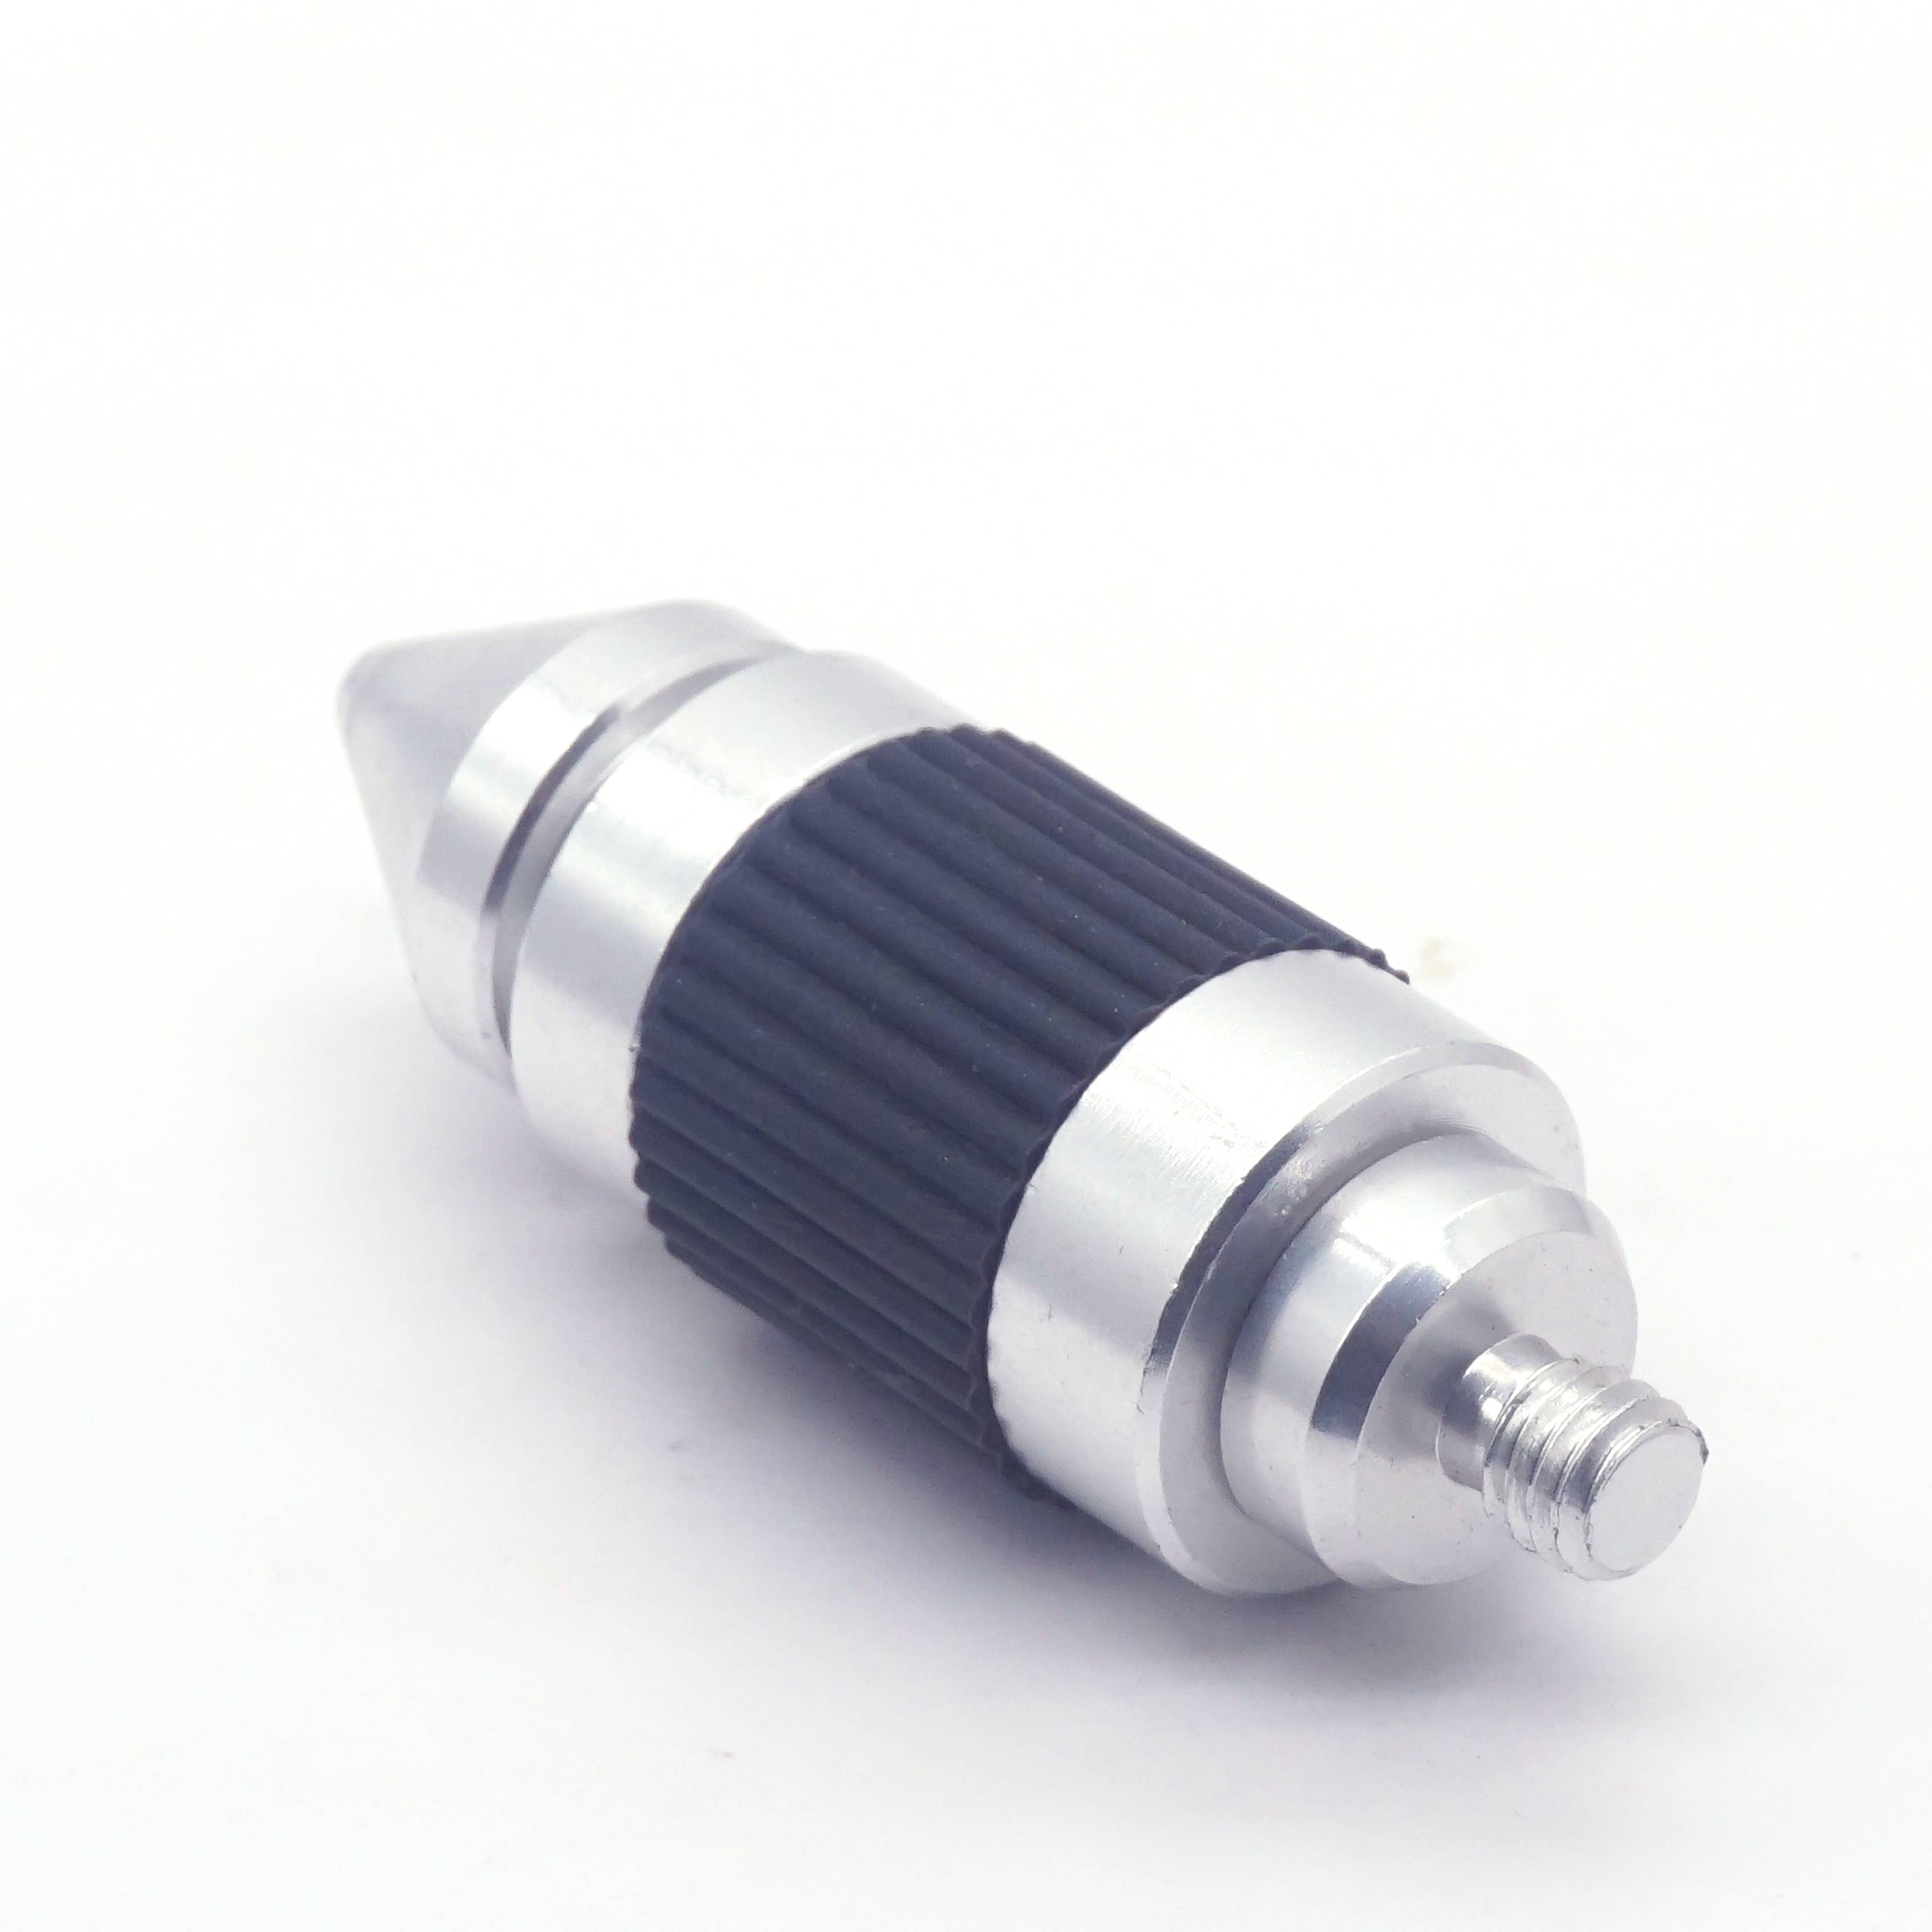
Použitie ryhovaných profilov v kalenej oceli alebo vysokopevnostných zliatinách predstavuje špecifické mechanické riziká. Keď sa hostiteľský materiál priblíži alebo prekročí tvrdosť kolíka, vrúbkovanie sa nemôže ľahko presunúť alebo zarezať do steny otvoru. To vedie k silnému zadretiu, kde trenie spôsobuje lokálne zváranie za studena a trhanie kovových povrchov. Vkladacie sily nepredvídateľne stúpajú, čo často vedie k strihaniu alebo ohýbaniu kolíka pred dosiahnutím hĺbky jeho uloženia.
Hladké kolíky zostávajú priemyselným štandardom pre tvrdené zostavy s vysokou toleranciou. Tvrdé kovy dokážu udržať vysoké radiálne napätie potrebné na bezpečné uloženie s presahom bez poddajnosti. Hladký povrch zaisťuje predvídateľnú silu vkladania a zabraňuje deštruktívnemu odieraniu spojenému s vtláčaním textúrovaného profilu do nepoddajného otvoru. Pre presné umiestnenie v nástrojovej oceli alebo liatine poskytujú hladké kolíky opakovateľnú presnosť.
Mäkšie materiály predstavujú jedinečnú výzvu. Majú tendenciu relaxovať v priebehu času pod neustálym stresom. Tento jav, známy ako tečenie, spôsobuje rozpad radiálneho napätia, ktoré drží hladký kolík. Keď sa plast alebo mäkký hliník podvolí konštantnému vonkajšiemu tlaku, otvor sa trvalo zväčší. Hladký kolík nakoniec vycúva pri minimálnych vibráciách.
Určenie a presný ryhovaný kovový kolík priamo zmierňuje účinky tečenia materiálu. Namiesto toho, aby bojovalo proti tendencii materiálu stekať, vrúbkovanie ho využíva. Mäkší hostiteľský materiál prúdi do ryhovaných žliabkov a vytvára trvalý mechanický zámok. Aj keď sa materiál uvoľní, fyzické spojenie bráni axiálnemu pohybu. Okrem toho vrúbkované profily absorbujú rozmerové posuny spôsobené nesúladom tepelnej rozťažnosti oveľa lepšie ako hladké profily, pričom zachovávajú integritu spoja pri veľkých teplotných výkyvoch.
Konštrukcia elektrických konektorov sa vo veľkej miere spolieha na presný tvar kontaktného kolíka a robustné uchytenie v plastových alebo kompozitných krytoch. A mosadzný vrúbkovaný kolík . V týchto prostrediach sa často používa Kolíky musia zostať úplne nehybné počas opakovaných cyklov spájania a rozpájania zostavy konektora.
Mosadz ponúka potrebnú elektrickú vodivosť a prirodzenú odolnosť proti korózii potrebnú na prenos signálu a energie. Integrované ryhovanie zaisťuje, že kolík sa počas spájania konektora nezatlačí späť do krytu. Priame alebo špirálové hrebene sa zahryznú do dielektrického plastu a natrvalo zaistia koncovku. Táto kombinácia vlastností materiálu a mechanického zadržania zabraňuje občasným elektrickým poruchám spôsobeným uvoľnenými kontaktnými kolíkmi.
Metriky axiálnej vyťahovacej sily odhaľujú ostrý kontrast medzi hladkými a vrúbkovanými kolíkmi rovnakých nominálnych priemerov. Hladký kolík sa úplne spolieha na povrchové trenie. Jeho odolnosť proti vytiahnutiu je priamou funkciou uloženia s presahom a koeficientu trenia medzi týmito dvoma materiálmi. Po prekonaní statického trenia sa čap ľahko vysunie. Vrúbkované kolíky vyžadujú, aby sa hostiteľský materiál pred vytiahnutím kolíka fyzicky orezal alebo deformoval. Výsledkom sú vyťahovacie sily, ktoré sú často niekoľkonásobne vyššie ako hladké ekvivalenty.
Špecifické vzory vrúbkovania určujú presnú povahu tohto odporu. Priame ryhy sú vybavené hrebeňmi rovnobežnými s osou kolíka, ktoré ponúkajú výnimočnú odolnosť voči rotačnému krútiacemu momentu, ale mierny axiálny odpor proti vytiahnutiu. Skrutkovité vrúbkovanie uhluje hrebene a poskytuje vyváženú kombináciu rotačného a axiálneho zaistenia. Diamantové vrúbkovanie sa vyznačuje pretínajúcim sa krížovým vzorom, ktorý poskytuje maximálny odpor vo všetkých smeroch, hoci vyžadujú najvyššie sily pri vkladaní a premiestňujú najviac hostiteľského materiálu.
Vrúbkovaný vzor |
Odolnosť proti axiálnemu vytiahnutiu |
Odolnosť proti točivému momentu |
Typická aplikácia |
|---|---|---|---|
Rovno |
Mierne |
Výborne |
Zabránenie otáčaniu ozubeného kolesa alebo gombíka na hriadeli |
Helical |
Vysoká |
Vysoká |
Univerzálne uchovávanie v tlakových odliatkoch |
Diamantový |
Maximálne |
Maximálne |
Trvalé zabudovanie do vstrekovaných plastov |
Prostredie s vysokými vibráciami nemilosrdne odhaľuje slabé miesta kĺbov na báze trenia. Hladké kolíky sú náchylné na mikropohyby, keď sú vystavené nepretržitej harmonickej rezonancii alebo rázovému zaťaženiu. Tieto mikroskopické posuny degradujú rozhranie, čo vedie ku korózii oderu a postupnej strate radiálneho napätia. Nakoniec hladký kolík úplne vycúva zo zostavy.
Do seba zapadajúca povaha ryhovaného kolíka týmto mikropohybom aktívne bráni. Pretože hrebene sú fyzicky vložené do hostiteľského materiálu, nie je tu žiadny priestor na posun kolíka. Tento pevný mechanický zámok eliminuje cyklus trenia a opotrebovania, ktorý spôsobuje trenie. V dôsledku toho vykazujú vrúbkované kolíky výrazne dlhšiu životnosť v aplikáciách zahŕňajúcich ťažké stroje, automobilové zostavy a letecké komponenty.
Požiadavky na silu vkladania sa medzi týmito dvoma typmi kolíkov výrazne líšia. Hladké kolíky vyžadujú vysoko kontrolovanú, lineárnu lisovaciu silu, aby prekonali počiatočnú interferenciu bez vybočenia kolíka. Radiálne napätie pôsobiace na hostiteľský materiál okamžite vrcholí a zostáva konštantné. Tento konštantný vonkajší tlak predstavuje vážne riziko lámania krehkých plastov alebo štiepenia tenkostenných odliatkov.
Vrúbkované kolíky všeobecne vyvíjajú nižšie spojité radiálne napätie. Vkladacia sila sa vynakladá skôr na rezanie alebo premiestňovanie hostiteľského materiálu než na naťahovanie celého obvodu otvoru. Po usadení je zvyškové napätie nižšie, pretože materiál natiekol do ryhovaných žliabkov. Vďaka tomu sú vrúbkované kolíky oveľa bezpečnejšie pre tenkostenné náboje a krehké polymérové kryty, kde by štandardné zasahovanie spôsobilo okamžité prasknutie.
Príprava dier poháňa značnú časť nákladov na montáž. Hladké kolíky vyžadujú vystružené otvory s vysokou toleranciou, ktoré často vyžadujú presnosť v rozmedzí +/- 0,0005 palca. Dosiahnutie tejto úrovne presnosti si vyžaduje sekundárne obrábacie operácie. Otvor je potrebné vyvŕtať poddimenzovaný a následne opatrne vystružiť na konečný rozmer. Akákoľvek odchýlka má za následok uvoľnený kolík alebo prasknutý kryt.
Vrúbkované kolíky ponúkajú značnú toleranciu. Zvyčajne sa dajú vtlačiť do štandardných vyvŕtaných otvorov s oveľa širšími tolerančnými pásmami. Vrúbkovanie kompenzuje menšie rozmerové odchýlky jednoduchým posunutím o niečo viac alebo menej materiálu počas vkladania. Eliminácia operácie vystružovania skracuje časy cyklov, znižuje náklady na nástroje a zrýchľuje celkovú výrobnú kapacitu bez obetovania zadržiavacej sily.
Výrobná metóda má priamy vplyv na ostrosť vrúbkovania a výsledný výkon držania. Hromadne vyrábané kolíky so studenou hlavou sú tvorené narážaním drôtu do matrice. Aj keď je tento proces vysoko účinný, často vedie k zaobleným hrebeňom vrúbkov a plytkým údoliam. Zaoblený profil posúva materiál menej efektívne, čím sa znižuje celková pevnosť spojenia.
Vyhodnotenie a CNC obrábaný ryhovaný kolík odhaľuje vynikajúcu štrukturálnu integritu a presnosť. CNC sústruženie umožňuje presnú kontrolu nad rozstupom ryhovania, hĺbkou a ostrosťou hrebeňa. Ostré, dobre definované vrúbkovanie sa čisto zarezáva do základného materiálu, čím sa maximalizuje odolnosť proti vytiahnutiu. Pre kritické aplikácie, kde nemožno ohroziť retenciu, opracované kolíky poskytujú potrebnú geometrickú konzistenciu.
Získavanie spoľahlivých komponentov vyžaduje prísne hodnotenie a výrobca ryhovaného kolíka . Medzi kľúčové kritériá patrí komplexná certifikácia materiálov, overiteľná konzistentnosť rozstupu vrúbkov v rámci výrobných sérií a prísna sledovateľnosť šarží. Nekonzistentné priemery ryhovania vedú priamo k nepravidelným silám pri vkladaní a nepredvídateľným výsledkom montáže v továrni.
Pred povolením sériovej výroby je povinné vyžadovať dôkazy od dodávateľa a schválenie vzorky dovozcom na kontrolu zhody. Toto je obzvlášť dôležité pre plastové zostavy, kde drobné zmeny v geometrii vrúbkovania drasticky menia tok materiálu a zadržiavanie. Inžinieri musia otestovať fyzické vzorky v skutočnom hostiteľskom materiáli, aby overili sily vkladania. Keď štandardné štandardy nespĺňajú špecifické požiadavky na montáž, špecifik vlastné rozmery vodiaceho kolíka zaisťujú presnú rovnováhu medzi presnosťou zarovnania a pevnosťou držania.
Primárne riziko implementácie nastáva vtedy, keď ryhy fungujú skôr ako výstružník než ako spojovací prvok. Ak je vodiaci otvor výrazne poddimenzovaný alebo ak je hostiteľský materiál príliš tvrdý, vrúbkovanie materiál počas vkladania úplne odstrihne. Namiesto toho, aby kolík zapadol do seba, zničí stenu otvoru a zanechá hladkú, príliš veľkú dutinu s nulovým zadržaním.
Zmiernenie tohto rizika si vyžaduje špecifikáciu správneho typu vrúbkovania a vykonanie prísnych testov sily vkladania. Pre plasty sa vo všeobecnosti uprednostňujú priame vrúbkovanie, aby sa umožnil tok materiálu, zatiaľ čo špirálové vrúbkovanie je vhodnejšie pre ľahké kovy. Inžinieri musia stanoviť prísne tolerančné pásmo pre vodiaci otvor a overiť, či vkladacie zariadenie aplikuje stabilnú lineárnu silu bez vyvolania kolísania mimo osi, ktoré by mohlo otvor vystružiť.
Vrúbkované kolíky natrvalo menia hostiteľský otvor. Preťahovanie alebo plastická deformácia potrebná na inštaláciu znamená zásadnú zmenu geometrie otvoru. Vytiahnutím kolíka sa odizoluje spojovací materiál. V dôsledku toho sú ryhované kolíky všeobecne nevhodné pre zostavy vyžadujúce častú demontáž alebo bežnú údržbu.
Na zmiernenie problémov s prevádzkou musia inžinieri klasifikovať typ spoja už vo fáze návrhu. Použite hladké kolíky pre prevádzkyschopné spoje, kde sa komponenty musia oddeliť a znovu zložiť bez toho, aby sa znehodnotil hostiteľský materiál. Vrúbkované kolíky si vyhradzujte výhradne pre trvalé, lisovacie a zabudnuté aplikácie, kde zostava zostane neporušená počas celého prevádzkového životného cyklu.
Voľba medzi ryhovaným kolíkom a hladkým kolíkom závisí výlučne od primárnej funkcie mechanického kĺbu. Hladké kolíky zostávajú optimálne pre presné zarovnanie a vysokú pevnosť v šmyku v tvrdých materiáloch, kde je možné zachovať úzke tolerancie. Naopak, ryhované kolíky poskytujú vynikajúcu axiálnu retenciu, odolnosť voči vibráciám a rotačné zaistenie v mäkších materiáloch alebo aplikáciách využívajúcich vŕtané otvory so širšou toleranciou.
Konečné rozhodnutie o komponente založte na prísnom hodnotení tvrdosti hostiteľského materiálu, požadovanej vyťahovacej sily, prijateľných nákladoch na prípravu otvoru a na tom, či spoj vyžaduje budúcu demontáž. Nesprávne zarovnanie typu kolíka s týmito premennými zaručuje suboptimálny výkon a zvyšuje riziko zlyhania poľa.
Ak chcete dokončiť návrh zostavy, vykonajte nasledujúce kroky:
Prototypujte oba typy kolíkov v presnom hostiteľskom materiáli, aby ste pozorovali interakčné správanie.
Vykonajte empirické testovanie vytiahnutia a vibrácií na stanovenie základných metrík udržania.
Analyzujte rozdiel v nákladoch medzi vystružovaním otvorov pre hladké kolíky a vŕtaním otvorov pre ryhované varianty.
Poraďte sa so špecializovaným výrobcom vlastných kolíkov, aby ste dokončili tolerancie, špecifikácie vrúbkovania a zabezpečili schválenie vzoriek pred škálovaním na sériovú výrobu.
Odpoveď: Na zabezpečenie vynikajúcej axiálnej a rotačnej retencie v zostave premiestnením hostiteľského materiálu do ryhovaných žliabkov, čím sa zabráni spätnému vypadnutiu pri vibráciách.
Odpoveď: Nie, vrúbkované kolíky vo všeobecnosti akceptujú širšie tolerancie otvorov, pretože vrúbkovanie sa deformuje alebo zarezáva do materiálu, čím sa kompenzujú menšie rozmerové odchýlky, zatiaľ čo hladké kolíky vyžadujú presné, vystružené otvory na správne uloženie s presahom.
Odpoveď: Aj keď sa oba používajú v plastoch, drážkované kolíky sa pri vytváraní radiálneho napätia spoliehajú na elastické zotavenie samotného kolíka. Vrúbkované kolíky posúvajú plastový hostiteľský materiál do svojich hrebeňov, čím ponúkajú výrazne vyššiu odolnosť voči rotačným silám.
A: Vo všeobecnosti nie. Vytiahnutie vrúbkovaného kolíka odizoluje alebo zväčší hostiteľský otvor. Opätovné vloženie kolíka do rovnakého otvoru bude mať za následok výrazne zníženú prídržnú silu.
Odpoveď: Priame vrúbkovanie odoláva rotačnému pohybu, špirálové vrúbkovanie ponúka rovnováhu medzi rotačným a vyťahovacím odporom a diamantové vrúbkovanie poskytuje maximálny odpor vo všetkých smeroch, ale vyžaduje si najvyššiu silu vloženia.
Odpoveď: Mosadz je ideálna na použitie v plastových zostavách alebo aplikáciách elektrických konektorov, kde sa vyžaduje odolnosť proti korózii, nemagnetické vlastnosti alebo vodivosť spolu so silnou retenciou.
Odpoveď: Pozdĺžne hrebene vrúbkovania sa zapustia do hostiteľského materiálu a vytvárajú fyzické bariéry (do seba zapadajúce) proti krútiacemu momentu, zatiaľ čo hladký kolík sa úplne spolieha na povrchové trenie, ktoré môže pri vysokých rotačných zaťaženiach skĺznuť.
