
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 09-10-2026 منبع: سایت


همه پین ها یکسان نیستند. استفاده از پین مکانیکی یا نگهدارنده اشتباه منجر به شکست فاجعه بار مونتاژ می شود. انتخاب نامناسب پین باعث ایجاد بدهی های مکانیکی پنهان می شود. این ارتعاش را به عقب برمی گرداند، مواد را داغ می کند و یکپارچگی ساختاری را در طول عمر یک مجموعه به خطر می اندازد. تیم های مهندسی و تدارکات دائماً با یک معامله مواجه هستند. آنها باید بین قابلیتهای تراز دقیق پینهای صاف و پروفیلهای نگهدارنده تهاجمی جایگزینهای پیچخورده یکی را انتخاب کنند. انتخاب نوع پین نامناسب مستقیماً قدرت نگهداری مونتاژ، یکپارچگی مواد میزبان و قابلیت اطمینان طولانی مدت در میدان را دیکته می کند.
ما به یک چارچوب ارزیابی فنی دقیق نیاز داریم. مقایسه مکانیسمهای نگهداری، سازگاری مواد و تحملهای ساخت a پین پیچ خورده در مقابل یک پین صاف استاندارد، مشخصات بهینه اجزا را راهنمایی می کند. درک نحوه تعامل این اجزا با مواد میزبان تحت بارهای تنش متفاوت از خرابی های مکانیکی زودرس جلوگیری می کند.
مکانیسم نگهداری: پینهای صاف به شدت به اصطکاک و کشش شعاعی (تناسب تداخل) متکی هستند، در حالی که پینهای پیچدار از جابجایی مواد و برش برای مقاومت در برابر کشش و چرخش برتر استفاده میکنند.
بخشش تحمل: پروفیلهای خنجر تحمل سوراخهای گستردهتری را در خود جای میدهند و هزینههای ماشینکاری دقیق در ماده میزبان را در مقایسه با الزامات سخت پینهای صاف کاهش میدهند.
سازگاری با مواد: پین های صاف برای مواد میزبان سخت و سفت که در آن تراز دقیق بسیار مهم است، ایده آل هستند. پین های پیچ خورده در مواد نرم تر (پلاستیک، آلومینیوم، ریخته گری) که در آن جریان مواد اتصال را محکم می کند، برتری دارند.
تمرکز برنامه: پین های صاف را برای مکان یابی دقیق و استحکام برشی انتخاب کنید. زمانی که احتباس دائمی، پایداری کانکتور الکتریکی و مقاومت در برابر لرزش معیارهای موفقیت اولیه هستند، پین های خمیده را مشخص کنید.
مکانیک یک استاندارد پین رولپلاک صنعتی کاملاً متکی به نصب پرس فیت یا شرینک فیت است. این روش مستلزم آن است که قطر پین تا حدی بزرگتر از سوراخ میزبان باشد. هنگامی که به داخل مجموعه هدایت می شود، پین صاف ماده میزبان را مجبور می کند تا به صورت الاستیک منبسط شود. این انبساط کشش شعاعی بالایی ایجاد می کند و اصطکاک سطحی لازم برای نگه داشتن پین را در جای خود ایجاد می کند. کل نیروی ماندگاری به توانایی ماده میزبان برای حفظ این تنش فشاری بدون تسلیم یا ترک بستگی دارد.
ایجاد این کشش شعاعی فشار قابل توجهی را بر روی ماده میزبان وارد می کند. اگر تداخل خیلی زیاد باشد، مواد شکننده میشکنند. مواد انعطاف پذیر به طور دائم تغییر شکل می دهند و در نتیجه احتباس کامل از بین می رود. مورد استفاده اولیه برای پین های صاف تراز دقیق و ظرفیت بار برشی بالا باقی می ماند. آنها به عنوان دستگاه های مکان یابی دقیق بین اجزای جفت عمل می کنند. آنها برای مقاومت در برابر نیروهای کشش محوری سنگین یا گشتاور چرخشی شدید طراحی نشده اند.
برای دستیابی به تداخل موفق با پین صاف، مهندسان معمولاً پارامترهای نصب دقیق را دنبال می کنند:
تداخل دقیق مورد نیاز را بر اساس مدول الاستیسیته ماده میزبان محاسبه کنید.
سوراخ میزبان را با تلورانس دقیق ماشینکاری کنید، که اغلب نیاز به عملیات باز کردن ثانویه دارد.
یک نیروی فشار خطی و کنترل شده برای قرار دادن پین بدون ایجاد لنگر خمشی اعمال کنید.
بررسی کنید که تنش حلقه حاصل از قدرت تسلیم مواد اطراف تجاوز نکند.
پین های خمیده بر اساس اصول مکانیکی متفاوت عمل می کنند. به جای تکیه صرفاً بر کشش شعاعی، برآمدگی ها در حین نصب مستقیماً به ماده میزبان بریده یا فشرده می شوند. الگوی Knurl قطر موثری را ایجاد می کند که بزرگتر از بدنه پین اسمی است. همانطور که پین وارد سوراخ می شود، این برجستگی های برجسته، ماده میزبان را وارد دره های بین حلقه ها می کند.
این تعامل بر اساس سختی ماده میزبان متفاوت است. در مواد سختتر، حلقهها مانند یک ابزار سوراخکننده عمل میکنند و شیارها را به صورت فیزیکی در دیواره سوراخ برش میدهند. در مواد نرم تر مانند آلومینیوم یا ترموپلاستیک ها، این فرآیند باعث تغییر شکل پلاستیک می شود. ماده میزبان به صورت سرد در اطراف پروفیل Knurl جریان دارد. این انبساط قطر موثر پین، مناطق در هم قفل شده محلی ایجاد می کند. این موانع فیزیکی به شدت هم مقاومت بیرونکشی محوری و هم حفظ چرخشی را افزایش میدهند، که بسیار بیشتر از قدرت نگهداری مبتنی بر اصطکاک یک پین صاف است.
مهندسان اغلب پین های شیاردار را در کنار گزینه های پیچ خورده ارزیابی می کنند. پینهای شیاردار دارای شیارهای طولی هستند که مواد پین را به سمت بیرون گسترش میدهند. در حین وارد کردن، پین به طور الاستیک فشرده می شود تا به سوراخ مناسب شود. احتباس متکی به بازیابی الاستیک مواد پین است که به سمت بیرون در برابر دیوارههای سوراخ فشار میآورد. این باعث ایجاد مناطق موضعی نیروی شعاعی، به طور معمول در سه خط مجزا در امتداد شفت پین می شود.
پین های خمیده در مقایسه با این نیروی شعاعی موضعی، مقاومت چرخشی 360 درجه بالاتری دارند. از آنجایی که الگوی Knurl کل محیط ناحیه درگیری را پوشش می دهد، یک رابط پیوسته در هم تنیده با ماده میزبان ایجاد می کند. اگر گشتاور دورانی از اصطکاک در نقاط تماس خاص آنها بیشتر شود، پین های شیاردار می توانند بلغزند. پروفیل های خمیده به طور فیزیکی چرخش را در همه جهات مسدود می کنند و آنها را به انتخاب برتر برای قطعات تحت بارهای پیچشی تبدیل می کند.
نوع پین |
مکانیسم نگهداری اولیه |
مقاومت چرخشی |
شرایط تحمل سوراخ |
|---|---|---|---|
پین رولپلاک صاف |
اصطکاک از طریق کشش شعاعی |
کم (متکی به اصطکاک) |
بسیار تنگ (ریم شده) |
پین شیاردار |
بازیابی الاستیک پین |
متوسط (تماس محلی) |
متوسط (حفاری شده) |
سنجاق خنثی شده |
جابجایی مواد / قفل شدن |
قفل مکانیکی بالا (360 درجه) |
شل (دریل شده) |
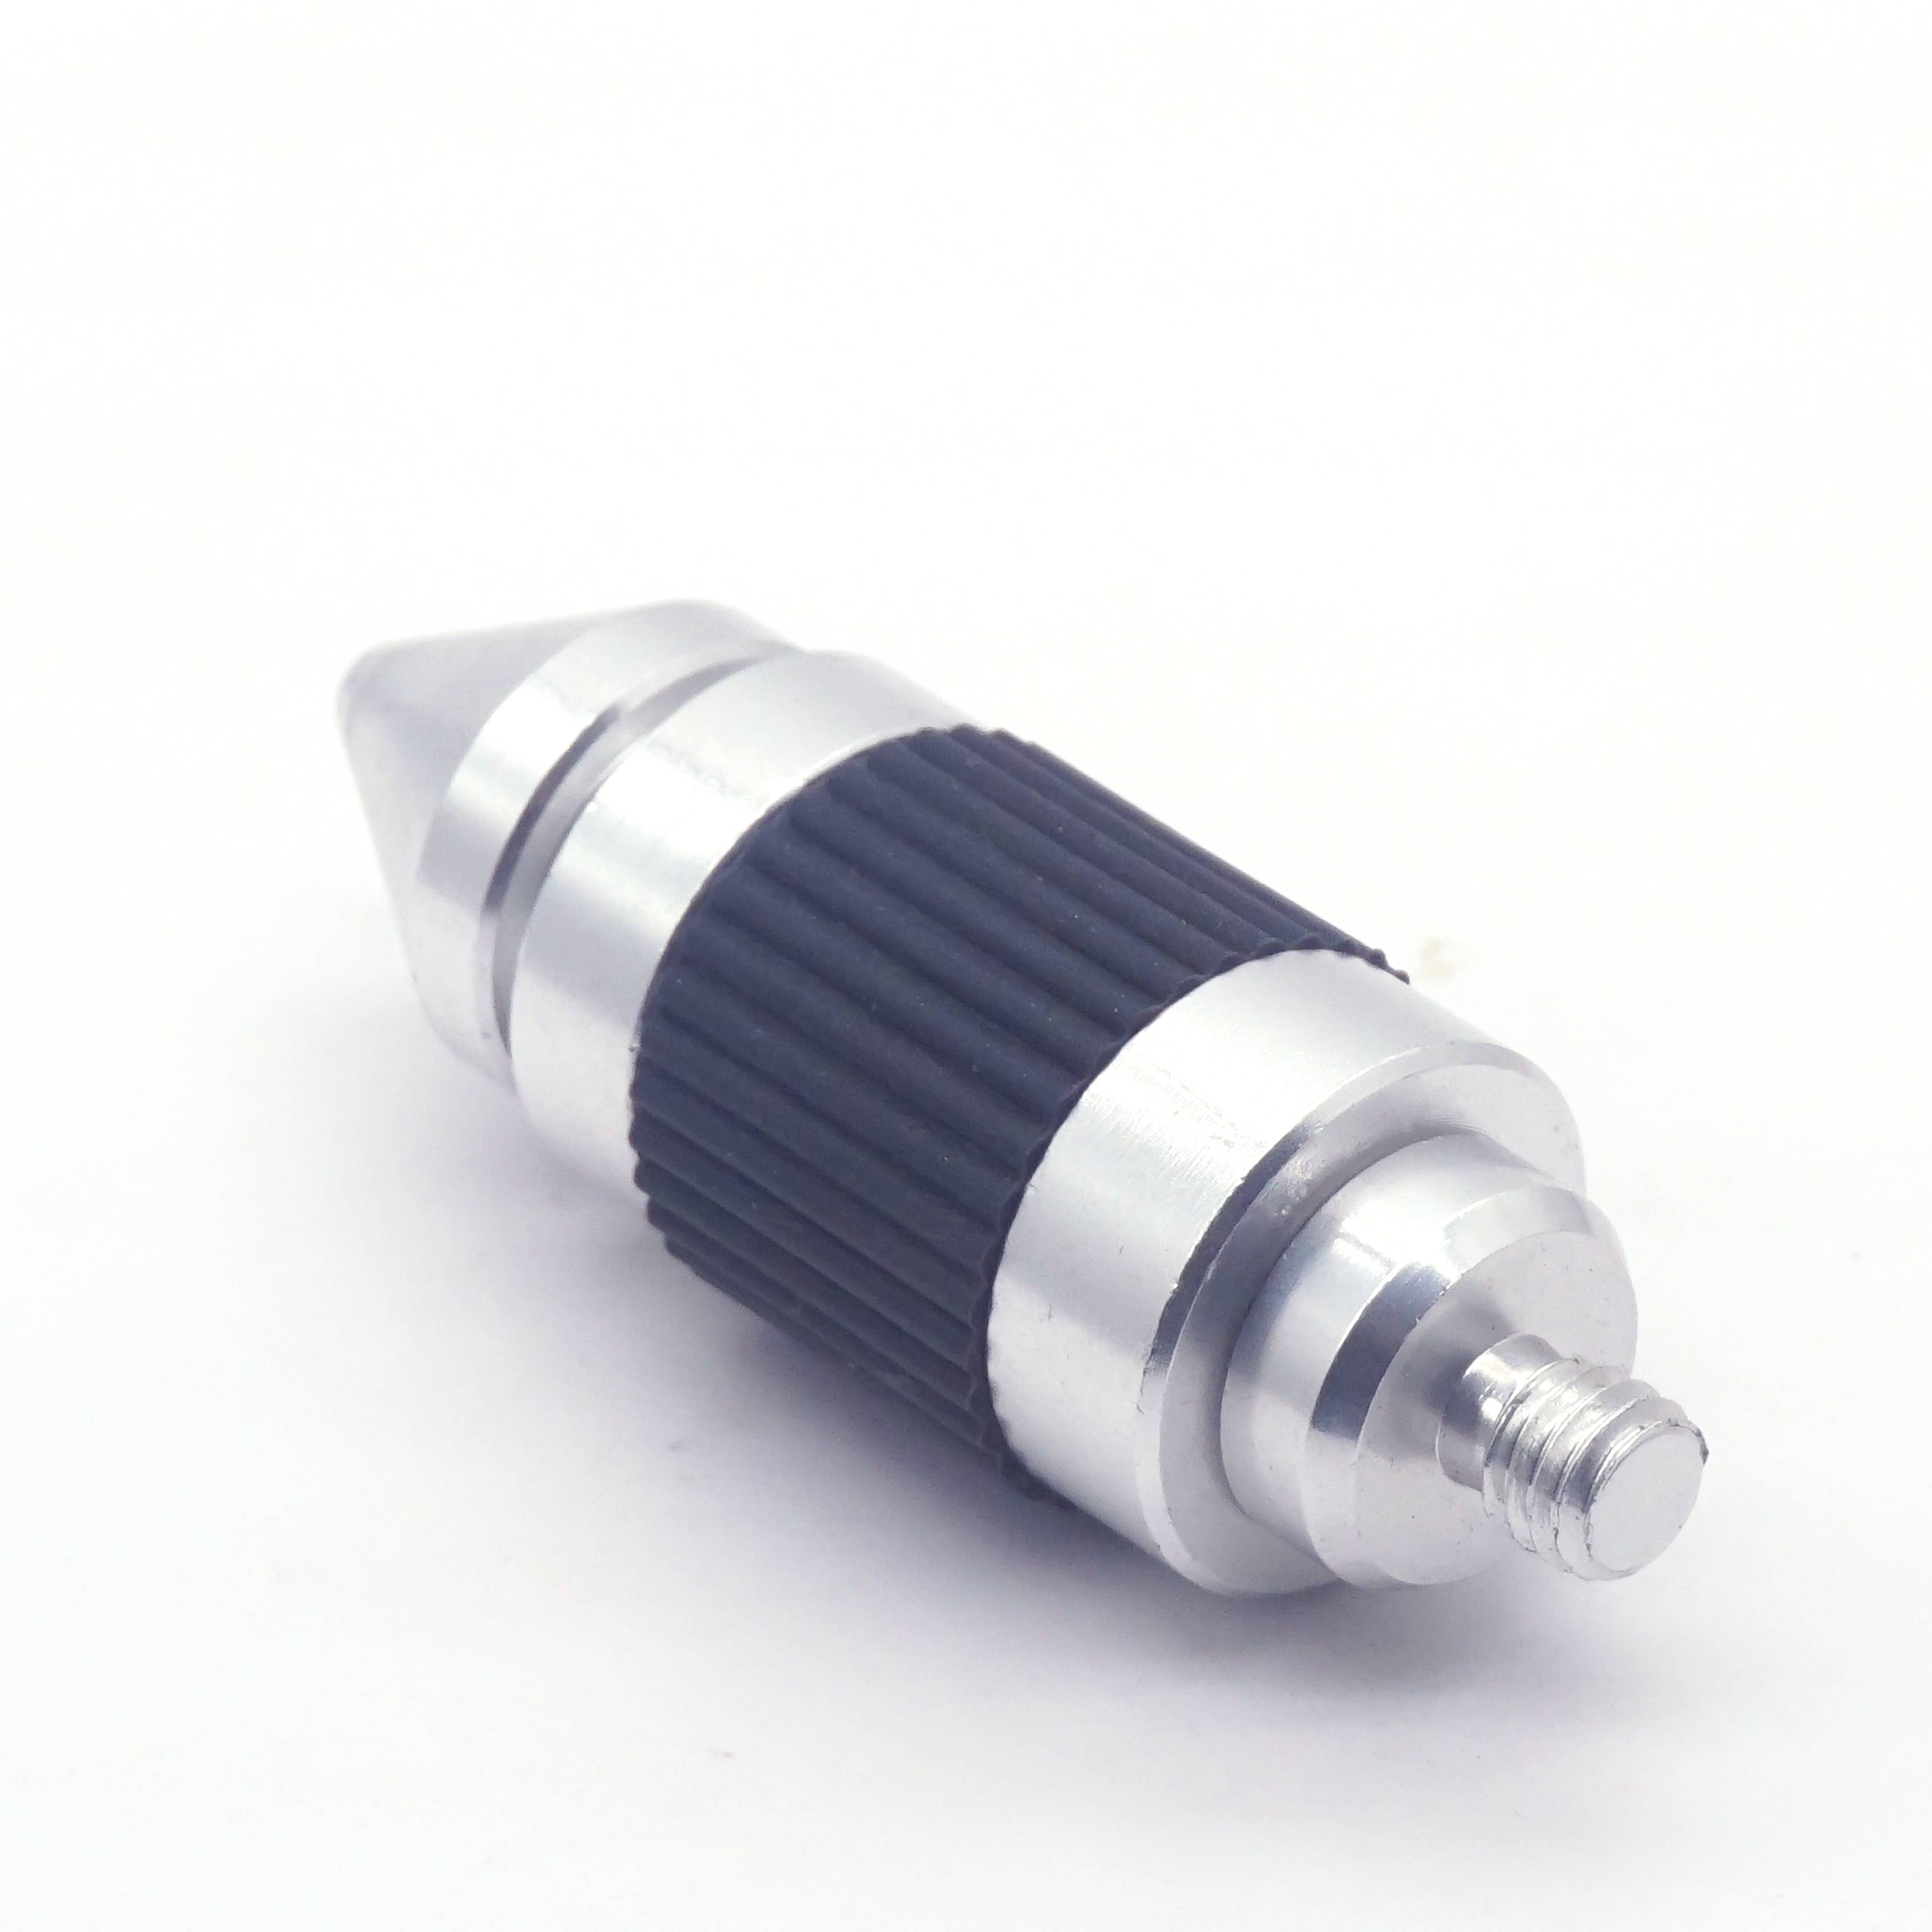
استفاده از پروفیل های پیچ خورده در فولاد سخت شده یا آلیاژهای با استحکام بالا خطرات مکانیکی خاصی را به همراه دارد. هنگامی که ماده میزبان به سختی پین نزدیک میشود یا از آن فراتر میرود، حلقهها نمیتوانند به آسانی دیوار سوراخ را جابجا یا برش دهند. این منجر به گازگرفتگی شدید می شود، جایی که اصطکاک باعث جوش سرد موضعی و پارگی سطوح فلزی می شود. نیروهای واردکننده به طور غیرقابل پیشبینی افزایش مییابند، که اغلب منجر به برش یا خم شدن پین قبل از رسیدن به عمق نشسته میشود.
پین های صاف استاندارد صنعتی برای مجموعه های سخت شده و با تحمل بالا باقی می مانند. فلزات سخت می توانند کشش شعاعی بالا مورد نیاز برای تداخل ایمن را بدون تسلیم حفظ کنند. سطح صاف یک نیروی درج قابل پیش بینی را تضمین می کند و از ضربه مخرب مرتبط با فشار دادن یک پروفیل بافت به یک سوراخ تسلیم ناپذیر جلوگیری می کند. برای مکان یابی دقیق در فولاد ابزار یا چدن، پین های صاف دقت قابل تکراری را ارائه می دهند.
مواد نرم تر یک چالش منحصر به فرد را ایجاد می کنند. آنها تمایل دارند به مرور زمان تحت استرس مداوم آرام شوند. این پدیده که به عنوان خزش شناخته می شود، باعث می شود کشش شعاعی که یک پین صاف را نگه می دارد از بین برود. همانطور که پلاستیک یا آلومینیوم نرم به فشار بیرونی ثابت تسلیم می شود، سوراخ برای همیشه بزرگ می شود. پین صاف در نهایت تحت حداقل لرزش به عقب برمیگردد.
مشخص کردن الف سنجاق فلزی دقیق به طور مستقیم اثرات خزش مواد را کاهش می دهد. به جای مبارزه با تمایل مواد به جریان، knurl از آن استفاده می کند. مواد میزبان نرمتر به درههای خنجر جریان مییابند و یک قفل مکانیکی دائمی ایجاد میکنند. حتی اگر مواد شل شوند، در هم تنیدگی فیزیکی از حرکت محوری جلوگیری می کند. علاوه بر این، پروفیل های پیچ خورده تغییرات ابعادی ناشی از عدم تطابق انبساط حرارتی را بسیار بهتر از پروفیل های صاف جذب می کنند و یکپارچگی اتصال را در نوسانات گسترده دما حفظ می کنند.
طراحی کانکتورهای الکتریکی به شدت به شکل دقیق پین تماسی و نگهداری قوی در محفظه های پلاستیکی یا کامپوزیت بستگی دارد. الف پین رولپلاک خرطومی برنجی اغلب در این محیط ها استفاده می شود. پین ها باید در طول چرخه های مکرر جفت گیری و جفت نشدن مجموعه کانکتور کاملا ثابت بمانند.
برنج رسانایی الکتریکی لازم و مقاومت در برابر خوردگی طبیعی مورد نیاز برای انتقال سیگنال و توان را ارائه می دهد. حلقه یکپارچه تضمین می کند که پین در طول جفت شدن کانکتور به داخل محفظه فشار نمی آورد. برآمدگی های مستقیم یا مارپیچ به پلاستیک دی الکتریک می خورند و ترمینال را برای همیشه محکم می کنند. این ترکیبی از خواص مواد و حفظ مکانیکی از خطاهای الکتریکی متناوب ناشی از شل شدن پین های تماس جلوگیری می کند.
معیارهای نیروی کشش محوری تضاد فاحشی را بین پین های صاف و پیچ خورده با قطرهای اسمی یکسان نشان می دهد. یک پین صاف کاملاً به اصطکاک سطحی متکی است. مقاومت خروجی آن تابعی مستقیم از تناسب تداخل و ضریب اصطکاک بین دو ماده است. پس از غلبه بر اصطکاک استاتیک، پین به راحتی بیرون می لغزد. پین های خمیده به مواد میزبان نیاز دارند تا قبل از استخراج پین، از نظر فیزیکی برش یا تغییر شکل دهند. این منجر به نیروهای خروجی می شود که اغلب چند برابر بیشتر از معادل های صاف هستند.
الگوهای پیچشی خاص ماهیت دقیق این مقاومت را دیکته می کنند. پیچ های مستقیم دارای برجستگی هایی موازی با محور پین هستند که مقاومت استثنایی در برابر گشتاور چرخشی ارائه می دهند اما مقاومت محوری متوسطی برای بیرون کشیدن دارند. حلقههای حلزونی برآمدگیها را زاویه میدهند و ترکیبی متعادل از قفل چرخشی و محوری ایجاد میکنند. حلقههای الماسی دارای یک الگوی متقاطع هستند که حداکثر مقاومت را در همه جهات ارائه میکند، اگرچه بیشترین نیروهای وارد کردن را میطلبد و بیشترین ماده میزبان را جابجا میکند.
الگوی Knurl |
مقاومت خروجی محوری |
مقاومت گشتاور دورانی |
برنامه معمولی |
|---|---|---|---|
مستقیم |
متوسط |
عالی |
جلوگیری از چرخش دنده یا دستگیره روی شفت |
حلزونی |
بالا |
بالا |
حفظ هدف کلی در ریخته گری |
الماس |
حداکثر |
حداکثر |
جاسازی دائمی در پلاستیک های تزریقی |
محیط های با ارتعاش بالا بی رحمانه نقاط ضعف اتصالات مبتنی بر اصطکاک را آشکار می کنند. پین های صاف زمانی که در معرض رزونانس هارمونیک مداوم یا بارهای ضربه ای قرار می گیرند، مستعد حرکات میکرو هستند. این جابهجاییهای میکروسکوپی سطح مشترک را تخریب میکند و منجر به خوردگی فرسایشی و کاهش تدریجی کشش شعاعی میشود. در نهایت، پین صاف به طور کامل از مجموعه خارج می شود.
ماهیت در هم قفل شدن یک پین پیچ خورده به طور فعال از این حرکات ریز جلوگیری می کند. از آنجایی که برجستگی ها به طور فیزیکی در ماده میزبان تعبیه شده اند، فضایی برای جابجایی پین وجود ندارد. این قفل مکانیکی سفت و سخت، چرخه سایش اصطکاک را که باعث ایجاد خراش میشود، از بین میبرد. در نتیجه، پینهای پیچ خورده عمر خستگی قابلتوجهی طولانیتری در کاربردهای ماشینآلات سنگین، مجموعههای خودرو، و اجزای هوافضا نشان میدهند.
الزامات نیروی درج بین دو نوع پین به شدت متفاوت است. پین های صاف برای غلبه بر تداخل اولیه بدون کمانش پین به نیروی فشار بسیار کنترل شده و خطی نیاز دارند. تنش شعاعی اعمال شده بر روی ماده میزبان بلافاصله به اوج می رسد و ثابت می ماند. این فشار بیرونی ثابت خطر شکستگی پلاستیک های شکننده یا شکافتن قطعات ریخته گری دیواره نازک را به همراه دارد.
پین های خمیده معمولاً تنش شعاعی پیوسته کمتری را اعمال می کنند. نیروی وارد کردن به جای کشش کل محیط سوراخ برای برش یا جابجایی ماده میزبان صرف می شود. پس از نشستن، تنش پسماند کمتر میشود، زیرا مواد به درههای خنجری سرازیر شدهاند. این باعث میشود که پینهای خرطومی برای توپیهای جدار نازک و محفظههای پلیمری شکننده که در آنها تداخل استاندارد باعث ترکخوردگی فوری میشود، بسیار ایمنتر شود.
آماده سازی سوراخ بخش قابل توجهی از هزینه های مونتاژ را هدایت می کند. پین های صاف به سوراخ هایی با تحمل بالا نیاز دارند که اغلب به دقت 0.0005+/- اینچ نیاز دارند. دستیابی به این سطح از دقت نیاز به عملیات ماشینکاری ثانویه دارد. سوراخ باید به اندازه کمتر سوراخ شود و سپس با دقت به بعد نهایی تبدیل شود. هر گونه انحراف منجر به شل شدن پین یا ترک خوردگی محفظه می شود.
سنجاق های خرطومی بخشش قابل توجهی از تحمل را ارائه می دهند. معمولاً میتوان آنها را در سوراخهای استاندارد حفر شده با نوارهای تحمل بسیار گستردهتر فشار داد. حلقه ها تغییرات ابعادی جزئی را با جابجایی کمی بیشتر یا کمتر مواد در حین قرار دادن جبران می کنند. حذف عملیات ریمینگ زمان چرخه را کاهش می دهد، هزینه های ابزارآلات را کاهش می دهد، و بازده کلی تولید را بدون از بین بردن قدرت نگهداری تسریع می کند.
روش ساخت به طور مستقیم بر وضوح حلقه و عملکرد نگهداری در نتیجه تأثیر می گذارد. پین های سر سرد تولید انبوه با ضربه زدن به استوک سیم به قالب شکل می گیرند. در حالی که این فرآیند بسیار کارآمد است، اغلب منجر به تاج های حلقه گرد و دره های کم عمق می شود. پروفیل گرد مواد را به طور موثر کمتری جابجا می کند و استحکام کلی در هم قفل شدن را کاهش می دهد.
ارزیابی الف پین پیچ خورده ماشینکاری شده CNC یکپارچگی و دقت ساختاری برتر را نشان می دهد. چرخش CNC امکان کنترل دقیق بر روی پیچ، عمق و وضوح تاج را فراهم می کند. یک حلقه تیز و با مشخصه به خوبی به مواد میزبان برش می دهد و مقاومت در برابر بیرون کشیدن را به حداکثر می رساند. برای کاربردهای حیاتی که در آن احتباس نمی تواند به خطر بیفتد، پین های ماشین کاری شده سازگاری هندسی لازم را فراهم می کنند.
منبع یابی اجزای قابل اعتماد مستلزم ارزیابی دقیق الف است تولید کننده پین خنثی . معیارهای کلیدی عبارتند از گواهینامه های جامع مواد، سازگاری گام knurl قابل تأیید در طول دوره های تولید، و ردیابی دقیق لات. قطر ناهماهنگ ناهماهنگ مستقیماً منجر به نیروهای درج نامنظم و بازده مونتاژ غیرقابل پیش بینی در کف کارخانه می شود.
نیاز به مدارک تامین کننده و تایید نمونه واردکننده برای بررسی تناسب قبل از مجوز تولید انبوه الزامی است. این امر به ویژه برای مجموعه های پلاستیکی، که در آن تغییرات جزئی در هندسه خنجر به شدت جریان و حفظ مواد را تغییر می دهد، بسیار مهم است. مهندسان باید نمونه های فیزیکی را در ماده میزبان واقعی آزمایش کنند تا نیروهای وارد شده را تأیید کنند. هنگامی که استانداردهای خارج از قفسه نتوانند الزامات مونتاژ خاصی را برآورده کنند، مشخص کنید ابعاد پین مکان یابی سفارشی، تعادل دقیق دقت تراز و استحکام حفظ را تضمین می کند.
خطر پیاده سازی اولیه زمانی رخ می دهد که حلقه ها به جای بست، به عنوان یک ریمر عمل کنند. اگر سوراخ پایلوت به شدت کم باشد، یا اگر ماده میزبان خیلی سفت باشد، حلقه ها در حین جاگذاری، مواد را به طور کامل برش می دهند. پین به جای در هم قفل شدن، دیواره سوراخ را از بین می برد و یک حفره صاف و بزرگ با احتباس صفر باقی می گذارد.
کاهش این خطر مستلزم تعیین نوع ناقل صحیح و انجام آزمایشهای دقیق نیروی درج است. حلقه های مستقیم معمولاً برای پلاستیک ها ترجیح داده می شوند تا جریان مواد را جریان دهند، در حالی که حلقه های مارپیچی برای فلزات سبک مناسب تر هستند. مهندسان باید یک نوار تحمل دقیق برای سوراخ خلبان ایجاد کنند و تأیید کنند که تجهیزات درج نیروی ثابت و خطی را بدون ایجاد لرزش خارج از محور که میتواند سوراخ را ایجاد کند، اعمال میکند.
پین های خمیده به طور دائم سوراخ میزبان را تغییر می دهند. بریدگی یا تغییر شکل پلاستیکی مورد نیاز برای نصب به این معنی است که هندسه سوراخ اساساً تغییر کرده است. استخراج پین، مواد به هم پیوسته را از بین می برد. در نتیجه، پین های پیچ خورده معمولاً برای مجموعه هایی که نیاز به جداسازی مکرر یا تعمیر و نگهداری معمول دارند، مناسب نیستند.
برای کاهش مسائل مربوط به قابلیت سرویس، مهندسان باید نوع اتصال را در اوایل مرحله طراحی طبقه بندی کنند. از پین های صاف برای اتصالات قابل تعمیر استفاده کنید که در آن اجزا باید بدون تخریب مواد میزبان جدا و دوباره سرهم شوند. پینهای خنثیشده را صرفاً برای برنامههای دائمی، فشار دهید و فراموش کنید، جایی که مجموعه برای کل چرخه عمر عملیاتی خود دست نخورده باقی میماند، رزرو کنید.
انتخاب بین یک پین پیچ خورده و یک پین صاف کاملاً به عملکرد اصلی اتصال مکانیکی بستگی دارد. پین های صاف برای تراز دقیق و استحکام برشی بالا در مواد سخت بهینه باقی می مانند، جایی که می توان تلرانس های تنگ را حفظ کرد. برعکس، پین های پیچ خورده، حفظ محوری، مقاومت در برابر ارتعاش، و قفل چرخشی را در مواد نرم تر یا کاربردهایی با استفاده از سوراخ های حفر شده با تحمل بیشتر ارائه می دهند.
تصمیم نهایی جزء را بر اساس ارزیابی دقیق سختی ماده میزبان، نیروی کشش مورد نیاز، هزینه های قابل قبول آماده سازی سوراخ و اینکه آیا اتصال به جداسازی قطعات بعدی نیاز دارد یا خیر، قرار دهید. ناهماهنگی نوع پین با این متغیرها عملکرد کمتر از حد مطلوب را تضمین می کند و خطر خرابی میدان را افزایش می دهد.
برای نهایی کردن طراحی مونتاژ، مراحل زیر را انجام دهید:
برای مشاهده رفتار متقابل، هر دو نوع پین را در ماده میزبان دقیق نمونه اولیه کنید.
برای ایجاد معیارهای حفظ خط پایه، آزمایش بیرون کشیدن و ارتعاش تجربی را انجام دهید.
تفاوت هزینه بین سوراخهای باز کردن پینهای صاف در مقابل سوراخهای حفاری برای انواع پیچدار را تجزیه و تحلیل کنید.
برای نهایی کردن تلورانسها، مشخصات knurl و تاییدیههای نمونه ایمن قبل از تولید انبوه، با یک سازنده تخصصی پین سفارشی مشورت کنید.
A: برای ایجاد حفظ محوری و چرخشی برتر در یک مجموعه با جابجایی مواد میزبان در درههای خنجر، و جلوگیری از عقبنشینی تحت ارتعاش.
پاسخ: خیر، پینهای پیچدار معمولاً تحمل سوراخهای گستردهتری را میپذیرند، زیرا پیچها تغییر شکل میدهند یا به مواد بریده میشوند و تغییرات ابعادی جزئی را جبران میکنند، در حالی که پینهای صاف برای تداخل مناسب به سوراخهای دقیق نیاز دارند.
پاسخ: در حالی که هر دو در پلاستیک استفاده می شوند، پین های شیاردار برای ایجاد کشش شعاعی به بازیابی الاستیک خود پین متکی هستند. پین های خمیده مواد پلاستیکی میزبان را در برجستگی های خود جابجا می کنند و مقاومت قابل توجهی در برابر نیروهای چرخشی ارائه می دهند.
پاسخ: به طور کلی خیر. استخراج یک پین پیچ خورده سوراخ میزبان را نوار یا بزرگ می کند. قرار دادن مجدد یک پین در همان سوراخ منجر به کاهش قابل توجه نیروی نگهدارنده می شود.
پاسخ: حلقه های مستقیم در برابر حرکت چرخشی مقاومت می کنند، حلقه های مارپیچ تعادلی از مقاومت چرخشی و بیرون کشیدن را ارائه می دهند و حلقه های الماسی حداکثر مقاومت را در همه جهات ارائه می دهند اما به بالاترین نیروی وارد کردن نیاز دارند.
پاسخ: برنج برای استفاده در مجموعههای پلاستیکی یا کاربردهای اتصالات الکتریکی که در آن مقاومت در برابر خوردگی، خواص غیر مغناطیسی یا رسانایی در کنار نگهداری قوی مورد نیاز است، ایدهآل است.
A: برآمدگی های طولی حلقه در ماده میزبان تعبیه می شود و موانع فیزیکی (در هم قفل شدن) در برابر گشتاور ایجاد می کند، در حالی که یک پین صاف کاملاً متکی به اصطکاک سطحی است که می تواند تحت بارهای چرخشی زیاد بلغزد.
