
Vizualizări: 0 Autor: Editor site Ora publicării: 2026-10-20 Origine: Site


Defectarea elementelor de fixare în mașinile industriale dinamice implică un cost operațional ridicat. Componentele statice forțate să facă față solicitărilor de rotație se degradează inevitabil, provocând o cascadă de probleme mecanice în ansamblu. Șuruburile și niturile tradiționale cu filet eșuează frecvent la sarcini de forfecare mari, deoarece designul lor concentrează în mod inerent stresul la rădăcinile filetului. În plus, ele limitează rotația axială necesară în legăturile mecanice. Această restricție duce la uzură accelerată, legarea legăturii și timpi de nefuncționare catastrofale a echipamentului. Specificarea corectă știftul capului atenuează aceste defecțiuni mecanice. Variind de la formate SAE standardizate la profile prelucrate personalizat, aceste elemente de fixare cilindrice fără filet asigură o articulare precisă a pivotului. Acestea distribuie sarcinile de forfecare uniform pe o secțiune transversală solidă și reduc semnificativ cheltuielile de întreținere pe termen lung în aplicațiile grele. Înlocuirea șuruburilor statice cu hardware de pivotare dedicat menține funcționarea fără probleme a mașinilor dinamice.
Știfturile șuruburilor oferă o rezistență superioară la forfecare și permit o rotație axială controlată, făcându-le înlocuitori critici pentru elementele de fixare statice în ansamblurile dinamice.
Selecția materialului și arhitectura știfturilor (de exemplu, canelat, reglabil sau găurit standard) dictează direct capacitatea de încărcare, viteza de asamblare și ciclul de viață în medii industriale cu vibrații mari.
Parteneriatul cu un furnizor de știfturi specializat este esențial atunci când specificați știfturi industriali personalizați pentru a îndeplini toleranțele nestandard, cerințele de integrare CAD sau conformitatea de mediu specializată.
Costul total de proprietate este optimizat prin echilibrarea costurilor inițiale ale știfturilor pivot de precizie cu reducerea intervalelor de întreținere, capacitățile de asamblare rapidă și ratele de defecțiuni ale echipamentelor.
Ansamblurile mecanice supuse sarcinilor ciclice necesită elemente de fixare capabile să reziste la forțe transversale intense. Șuruburile filetate au rădăcini filetate în formă de V care acționează ca elemente de ridicare a tensiunii. Atunci când supuneți un șurub la sarcini de forfecare mari, aceste rădăcini de filet concentrează forța. Această concentrație inițiază micro-fisuri care duc în cele din urmă la defecțiunea prin oboseală. Un știft cilindric fără filet elimină în totalitate această vulnerabilitate. Prezentând o secțiune transversală solidă, uniformă la planul de forfecare, știftul distribuie sarcina aplicată uniform pe întregul său diametru. Obțineți rezistență maximă a materialului exact acolo unde îmbinarea are cea mai mare nevoie de ea.
Șuruburile sunt proiectate pentru a fixa componentele împreună. Ele utilizează tensiune pentru a crea frecare între suprafețele de împerechere, iar această acțiune de prindere restricționează mișcarea. În legăturile dinamice, forțarea rotației pe un șurub prins face ca piulița să se îndepărteze sau ca arborele șurubului să se uzeze agresiv față de alezaj. Știfturile șuruburilor sunt proiectate special pentru a permite știftei și ardelor conectate să se rotească liber în jurul axei longitudinale a știftului. Acest lucru facilitează articulația lină, fără a slăbi articulația.
Când un șurub filetat este folosit necorespunzător ca pivot, secvența de defecțiune este previzibilă:
Firele se macină de interiorul orificiului neîntărit, acționând ca o pilă și alungind gaura.
Mișcarea de rotație aplică piuliței cuplu invers, rupând compusul de blocare a filetului sau depășind șaiba de blocare.
Piulița se dă înapoi, introducând un joc lateral excesiv în legătură.
Șurubul experimentează momente de încovoiere pe care nu a fost proiectat să le gestioneze, ceea ce duce la o defecțiune rapidă prin forfecare la rădăcina filetului.
Eficiența producției se bazează în mare măsură pe viteza de asamblare și pe repetabilitatea. Elementele de fixare filetate necesită chei dinamometrice calibrate, secvențe specifice de strângere și, adesea, aplicarea de compuși chimici de blocare a filetului pentru a preveni slăbirea indusă de vibrații. Acest proces consumă timp prețios la nivelul fabricii și complică întreținerea pe teren. Știfturile capului simplifică întreaga operațiune. Instalatorii pur și simplu aliniază orificiile componentelor de împerechere, glisează știftul prin îmbinare și îl fixează cu un știft sau un inel de reținere. Această instalare fără unelte sau cu unelte minime reduce drastic timpul de asamblare.
În timpul reparațiilor pe teren în medii dure, tehnicienii pot înlocui un știft deteriorat în câteva minute. Nu au nevoie de echipamente de cuplu specializate. Această schimbare rapidă minimizează timpul de nefuncționare costisitor al echipamentului. Luați în considerare secvența standard de instalare pe teren pentru o articulație pivotantă:
Aliniați suportul capului și curea interioară folosind un poanson de aliniere conic.
Aplicați un strat ușor de unsoare de asamblare pe tija știftului pentru a preveni uzura inițială.
Glisați știftul prin orificiile aliniate până când capul se așează la nivelul suportului exterior.
Introduceți știftul prin orificiul transversal și îndoiți dințile înapoi pentru a fixa ansamblul.
Proprietățile mecanice unice ale acestor știfturi le fac omniprezente în industria grea. Suporturile cilindrilor hidraulici din mașinile de profilat, presele de ștanțare și echipamentele de turnare prin injecție se bazează pe știfturi de mare capacitate pentru a transfera forțe masive de împingere și tragere de la actuator la suportul mașinii. Îmbinările articulate din echipamentele de construcții utilizează știfturi supradimensionați pentru a gestiona sarcinile de șoc extreme și rotația continuă. Le veți găsi conectând cupe de excavator, șasiu articulat pentru basculante și brațe de încărcare frontală.
În manipularea materialelor, legăturile sistemelor transportoare folosesc frecvent un știft de balama industrială pentru a conecta zale de lanț de rezistență sau puncte de pivotare. Șuruburile standard s-ar forfea rapid sub tensiunea și îndoirea continuă a unei benzi transportoare grele. Tija netedă a știftului permite verigilor lanțului să se articuleze fără probleme în jurul pinioanelor de antrenare, fără a se lega sau uza prematur.
Caracteristică |
Bolt filetat |
Știftul șurubului |
|---|---|---|
Distribuția sarcinii de forfecare |
Slab (stresul se concentrează la rădăcinile firului) |
Excelent (secțiune transversală solidă uniformă) |
Libertatea de rotație |
Restricționat (prinde piesele împreună) |
Liber (Permite o rotație axială lină) |
Instrumente de instalare |
Chei dinamometrice, prize, dispozitiv de blocare a filetului |
Clești (pentru știfturi), instrumente minime |
Rezistenta la vibratii |
Scăzut (piulițele se retrag fără mecanisme de blocare) |
Înalt (Inelele de reținere sau știfturile țin în siguranță) |
Uzură pe Alezuri de împerechere |
Ridicat (Firele acționează ca o pilă abrazivă) |
Scăzut (coda netedă distribuie sarcina rulmentului) |
Componentele standard fabricate conform specificațiilor dimensionale standard servesc drept bază pentru fixarea industrială. Acești știfturi au un cap standard plat sau bombat, o tijă netedă și o singură gaură transversală găurită lângă capătul teșit. Ele sunt foarte eficiente pentru medii cu tensiuni scăzute până la medii în care dimensiunile legăturii sunt standardizate. Puteți să le obțineți cu ușurință și cad direct în dimensiuni standard ale alezajului.
Cu toate acestea, știfturile standard din oțel cu conținut scăzut de carbon prezintă limitări în aplicații extreme. În atmosfere foarte corozive sau în medii supuse la solicitări puternice de șoc, știfturile standard se pot deforma, se pot usca sau rugini. Când un știft standard ruginește în interiorul unui orificiu, acesta leagă legătura, forțând actuatorul hidraulic să lucreze mai mult și, în cele din urmă, provoacă ruperea suportului. Actualizarea la materiale specializate sau geometrii personalizate devine necesară atunci când piesele standard din catalog nu reușesc să satisfacă cerințele operaționale.
Știfturile reglabile sunt proiectate pentru versatilitate maximă în domeniu. În loc de o singură gaură transversală, aceste elemente de fixare au o serie de găuri găurite la intervale regulate de-a lungul lungimii tijei. Acest design acceptă diferite lungimi de prindere într-o singură componentă. Instalatorii introduc știftul, plasează știftul în orificiul care asigură cea mai strânsă potrivire pe suport și tăie lungimea în exces a tijei cu un ferăstrău sau polizor.
Această abordare universală este extrem de avantajoasă pentru prototiparea rapidă, trusele de reparații de urgență pe teren sau întreținerea echipamentelor vechi unde lățimile exacte ale legăturilor variază din cauza uzurii sau a modificărilor anterioare. Permite departamentelor de întreținere să reducă complexitatea stocurilor. În loc să stocheze zeci de lungimi specifice pentru fiecare mașină de pe podea, acestea pot stoca câteva dimensiuni reglabile care acoperă mai multe aplicații.
Vibrația este inamicul principal al știfturilor standard. La mașinile cu vibrații de înaltă frecvență, oscilația constantă face ca știfturile de sârmă să sufere de oboseală metalică. În cele din urmă, se forfează, permițând știftului principal să se ejecteze din îmbinare. Pentru a combate acest lucru, inginerii specifică a știft de șneală cu caneluri de înaltă rezistență . În loc de un orificiu transversal, acești știfturi prezintă caneluri circumferențiale prelucrate cu precizie la capătul tijei.
Inelele de fixare, clemele E sau inelele elastice de rezistență se blochează în aceste caneluri. Inelul de reținere asigură un contact de 360 de grade în interiorul canelurii și este fabricat din oțel de arc călit. Acest lucru îl face foarte rezistent la ejectia indusă de vibrații. Acest design este esențial în presele de ștanțare, cernuitoare vibratoare și legături grele ale motoarelor diesel, unde clemele standard de sârmă s-ar defecta în câteva ore de funcționare.
În timp ce știfturile cu cap rece sunt economice pentru forme standard de volum mare, ansamblurile mecanice complexe necesită frecvent geometrii pe care formarea la rece nu le poate produce. Specificând a știftul de șneală industrial personalizat permite inginerilor să dicteze parametrii exacti pentru aplicația lor specifică. Personalizarea include lungimi de prindere non-standard pentru a elimina înclinarea legăturii, diametre supradimensionate ale capului pentru a distribui sarcinile lagărului pe o suprafață mai largă a unui suport turnat moale și unghiuri specifice de teșitură de intrare concepute pentru a se alinia perfect cu brațele automate de asamblare robotizate.
Prelucrarea personalizată permite, de asemenea, integrarea caracteristicilor anti-rotație. De exemplu, frezarea unei margini plate pe capul știftului îi permite să se blocheze pe un umăr corespunzător al suportului. Acest lucru forțează ca rotația să aibă loc între tija știftului și rulmentul intern, mai degrabă decât să permită știftului să se rotească în interiorul orificiilor suportului exterior, ceea ce împiedică alungirea orificiilor suportului în timp.
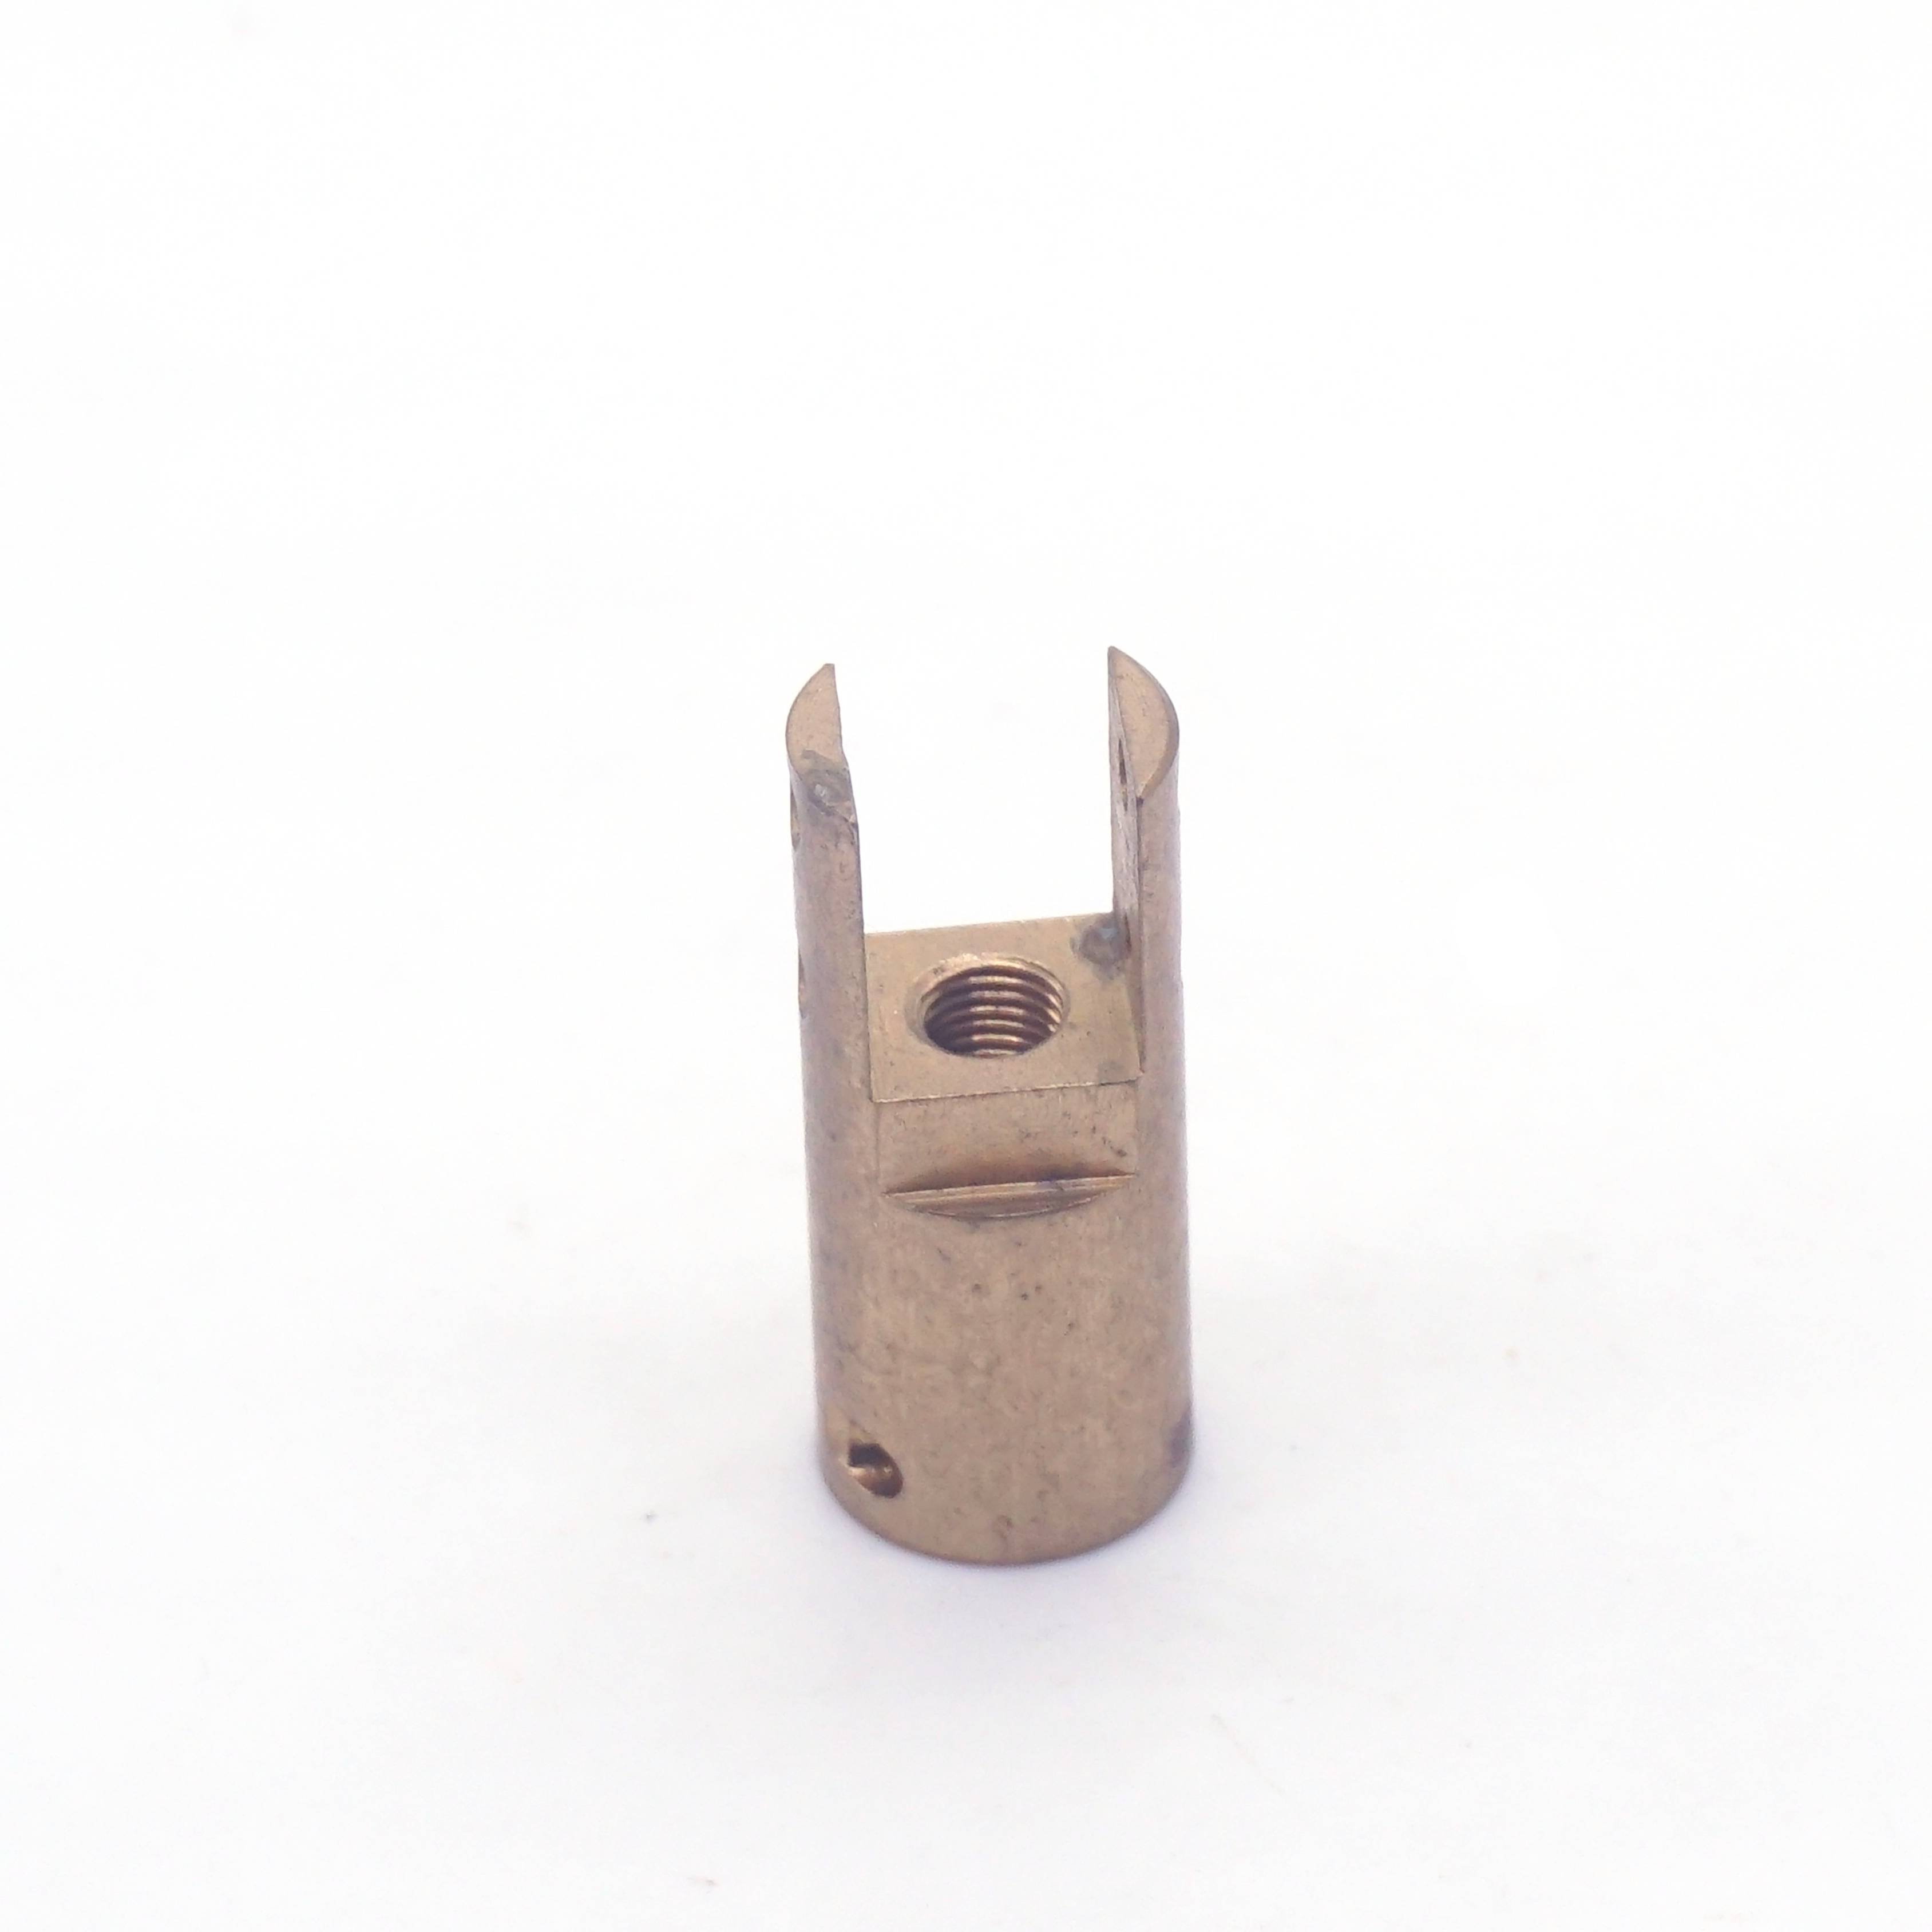
Designul mecanic modern se bazează pe modelarea 3D precisă pentru a detecta interferența și a calcula căile de încărcare înainte de începerea prototipurilor fizice. Integrarea modelelor standard de pin din biblioteci CAD extinse accelerează faza inițială de redactare. Puteți arunca un știft SAE standard în ansamblul dvs. și puteți verifica imediat distanța de bază.
Cu toate acestea, atunci când dimensiunile standard sunt insuficiente, colaborarea devreme cu un specialist Furnizorul de știfturi de cap devine necesar. Colaborarea timpurie asigură că profilele personalizate sunt modelate cu toleranțe precise de fabricație, potriviri adecvate și proprietăți realiste ale materialului. Dacă proiectați un știft cu o toleranță prea strânsă pentru practicile standard de prelucrare, costurile de producție vor crește vertiginos. Lucrul cu furnizorul asigură că designul dumneavoastră este atât funcțional, cât și fabricabil, prevenind reproiectările costisitoare la sfârșitul ciclului de inginerie.
Materialul de bază dictează rezistența maximă la tracțiune, forța de curgere și rezistența la mediu a elementului de fixare. Oțelurile cu conținut scăzut de carbon precum 1018 sau 1045 servesc aplicațiilor de uz general în care sarcinile sunt previzibile și mediile sunt controlate. Oțelurile aliate, în special 4140 sau 4340 chromoly, oferă rezistența excepțională la tracțiune necesară pentru echipamentele grele de terasare și legăturile hidraulice de mare impact.
În mediile marine, de prelucrare a alimentelor sau chimice, oțelul inoxidabil este obligatoriu pentru a preveni oxidarea rapidă. Inoxidabilul 304 oferă o rezistență generală bună la coroziune, în timp ce inoxidabilul 316 oferă o rezistență superioară la cloruri și substanțe chimice dure. Dincolo de metalul de bază, tratamentul termic modifică fundamental performanța. Cementarea infuzează carbon în suprafața exterioară, creând o carcasă foarte rezistentă la uzură care previne uzura, menținând în același timp un miez interior ductil, care absoarbe șocurile. Călirea prin întărire mărește rezistența totală a întregii secțiuni transversale, dar reduce ductilitatea, făcând știftul mai susceptibil la rupere fragilă sub sarcini de șoc.
Grad material |
Aproximativ. Rezistența la tracțiune (psi) |
Rezistenta la coroziune |
Aplicație ideală |
|---|---|---|---|
Oțel carbon 1018 |
64.000 |
Scăzut (Necesită placare) |
Legături ușoare, mașini de interior |
Oțel aliat 4140 |
148.000 |
Scăzut (Necesită placare) |
Echipament greu, îmbinări cu impact ridicat |
Oțel inoxidabil 304 |
73.000 |
Ridicat |
Prelucrarea alimentelor, uz general în exterior |
Oțel inoxidabil 316 |
75.000 |
Foarte sus |
Medii marine, uzine chimice |
Proiectarea mecanică precisă necesită calcule distincte bazate pe configurația îmbinării. O singură îmbinare de forfecare implică două plăci care alunecă una pe cealaltă, concentrând întreaga forță pe un plan de secțiune transversală al știftului. O îmbinare dublă de forfecare - în care o curetă centrală se află în interiorul unui suport cu cap în formă de U - distribuie forța pe două planuri separate. Forfecarea dublă dublează efectiv capacitatea de încărcare a știftului pentru un diametru dat.
Inginerii calculează rezistența la forfecare necesară împărțind forța maximă aplicată la aria secțiunii transversale a știftului. Odată calculată tensiunea de forfecare de bază, trebuie să aplicați un factor de siguranță. În mașinile grele supuse la sarcini de șoc imprevizibile, vârfuri hidraulice sau abuz de către operator, factorii de siguranță de 3x până la 5x sunt o practică standard pentru a preveni defecțiunile catastrofale. Un știft care supraviețuiește unui test de sarcină statică se poate forfea instantaneu atunci când o cupă de excavator lovește un bolovan ascuns.
Componentele goale din oțel se oxidează rapid atunci când sunt expuse la umiditate, ducând la legarea ruginii și la degradarea structurii. Sunt necesare tratamente de suprafață pentru a prelungi durata de viață a dispozitivului de fixare. Placarea cu zinc oferă rezistență de bază la coroziune sacrificială, potrivită pentru mediile industriale interioare. Pasivarea curăță chimic suprafețele din oțel inoxidabil, îndepărtând fierul liber și maximizând rezistența lor naturală la coroziune.
Pentru medii extreme, acoperirile specializate, cum ar fi finisajele PTFE sau Magni, oferă o rezistență superioară la pulverizarea cu sare și reduc frecarea suprafeței. În plus, componentele trebuie să adere la standardele dimensionale și de conformitate specifice industriei, cum ar fi ISO, DIN sau SAE. Respectarea acestor standarde asigură compatibilitatea globală, performanța mecanică previzibilă și simplifică procesul de achiziție pentru piesele de schimb.
Selectarea dintre piese standard de catalog și soluții personalizate implică evaluarea disponibilității imediate în raport cu eficiența mecanică pe termen lung. Știfturile standard elimină costurile inițiale cu sculele și sunt disponibile pentru expediere imediată. Dacă o mașină se defectează, puteți deseori să obțineți un pin standard la nivel local pentru a-l relua.
Dimpotrivă, obiceiul Știfturile de șosea prelucrate CNC necesită timp de inginerie, configurarea mașinii și cicluri de producție specifice. Cu toate acestea, natura de potrivire exactă a componentelor personalizate elimină problemele de degajare a legăturilor. Reducerea înclinării unei îmbinări reduce drastic uzura prin impact asupra suporturilor turnate scumpe și a ochiurilor cilindrului hidraulic. Un știft personalizat ar putea costa mai mult în avans, dar protejează un suport care costă mii de dolari pentru a fi înlocuit. Atunci când se bazează pe producția personalizată, managerii lanțului de aprovizionare trebuie să estimeze cu exactitate nevoile de inventar pentru a naviga în mod eficient pe timpii de livrare mai lungi.
Eficiența ciclului de viață a unei îmbinări mecanice depinde în mare măsură de capacitatea de întreținere a acesteia. Elementele de fixare de unică folosință, cum ar fi niturile oarbe sau șuruburile cu limitare a cuplului, necesită tehnici distructive de îndepărtare sau înlocuire completă în timpul întreținerii de rutină. Trebuie să le găuriți sau să le tăiați, ceea ce pierde timp și riscă să deterioreze componentele din jur.
Știfturile cilindrice reutilizabile alunecă cu ușurință odată ce mecanismul de reținere este îndepărtat. Pentru aplicațiile care necesită întreținere frecventă pe teren sau schimbări rapide - cum ar fi uneltele agricole sau cupele de încărcare cu atașare rapidă - inginerii evaluează cerințele de eliberare rapidă. Știfturile de blocare cu rulmenți cu bile cu arc oferă îndepărtarea și instalarea instantanee fără unelte. Apăsați un buton sau pur și simplu trageți știftul cu suficientă forță pentru a apăsa rulmenții, minimizând timpul de nefuncționare în comparație cu metodele tradiționale de reținere a găurilor încrucișate și a știftului.
Operarea bolțurilor de oțel în interiorul găurilor de oțel nelubrifiate creează o frecare imensă. Sub sarcini mari, această frecare provoacă uzură. Urcarea este o formă de uzură severă a adezivului în care materialul microscopic se transferă între suprafețele de împerechere. Distruge rapid finisajul suprafeței, creează crestături adânci și poate face ca îmbinarea să se blocheze complet, necesitând o torță și un baros pentru a demonta.
Pentru a atenua acest risc, inginerii specifică știfturi perforate în cruce echipate cu fitinguri de unsoare. Aceste pasaje interne permit tehnicienilor să pompeze grăsime lubrifiantă direct în centrul suprafeței rulmentului, eliminând contaminanții și menținând o peliculă hidrodinamică între știft și alezaj. În mod alternativ, utilizarea bucșelor din bronz impregnate cu ulei auto-lubrifiante sau aplicarea tratamentelor de suprafață anti-denivelare, cum ar fi nitrocarburarea, reduce în mod semnificativ frecarea în îmbinările care nu necesită întreținere.
Integritatea întregii legături se bazează pe mecanismul de reținere care menține știftul pe loc. Dacă un știft se desprinde sau un inel de reținere vibrează slăbit, știftul principal se ejectează, ceea ce duce la o separare mecanică imediată. O legătură căzută pe o mașină în mișcare provoacă daune colaterale grave.
Acest risc este atenuat printr-un control dimensional precis. Orificiul transversal trebuie dimensionat cu precizie pentru a minimiza mișcarea știftului, reducând uzura prin frecare. În aplicațiile cu vibrații mari, clemele standard de sârmă ar trebui abandonate complet. Utilizați cleme de reținere de înaltă tensiune sau modele cu caneluri adaptate pentru a rezista la frecvența și amplitudinea vibrațiilor specifice generate de mașină. Asigurați-vă că adâncimea și lățimea canelurii se potrivesc perfect cu specificațiile inelului de reținere ales.
Relația dimensională dintre diametrul exterior al știftului și diametrul interior al alezajului este critică. Un spațiu liber excesiv creează înclinare, permițând componentelor să se lovească unele de altele în timpul schimbărilor de direcție. Acest lucru provoacă daune prin impact și accelerează alungirea alezajului. Dimpotrivă, spațiul liber suficient determină blocarea, restricționarea mișcării de rotație și supraîncărcarea severă a actuatoarelor hidraulice.
Atenuarea necesită respectarea strictă a toleranțelor de prelucrare. Inginerii trebuie să precizeze știfturi de pivot de precizie potrivite exact cu specificațiile alezajului. Utilizați potriviri inginerești standard pe baza sarcinilor specifice și a cerințelor de rotație ale aplicației. De exemplu, o potrivire de rulare apropiată RC4 oferă o locație precisă cu un joc minim, în timp ce o potrivire de rulare liberă RC7 este mai potrivită pentru îmbinările expuse murdăriei grele și expansiunii termice.
Știfturile șuruburilor sunt componente indispensabile pentru aplicații industriale dinamice, cu forfecare ridicată. Capacitatea lor de a face față sarcinilor transversale masive, permițând în același timp rotația axială liberă, rezolvă limitările inerente ale elementelor de fixare filetate. Cu toate acestea, succesul operațional se bazează în întregime pe specificarea precisă a materialelor de bază, a mecanismelor de reținere și a toleranțelor de prelucrare. Bazați-vă selecția elementelor de fixare pe calcule riguroase ale sarcinii de forfecare simple și duble, analizați riscurile de expunere a mediului și definiți necesitatea exactă a libertății de rotație în cadrul legăturii.
Auditați punctele actuale de defectare a legăturilor din flota dvs. de mașini pentru a identifica șuruburile tăiate, alezajele alungite sau îmbinările gripate.
Calculați cerințele exacte de sarcină dinamică și factorii de siguranță la șoc pentru fiecare articulație înainte de a selecta un diametru de fixare.
Consultați un partener de producție calificat pentru a determina dacă un știft SAE standard, o variantă reglabilă sau o soluție prelucrată CNC complet personalizată oferă cel mai bun rezultat mecanic.
Standardizați-vă inventarul înlocuind mai multe elemente de fixare de unică folosință cu știfturi reutilizabile, cu eliberare rapidă, unde frecvența de întreținere pe teren este mare.
R: Un șurub standard are filete care creează ridicări de tensiune, făcându-l foarte susceptibil la defecțiunea prin forfecare sub sarcini dinamice. Șuruburile strâng piesele împreună, limitând mișcarea. Un știft de cap are o tijă cilindrică netedă, fără filet, care distribuie uniform sarcinile de forfecare și permite componentelor conectate să se rotească liber în jurul axei sale, fără a se slăbi.
A: Calculați rezistența la forfecare împărțind forța maximă aplicată la aria secțiunii transversale a știftului. Mai întâi, determinați dacă îmbinarea funcționează în forfecare simplă sau dublă. Aplicați întotdeauna un factor de siguranță de inginerie, de obicei de 3x până la 5x, pentru a ține cont de sarcinile de șoc imprevizibile.
R: Specificați un design canelat în medii cu vibrații mari. Știfturile forate standard se bazează pe știfturi de sârmă, care suferă cu ușurință de oboseala metalică și se forfecă sub vibrații constante. Știfturile canelate utilizează inele de reținere sau cleme E care se fixează în siguranță în canelurile prelucrate, oferind o retenție superioară la 360 de grade.
R: Un știft reglabil are mai multe găuri transversale distanțate la intervale regulate de-a lungul tijei sale, permițându-i să se potrivească cu diferite lungimi de prindere. Este foarte util pentru prototiparea rapidă, reparațiile de urgență pe teren sau întreținerea echipamentelor vechi cu lățimi variabile de legătură. Acest design elimină nevoia de a stoca zeci de dimensiuni specifice de pin.
R: Pentru mediile corozive, oțelul inoxidabil 304 și 316 sunt alegerile principale datorită rezistenței lor inerente la oxidare. Alternativ, oțelurile aliate de înaltă rezistență pot fi specificate cu tratamente de suprafață specializate, cum ar fi placarea cu zinc-nichel, acoperiri cu PTFE sau finisaje Magni, pentru a rezista la expunerea chimică, agricolă sau marina.
R: Cementarea afectează metalurgia știftului prin infuzarea de carbon sau azot în stratul de suprafață. Acest lucru creează un înveliș exterior extrem de dur, rezistent la uzură, care previne uzura și abraziunea în îmbinările metal pe metal. Între timp, miezul interior rămâne ductil, permițând știftului să absoarbă sarcinile mari de șoc fără a se fractura.
