


動的産業機械におけるファスナーの破損は、多大な運用コストをもたらします。回転応力に対処することを強いられた静的コンポーネントは必然的に劣化し、アセンブリ全体に一連の機械的問題を引き起こします。従来のねじ付きボルトやリベットは、その設計が本質的にねじの根元に応力を集中させるため、高いせん断荷重がかかると頻繁に破損します。さらに、機械的リンケージで必要な軸方向の回転が制限されます。この制限により、磨耗が加速され、リンケージの固着が生じ、致命的な機器のダウンタイムが発生します。正しいものを指定する クレビス ピンは これらの機械的故障を軽減します。標準化された SAE フォーマットからカスタムの機械加工プロファイルに至るまで、これらのネジなし円筒形ファスナーは正確なピボット関節運動を保証します。せん断荷重を固体断面全体に均等に分散し、過酷な用途における長期メンテナンスのオーバーヘッドを大幅に削減します。静的なボルトを専用のピボット ハードウェアに置き換えることで、動的な機械のスムーズな動作が維持されます。
クレビス ピンは優れたせん断強度を提供し、軸方向の回転を制御できるため、動的アセンブリにおける静的締結具の重要な代替品となります。
材料の選択とピンの構造 (溝付き、調整可能、標準のドリル穴など) は、高振動の産業環境における耐荷重、組み立て速度、ライフサイクルに直接影響します。
非標準公差、CAD 統合要件、または特殊な環境コンプライアンスを満たすカスタム産業用クレビス ピンを指定する場合、専門のクレビス ピン サプライヤーとの提携が不可欠です。
総所有コストは、精密ピボット ピンの初期費用と、メンテナンス間隔の短縮、迅速な組み立て能力、および機器の故障率のバランスをとることによって最適化されます。
周期的な荷重を受ける機械アセンブリには、強い横方向の力に耐えられるファスナーが必要です。ねじ付きボルトには、応力ライザーとして機能する V 字型のねじ山根元があります。ボルトに大きなせん断荷重がかかると、これらのねじ山根元に力が集中します。この集中により微小亀裂が発生し、最終的に疲労破壊につながります。ネジのない円筒形ピンは、この脆弱性を完全に排除します。せん断面に中実で均一な断面を与えることにより、ピンは加えられた荷重を直径全体に均等に分散します。接合部で最も必要とされる箇所で、材料の強度を最大限に高めることができます。
ボルトはコンポーネントを固定するように設計されています。張力を利用して合わせ面間に摩擦を生じさせ、このクランプ動作により動きを制限します。ダイナミック リンケージでは、クランプされたボルトを強制的に回転させると、ナットが後退したり、ボルトのシャフトがボアに対して激しく摩耗したりすることがあります。クレビス ピンは、接続されたクレビスとタングがピンの長手軸の周りを自由に回転できるように特別に設計されています。これにより、関節が緩むことなくスムーズな関節動作が可能になります。
ねじ付きボルトがピボットとして不適切に使用された場合、故障シーケンスは予測可能です。
ねじ山が硬化していない穴の内側を削り、やすりのように作用して穴を長くします。
回転運動によりナットに逆トルクがかかり、ネジロックコンパウンドが破壊されたり、ロックワッシャーが破壊されたりします。
ナットが後退し、リンケージに過剰な横方向の遊びが生じます。
ボルトは、決して処理できるように設計されていない曲げモーメントを受け、ねじの付け根で急速なせん断破壊を引き起こします。
製造効率は、組み立て速度と再現性に大きく依存します。ネジ締め具には、校正されたトルク レンチ、特定の締め付け順序が必要であり、振動による緩みを防ぐために化学ネジロック剤を塗布することもよくあります。このプロセスは工場現場での貴重な時間を浪費し、現場のメンテナンスを複雑にします。クレビス ピンはこの操作全体を合理化します。取り付け者は、相手コンポーネントの穴の位置を合わせ、ジョイントにピンをスライドさせて、割りピンまたは止め輪で固定するだけです。この工具不要または最小限の工具での取り付けにより、組み立て時間が大幅に短縮されます。
過酷な環境での現場修理中に、技術者は損傷したピンを数分で交換できます。特殊なトルク装置は必要ありません。この迅速な切り替えにより、コストのかかる機器のダウンタイムが最小限に抑えられます。ピボット ジョイントの標準的な現場設置順序を考慮してください。
テーパー位置合わせパンチを使用して、クレビス ブラケットと内部タングの位置を合わせます。
初期のかじりを防ぐために、ピンのシャンクにアセンブリ グリースを薄く塗布します。
ヘッド シートがアウター ブラケットと同一面になるまで、位置を合わせた穴にピンをスライドさせます。
コッタピンを十字穴に挿入し、突起を曲げてアセンブリを固定します。
これらのピンの独特の機械的特性により、これらのピンは重工業全体で広く普及しています。ロール成形機、スタンピング プレス、射出成形機の油圧シリンダ クレビス マウントは、アクチュエータから機械ブラケットに大きな押し引き力を伝達するために大容量ピンに依存しています。建設機械の関節ジョイントでは、極度の衝撃荷重と連続回転に対処するために特大のピンが使用されています。掘削機のバケット、関節式ダンプ トラックのシャーシ、フロントエンド ローダー アームを接続しているのがわかります。
マテリアルハンドリングでは、コンベアシステムのリンクに頻繁に使用される の工業用ヒンジピン。 頑丈なチェーンリンクまたはピボットポイントを接続するため標準的なボルトは、耐久性の高いコンベア ベルトの継続的な張力と屈曲によってすぐにせん断されてしまいます。ピンの滑らかなシャンクにより、チェーンリンクが固着したり早期に摩耗したりすることなく、ドライブスプロケットの周りでスムーズに関節運動することができます。
特徴 |
ねじ付きボルト |
クレビスピン |
|---|---|---|
せん断荷重の分散 |
×(ねじ根元に応力集中) |
優れた(均一な固体断面) |
回転の自由度 |
拘束(パーツ同士をクランプ) |
フリー(スムーズな軸回転が可能) |
インストールツール |
トルクレンチ、ソケット、ネジロック剤 |
ペンチ(割りピン用)、最低限の工具 |
耐振動性 |
低い (ロック機構なしでナットが外れる) |
高 (止め輪または割りピンがしっかりと保持されます) |
嵌合穴の摩耗 |
高 (糸が研磨ヤスリとして機能します) |
低 (スムーズなシャンクがベアリング負荷を分散) |
標準の寸法仕様に従って製造された既製のコンポーネントは、工業用締結のベースラインとして機能します。これらのピンは、標準的なフラットまたはドーム型のヘッド、滑らかなシャンク、および面取りされた端近くに開けられた 1 つの十字穴を備えています。リンク寸法が標準化されている低応力から中応力の環境に非常に効果的です。簡単に入手でき、標準のボアサイズに収まります。
ただし、標準的な低炭素鋼ピンでは、極端な用途では制限が生じます。腐食性の高い雰囲気や激しい衝撃荷重がかかる環境では、標準ピンの変形、かじり、錆びが発生する場合があります。標準のピンがボア内で錆びると、そのピンがリンケージを拘束し、油圧アクチュエータにさらに強い負荷がかかり、最終的にはブラケットの破損を引き起こします。標準のカタログ部品が運用上の要求を満たせない場合は、特殊な材料またはカスタム形状へのアップグレードが必要になります。
調整可能なピンは、現場で最大限の汎用性を発揮できるように設計されています。これらのファスナーには、単一の横穴の代わりに、シャンクの長さに沿って一定の間隔で開けられた一連の穴が付いています。この設計は、単一のコンポーネント内でさまざまなグリップ長さに対応します。取り付け者はピンを挿入し、ブラケットに最もぴったりとフィットする穴に割ピンを配置し、弓鋸またはグラインダーで余分なシャンクの長さを切り取ります。
この普遍的なアプローチは、ラピッドプロトタイピング、緊急現場修理キット、または磨耗や以前の改造により正確なリンク幅が変化する従来の機器の保守に非常に有利です。これにより、メンテナンス部門は在庫の複雑さを軽減できます。フロアにあるすべての機械に合わせて特定の長さを何十も在庫する代わりに、複数の用途に対応できる調整可能なサイズをいくつか在庫することができます。
振動は標準の割ピンの最大の敵です。高周波振動機械では、一定の振動によりワイヤーコッターピンに金属疲労が発生します。最終的には切断され、メインピンがジョイントから飛び出すようになります。これに対処するために、エンジニアは次のことを指定します。 高強度溝付クレビスピン。これらのピンは、交差穴の代わりに、シャンクの端に正確に機械加工された円周溝を備えています。
止め輪、E クリップ、または頑丈なスナップ リングがこれらの溝に固定されます。止め輪は溝内で 360 度接触し、硬化ばね鋼から製造されています。これにより、振動による排出に対する耐性が高くなります。この設計は、標準的なワイヤ クリップでは数時間の運転で故障してしまうようなスタンピング プレス、振動スクリーナー、大型ディーゼル エンジンのリンケージにおいて非常に重要です。
冷間圧造ピンは標準形状の大量生産には経済的ですが、複雑な機械アセンブリでは冷間成形では製造できない形状が必要になることがよくあります。を指定する カスタム産業用クレビス ピンを 使用すると、エンジニアは特定の用途に合わせて正確なパラメータを指定できます。カスタマイズには、リンケージのスロップを排除する非標準のグリップ長、ソフトキャストブラケットのより広い表面積にわたってベアリング負荷を分散する特大のヘッド直径、自動ロボット組立アームと完全に位置合わせするように設計された特定のリードイン面取り角度などが含まれます。
カスタム加工により、回転防止機能の統合も可能になります。たとえば、ピンの頭に平らなエッジをフライス加工すると、ブラケットの対応するショルダーに対してピンをロックできるようになります。これにより、ピンが外側のブラケットの穴内で回転するのではなく、ピンのシャンクと内部ベアリングの間で回転が発生し、ブラケットの穴が時間の経過とともに伸びるのを防ぎます。
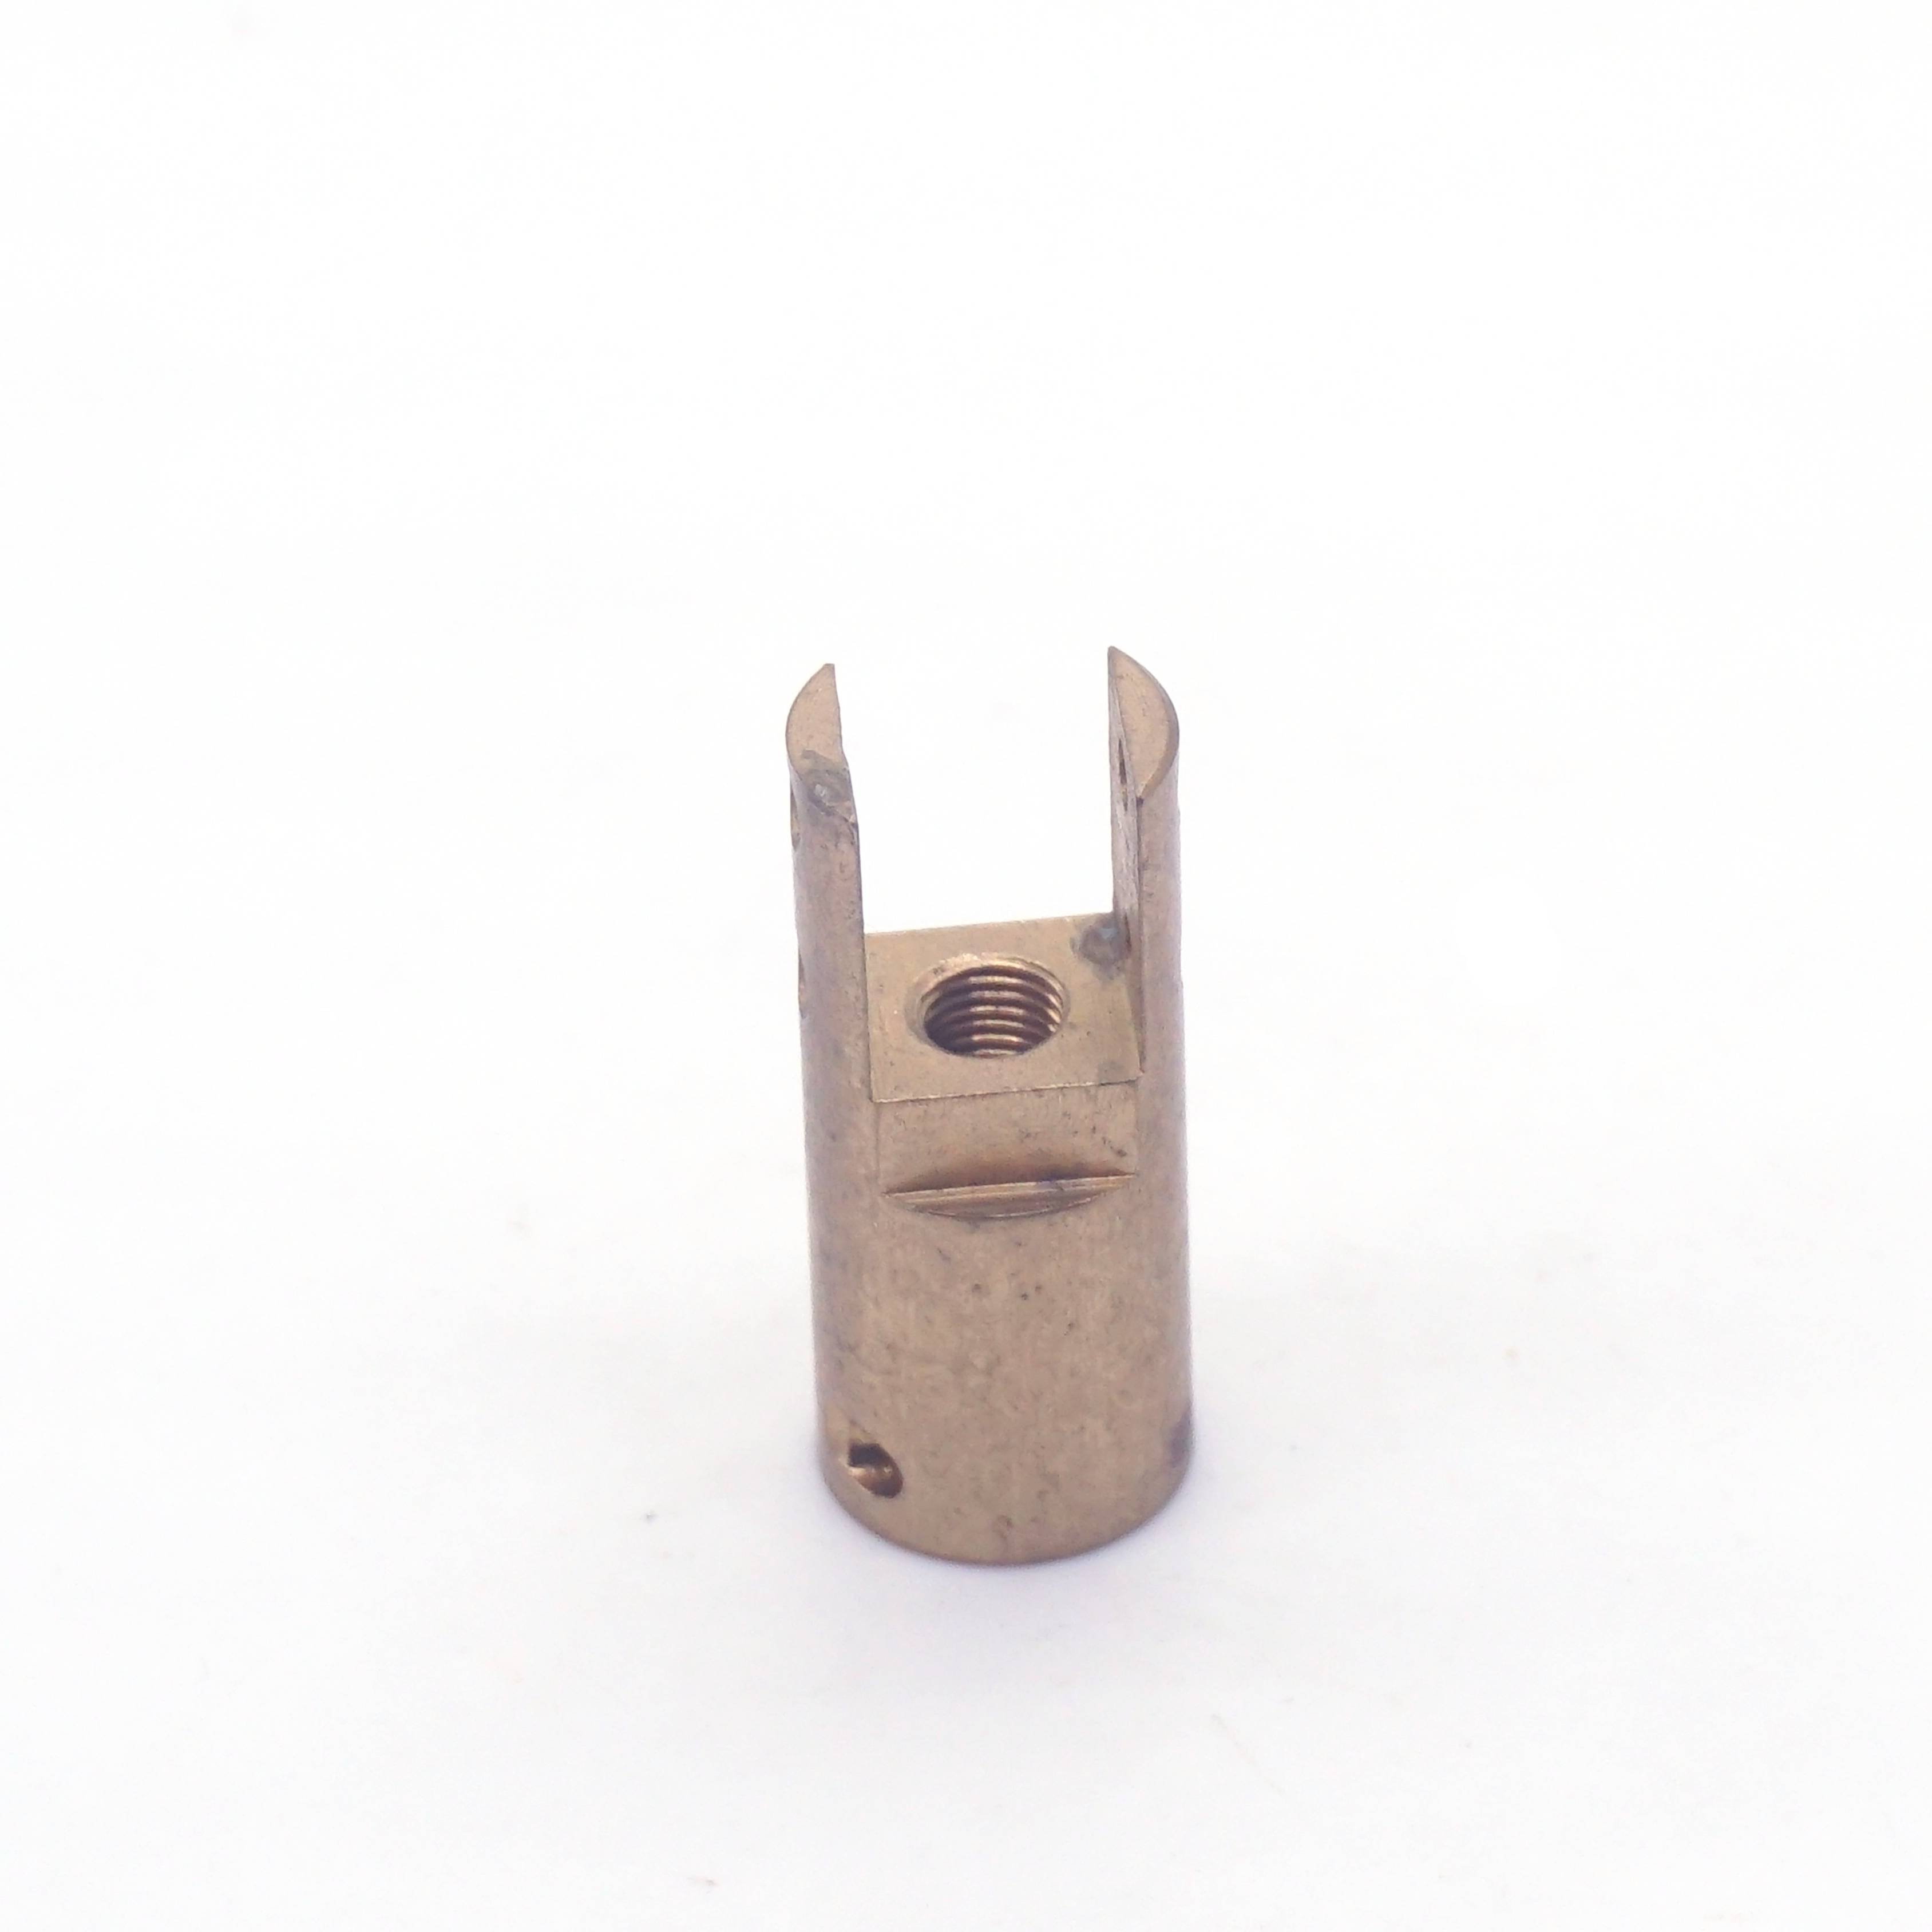
最新の機械設計は、物理的なプロトタイピングを開始する前に、正確な 3D モデリングに依存して干渉を検出し、負荷経路を計算します。広範な CAD ライブラリから標準ピン モデルを統合することで、初期の製図段階が迅速化されます。標準の SAE ピンをアセンブリにドロップすると、基本的なクリアランスをすぐにチェックできます。
ただし、標準的な寸法では不十分な場合は、専門の専門家と早期に協力する必要があります。 クレビスピンサプライヤーが 必要となります。早期のコラボレーションにより、カスタム プロファイルが正確な製造公差、適切なクリアランス フィット、および現実的な材料特性でモデル化されることが保証されます。標準的な機械加工の実践に対して厳しすぎる公差でピンを設計すると、製造コストが跳ね上がります。サプライヤーと協力することで、設計が機能的で製造可能であることが保証され、エンジニアリング サイクルの後半でのコストのかかる再設計を防ぐことができます。
基材は、ファスナーの極限引張強さ、降伏強さ、環境回復力を決定します。 1018 や 1045 などの低炭素鋼は、負荷が予測可能で環境が制御される汎用用途に役立ちます。合金鋼、特に 4140 または 4340 クロモリは、重量土木機器や高衝撃油圧リンケージに必要な優れた引張強度を備えています。
海洋、食品加工、または化学環境では、急速な酸化を防ぐためにステンレス鋼が必須です。 304 ステンレスは優れた一般的な耐食性を備え、316 ステンレスは塩化物や強力な化学物質に対して優れた耐性を備えています。ベースメタルを超えて、熱処理により性能が根本的に変わります。表面硬化により外側表面にカーボンが注入され、延性と衝撃吸収性に優れた内側コアを維持しながら、かじりを防止する耐摩耗性の高いシェルが形成されます。完全硬化により、断面全体の強度は向上しますが、延性が低下するため、衝撃荷重下でピンが脆性破壊しやすくなります。
材質グレード |
約引張強さ (psi) |
耐食性 |
理想的な用途 |
|---|---|---|---|
1018 炭素鋼 |
64,000 |
低い(メッキが必要) |
軽量リンケージ、屋内機械 |
4140 合金鋼 |
148,000 |
低い(メッキが必要) |
重機、高衝撃ジョイント |
304 ステンレス鋼 |
73,000 |
高い |
食品加工用、一般屋外用 |
316 ステンレス鋼 |
75,000 |
非常に高い |
海洋環境、化学プラント |
正確な機械設計には、ジョイント構成に基づいた明確な計算が必要です。単一のせん断ジョイントでは、2 つのプレートが相互にスライドし、ピンの 1 つの断面に全体の力が集中します。中央のタングが U 字型クレビス ブラケット内に収まる二重せん断ジョイントにより、力が 2 つの別々の面に分散されます。ダブルせん断により、特定の直径に対するピンの耐荷重能力が効果的に 2 倍になります。
エンジニアは、加えられる最大力をピンの断面積で割ることにより、必要なせん断強度を計算します。ベースラインせん断応力を計算したら、安全率を適用する必要があります。予測できない衝撃荷重、油圧スパイク、またはオペレーターの乱用にさらされる重機では、致命的な故障を防ぐために 3 倍から 5 倍の安全率が標準的な方法です。静荷重試験に耐えたピンは、掘削機のバケットが隠れた岩に衝突すると、即座に剪断される可能性があります。
裸のスチールコンポーネントは湿気にさらされると急速に酸化し、錆の付着や構造の劣化につながります。ファスナーの寿命を延ばすには、表面処理が必要です。亜鉛メッキは、屋内の工業環境に適した基本的な犠牲耐食性を提供します。不動態化はステンレス鋼の表面を化学的に洗浄し、遊離鉄を除去し、本来の耐食性を最大限に高めます。
極端な環境では、PTFE や Magni 仕上げなどの特殊なコーティングが優れた塩水噴霧耐性を提供し、表面の摩擦を軽減します。さらに、コンポーネントは ISO、DIN、SAE などの業界固有のコンプライアンスおよび寸法規格に準拠する必要があります。これらの規格に準拠することで、世界的な互換性、予測可能な機械的性能が確保され、交換部品の調達プロセスが簡素化されます。
標準カタログ部品とカスタム設計ソリューションのどちらを選択するかには、長期的な機械効率と比較して即時利用可能性を評価する必要があります。標準ピンを使用すると、事前の工具コストが不要になり、すぐに発送できます。マシンがダウンした場合、多くの場合、標準のピンをローカルで調達してマシンを再稼働させることができます。
逆にカスタムすると CNC 加工されたクレビス ピンに は、エンジニアリング時間、機械のセットアップ、および特定の生産実行が必要です。ただし、カスタム コンポーネントは正確にフィットする性質があるため、リンケージのクリアランスの問題は解消されます。接合部の傾斜を減らすことで、高価な鋳造ブラケットや油圧シリンダーアイの衝撃摩耗が大幅に減少します。カスタムピンの初期費用は高くなりますが、交換に数千ドルかかるブラケットを保護します。カスタム製造に依存する場合、サプライチェーン管理者は在庫ニーズを正確に予測して、より長いリードタイムを効果的に対処する必要があります。
メカニカルジョイントのライフサイクル効率は、そのメンテナンス性に大きく依存します。ブラインド リベットやトルク イールド ボルトなどの使い捨てファスナーは、破壊的な取り外し技術を必要とするか、定期メンテナンス中に完全に交換する必要があります。ドリルで穴を開けたり、切り取ったりする必要があるため、時間が無駄になり、周囲のコンポーネントが損傷する危険性があります。
再利用可能な円筒形のピンは、保持機構を取り外すと簡単にスライドして外れます。農機具やクイックアタッチローダーバケットなど、頻繁な現場メンテナンスや迅速な切り替えが必要なアプリケーションの場合、エンジニアはクイックリリース要件を評価します。スプリング式ボールベアリングを備えた戻り止めピンにより、工具を使用せずに即座に取り外しと取り付けが可能です。ボタンを押すか、ベアリングを押し下げるのに十分な力でピンを引くだけで、従来のクロスホールや割りピンの保持方法と比較して、操作のダウンタイムが最小限に抑えられます。
潤滑されていないスチール製ボア内でスチール製ピンを操作すると、膨大な摩擦が発生します。重い負荷がかかると、この摩擦によりかじりの原因となります。かじりは、微細な物質が合わせ面間で移動する重度の凝着摩耗の一種です。表面仕上げが急速に破壊され、深いガウジが生じ、接合部が完全に固着してしまう可能性があり、分解するにはトーチと大ハンマーが必要になります。
このリスクを軽減するために、エンジニアはグリースフィッティングを備えたクロスドリルピンを指定します。これらの内部通路により、技術者は潤滑グリースを軸受面の中心に直接ポンプで注入し、汚染物質を洗い流し、ピンとボアの間に流体力学的膜を維持することができます。あるいは、自己潤滑油を含浸させた青銅製ブッシュを使用するか、軟窒化処理などの耐かじり表面処理を適用すると、メンテナンス不要の接合部の摩擦が大幅に減少します。
リンケージ全体の完全性は、ピンを所定の位置に維持する保持機構に依存します。コッターピンが剪断されたり、止め輪が振動して緩んだりすると、メインピンが飛び出て、直ちに機械的に分離されます。移動中の機械にリンケージが落下すると、重大な付随的損害が発生します。
このリスクは、正確な寸法管理によって軽減されます。コッターピンの動きを最小限に抑え、フレッティング摩耗を軽減するには、クロスホールのサイズを正確に設定する必要があります。高振動用途では、標準のワイヤクリップを完全に放棄する必要があります。機械によって発生する特定の振動周波数と振幅に耐えるように調整された高張力保持クリップまたは溝付きデザインを使用してください。溝の深さと幅が選択した止め輪の仕様と完全に一致していることを確認してください。
ピンの外径とボアの内径の寸法関係は重要です。クリアランスが過剰になると傾斜が生じ、方向変更時にコンポーネントが互いに衝突する可能性があります。衝撃による損傷が発生し、ボアの伸びが促進されます。逆に、クリアランスが不十分だと拘束が生じ、回転動作が制限され、油圧アクチュエータに重大な過負荷がかかります。
軽減するには、加工公差を厳密に遵守する必要があります。エンジニアは指定する必要があります 高精度ピボットピン。 ボア仕様に正確に一致したアプリケーションの特定の荷重と回転要件に基づいて、標準のエンジニアリング クリアランス フィットを利用します。たとえば、RC4 クローズ ランニング フィットは最小の遊びで正確な位置を提供しますが、RC7 フリー ランニング フィットは激しい汚れや熱膨張にさらされるジョイントに適しています。
クレビス ピンは、動的で高せん断の産業用途に不可欠なコンポーネントです。軸方向の自由な回転を可能にしながら、大きな横方向の荷重に対処できる能力により、ねじ付きファスナーの固有の制限が解決されます。ただし、運用の成功は、ベース材料、保持機構、および加工公差の正確な仕様に完全に依存します。厳密な単一および二重せん断荷重の計算に基づいてファスナーを選択し、環境暴露のリスクを分析し、リンケージ内の回転自由度の正確な必要性を定義します。
機械群全体の現在のリンケージ障害点を監査して、ボルトの剪断、穴の伸び、接合部の固着などを特定します。
ファスナーの直径を選択する前に、各関節ジョイントの正確な動的荷重要件と衝撃荷重安全係数を計算します。
標準の SAE ピン、調整可能なバリエーション、または完全にカスタムの CNC 機械加工ソリューションが最良の機械的結果をもたらすかどうかを判断するには、認定製造パートナーに相談してください。
現場でのメンテナンス頻度が高い場合は、複数の使い捨てファスナーを再利用可能なクイックリリース戻り止めピンに置き換えることにより、在庫を標準化します。
A: 標準ボルトには応力上昇を生み出すねじ山が付いているため、動的荷重がかかるとせん断破壊が非常に起こりやすくなります。ボルトで部品を固定し、動きを制限します。クレビス ピンには、ねじ山のない滑らかな円筒形シャンクがあり、せん断荷重を均等に分散し、接続されたコンポーネントが緩むことなく軸の周りを自由に回転できるようにします。
A: 加えられる最大力をピンの断面積で割ることにより、せん断強度を計算します。まず、ジョイントがシングル シアーで動作するかダブル シアーで動作するかを決定します。予測できない衝撃荷重を考慮して、工学的安全係数 (通常は 3 倍から 5 倍) を常に適用してください。
A: 高振動環境では溝付きデザインをご指定ください。標準的なドリルピンはワイヤーコッターピンに依存しているため、金属疲労が起こりやすく、一定の振動によってせん断されてしまいます。溝付きピンはリテーニング リングまたは E クリップを利用しており、機械加工された溝にしっかりと固定され、360 度の優れた保持力を実現します。
A: 調整可能なクレビス ピンには、シャンクに沿って一定の間隔で配置された複数の十字穴があり、さまざまなグリップ長に対応できます。これは、ラピッドプロトタイピング、現場での緊急修理、またはリンク幅が異なる従来の機器の保守に非常に役立ちます。この設計により、数十の特定のピン サイズを在庫しておく必要がなくなります。
A: 腐食環境では、固有の耐酸化性により 304 および 316 ステンレス鋼が主な選択肢となります。あるいは、高強度合金鋼に、亜鉛ニッケルメッキ、PTFE コーティング、または Magni 仕上げなどの特殊な表面処理を施し、過酷な化学物質、農業、または海洋への曝露に耐えるように指定することもできます。
A: 肌焼きは、表面層に炭素または窒素を注入することにより、ピンの冶金学的性質を変化させます。これにより、非常に硬く耐摩耗性の高い外殻が形成され、金属と金属の接合部のかじりや摩耗を防ぎます。一方、内部コアは延性を維持しており、ピンが破損することなく大きな衝撃荷重を吸収できます。
