
Просмотры: 0 Автор: Редактор сайта Время публикации: 20.10.2026 Происхождение: Сайт


Поломка крепежа в динамичном промышленном оборудовании влечет за собой большие эксплуатационные расходы. Статические компоненты, вынужденные выдерживать вращательное напряжение, неизбежно деградируют, вызывая каскад механических проблем во всей сборке. Традиционные резьбовые болты и заклепки часто выходят из строя при высоких нагрузках сдвига, поскольку их конструкция по своей природе концентрирует напряжение у основания резьбы. Кроме того, они ограничивают необходимое осевое вращение в механических соединениях. Это ограничение приводит к ускоренному износу, заклиниванию рычажного механизма и катастрофическому простою оборудования. Указание правильного Штифт с головкой смягчает эти механические неисправности. Эти цилиндрические крепежные детали без резьбы, начиная от стандартизированных форматов SAE и заканчивая профилями, изготовленными по индивидуальному заказу, обеспечивают точное шарнирное соединение. Они равномерно распределяют сдвиговые нагрузки по сплошному поперечному сечению и значительно сокращают затраты на долгосрочное техническое обслуживание в тяжелых условиях эксплуатации. Замена статических болтов специальными шарнирными деталями обеспечивает бесперебойную работу динамического оборудования.
Шпильки с головкой обеспечивают превосходную прочность на сдвиг и позволяют контролировать осевое вращение, что делает их незаменимой заменой статического крепежа в динамических сборках.
Выбор материала и конструкция штифтов (например, с канавками, регулируемые или стандартные с отверстиями) напрямую определяют грузоподъемность, скорость сборки и жизненный цикл в промышленных средах с высокой вибрацией.
Партнерство со специализированным поставщиком штифтов с головкой с головкой важно при выборе промышленных штифтов с головкой под головку, отвечающих нестандартным допускам, требованиям интеграции САПР или специальным экологическим требованиям.
Общая стоимость владения оптимизируется за счет баланса первоначальных затрат на прецизионные шарнирные пальцы с сокращением интервалов технического обслуживания, возможностью быстрой сборки и частотой отказов оборудования.
Механические узлы, подвергающиеся циклическим нагрузкам, требуют крепежных элементов, способных выдерживать интенсивные поперечные силы. Болты с резьбой имеют V-образные основания резьбы, которые действуют как концентраторы напряжений. Когда вы подвергаете болт тяжелым срезающим нагрузкам, эти корни резьбы концентрируют силу. Эта концентрация вызывает микротрещины, которые в конечном итоге приводят к усталостному разрушению. Цилиндрический штифт без резьбы полностью устраняет эту уязвимость. Представляя сплошное однородное поперечное сечение плоскости сдвига, штифт равномерно распределяет приложенную нагрузку по всему своему диаметру. Вы получаете максимальную прочность материала именно там, где соединение нуждается в ней больше всего.
Болты предназначены для скрепления компонентов вместе. Они используют натяжение для создания трения между сопрягаемыми поверхностями, и это зажимное действие ограничивает движение. В динамических соединениях принудительное вращение зажатого болта приводит к отступлению гайки или резкому износу вала болта относительно отверстия. Штифты с головной головкой специально разработаны таким образом, чтобы позволить соединенной скобе и хвостовику свободно вращаться вокруг продольной оси штифта. Это способствует плавному сочленению без ослабления сустава.
При неправильном использовании резьбового болта в качестве шарнира последовательность поломок предсказуема:
Резьба притирается к внутренней части незакаленного отверстия, действуя как напильник и удлиняя отверстие.
Вращательное движение прикладывает к гайке обратный крутящий момент, разрушая резьбовой фиксирующий состав или преодолевая стопорную шайбу.
Гайка отворачивается, создавая чрезмерный боковой люфт в рычажном механизме.
Болт испытывает изгибающие моменты, на которые он никогда не был рассчитан, что приводит к быстрому разрушению сдвига в основании резьбы.
Эффективность производства во многом зависит от скорости сборки и повторяемости. Резьбовые крепления требуют калиброванных динамометрических ключей, определенной последовательности затяжки и часто применения химических соединений для фиксации резьбы для предотвращения ослабления, вызванного вибрацией. Этот процесс отнимает драгоценное время на заводе и усложняет обслуживание на местах. Шпильки с головками упрощают всю эту операцию. Монтажники просто совмещают отверстия сопрягаемых компонентов, вставляют штифт в соединение и закрепляют его шплинтом или стопорным кольцом. Такая установка без инструментов или с минимальным использованием инструментов значительно сокращает время сборки.
Во время полевого ремонта в суровых условиях технические специалисты могут заменить поврежденный штифт за считанные минуты. Им не требуется специализированное крутящее оборудование. Такая быстрая смена сводит к минимуму дорогостоящие простои оборудования. Рассмотрим стандартную последовательность монтажа шарнирного соединения в полевых условиях:
Совместите кронштейн с головкой и внутренний выступ с помощью конического установочного щупа.
Нанесите тонкий слой монтажной смазки на хвостовик пальца, чтобы предотвратить первоначальное истирание.
Вставьте штифт через совмещенные отверстия до тех пор, пока головка не сядет заподлицо с внешним кронштейном.
Вставьте шплинт через поперечное отверстие и отогните зубцы назад, чтобы закрепить узел.
Уникальные механические свойства этих штифтов делают их повсеместными в тяжелой промышленности. Крепления со скобами гидравлического цилиндра в профилегибочных машинах, штамповочных прессах и оборудовании для литья под давлением основаны на штифтах высокой грузоподъемности для передачи огромных сил тяги от привода к кронштейну машины. В шарнирных соединениях строительного оборудования используются штифты увеличенного размера, позволяющие выдерживать экстремальные ударные нагрузки и постоянное вращение. Вы обнаружите, что они соединяют ковши экскаватора, шарнирно-сочлененное шасси самосвала и стрелы фронтального погрузчика.
При погрузочно-разгрузочных работах в звеньях конвейерных систем часто используются промышленный шарнирный штифт для соединения тяжелых звеньев цепи или точек поворота. Стандартные болты быстро срезаются под постоянным натяжением и изгибом тяжелой конвейерной ленты. Гладкий хвостовик пальца позволяет звеньям цепи плавно вращаться вокруг ведущих звездочек без заедания и преждевременного износа.
Особенность |
Резьбовой болт |
Штифт с головкой |
|---|---|---|
Распределение сдвиговой нагрузки |
Плохо (напряжение концентрируется у корней резьбы) |
Отлично (Равномерное сплошное поперечное сечение) |
Свобода вращения |
Ограниченный (сжимает детали вместе) |
Свободный (обеспечивает плавное осевое вращение) |
Инструменты для установки |
Динамометрические ключи, головки, фиксатор резьбы |
Плоскогубцы (для шплинтов), минимум инструментов. |
Устойчивость к вибрации |
Низкая (гайки откручиваются без стопорных механизмов) |
Высокий (Стопорные кольца или шплинты надежно удерживаются) |
Износ сопрягаемых отверстий |
Высокий (Резьба действует как абразивный напильник) |
Низкая (гладкий хвостовик распределяет нагрузку на подшипник) |
Стандартные компоненты, изготовленные по стандартным размерам, служат основой для промышленного крепления. Эти штифты имеют стандартную плоскую или куполообразную головку, гладкий хвостовик и одно поперечное отверстие, просверленное возле скошенного конца. Они очень эффективны в условиях низкой и средней нагрузки, где размеры рычажного механизма стандартизированы. Вы можете легко их найти, и они соответствуют стандартным размерам отверстий.
Однако стандартные штифты из низкоуглеродистой стали имеют ограничения в экстремальных условиях применения. В агрессивной атмосфере или средах, подверженных сильным ударным нагрузкам, стандартные штифты могут деформироваться, истираться или ржаветь. Когда стандартный штифт ржавеет внутри отверстия, он застревает в рычажном механизме, заставляя гидравлический привод работать интенсивнее и в конечном итоге вызывая поломку кронштейна. Переход на специализированные материалы или нестандартную геометрию становится необходимым, когда стандартные детали из каталога не соответствуют эксплуатационным требованиям.
Регулируемые штифты предназначены для максимальной универсальности в полевых условиях. Вместо одного поперечного отверстия эти крепежи имеют ряд отверстий, просверленных через равные промежутки по длине хвостовика. Эта конструкция позволяет использовать рукоятки различной длины в одном компоненте. Монтажники вставляют штифт, помещают шплинт в отверстие, обеспечивающее максимально плотное прилегание к кронштейну, и отрезают лишнюю длину хвостовика ножовкой или болгаркой.
Этот универсальный подход очень выгоден для быстрого создания прототипов, комплектов для аварийного ремонта в полевых условиях или обслуживания устаревшего оборудования, где точная ширина рычагов меняется из-за износа или предыдущих модификаций. Это позволяет отделам технического обслуживания снизить сложность инвентаризации. Вместо того, чтобы хранить десятки машин определенной длины для каждой машины на этаже, они могут иметь в наличии несколько регулируемых размеров, подходящих для различных применений.
Вибрация — главный враг стандартных шплинтов. В высокочастотных вибрационных машинах постоянные колебания приводят к усталости металла проволочных шплинтов. В конечном итоге они срезаются, позволяя основному штифту выйти из соединения. Чтобы бороться с этим, инженеры определяют высокопрочный штифт с рифленой головкой . Вместо поперечного отверстия эти штифты имеют точно обработанные кольцевые канавки на конце хвостовика.
Стопорные кольца, E-образные зажимы или прочные стопорные кольца фиксируются в этих канавках. Стопорное кольцо обеспечивает контакт внутри канавки на 360 градусов и изготовлено из закаленной пружинной стали. Это делает его очень устойчивым к выбросу, вызванному вибрацией. Такая конструкция имеет решающее значение для штамповочных прессов, вибрационных грохотов и тяг тяжелых дизельных двигателей, где стандартные проволочные зажимы выходят из строя в течение нескольких часов работы.
В то время как штифты с холодной головкой экономичны для больших объемов стандартных форм, сложные механические сборки часто требуют геометрии, которую невозможно получить холодной штамповкой. Указание Изготовленный на заказ промышленный штифт с головкой позволяет инженерам задавать точные параметры для конкретного применения. Кастомизация включает в себя нестандартную длину захвата для устранения перекоса рычажного механизма, увеличенный диаметр головки для распределения нагрузки на подшипники по более широкой площади поверхности мягкого литого кронштейна, а также специальные углы заходной фаски, разработанные для идеального совмещения с автоматизированными роботизированными сборочными манипуляторами.
Индивидуальная обработка также позволяет интегрировать функции предотвращения вращения. Например, фрезерование плоского края головки штифта позволяет ему зафиксироваться на соответствующем выступе кронштейна. Это заставляет вращение происходить между хвостовиком пальца и внутренним подшипником, а не позволяет штифту вращаться внутри отверстий внешнего кронштейна, что предотвращает удлинение отверстий кронштейна с течением времени.
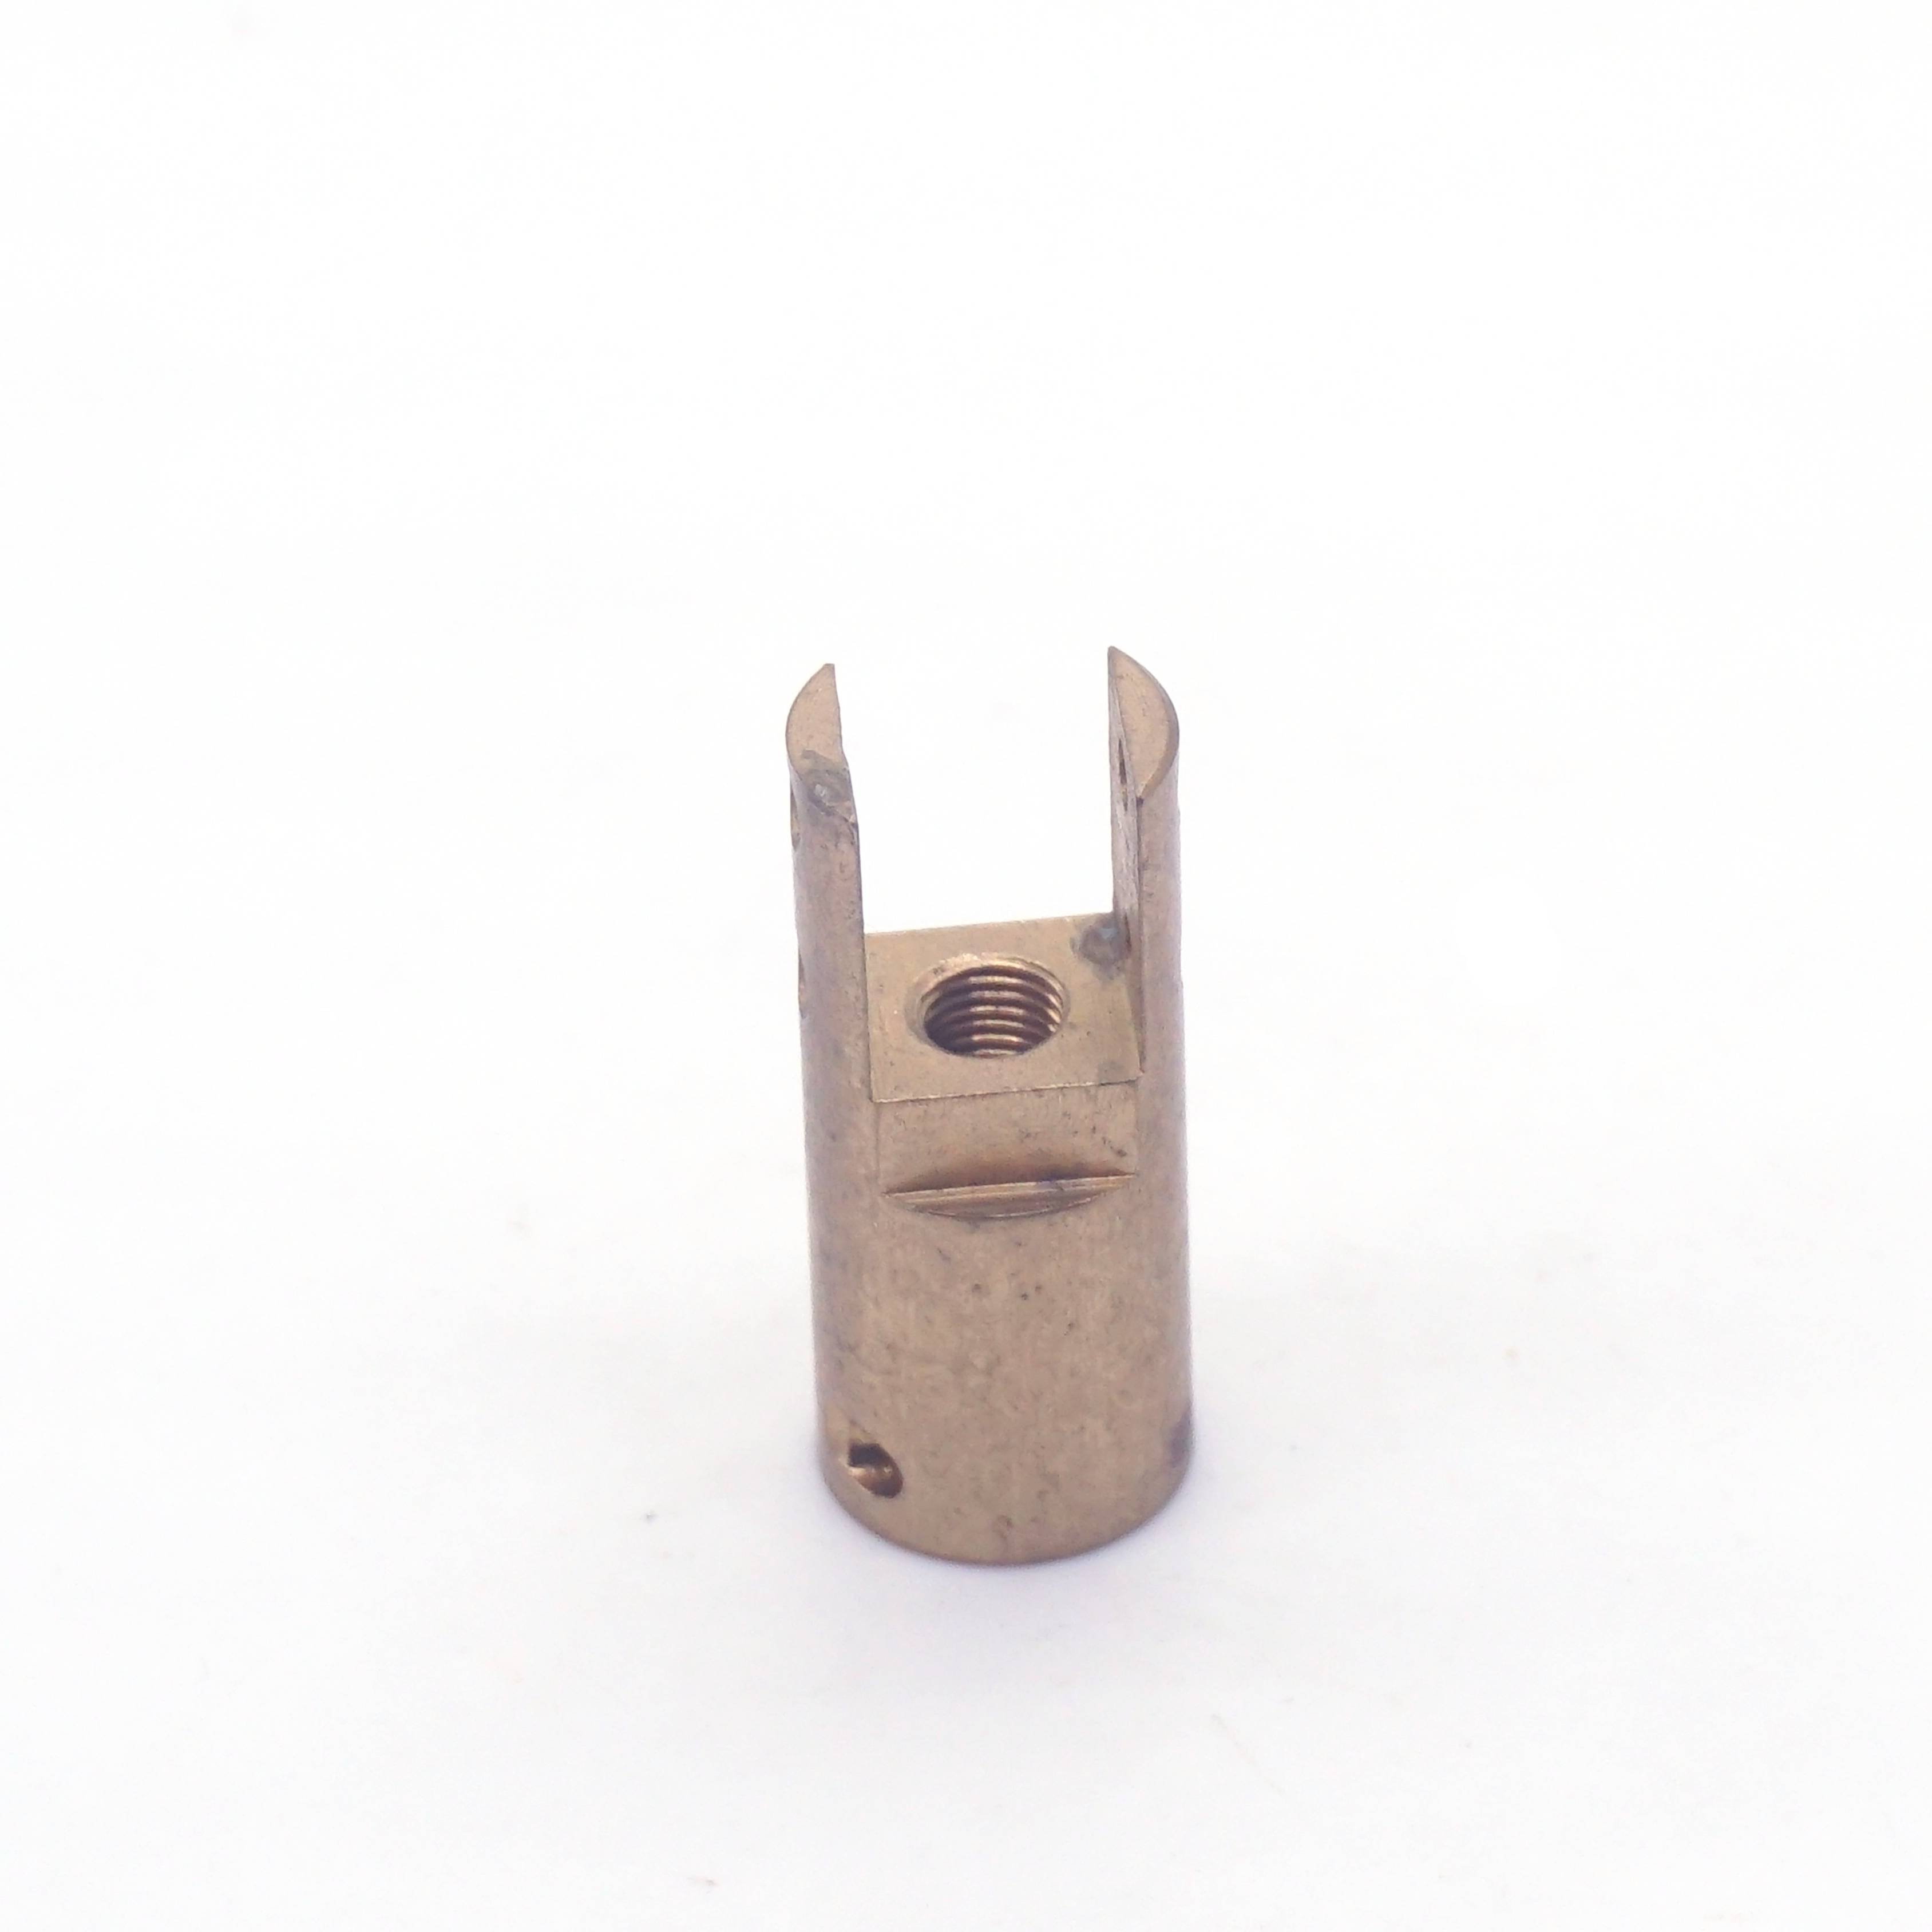
Современное механическое проектирование основано на точном 3D-моделировании для обнаружения помех и расчета путей нагрузки до начала физического прототипирования. Интеграция стандартных моделей штифтов из обширных библиотек САПР ускоряет начальный этап разработки. Вы можете вставить стандартный штифт SAE в сборку и сразу же проверить основные зазоры.
Однако, когда стандартных размеров не хватает, следует заранее обратиться к специализированному специалисту. в поставщике штифта с головной головкой . Возникает необходимость Раннее сотрудничество гарантирует, что пользовательские профили моделируются с точными производственными допусками, правильными посадками и реалистичными свойствами материала. Если вы спроектируете штифт с допуском, который слишком мал для стандартных методов обработки, производственные затраты резко возрастут. Сотрудничество с поставщиком гарантирует, что ваша конструкция одновременно функциональна и технологична, что позволяет избежать дорогостоящих изменений конструкции на поздних стадиях инженерного цикла.
Основной материал определяет предельную прочность на разрыв, предел текучести и устойчивость крепежа к воздействию окружающей среды. Низкоуглеродистые стали, такие как 1018 или 1045, служат для применений общего назначения, где нагрузки предсказуемы, а окружающая среда контролируется. Легированные стали, особенно хромомолибденовые стали 4140 или 4340, обеспечивают исключительную прочность на разрыв, необходимую для тяжелого землеройного оборудования и ударопрочных гидравлических соединений.
В морской, пищевой или химической промышленности использование нержавеющей стали является обязательным для предотвращения быстрого окисления. Нержавеющая сталь 304 обеспечивает хорошую общую устойчивость к коррозии, а нержавеющая сталь 316 обеспечивает превосходную устойчивость к хлоридам и агрессивным химикатам. Помимо основного металла, термообработка фундаментально меняет характеристики. При цементации углерод проникает во внешнюю поверхность, создавая очень износостойкую оболочку, которая предотвращает истирание, сохраняя при этом пластичный, амортизирующий внутренний сердечник. Сквозная закалка увеличивает общую прочность всего поперечного сечения, но снижает пластичность, что делает штифт более склонным к хрупкому разрушению при ударных нагрузках.
Марка материала |
Прибл. Предел прочности (psi) |
Коррозионная стойкость |
Идеальное применение |
|---|---|---|---|
1018 Углеродистая сталь |
64 000 |
Низкий (требуется покрытие) |
Рычаги малой грузоподъемности, оборудование для помещений |
Легированная сталь 4140 |
148 000 |
Низкий (требуется покрытие) |
Тяжелое оборудование, ударопрочные соединения |
Нержавеющая сталь 304 |
73 000 |
Высокий |
Пищевая промышленность, общее наружное использование |
Нержавеющая сталь 316 |
75 000 |
Очень высокий |
Морская среда, химические заводы |
Точное механическое проектирование требует четких расчетов, основанных на конфигурации соединения. В одном сдвиговом соединении две пластины скользят друг относительно друга, концентрируя всю силу в одной плоскости поперечного сечения штифта. Соединение с двойным сдвигом, где центральный выступ находится внутри U-образного кронштейна с головкой, распределяет силу по двум отдельным плоскостям. Двойной сдвиг эффективно удваивает несущую способность штифта для заданного диаметра.
Инженеры рассчитывают необходимую прочность на сдвиг, разделив максимальную приложенную силу на площадь поперечного сечения штифта. После расчета базового напряжения сдвига необходимо применить коэффициент запаса прочности. В тяжелом оборудовании, подвергающемся непредсказуемым ударным нагрузкам, гидравлическим скачкам или неправильному обращению со стороны оператора, коэффициенты запаса прочности от 3x до 5x являются стандартной практикой для предотвращения катастрофических отказов. Штифт, выдержавший испытание на статическую нагрузку, может мгновенно сломаться, когда ковш экскаватора ударится о скрытый валун.
Компоненты из голой стали быстро окисляются под воздействием влаги, что приводит к образованию ржавчины и разрушению конструкции. Обработка поверхности необходима для продления срока службы крепежа. Цинкование обеспечивает базовую стойкость к жертвенной коррозии, подходящую для использования в промышленных условиях внутри помещений. Пассивация химически очищает поверхности из нержавеющей стали, удаляя свободное железо и максимизируя их естественную коррозионную стойкость.
Для экстремальных условий специальные покрытия, такие как покрытия из ПТФЭ или Magni, обеспечивают превосходную устойчивость к солевому туману и снижают поверхностное трение. Кроме того, компоненты должны соответствовать отраслевым стандартам соответствия и стандартам размеров, таким как ISO, DIN или SAE. Соблюдение этих стандартов обеспечивает глобальную совместимость, предсказуемые механические характеристики и упрощает процесс закупки запасных частей.
Выбор между стандартными деталями из каталога и решениями, разработанными по индивидуальному заказу, предполагает оценку немедленной доступности и долгосрочной механической эффективности. Стандартные штифты исключают первоначальные затраты на инструменты и доступны для немедленной отправки. Если машина выходит из строя, вы часто можете локально получить стандартный вывод, чтобы снова запустить ее.
И наоборот, обычай Штифты со скобами, обработанные на станке с ЧПУ, требуют времени на проектирование, настройку станка и определенные производственные циклы. Однако точная подгонка нестандартных компонентов исключает проблемы с зазором в рычажном механизме. Уменьшение наклона шарнира значительно снижает ударный износ дорогих литых кронштейнов и проушин гидроцилиндров. Изготовленный на заказ штифт может стоить дороже, но он защищает кронштейн, замена которого стоит тысячи долларов. Полагаясь на индивидуальное производство, менеджеры цепочки поставок должны точно прогнозировать потребности в запасах, чтобы эффективно справляться с более длительными сроками выполнения заказов.
Эффективность жизненного цикла механического соединения во многом зависит от его ремонтопригодности. Одноразовые крепежные детали, такие как глухие заклепки или болты с крутящим моментом, требуют деструктивных методов удаления или полной замены во время планового технического обслуживания. Вам придется их высверливать или отрезать, что отнимает время и рискует повредить окружающие компоненты.
Многоразовые цилиндрические штифты легко выдвигаются после снятия фиксирующего механизма. Для применений, требующих частого технического обслуживания в полевых условиях или быстрой замены, например сельскохозяйственных орудий или быстросъемных ковшей-погрузчиков, инженеры оценивают требования к быстросъемным устройствам. Стопорные штифты с подпружиненными шарикоподшипниками обеспечивают мгновенное снятие и установку без инструментов. Вы нажимаете кнопку или просто тянете штифт с достаточной силой, чтобы нажать на подшипники, сводя к минимуму время простоя в работе по сравнению с традиционными методами фиксации с помощью поперечного отверстия и шплинта.
Работа стальных штифтов внутри несмазанных стальных отверстий создает огромное трение. При больших нагрузках это трение вызывает истирание. Истирание — это форма сильного адгезионного износа, при которой микроскопический материал перемещается между сопрягаемыми поверхностями. Он быстро разрушает отделку поверхности, образует глубокие выбоины и может привести к полному заклиниванию соединения, для разборки которого потребуются горелка и кувалда.
Чтобы снизить этот риск, инженеры используют штифты с поперечными отверстиями, оснащенные пресс-масленками. Эти внутренние каналы позволяют техническим специалистам закачивать смазку непосредственно в центр поверхности подшипника, вымывая загрязнения и поддерживая гидродинамическую пленку между штифтом и отверстием. Альтернативно, использование самосмазывающихся, пропитанных маслом бронзовых втулок или обработка поверхности, предотвращающая истирание, например, нитроцементация, значительно снижает трение в необслуживаемых соединениях.
Целостность всей связи зависит от удерживающего механизма, удерживающего штифт на месте. Если шплинт срезается или стопорное кольцо ослабевает, основной штифт выбрасывается, что приводит к немедленному механическому отделению. Падение рычажного механизма на движущейся машине приводит к серьезному побочному ущербу.
Этот риск снижается за счет точного контроля размеров. Поперечное отверстие должно быть точно подобрано по размеру, чтобы свести к минимуму движение шплинта и уменьшить фрикционный износ. В приложениях с высокой вибрацией следует полностью отказаться от стандартных проволочных зажимов. Используйте удерживающие зажимы высокого напряжения или конструкции с канавками, специально разработанные для того, чтобы выдерживать определенную частоту и амплитуду вибрации, создаваемой машиной. Убедитесь, что глубина и ширина канавки идеально соответствуют характеристикам выбранного стопорного кольца.
Соотношение размеров между внешним диаметром штифта и внутренним диаметром отверстия имеет решающее значение. Чрезмерный зазор создает наклон, что позволяет компонентам ударяться друг о друга при изменении направления. Это вызывает ударное повреждение и ускоряет удлинение канала ствола. И наоборот, недостаточный зазор приводит к заеданию, ограничению вращательного движения и серьезной перегрузке гидравлических приводов.
Для смягчения последствий необходимо строгое соблюдение допусков на обработку. Инженеры должны указать прецизионные шарнирные пальцы, точно соответствующие характеристикам отверстия. Используйте стандартные посадки с инженерным зазором в зависимости от конкретной нагрузки и требований к вращению в данном приложении. Например, плотная посадка RC4 обеспечивает точное расположение с минимальным люфтом, а свободная посадка RC7 лучше подходит для соединений, подверженных сильному загрязнению и тепловому расширению.
Шпильки с головкой являются незаменимыми компонентами для динамических промышленных применений с высокими сдвиговыми нагрузками. Их способность выдерживать большие поперечные нагрузки, обеспечивая при этом свободное осевое вращение, устраняет присущие резьбовым соединениям ограничения. Однако успех эксплуатации полностью зависит от точного определения основных материалов, удерживающих механизмов и допусков обработки. Основывайте свой выбор крепежа на строгих расчетах одинарной и двойной срезывающей нагрузки, анализируйте риски воздействия окружающей среды и определите точную необходимость свободы вращения внутри рычажного механизма.
Проведите проверку текущих точек отказа рычажных механизмов в вашем парке техники, чтобы выявить срезанные болты, удлиненные отверстия или заклинившие соединения.
Перед выбором диаметра крепежа рассчитайте точные требования к динамическим нагрузкам и коэффициенты запаса прочности по ударным нагрузкам для каждого шарнирного соединения.
Проконсультируйтесь с квалифицированным партнером-производителем, чтобы определить, обеспечивает ли стандартный штифт SAE, регулируемый вариант или полностью индивидуальное решение, обработанное на станке с ЧПУ, наилучший механический результат.
Стандартизируйте свой инвентарь, заменив несколько одноразовых креплений многоразовыми, быстроразъемными стопорными штифтами в тех случаях, когда частота обслуживания на местах высока.
Ответ: Стандартный болт имеет резьбу, которая создает концентраторы напряжений, что делает его очень чувствительным к разрушению при сдвиге при динамических нагрузках. Болты скрепляют детали между собой, ограничивая движение. Штифт с головной головкой имеет гладкий цилиндрический хвостовик без резьбы, который равномерно распределяет сдвиговые нагрузки и позволяет соединенным компонентам свободно вращаться вокруг своей оси, не ослабляя их.
A: Рассчитайте прочность на сдвиг, разделив максимальную приложенную силу на площадь поперечного сечения штифта. Сначала определите, работает ли соединение при одинарном или двойном сдвиге. Всегда применяйте инженерный коэффициент безопасности, обычно от 3x до 5x, чтобы учесть непредсказуемые ударные нагрузки.
A: Для условий с высокой вибрацией укажите конструкцию с канавками. В стандартных просверленных штифтах используются проволочные шплинты, которые легко подвергаются усталости металла и срезаются под действием постоянной вибрации. В штифтах с канавками используются стопорные кольца или E-образные зажимы, которые надежно защелкиваются в обработанных канавках, обеспечивая превосходное удержание на 360 градусов.
A: Регулируемый штифт со головной головкой имеет несколько поперечных отверстий, расположенных через равные промежутки вдоль хвостовика, что позволяет использовать рукоятки различной длины. Он очень полезен для быстрого создания прототипов, аварийного ремонта в полевых условиях или обслуживания устаревшего оборудования с различной шириной рычажного механизма. Такая конструкция устраняет необходимость иметь на складе десятки штифтов определенных размеров.
Ответ: Для агрессивных сред нержавеющая сталь 304 и 316 является основным выбором из-за присущей ей стойкости к окислению. В качестве альтернативы можно использовать высокопрочные легированные стали со специальной обработкой поверхности, такой как цинк-никелевое покрытие, покрытия из ПТФЭ или отделка Magni, чтобы выдерживать суровые химические, сельскохозяйственные или морские воздействия.
Ответ: Закалка изменяет металлургию штифта за счет введения углерода или азота в поверхностный слой. Это создает чрезвычайно твердую, износостойкую внешнюю оболочку, которая предотвращает истирание и истирание в соединениях металл-металл. При этом внутренний стержень остается пластичным, что позволяет штифту поглощать тяжелые ударные нагрузки без разрушения.
