
Katselukerrat: 0 Tekijä: Sivustoeditori Julkaisuaika: 2026-10-13 Alkuperä: Sivusto


Rungon tapin valinta toimii kriittisenä rakennepäätöksenä mekaanisessa suunnittelussa. Väärän kiinnikkeen määrittäminen vaarantaa kokoonpanon eheyden, kohdistuksen ja käyttöturvallisuuden. Kyseessä ovat koneenrakennuksessa käytetyt korkeatoleranssiset metalliset teolliset asemointitapit, ei puusepän- ja huonekalujen valmistuksessa käytettäviä puisia tappeja. Panokset teollisissa sovelluksissa ovat huomattavasti suuremmat.
Virheellinen käyttö aiheuttaa vakavia suunnittelu- ja rahoituskustannuksia. Jäykän kohdistustapin käyttäminen dynaamisessa kääntöpisteessä aiheuttaa ennenaikaista kulumista ja katastrofaalista kiinnittymistä. Päinvastoin, löysän niveltapin käyttäminen rakenteiden kohdistusta varten johtaa ei-hyväksyttäviin toleranssien pinoamiseen ja mahdolliseen kokoonpanovirheeseen. Näitä osia ei voi vaihtaa keskenään vaarantamatta koko mekaanista järjestelmää.
Jotta voit tehdä lopullisen valinnan näiden kahden kiinnitintyypin välillä, sinun on arvioitava tietyt toimintaparametrit. Tämä edellyttää syvällistä ymmärrystä kuormitusprofiileista, sovitustoleransseista ja kiinnitysmekanismeista, jotta voidaan lopullisesti valita tapitapin ja haarukkatapin välillä tiettyihin teollisiin sovelluksiin.
Toiminnallinen ero: Tappitappi on suunniteltu staattiseen, erittäin tarkkaan kohdistukseen ja leikkauskuorman siirtoon, kun taas haarukkatappi on suunniteltu mahdollistamaan pyörivä liike dynaamisissa kääntöpisteissä.
Toleranssivaatimukset: Tarkkuustapit vaativat tarkan interferenssin (puristus) tai liukuliitokset, mikä vaatii tiukempia työstötoleransseja kuin haarukkatapeille tyypilliset välyssovitukset.
Kiinnitysmekanismit: Clevis-tapit tukeutuvat toissijaisiin kiinnikkeisiin (sokkatapit, klipsit) sivuttaispidätykseen, kun taas vaarnatapit ovat yleensä riippuvaisia kitkasta, liima-aineista tai sokeareikien kiinnityksestä.
Hankintastrategia: Oikean akselitappien valmistajan valinta riippuu tavallisten valmiiden komponenttien tarpeesta verrattuna yksilöllisiin ympäristö- tai kuormitusolosuhteisiin räätälöityihin CNC-koneistettuihin tappeihin.
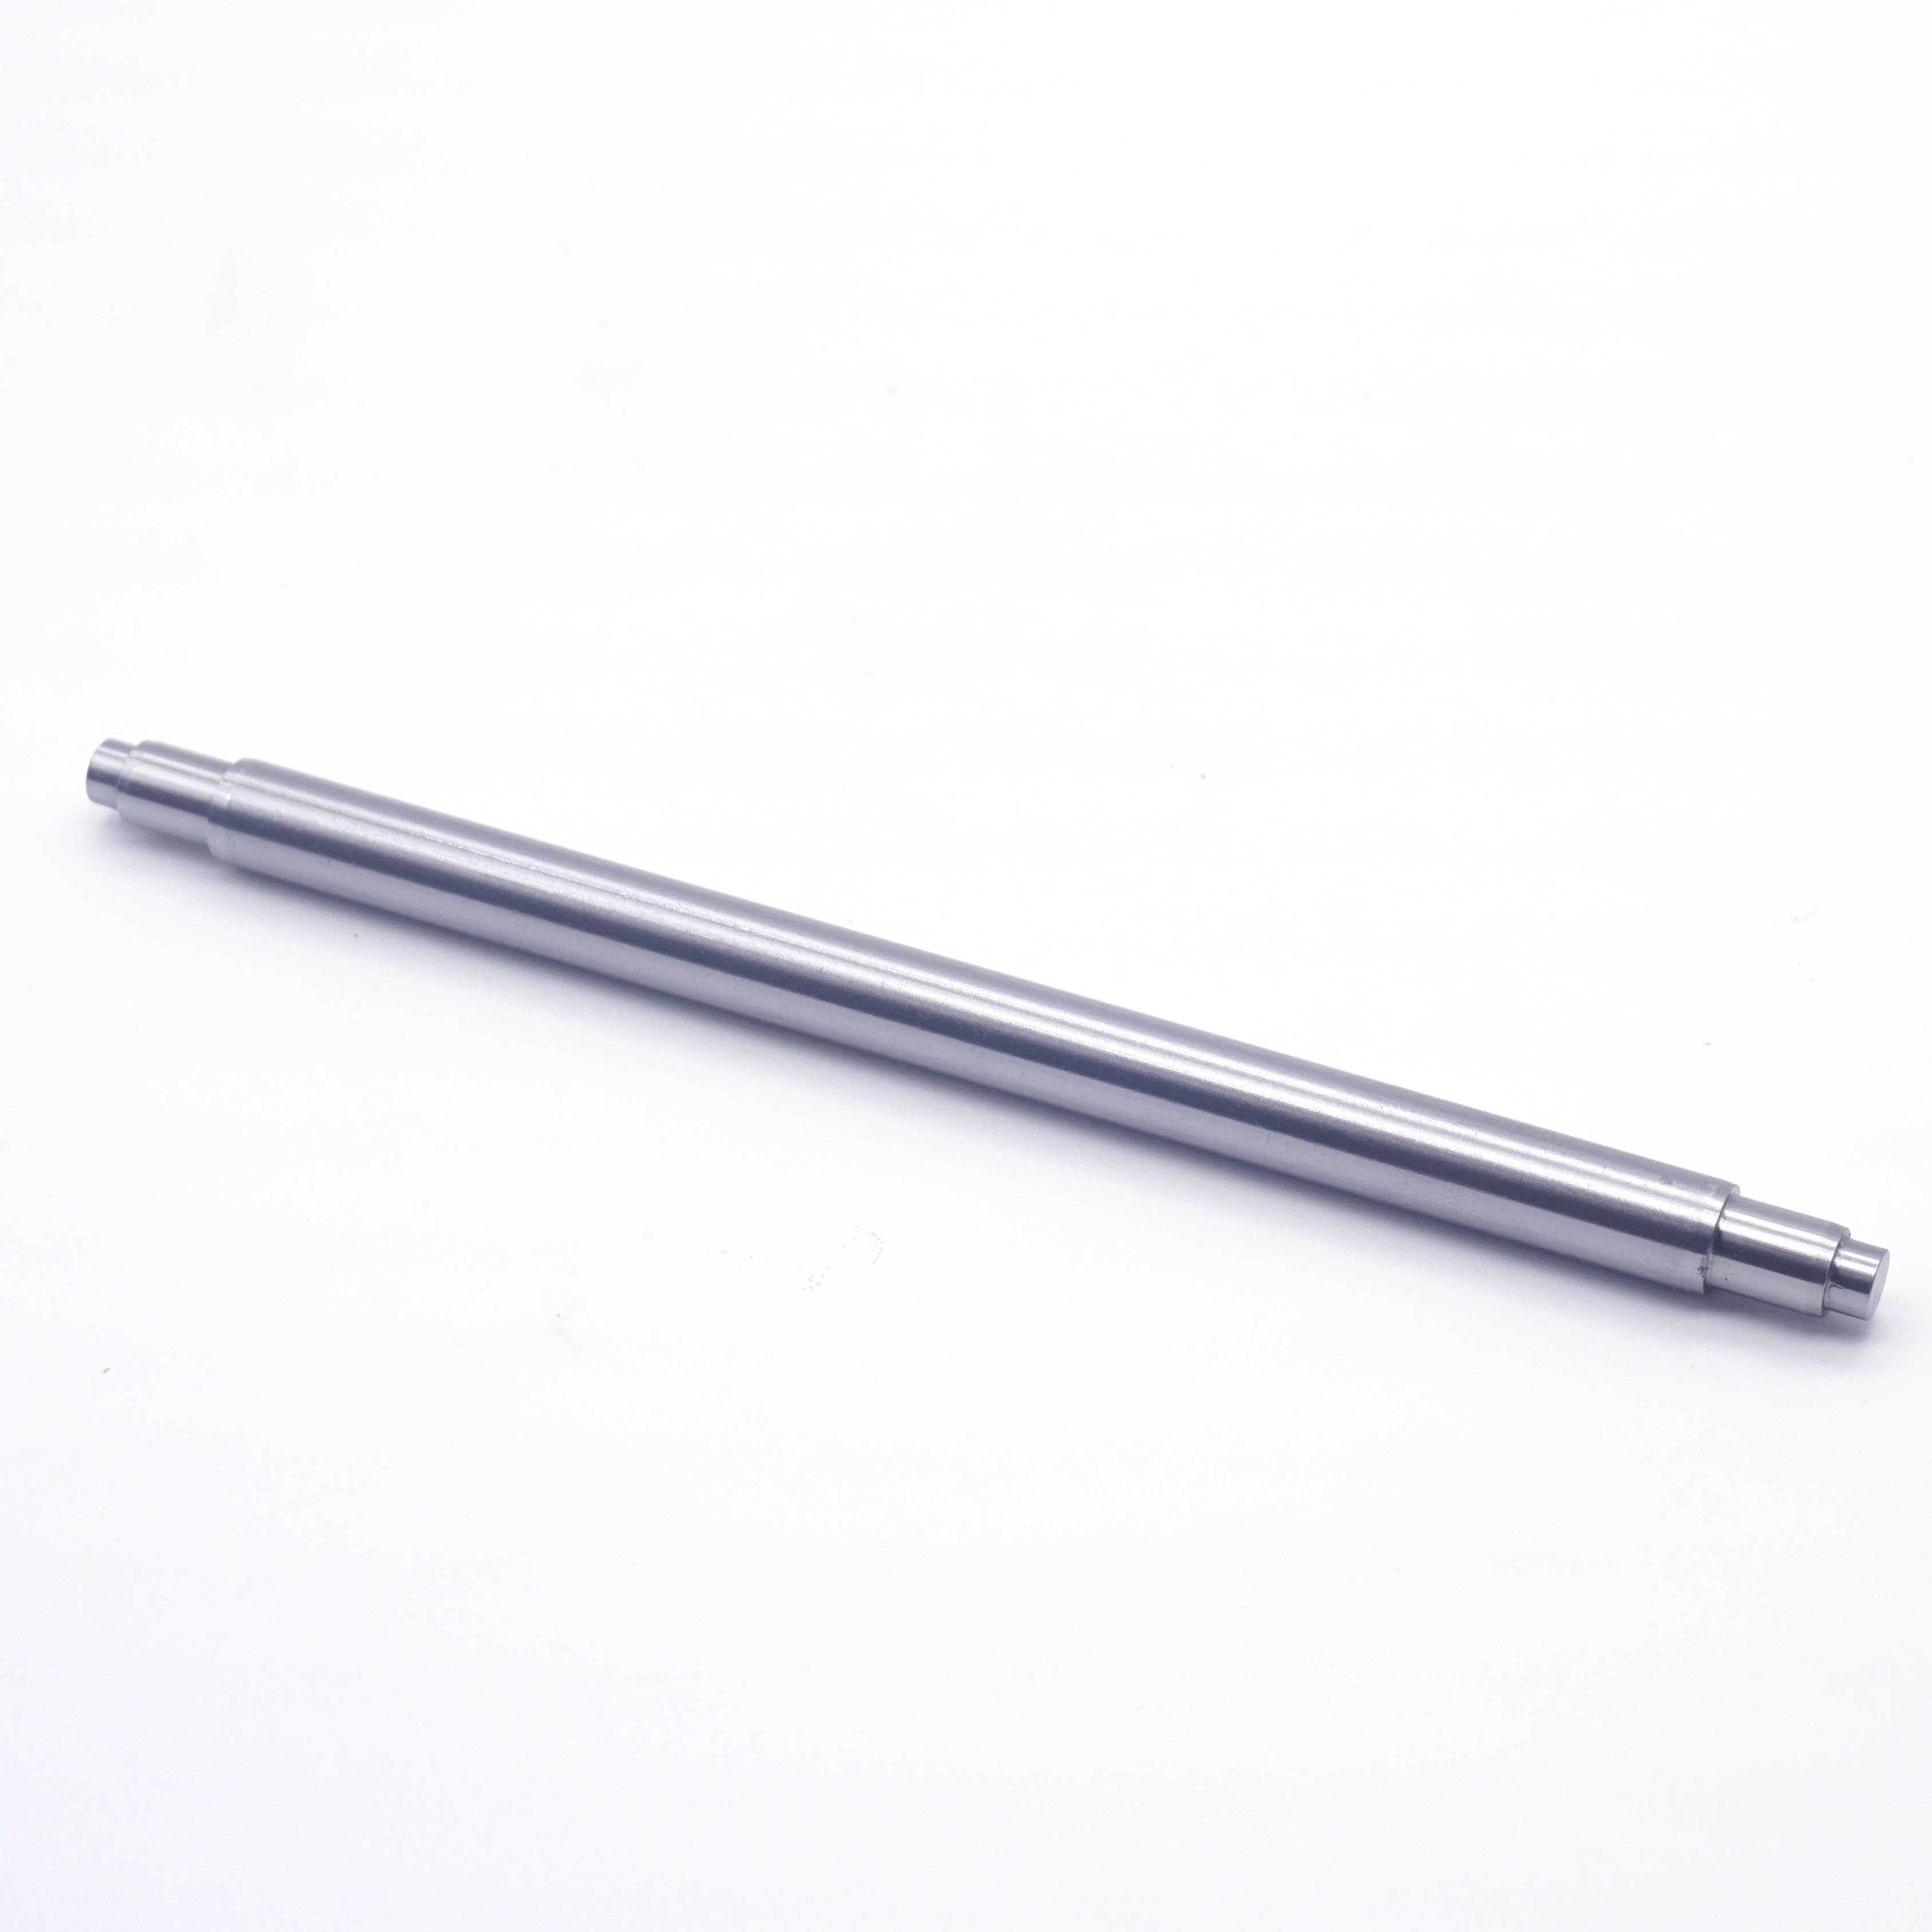
A vaarnatappi on kiinteä, sylinterimäinen kiinnike, jota käytetään ensisijaisesti koneen osien kohdistamiseen ennen lopullista pultausta. Nämä komponentit toimivat erittäin tarkkoina teolliset paikannusnastat . Ne varmistavat, että yhteenliittyvät osat ovat täsmälleen vaaditussa asennossa. Niillä on symbioottinen suhde mekaanisen suunnittelun kierrekiinnittimiin. Tapit käsittelevät poikittaisleikkausvoimia ja tarkan kohdistuksen. Samaan aikaan pultit ja ruuviholkit hallitsevat vetopuristusvoimia.
Näiden kiinnittimien vakiogeometrioita ovat viistetyt päät tai säteittäiset päät. Tämä muotoilu helpottaa työntämistä tarkasti koneistettuihin reikiin. Niistä puuttuu erityisesti integroituja lukitusominaisuuksia, kuten päät tai ristireiät. Niiden tehokkuus riippuu täysin tarkasta mittatarkkuudesta. Valmistajat käyttävät usein keskitöntä hiontaa saadakseen ne poikkeuksellisen tiukoille toleransseille oikean istuvuuden takaamiseksi. Kun painat yhden kalvoitettuun reikään, kitka yksin pitää kokoonpanon koossa.
Haarukkatappi on kantainen, sylinterimäinen kiinnike, joka on integroitu haarakiinnityskokoonpanoon. Se luo turvallisen mutta joustavan mekaanisen liitoksen. Toisin kuin jäykät kohdistustapit, tämä komponentti mahdollistaa liitettyjen osien kääntymisen vapaasti sen keskiakselia pitkin. Tämä pyörimisvapaus on välttämätön niveltä vaativille vivustoille, kuten hydraulisylinterien tangoille tai ohjaustankoille.
Vakiogeometriassa on erillinen pää toisessa päässä. Vastakkaisessa päässä on tyypillisesti poikittaisreikä tai koneistettu ura. Tämä rakenne sisältää toissijaisen säilytyslaitteiston. Vuonna an Teollinen haarukkatappisovellus , komponentti kulkee haarukan ikeen piikkien ja liitäntätangon silmän läpi. Tämä muodostaa vankan saranan, joka pystyy kestämään merkittäviä käyttökuormia liikkeen aikana.
Staattisen kohdistuksen onnistumiskriteerit edellyttävät nollaa suhteellista liikettä liitettyjen komponenttien välillä. Kokoonpanon on tuettava toistettavaa purkamista ja uudelleenkokoamista ilman paikannustarkkuuden menetystä. Ajattele moottorilohkoa ja sylinterin kantaa. Niiden on oltava täydellisesti linjassa joka kerta, ennen kuin kiristät pääpultit alas. Tämä tiukka vaatimus kuuluu suoraan kohdistustappien alueelle. Ne lukitsevat osat tiukasti paikoilleen.
Sitä vastoin dynaamisen kääntymisen menestyskriteerit keskittyvät liikkeeseen. Liitos vaatii vähäkitkaisen pyörimisen ja suurta sitoutumiskestävyyttä raskaassa kuormituksessa. Insinöörit asettavat etusijalle myös kulumisen ja pysyvyyden eheyden silmämääräisen tarkastuksen helppouden. Jos vivusto takertuu liian tiukan tapin toleranssin vuoksi, koko kone pysähtyy. Nämä toiminnalliset vaatimukset sanelevat haarukkaliitosten käytön.
A tarkkuustappi käsittelee puhtaita leikkausvoimia kahden jäykän komponentin liitäntätason yli. Kuorma vaikuttaa kohtisuoraan tapin pituusakseliin nähden. Koska komponentit ovat samassa tasossa toisiaan vasten, tappi kokee yhden tai kaksoisleikkauksen ilman merkittäviä taivutusmomentteja. Tämä vaatii suurta materiaalin kovuutta ja tarkkaa reiän mitoitusta muodonmuutosten estämiseksi.
Haarukkavivusto käsittelee sekä taivutusmomentteja että leikkausvoimia moniosaisessa kokoonpanossa. Sovellukset, kuten hydraulisylinterien kiinnikkeet ja soljet, altistavat tapin vaihteleviin kuormitussuuntiin. Haarukkapiikkien ja liitostangon silmän välinen rako aiheuttaa taivutusjännityksen. Tarvittavan tapin halkaisijan laskemiseen kuuluu ennakoitujen käyttökuormien analysointi materiaalin myötörajaa vastaan.
Mekaaninen ominaisuus |
Tapit |
Clevis Pins |
|---|---|---|
Ensisijainen toiminto |
Staattinen kohdistus ja asemointi |
Dynaaminen kääntyminen ja kytkentä |
Kuormankäsittelyprofiili |
Puhtaat leikkausvoimat (yksi/kaksois) |
Leikkausvoimat ja taivutusmomentit |
Vaadittu asennus |
Häiriö (puristus) tai liukastuvuus |
Sopivuus vapaaseen pyörimiseen |
Säilytysstrategia |
Kitka, liimat, sokeat istuimet |
Sokkat, kiinnitysrenkaat, pidikkeet |
Fyysinen geometria |
Suora sylinteri, viistetyt päät |
Päällinen sylinteri, poikittaisreikä/ura |
Mekaaninen rakenne tarjoaa useita vaihtoehtoisia kiinnikkeitä, joista jokainen sopii tiettyihin olosuhteisiin. Jousitapit, joita usein kutsutaan rullatapeiksi, eroavat merkittävästi kiinteistä kohdistustapeista. Vaikka kiinteät tapit tarjoavat jäykän leikkauslujuuden, jousitapit puristuvat asennuksen aikana. Ne vaimentavat tärinää ja ottavat leveämmät reikätoleranssit pienemmän tarkkuuden kokoonpanoissa. Työnnät ne sisään vasaralla, ja niiden ulkoinen jousijännitys pitää ne paikoillaan.
Kartiotapit palvelevat erilaista päätehtävää. Insinöörit suosivat kartiotappeja vääntömomentin siirtoon pyörivillä akseleilla. Niiden kiilaustoiminto kiinnittää navat akseleihin tehokkaasti. Kalvot kartiomaisen reiän, työnnät tapin sisään ja kitka lukitsee navan. Kiinteät lieriömäiset tapit ovat kuitenkin edelleen erinomainen valinta tasaiseen kohdistukseen kiinteiden levyjen välillä.
Kiinnitystapeilla on visuaalisia yhtäläisyyksiä haarukkaliitosten kanssa, mutta ne palvelevat erilaisia käyttötarpeita. Vetotapit helpottavat nopeaa, työkalutonta kytkentää ja irrottamista hinauksessa ja maataloussovelluksissa. Ne käyttävät kahvoja tai renkaita manuaaliseen poistoon. Clevis-vivustot pysyvät pysyvinä tai puolipysyvinä, ja ne on kiinnitetty lujasti sokalla tai pidikkeillä.
Suunnittelusovitukset määrittelevät näiden kiinnittimien toiminnallisen menestyksen. Kohdistustapit vaativat erityisiä häiriöitä (puristussovituksia) kiinnityskomponentille. Vastakomponentti käyttää tyypillisesti siirtymä- tai liukasovitusta. Tämä tarkka mitoitus varmistaa, että tappi pysyy tiukasti kiinni toisella puolella ja antaa toisen puolen koota ilman hankaamista. Jos poraat 0,250 tuuman reiän, voit määrittää 0,2502 tuuman tapin tiukkaan puristussovituksen.
Clevis-vivustot vaativat välysliitoksia. Tapin tulee pyöriä vapaasti ilman liiallista säteittäistä välystä. Tiukat toleranssit aiheuttaisivat sitoutumista kuormituksen alaisena tai lämpölaajenemista. Löysät toleranssit kiihdyttäisivät kulumista ja aiheuttaisivat iskukuormitusta suunnanmuutosten aikana. Haluat yleensä muutaman tuhannesosan tuuman välystä rasvan tunkeutumisen ja lämpölaajenemisen mahdollistamiseksi.
Vakiotiedot säätelevät valmistusmitat. ASME B18.8.2 määrittelee tiukat vaatimukset karkaisemattomille ja karkaistuille maadoitustapeille. Toleranssiluokat vaikuttavat suoraan valmistuskustannuksiin. Tiukemmat toleranssit vaativat toissijaisia hiontatoimenpiteitä. Sinun on tarkasteltava vakiomuotoisia nimeämistaulukoita nimellishalkaisijoille ja -pituuksille, ennen kuin määrität mukautettuja kokoja projektin budjettien hallitsemiseksi.
Kitka toimii kohdistustappien ensisijaisena pidätysmenetelmänä. Häiriösovitus tuottaa riittävän säteittäisen voiman pitämään komponentin paikallaan. Asennettaessa näitä umpireikiin jäänyt ilma voi aiheuttaa hydraulisen lukituksen. Jos painat tavallista tappia umpireikään, joka on täytetty rasvalla tai ilmalla, se työntyy takaisin ulos. Insinöörit määrittävät tapit, joissa on ilmanpoistotaso tai kierreurat tämän paineen poistamiseksi työntämisen aikana.
Toissijainen kiinnitys on pakollinen kääntyville liitoksille. Perinteisissä malleissa käytetään ristireikää sokkan tai turvalangan hyväksymiseen. Vaihtoehtoisesti a uritettu haarukkatappi sopii kiinnitysrenkaisiin tai E-klipsiin. Tämä uritettu muotoilu tarjoaa matalamman profiilin ja eliminoi taipuneisiin sokkaihin liittyvät terävät reunat. Se myös nopeuttaa kokoamista tehtaalla.
Materiaalivalinta määrää kantavuuden ja pitkäikäisyyden. Karkaistu seosteräs, kuten 4140, tarjoaa maksimaalisen leikkauslujuuden kohdistussovelluksiin. Karkaisuprosessi estää muodonmuutoksia äärimmäisissä poikittaiskuormituksessa. Seosteräs tarjoaa kuitenkin rajoitetun korroosionkestävyyden ilman toissijaisia käsittelyjä. Jos se jätetään paljaaksi kosteaan ympäristöön, se ruostuu ja tarttuu reikään.
Kääntyvät vivustot toimivat usein ulkona tai syövyttävässä ympäristössä. Valmistajat käyttävät erittäin paljon 300- ja 400-sarjojen ruostumatonta terästä näissä komponenteissa. Ruostumaton teräs uhraa äärimmäistä leikkauslujuutta erinomaisen ympäristönkestävyyden saavuttamiseksi. Pintakäsittelyt, kuten sinkitys, passivointi tai mustaoksidi, lisäävät entisestään kestävyyttä. Sinun on otettava huomioon näiden pinnoitteiden paksuus, kun lasket lopullisia sovitustoleransseja. 0,0005 tuuman sinkkipinnoite lisää 0,001 tuumaa kokonaishalkaisijaan.
Vakioluettelokomponentit kattavat useimmat tekniset vaatimukset. Kuitenkin tietyt skenaariot vaativat mukautetut CNC-koneistetut tapit . Sovellukset voivat vaatia poikkeavia halkaisijoita, jotta ne vastaavat vanhoja laitteita. Saatat tarvita porrastettuja profiileja toimiakseen positiivisina pysäyttiminä kokoonpanossa. Äärimmäiset ympäristöt saattavat edellyttää tiettyjä Rockwell-kovuustasoja tai patentoituja superseoksia, kuten Inconel tai Monel.
Sinun on punnittava huolellisesti räätälöidyn koneistuksen kustannus-hyötysuhde. Mukautettuihin komponentteihin liittyy asennusmaksuja ja pidemmät toimitusajat. Aina kun mahdollista, muuta kokoonpanon rakennetta mukautumaan tavallisiin hyllystappeihin. Määritä mukautettu työstö vain, kun vakiovarusteet vaarantavat rakenteen eheyden tai toimintakyvyn.
Luotettavan valitseminen akselitappien valmistaja vähentää toimitusketjuun ja laatuun liittyviä riskejä. Tarkista mahdolliset toimittajat tiukkojen kriteerien mukaisesti. Etsi aktiivisia ISO 9001 -sertifikaatteja. Tarkista niiden sisäiset keskittömät hiontaominaisuudet, jotka ovat välttämättömiä tiukkojen halkaisijatoleranssien pitämiseksi.
Vaadi kattavaa laadunvalvontadokumentaatiota. Pätevä valmistaja tarjoaa erän jäljitettävyyden, materiaalisertifikaatit ja tuotantoosan hyväksymisprosessin (PPAP) dokumentaation. Arvioi heidän kykynsä skaalata tuotantoa. Toimittajan on siirryttävä sujuvasti pienen volyymin prototyyppien valmistuksesta suurien volyymien tuotantoon ilman toleranssien ajautumista tai laadun heikkenemistä.
Nivelliitokset kohtaavat merkittäviä mekaanisia riskejä. Voitelemattomat tai virheellisesti siedetyt tapit voivat lyödä vasten yhdyskappaleita. Galling tarkoittaa materiaalin mikroskooppista siirtoa liukupintojen välillä, mikä johtaa nopeaan nivelvaurioon ja kouristukseen. Kun neula saappaa, se on yleensä leikattava pois taskulampulla tai hiomakoneella.
Vähennä tätä riskiä määrittämällä sopivat välystoleranssit. Valitse eri metallit tapille ja haarukalle vähentääksesi liiman kulumista. Sisällytä voitelureitit, kuten rasvapuristimet ja sisäinen poikkiporaus. Käytä pronssi- tai polymeeriholkkeja vastintangon silmukassa kulumisen eristämiseksi ja huoltojen yksinkertaistamiseksi. Kun holkki kuluu, vaihdat sen sen sijaan, että vaihtaisit koko teräsrengasta.
Insinöörit rajoittavat usein kokoonpanoja liikaa käyttämällä liikaa kohdistustappeja. Kolmen tai useamman tiukasti istuvan tapin asettaminen yhteen liitäntätasoon johtaa vakavaan toleranssipinoon. Osat takertuvat asennuksen aikana. Niiden pakottaminen yhteen aiheuttaa sisäisten komponenttien jännitystä ja vääntää kokoonpanoa.
Käytä 3-2-1 sijainnin periaatetta tämän riskin vähentämiseksi. Käytä yhtä tavallista pyöreää tappia ensisijaiseen sijaintiin. Käytä toista vinoneliötä (kevennetty) pyörityksen ohjaamiseen. Timanttitappi mahdollistaa koneistettujen reikien keskietäisyyden vaihtelut. Tämä strategia varmistaa tarkan kohdistuksen ilman fyysisten osien liiallista rajoittamista. Älä koskaan käytä enempää kuin kahta kohdistustappia yhdellä liitäntäpinnalla.
Tappitapit ovat edelleen ehdoton valinta jäykkään, erittäin tarkkaan kohdistukseen ja raskaaseen leikkauskuormitukseen. Ne lukitsevat komponentit turvallisesti staattisissa kokoonpanoissa. Päinvastoin, haarukkatapit ovat välttämättömiä turvallisille, kääntyville mekaanisille vivustoille, joissa tarvitaan dynaamista liikettä. Näiden toiminnallisten rajojen ymmärtäminen estää katastrofaaliset kokoonpanovirheet.
Viimeistele mekaanisten kiinnikkeiden tekniset tiedot seuraavasti:
Tarkista nykyiset CAD-mallisi tunnistaaksesi mahdolliset toleranssin pinoamisongelmat kaikilla liitospinnoilla.
Katso materiaalin tekniset tiedot sovittaaksesi tapin kovuuden ja myötölujuuden odotettavissa oleviin toiminnallisiin leikkauskuormitukseen.
Laske tarvittava tarkka välys tai häiriösovitus valitsemiesi metallien lämpölaajenemiskertoimien perusteella.
Pyydä prototyyppinäytteitä pätevältä valmistajalta fyysisen sopivuuden ja kuormituksen testaamista varten.
Päivitä kokoonpanodokumentaatiosi määrittääksesi tarkan asennustavan, mukaan lukien tarvittava puristusvoima tai voitelutoimenpiteet.
V: Yleensä ei. Niistä puuttuu pidätysominaisuuksia, kuten päitä tai ristikkäisiä reikiä, mikä vaarantaa sivuttaisliikkeen tärinän vaikutuksesta. Niiden tiukat toleranssit aiheuttavat myös sitoutumista pyörityksen aikana. Jos joudut käyttämään sellaista kääntymiseen, sinun on suunniteltava mukautettuja kiinnitysrenkaita ja määritettävä löysemmät välyssovitukset estämään liitoksen juuttumista.
V: Molemmat yhdistävät mekaanisia yhteyksiä, mutta niiden sovellukset vaihtelevat. Vetotapeissa on kahva tai rengas nopeaa ja toistuvaa manuaalista poistamista varten hinauksessa tai maataloudessa. Clevis-liitokset ovat tyypillisesti puolipysyviä. Ne istuvat tasaisesti ja kiinnitetään tiukasti sokalla tai pidikkeillä teollisuuskoneissa.
V: Vakiotoleranssit riippuvat teknisistä teknisistä vaatimuksista. Tarkkuussovelluksissa käytetään tyypillisesti yli- tai alikokotoleransseja, jotka vaihtelevat välillä +/- 0,0001 - 0,0002 tuumaa. Tämän tarkan koon ansiosta insinöörit voivat saavuttaa täydellisen puristussovituksen tai liukuistuvuuden vaarantamatta pitovoimaa.
V: Tappien irrottaminen umpirei'istä vaatii erityisiä tekniikoita. Voit käyttää sisäkierteisiä tappeja ja irrottaa ne liukuvasaralla. Vaihtoehtoisesti hydraulipaine voi pakottaa tapin ulos, jos nestereitti on olemassa. Erikoistetut holkin vedintyökalut tarttuvat myös paljastettuun tapin halkaisijaan poistoa varten.
V: Urien ansiosta kiinnitysrenkaat tai E-klipsit voidaan asentaa. Tämä tarjoaa huomattavasti matalamman profiilin kuin taivutettu sokka. Se eliminoi terävät langanpäät, jotka voivat tarttua laitteisiin tai henkilöstöön. Uritetut mallit tukevat myös nopeampaa automatisoitua tai manuaalista kokoonpanoa tuotantolinjoilla.
V: Jousitapit vaimentavat tärinää ja vähentävät valmistuskustannuksia, koska ne mukautuvat löysempään reikätoleranssiin. Niistä puuttuu kuitenkin erittäin tarkkaan kohdistukseen vaadittava kiinteä jäykkyys ja tarkka mittatarkkuus. Ne puristuvat kuormituksen alaisena, joten ne eivät sovellu tiukkojen toleranssien kokoonpanoihin.
V: Laske leikkauslujuus kertomalla tapin poikkileikkauspinta-ala materiaalin lopullisella leikkauslujuudella. Selvitä, asettaako sovellus tapin kerta- vai kaksoisleikkaukseen. Käytä aina asianmukaista turvatekijää ottaaksesi huomioon iskukuormituksen, väsymisen ja ympäristön heikkenemisen ajan myötä.
