


フレーム ピンの選択は、機械設計における重要な構造上の決定として機能します。間違ったファスナーを指定すると、アセンブリの完全性、位置合わせ、操作の安全性が損なわれます。当社は、大工仕事や家具製作で使用される木製ダボではなく、機械工学で使用される高公差の金属工業用位置決めピンを扱っています。産業用途におけるリスクは非常に高くなります。
誤用はエンジニアリング上および財務上の重大なコストをもたらします。動的なピボット ポイントに剛性のアライメント ピンを使用すると、早期の摩耗と壊滅的な結合が発生します。逆に、構造的な位置合わせのためにルーズなリンケージピンを配置すると、許容できない公差の積み重ねが発生し、最終的には組み立て不良が発生します。機械システム全体を危険にさらすことなく、これらのコンポーネントを交換することはできません。
これら 2 つのファスナー タイプから最終的に選択するには、特定の操作パラメータを評価する必要があります。これには、特定の産業用途に合わせてダウエル ピンとクレビス ピンのどちらかを明確に選択するために、荷重プロファイル、はめあい公差、保持機構を深く理解する必要があります。
機能の分岐: ダウエル ピンは静的で高精度の位置合わせとせん断荷重の伝達を行うように設計されているのに対し、クレビス ピンは動的なピボット ポイントでの回転運動を可能にするように設計されています。
公差要件: 精密ダウエルピンには正確な締まりばめ (プレス) または滑りばめが必要で、クレビス ピンに一般的なすきまばめよりも厳しい加工公差が要求されます。
保持機構: クレビス ピンは横方向の保持に二次締結具 (割りピン、クリップ) を使用しますが、ダウエル ピンは通常、摩擦、接着剤、または止まり穴の取り付けに依存します。
調達戦略: 適切なシャフト ピン メーカーの選択は、標準的な既製コンポーネントのニーズと、固有の環境または負荷条件に合わせて調整されたカスタム CNC 機械加工ダウエル ピンのニーズによって決まります。
あ ダウエルピンは 、最終的なボルト締めの前に主に機械コンポーネントの位置を調整するために使用される固体の円筒形の留め具です。これらのコンポーネントは高精度に機能します 工業用位置決めピン。これらにより、嵌合部品が正確に必要な方向に配置されることが保証されます。これらは、機械設計においてねじ付きファスナーと共生関係を共有します。ピンは横方向のせん断力と正確な位置合わせに対応します。一方、ボルトとネジソケットは引張クランプ力を管理します。
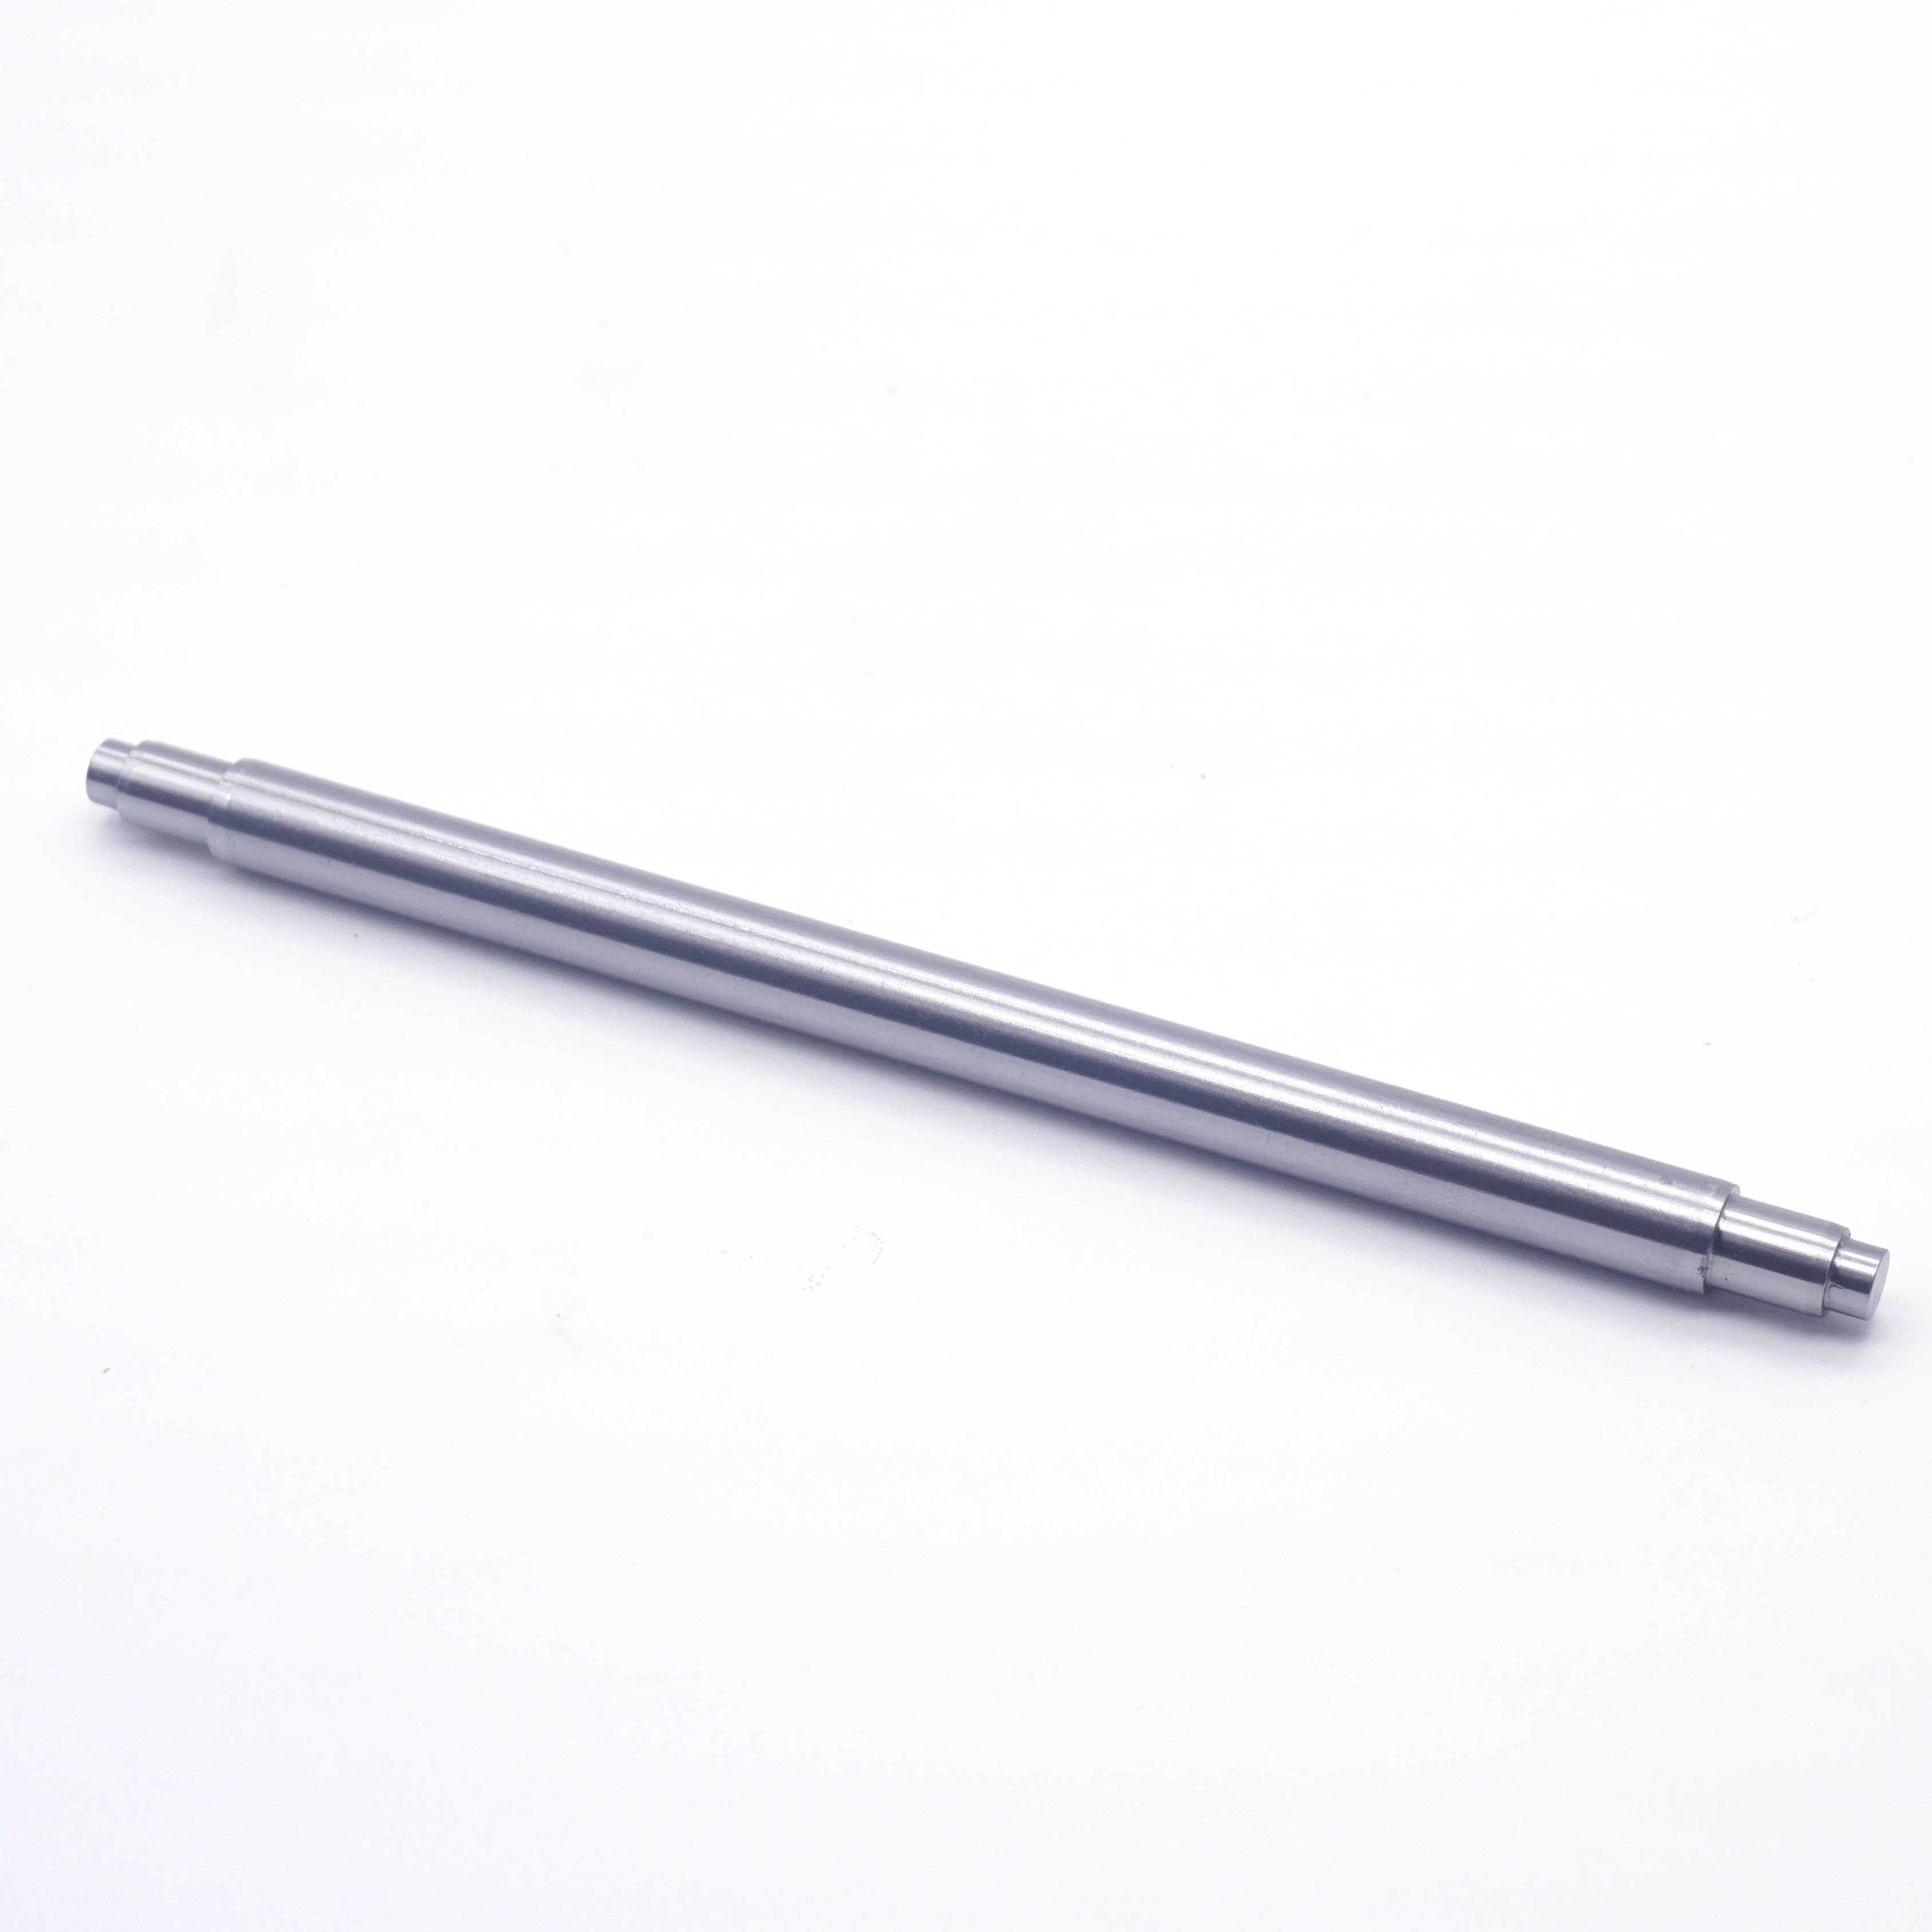
これらのファスナーの標準形状には、面取りされた端または丸みのある端が含まれます。この設計により、精密に加工された穴への挿入が容易になります。特に、ヘッドやクロスホールなどの統合されたロック機能がありません。その有効性は完全に正確な寸法精度に依存します。メーカーは多くの場合、センターレス研削を使用して、適切なフィット感を保証するために非常に厳しい公差を実現します。リーマ穴に押し込むと、摩擦だけでアセンブリが固定されます。
クレビス ピンは、クレビス ファスナ アセンブリに組み込まれた頭付きの円筒形ファスナです。これにより、安全かつ柔軟な機械的リンケージが形成されます。剛性の位置合わせピンとは異なり、このコンポーネントを使用すると、接続されたパーツが中心軸に沿って自由に回転できます。この回転の自由度は、油圧シリンダ ロッドやステアリング タイロッドなどの関節運動を必要とするリンケージにとって不可欠です。
標準のジオメトリは、一方の端に独特のヘッドを備えています。反対側の端には通常、クロス穴または機械加工された溝が含まれています。この設計は、二次保持ハードウェアに対応します。で 工業用クレビス ピン の用途では、コンポーネントはクレビス ヨークの突起と相手ロッドのアイを通過します。これにより、移動中の重大な操作負荷に耐えることができる堅牢なヒンジが形成されます。
静的位置合わせの成功基準は、結合されたコンポーネント間の相対移動がゼロであることを要求します。アセンブリは、位置精度を損なうことなく、繰り返し可能な分解と再組み立てをサポートする必要があります。エンジンブロックとシリンダーヘッドを思い浮かべてください。ヘッドボルトを締め付ける前に、毎回、ボルトを完全に揃える必要があります。この厳格な要件は、位置合わせピンの領域に直接当てはまります。部品を所定の位置にしっかりとロックします。
逆に、動的なピボットの成功基準は動きに焦点を当てます。ジョイントには、低摩擦の回転と、高負荷時の結合に対する高い耐性が必要です。エンジニアはまた、摩耗と保持の完全性についての目視検査の容易さを優先します。ピンの公差が厳しすぎてリンケージが固着すると、機械全体が停止します。これらの運用上の要求により、クレビス リンケージの使用が決まります。
あ 精密ダウエルピンは、 2 つの剛性コンポーネントの合わせ面を横切る純粋なせん断力に対応します。荷重はピンの長手軸に対して垂直に作用します。コンポーネントが互いに面一に配置されるため、ピンは大きな曲げモーメントを発生させることなく 1 回または 2 回のせん断を受けます。これには、変形を防ぐために高い材料硬度と正確な穴のサイズが必要です。
クレビス リンケージは、複数部品からなるアセンブリ内で曲げモーメントとせん断力の両方を処理します。油圧シリンダー マウントやターンバックルなどの用途では、ピンにさまざまな荷重方向がかかります。クレビスの突起と嵌合するロッドアイの間のギャップにより、曲げ応力が生じます。必要なピン直径の計算には、材料の降伏強度に対して予想される動作荷重を分析することが含まれます。
機械的特徴 |
ノックピン |
クレビスピン |
|---|---|---|
一次機能 |
静的な位置合わせと位置決め |
動的なピボットとリンケージ |
負荷処理プロファイル |
純粋なせん断力 (シングル/ダブル) |
せん断力と曲げモーメント |
必要な装備品 |
しまりばめ(プレス)または滑りばめ |
自由回転すきまばめ |
リテンション戦略 |
摩擦、接着剤、ブラインドシート |
割りピン、止め輪、クリップ |
物理的幾何学 |
直円柱、端面取り |
頭付きシリンダー、十字穴/溝 |
機械設計では、特定の条件に適したいくつかの代替留め具を提供しています。スプリング ピンはロール ピンと呼ばれることが多く、固体の位置合わせピンとは大きく異なります。ソリッド ピンは剛性のせん断強度を提供しますが、スプリング ピンは取り付け中に圧縮されます。振動を吸収し、低精度アセンブリのより広い穴公差に対応します。ハンマーでそれらを打ち込むと、外側へのバネの張力によって所定の位置に固定されます。
テーパーピンは別の主な機能を果たします。エンジニアは、回転シャフトのトルク伝達にテーパーピンを好みます。くさび作用によりハブをシャフトに効果的に固定します。テーパー穴をリーマ加工し、ピンを打ち込むと、摩擦によってハブがロックされます。ただし、固定プレート間の平面位置合わせには、中実の円筒形ピンが優れた選択肢であることに変わりはありません。
ヒッチ ピンは、クレビス リンケージと視覚的に類似していますが、異なる操作上のニーズに対応します。ヒッチ ピンは、牽引用途や農業用途において、工具を使わずに迅速に連結および連結解除を容易にします。手動抽出にはハンドルまたはリングを使用します。クレビス リンケージは永久的または半永久的に残り、割りピンまたは保持クリップでしっかりと固定されます。
エンジニアリングフィットによって、これらのファスナーの機能的な成功が決まります。位置合わせピンには、保持コンポーネント用の特定の締まりばめ (プレス) が必要です。嵌合コンポーネントは通常、トランジションまたはスリップフィットを利用します。この正確なサイズ設定により、ピンが片側でしっかりと固定されたままになり、もう一方の側ではかじりを生じることなく組み立てることができます。 0.250 インチの穴をドリルで開ける場合は、しっかりと圧入するために 0.2502 インチのピンを指定できます。
クレビス リンケージにはすきまばめが必要です。ピンは過度の半径方向の遊びを持たずに自由に回転する必要があります。ここでの公差が厳しいと、荷重や熱膨張による結合が発生する可能性があります。公差が緩いと摩耗が促進され、方向転換時に衝撃荷重が生じます。一般に、グリースの浸透と熱膨張を考慮して、数千分の 1 インチのクリアランスが必要です。
標準仕様は製造寸法を規定します。 ASME B18.8.2 は、未硬化および硬化済みのグランド ピンに対する厳しい要件を概説しています。公差クラスは製造コストに直接影響します。公差が厳しい場合は、二次研削作業が必要になります。プロジェクトの予算を管理するためにカスタム サイズを指定する前に、呼び径と長さの標準指定表を参照する必要があります。
摩擦は位置合わせピンの主な保持方法として機能します。締り嵌めにより、コンポーネントを所定の位置に保持するのに十分な半径方向の力が生成されます。これらを止まり穴に取り付ける場合、閉じ込められた空気により油圧ロックが発生する可能性があります。グリースや空気が詰まった止まり穴に標準ピンを押し込むと、押し戻されます。エンジニアは、挿入時にこの圧力を逃がすために、空気解放フラットまたはらせん状の溝を備えたピンを指定します。
ピボットリンクには二次保持が必須です。従来の設計では、割りピンまたは安全ワイヤーを受け入れるために十字穴を利用していました。あるいは、 溝付きクレビス ピンは 止め輪または E クリップに対応します。この溝付きデザインは薄型化を実現し、曲がったコッターピンに伴う鋭いエッジを排除します。また、工場現場での組み立ても高速化されます。
材質の選択により、耐荷重と寿命が決まります。 4140 などの硬化合金鋼は、アライメント用途に最大のせん断強度を提供します。硬化プロセスにより、極度の横荷重がかかっても変形が防止されます。ただし、合金鋼は二次処理を行わないと耐食性が限られています。湿気の多い環境に裸のまま放置すると錆びて穴に固着してしまいます。
ピボットリンケージは、屋外または腐食環境で頻繁に動作します。メーカーはこれらのコンポーネントに 300 および 400 シリーズのステンレス鋼を高度に利用しています。ステンレス鋼は、優れた耐環境性を得るために極限のせん断強度をある程度犠牲にしています。亜鉛メッキ、不動態化、黒色酸化などの表面処理により、耐久性がさらに向上します。最終的なはめあい公差を計算するときは、これらのメッキの寸法厚さを考慮する必要があります。 0.0005 インチの亜鉛メッキにより、全体の直径が 0.001 インチ増加します。
標準カタログ コンポーネントは、ほとんどのエンジニアリング要件をカバーします。ただし、特定のシナリオでは次のことが求められます。 カスタムCNC機械加工ダウエルピン。アプリケーションでは、従来の機器に適合するために標準以外の直径が必要になる場合があります。アセンブリ内で確実なストップとして機能するために、階段状のプロファイルが必要になる場合があります。極端な環境では、特定のロックウェル硬度レベルや、インコネルやモネルなどの独自の超合金が必要になる場合があります。
カスタム加工の費用対効果の比率を慎重に検討する必要があります。カスタム コンポーネントにはセットアップ料金が発生し、リードタイムが長くなります。可能な限り、標準の既製ピンに対応するようにアセンブリの設計を変更してください。カスタム加工は、標準オプションが構造的完全性または動作パフォーマンスを損なう場合にのみ指定してください。
信頼できるものを選ぶ シャフトピンメーカーは サプライチェーンと品質のリスクを軽減します。厳しい基準に照らして潜在的なサプライヤーを精査します。有効な ISO 9001 認証を探してください。厳しい直径公差を維持するために不可欠な社内のセンタレス研削能力を検証します。
包括的な品質管理文書を要求します。認定メーカーは、ロットのトレーサビリティ、材料認証、および製造部品承認プロセス (PPAP) 文書を提供します。生産を拡大する能力を評価します。サプライヤーは、公差のドリフトや品質の低下を経験することなく、少量の試作から大量生産にスムーズに移行する必要があります。
ピボットジョイントは重大な機械的リスクに直面しています。潤滑されていないピンや公差が不適切なピンは、相手ヨークに対してかじりつく可能性があります。かじりには、滑り面間の材料の微細な移動が含まれ、急速な接合破損や焼き付きにつながります。ピンがかぶれると、通常はトーチまたはグラインダーを使用して切り取る必要があります。
適切なクリアランス許容値を指定することで、このリスクを軽減します。凝着摩耗を軽減するために、ピンとクレビスには異なる金属を選択してください。グリースの注入口や内部のクロスドリルなどの潤滑経路を組み込みます。嵌合ロッドアイ内に青銅またはポリマーのブッシングを使用して、摩耗を隔離し、メンテナンスを簡素化します。ブッシングが摩耗した場合は、スチールヨーク全体を交換するのではなく、ブッシングを交換します。
エンジニアは、多くの位置合わせピンを使用してアセンブリを過度に拘束することがよくあります。 3 つ以上のしっかりと嵌合するピンを 1 つの嵌合面に挿入すると、公差が大幅に増加します。組み立て中にパーツが結合してしまいます。それらを強制的に結合すると、内部コンポーネントに応力が生じ、アセンブリが歪みます。
このリスクを軽減するには、場所の 3-2-1 原則を適用します。 1 次位置には標準の丸ピンを 1 つ使用します。回転を制御するには、2 番目のダイヤモンド (リリーフ) ピンを使用します。ダイヤモンド ピンは、加工穴間の中心距離の変動に対応します。この戦略により、物理部品を過度に拘束することなく正確な位置合わせが保証されます。単一の合わせ面に 2 本を超える位置合わせピンを使用しないでください。
ダウエルピンは、剛性、高精度の位置合わせ、および大きなせん断荷重を実現するための最終的な選択肢です。静的構成でコンポーネントを安全にロックします。逆に、クレビス ピンは、動的な動きが必要な場合に、安全で枢動する機械的リンケージに不可欠です。これらの機能境界を理解することで、致命的なアセンブリ障害を防ぐことができます。
次の手順に従って、メカニカル ファスナーの仕様を最終決定します。
現在の CAD モデルを確認して、すべての合わせ面にわたる潜在的な公差の積み重ねの問題を特定します。
材料仕様書を参照して、ピンの硬度と降伏強度を予想される動作上のせん断荷重と一致させてください。
選択した金属の熱膨張係数に基づいて、必要な正確なクリアランスまたはしまりばめを計算します。
認定メーカーにプロトタイプのサンプルを依頼し、物理的なフィッティングと負荷テストを実施してください。
アセンブリのドキュメントを更新して、必要なプレス力や潤滑手順など、正確な取り付け方法を指定してください。
A: 一般的にはノーです。ヘッドやクロスホールなどの保持機能が欠けているため、振動下で横方向に移動する危険があります。また、公差が厳しいため、回転中に固着が発生します。ピボット回転に使用する必要がある場合は、カスタムの止め輪を設計し、ジョイントの固着を防ぐために緩めのすきまばめを指定する必要があります。
A: どちらも機械的リンケージを接続しますが、用途は異なります。ヒッチピンにはハンドルまたはリングが付いており、牽引や農業の際に手動で素早く頻繁に取り外すことができます。クレビス リンケージは通常、半永久的です。これらは同一平面上に配置され、産業用機械の割ピンまたは保持クリップでしっかりと固定されます。
A: 標準公差は、特定のエンジニアリング要件によって異なります。精密アプリケーションでは通常、+/- 0.0001 ~ 0.0002 インチの範囲のオーバーサイズまたはアンダーサイズの公差が使用されます。この正確なサイジングにより、エンジニアは保持力を損なうことなく完璧な圧入または滑り嵌めを実現できます。
A: 止まり穴からピンを取り出すには、特別な技術が必要です。雌ネジ付きピンを使用し、スライドハンマーで抜き取ることができます。あるいは、流体経路が存在する場合、油圧によってピンが強制的に外される可能性があります。専用のコレットプーラーツールも、露出したピンの直径をつかんで引き抜きます。
A: 溝があるのでスナップリングやEクリップを取り付けることができます。これにより、曲がったコッタピンよりも大幅に低いプロファイルが得られます。機器や人員に引っかかる可能性のある鋭いワイヤーの端を排除します。溝付き設計は、生産ラインでのより迅速な自動または手動組み立てもサポートします。
A: スプリング ピンは、より緩やかな穴公差に対応できるため、振動を吸収し、製造コストを削減します。しかし、高精度の位置合わせに必要な強固な剛性と正確な寸法精度が不足しています。荷重がかかると圧縮されるため、厳密な公差のアセンブリには適していません。
A: ピンの断面積に材料の極限せん断強度を乗じて、せん断強度を計算します。アプリケーションがピンにシングルせん断をかけるかダブルせん断をかけるかを決定します。衝撃荷重、疲労、時間の経過による環境劣化を考慮して、常に適切な安全係数を適用してください。
