
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-10-13 Kaynak: Alan


Çerçeve pimi seçimi, mekanik tasarımda kritik bir yapısal karar görevi görür. Yanlış bağlantı elemanının belirtilmesi montaj bütünlüğünü, hizalamayı ve çalışma güvenliğini tehlikeye atar. Marangozluk ve mobilya yapımında kullanılan ahşap dübeller değil, makine mühendisliğinde kullanılan yüksek toleranslı metal endüstriyel konumlandırma pimleri ile ilgileniyoruz. Endüstriyel uygulamalardaki riskler önemli ölçüde daha yüksektir.
Yanlış uygulama ciddi mühendislik ve mali maliyetler taşır. Dinamik bir pivot noktasında sert bir hizalama pimi kullanmak, erken aşınmaya ve ciddi bağlanmalara neden olur. Tersine, yapısal hizalama için gevşek bir bağlantı piminin kullanılması, kabul edilemez tolerans birikmesine ve nihai montaj arızasına neden olur. Tüm mekanik sistemi riske atmadan bu bileşenleri değiştiremezsiniz.
Bu iki bağlantı elemanı türü arasında kesin seçim yapmak için belirli operasyonel parametreleri değerlendirmeniz gerekir. Bu, belirli endüstriyel uygulamalar için bir kavela pimi ile çatal pimi arasında kesin seçim yapmak için yük profillerinin, uyum toleranslarının ve tutma mekanizmalarının derinlemesine anlaşılmasını gerektirir.
Fonksiyonel Ayrışma: Bir kavela statik, yüksek hassasiyetli hizalama ve kesme yükü aktarımı için tasarlanmışken, çatal pimi dinamik pivot noktalarında dönme hareketine izin verecek şekilde tasarlanmıştır.
Tolerans Gereksinimleri: Hassas kavela pimleri, tam müdahale (presleme) veya kayarak geçme gerektirir; bu da çatal pimlerin tipik açıklıklı uyumlarından daha sıkı işleme toleransları gerektirir.
Tutma Mekanizmaları: Çatal pimler yanal tutma için ikincil bağlantı elemanlarına (kamalı pimler, klipsler) dayanırken, dübel pimleri genellikle sürtünmeye, yapıştırıcılara veya kör delik yuvasına dayanır.
Tedarik Stratejisi: Doğru şaft pimi üreticisinin seçilmesi, standart kullanıma hazır bileşenlere karşı benzersiz çevre veya yük koşulları için özel olarak tasarlanmış özel CNC ile işlenmiş kavela pimlerine olan ihtiyaca bağlıdır.
A Dübel pimi , esas olarak son cıvatalamadan önce makine bileşenlerini hizalamak için kullanılan sağlam, silindirik bir bağlantı elemanıdır. Bu bileşenler son derece hassas bir şekilde çalışır endüstriyel konumlandırma pimleri . Birleşen parçaların tam olarak gereken yönde oturmasını sağlarlar. Mekanik tasarımda dişli bağlantı elemanlarıyla simbiyotik bir ilişki paylaşıyorlar. Pimler enine kesme kuvvetlerini ve hassas hizalamayı yönetir. Bu arada cıvatalar ve vida yuvaları çekme kenetleme kuvvetlerini yönetir.
Bu bağlantı elemanları için standart geometriler arasında yivli uçlar veya radyal uçlar bulunur. Bu tasarım hassas bir şekilde işlenmiş deliklere daha kolay yerleştirmeyi kolaylaştırır. Özellikle kafalar veya çapraz delikler gibi entegre kilitleme özelliklerinden yoksundurlar. Etkinliği tamamen hassas boyutsal doğruluğa bağlıdır. Üreticiler genellikle uygun uyumu garanti etmek amacıyla son derece sıkı toleranslara getirmek için puntasız taşlama kullanırlar. Birini raybalanmış bir deliğe bastırdığınızda, sürtünme tek başına düzeneği bir arada tutar.
Çatal pim, çatal bağlantı elemanı düzeneğine entegre edilmiş başlı, silindirik bir bağlantı elemanıdır. Güvenli ama esnek bir mekanik bağlantı oluşturur. Sert hizalama pimlerinin aksine bu bileşen, bağlı parçaların merkezi ekseni boyunca serbestçe dönmesine olanak tanır. Bu dönme özgürlüğü, hidrolik silindir çubukları veya direksiyon bağlantı çubukları gibi eklemlenme gerektiren bağlantılar için gereklidir.
Standart geometrinin bir ucunda belirgin bir kafa bulunur. Karşı uçta tipik olarak bir çapraz delik veya işlenmiş bir oluk bulunur. Bu tasarım ikincil tutma donanımını barındırır. bir Endüstriyel çatal pimi uygulamasında bileşen, çatal boyunduruğunun uçlarından ve bir çiftleşme çubuğunun deliğinden geçer. Bu, hareket halindeyken önemli operasyonel yükleri taşıyabilecek sağlam bir menteşe oluşturur.
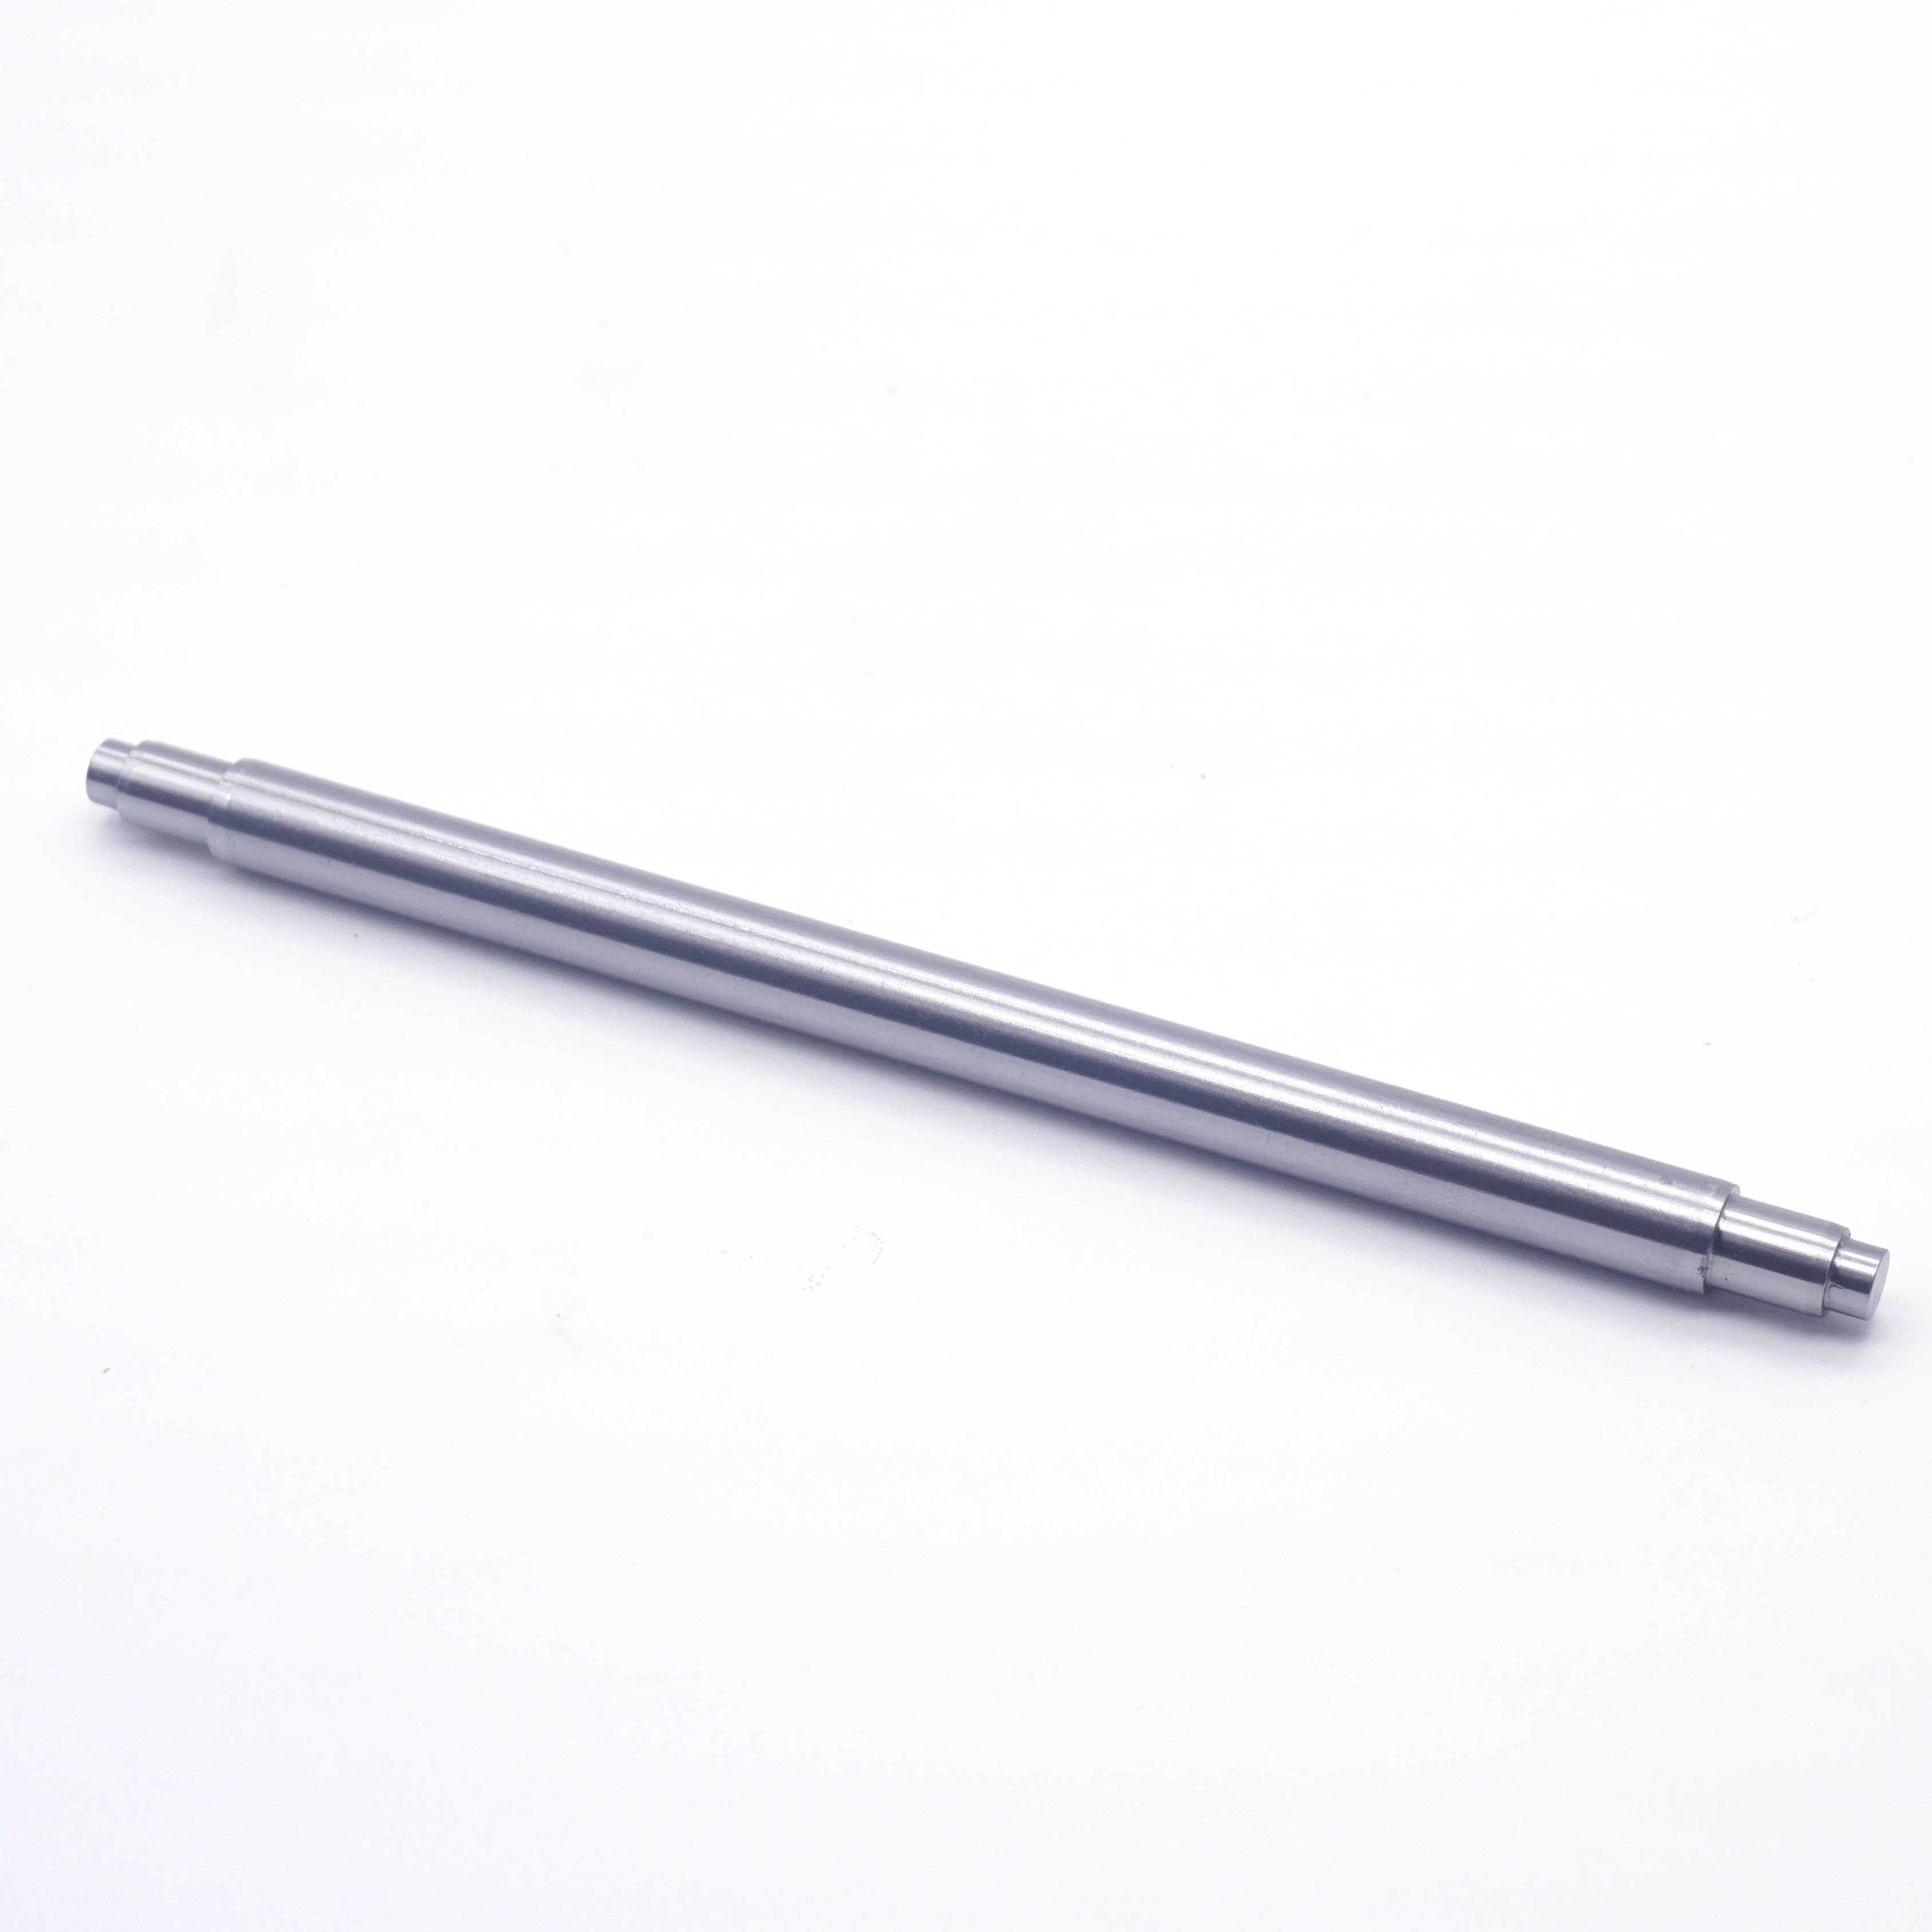
Statik hizalamanın başarı kriterleri, birleştirilmiş bileşenler arasında sıfır göreceli hareket gerektirir. Montaj, herhangi bir konum doğruluğu kaybı olmadan tekrarlanabilir sökme ve takma işlemlerini desteklemelidir. Bir motor bloğunu ve bir silindir kapağını düşünün. Başlı cıvataları sıkmadan önce her seferinde mükemmel şekilde hizalanmalarına ihtiyacınız var. Bu katı gereklilik doğrudan hizalama pimlerinin alanına girmektedir. Parçaları sağlam bir şekilde yerine kilitlerler.
Tersine, dinamik dönme için başarı kriterleri harekete odaklanır. Bağlantı, düşük sürtünmeli dönüş ve ağır yükler altında bağlanmaya karşı yüksek direnç gerektirir. Mühendisler ayrıca aşınma ve tutma bütünlüğü açısından görsel inceleme kolaylığına da öncelik veriyor. Pim toleransının çok dar olması nedeniyle bir bağlantının tutukluk yapması durumunda tüm makine durur. Bu operasyonel talepler çatal bağlantıların kullanımını zorunlu kılmaktadır.
A Hassas kavela pimi, iki sert bileşenin birleşme düzlemi boyunca saf kesme kuvvetlerini yönetir. Yük, pimin uzunlamasına eksenine dik olarak etki eder. Bileşenler birbirine aynı hizada oturduğu için pim, önemli bükülme momentleri olmadan tek veya çift kesmeye maruz kalır. Bu, deformasyonu önlemek için yüksek malzeme sertliği ve tam delik boyutu gerektirir.
Çatal bağlantı, çok parçalı bir montajda hem bükülme momentlerini hem de kesme kuvvetlerini yönetir. Hidrolik silindir bağlantıları ve gerdirmeler gibi uygulamalar, pimi değişen yük yönlerine maruz bırakır. Çatal dişler ile çiftleşme çubuğu gözü arasındaki boşluk bükülme gerilimine neden olur. Gerekli pim çapının hesaplanması, beklenen operasyonel yüklerin malzemenin akma dayanımına göre analiz edilmesini içerir.
Mekanik Özellik |
Dübel Pimleri |
Çatal Pimleri |
|---|---|---|
Birincil İşlev |
Statik hizalama ve konumlandırma |
Dinamik dönme ve bağlantı |
Yük Taşıma Profili |
Saf kesme kuvvetleri (tek/çift) |
Kesme kuvvetleri ve eğilme momentleri |
Gerekli Donanım |
Engelleme (bastırma) veya kaydırmalı oturma |
Serbest dönüşe uygun boşluk |
Elde Tutma Stratejisi |
Sürtünme, yapıştırıcılar, kör oturma |
Kamalı pimler, tespit halkaları, klipsler |
Fiziksel Geometri |
Düz silindir, pahlı uçlar |
Başlı silindir, çapraz delik/oluk |
Mekanik tasarım, her biri belirli koşullara uygun çeşitli alternatif bağlantı elemanları sunar. Genellikle yuvarlanma pimleri olarak adlandırılan yaylı pimler, katı hizalama pimlerinden önemli ölçüde farklıdır. Katı pimler sert kesme mukavemeti sağlarken, yaylı pimler montaj sırasında sıkışır. Titreşimi emerler ve daha düşük hassasiyetli montajlarda daha geniş delik toleranslarına uyum sağlarlar. Onları bir çekiçle çakıyorsunuz ve dışarı doğru yay gerilimi onları yerinde tutuyor.
Konik pimler farklı bir birincil işleve hizmet eder. Mühendisler, dönen millerde tork iletimi için konik pimleri tercih etmektedir. Kamalama hareketleri göbekleri millere etkili bir şekilde sabitler. Konik bir delik açarsınız, pimi içeri sokarsınız ve sürtünme göbeği kilitler. Bununla birlikte, katı silindirik pimler, sabit plakalar arasında düz düzlemde hizalama için üstün seçim olmaya devam etmektedir.
Bağlantı pimleri, çatal bağlantılarıyla görsel benzerlikleri paylaşır ancak farklı operasyonel ihtiyaçlara hizmet eder. Bağlantı pimleri, çekme ve tarımsal uygulamalarda hızlı, aletsiz bağlantı ve ayırma işlemlerini kolaylaştırır. Manuel ekstraksiyon için kulplar veya halkalar kullanırlar. Çatal bağlantılar kalıcı veya yarı kalıcı kalır, kamalı pimler veya tespit klipsleriyle sıkıca sabitlenir.
Mühendislik uyumu bu bağlantı elemanlarının işlevsel başarısını tanımlar. Hizalama pimleri, tutma bileşeni için özel girişim (bastırma) bağlantıları gerektirir. Çiftleşme bileşeni tipik olarak bir geçiş veya kayma uyumu kullanır. Bu hassas boyutlandırma, pimin bir tarafa sıkı bir şekilde sabitlenmesini sağlarken diğer tarafın gevşemeden birleştirilmesine olanak tanır. 0,250 inçlik bir delik açarsanız sıkı bir presleme için 0,2502 inçlik bir pim belirleyebilirsiniz.
Çatal bağlantılar açıklıklı uyumlar gerektirir. Pim aşırı radyal boşluk olmadan serbestçe dönmelidir. Buradaki sıkı toleranslar yük altında bağlanmaya veya termal genleşmeye neden olabilir. Gevşek toleranslar aşınmayı hızlandıracak ve yön değişiklikleri sırasında şok yüklemeye neden olacaktır. Gresin nüfuz etmesine ve termal genleşmeye izin vermek için genellikle bir inçin birkaç binde biri kadar açıklık istersiniz.
Standart spesifikasyonlar üretim boyutlarını yönetir. ASME B18.8.2, sertleştirilmemiş ve sertleştirilmiş topraklama pimlerine yönelik katı gereklilikleri özetlemektedir. Tolerans sınıfları üretim maliyetlerini doğrudan etkiler. Daha dar toleranslar ikincil taşlama işlemlerini gerektirir. Proje bütçelerini kontrol etmek amacıyla özel boyutları belirtmeden önce, nominal çaplar ve uzunluklar için standart tanımlama tablolarına başvurmalısınız.
Sürtünme, hizalama pimleri için birincil tutma yöntemi olarak hizmet eder. Sıkı geçme, bileşeni yerinde tutmak için yeterli radyal kuvvet üretir. Bunları kör deliklere takarken, sıkışan hava hidrolik kilitlenmeye neden olabilir. Eğer standart bir pimi gresle ya da sıkışmış havayla dolu kör bir deliğe bastırırsanız, dışarı doğru itecektir. Mühendisler, yerleştirme sırasında bu basıncı tahliye etmek için hava tahliye düzlüklerine veya spiral oluklara sahip pimler belirler.
Döner bağlantılar için ikincil tutma zorunludur. Geleneksel tasarımlarda bir kamalı pimi veya emniyet telini kabul etmek için bir çapraz delik kullanılır. Alternatif olarak bir yivli çatal pimi tutma halkalarını veya E-klipsleri barındırır. Bu yivli tasarım daha alçak bir profil sunar ve bükülmüş kamalı pimlerden kaynaklanan keskin kenarları ortadan kaldırır. Aynı zamanda fabrika sahasındaki montajı da hızlandırır.
Malzeme seçimi yük kapasitesini ve uzun ömürlülüğü belirler. 4140 gibi sertleştirilmiş alaşımlı çelik, hizalama uygulamaları için maksimum kesme mukavemeti sağlar. Sertleştirme işlemi aşırı enine yükler altında deformasyonu önler. Ancak alaşımlı çelik, ikincil işlemler olmadan sınırlı korozyon direnci sunar. Nemli bir ortamda çıplak bırakılırsa paslanır ve deliğe sıkışır.
Döner bağlantılar sıklıkla dış mekanda veya aşındırıcı ortamlarda çalışır. Üreticiler bu bileşenler için yüksek oranda 300 ve 400 serisi paslanmaz çelik kullanıyor. Paslanmaz çelik, üstün çevresel direnç için üstün kesme mukavemetinden bir miktar fedakarlık yapar. Çinko kaplama, pasivasyon veya siyah oksit gibi yüzey işlemleri dayanıklılığı daha da artırır. Nihai uyum toleranslarını hesaplarken bu kaplamaların boyutsal kalınlığını hesaba katmalısınız. 0,0005 inçlik çinko kaplama, toplam çapa 0,001 inç ekler.
Standart katalog bileşenleri çoğu mühendislik gereksinimini kapsar. Ancak özel senaryolar gerektirir özel CNC işlenmiş dübel pimleri . Uygulamalar, eski ekipmanlara uyum sağlamak için standart dışı çaplar gerektirebilir. Bir montaj içinde pozitif duraklar olarak hareket etmek için kademeli profillere ihtiyacınız olabilir. Aşırı ortamlar, belirli Rockwell sertlik seviyelerini veya Inconel veya Monel gibi tescilli süper alaşımları gerektirebilir.
Özel işlemenin maliyet-kazanç oranını dikkatlice tartmalısınız. Özel bileşenler kurulum ücretlerine ve daha uzun teslim sürelerine tabidir. Mümkün olduğunda, standart hazır pimlere uyum sağlamak için montaj tasarımlarını değiştirin. Özel işlemeyi yalnızca standart seçenekler yapısal bütünlük veya operasyonel performanstan ödün verdiğinde belirtin.
Güvenilir olanı seçmek Şaft pimi üreticisi tedarik zinciri ve kalite risklerini azaltır. Potansiyel tedarikçileri sıkı kriterlere göre inceleyin. Aktif ISO 9001 sertifikalarını arayın. Dar çap toleranslarını korumak için gerekli olan şirket içi puntasız taşlama yeteneklerini doğrulayın.
Kapsamlı kalite kontrol belgeleri talep edin. Nitelikli bir üretici parti izlenebilirliği, malzeme sertifikaları ve Üretim Parçası Onay Süreci (PPAP) dokümantasyonu sağlar. Üretimi ölçeklendirme yeteneklerini değerlendirin. Bir tedarikçinin, tolerans kayması veya kalite kaybı yaşamadan, düşük hacimli prototiplemeden yüksek hacimli üretime sorunsuz bir şekilde geçmesi gerekir.
Pivot bağlantılar önemli mekanik risklerle karşı karşıyadır. Yağlanmamış veya yanlış toleransa sahip pimler, eşleşen boyunduruklara zarar verebilir. Parçalanma, malzemenin kayan yüzeyler arasında mikroskobik transferini içerir ve bu da hızlı bağlantı kopmasına ve tutukluğa yol açar. Bir iğne aşındığında, genellikle onu bir fenerle veya öğütücüyle kesmeniz gerekir.
Uygun boşluk toleranslarını belirleyerek bu riski azaltın. Yapışkan aşınmayı azaltmak amacıyla pim ve çatal için farklı metaller seçin. Gresleme noktaları ve dahili çapraz delme gibi yağlama yollarını dahil edin. Aşınmayı izole etmek ve bakımı basitleştirmek için çiftleşme çubuğu gözü içinde bronz veya polimer burçlardan yararlanın. Burç aşındığında çelik boyunduruğun tamamını değiştirmek yerine onu değiştirirsiniz.
Mühendisler genellikle çok fazla hizalama pimi kullanarak montajları aşırı derecede kısıtlar. Üç veya daha fazla sıkı oturan pimin tek bir birleşme düzlemine yerleştirilmesi ciddi tolerans birikmesine yol açar. Parçalar montaj sırasında bağlanacaktır. Bunları bir araya getirmeye zorlamak iç bileşen gerilimine neden olur ve montajın bozulmasına neden olur.
Bu riski azaltmak için 3-2-1 konum ilkesini uygulayın. Birincil konum için standart bir yuvarlak pim kullanın. Dönüşü kontrol etmek için ikinci bir elmas (rahatlamış) pim kullanın. Elmas pim, işlenmiş delikler arasındaki merkez mesafe değişikliklerini barındırır. Bu strateji, fiziksel parçaları aşırı kısıtlamadan hassas hizalama sağlar. Tek bir birleşme yüzeyinde asla ikiden fazla hizalama pimi kullanmayın.
Dübel pimleri, rijit, yüksek hassasiyetli hizalama ve ağır kesme yükleri için kesin seçim olmayı sürdürüyor. Bileşenleri statik konfigürasyonlarda güvenli bir şekilde kilitlerler. Tersine, dinamik hareketin gerekli olduğu yerlerde güvenli, döner mekanik bağlantılar için çatal pimleri gereklidir. Bu işlevsel sınırların anlaşılması, yıkıcı montaj hatalarını önler.
Mekanik bağlantı elemanı spesifikasyonlarınızı tamamlamak için aşağıdaki adımları izleyin:
Tüm montaj ilişkisi yüzeylerinde potansiyel tolerans yığılma sorunlarını belirlemek için mevcut CAD modellerinizi inceleyin.
Pim sertliğini ve akma mukavemetini beklenen operasyonel kesme yükleriyle eşleştirmek için malzeme spesifikasyon sayfalarına bakın.
Seçtiğiniz metallerin termal genleşme katsayılarına göre gereken tam açıklığı veya sıkı geçmeyi hesaplayın.
Fiziksel donanım ve yük testini gerçekleştirmek için nitelikli bir üreticiden prototip numuneleri isteyin.
Gerekli baskı kuvveti veya yağlama prosedürleri de dahil olmak üzere tam kurulum yöntemini belirtmek için montaj belgelerinizi güncelleyin.
C: Genellikle hayır. Kafalar veya çapraz delikler gibi tutma özelliklerinden yoksundurlar ve titreşim altında yanal göç riskini taşırlar. Sıkı toleransları da dönme sırasında bağlanmaya neden olur. Döndürmek için bunlardan birini kullanmanız gerekiyorsa, bağlantının sıkışmasını önlemek için özel tutma halkaları tasarlamanız ve daha gevşek açıklıklı bağlantılar belirlemeniz gerekir.
C: Her ikisi de mekanik bağlantıları birbirine bağlıyor ancak uygulamaları farklı. Bağlantı pimleri, çekme veya tarım işlerinde hızlı ve sık manuel çıkarma için bir tutamağa veya halkaya sahiptir. Clevis bağlantıları tipik olarak yarı kalıcıdır. Endüstriyel makinelerde aynı hizada otururlar ve kamalı pimler veya tespit klipsleriyle sıkıca sabitlenirler.
C: Standart toleranslar özel mühendislik gereksinimlerine bağlıdır. Hassas uygulamalar genellikle +/- 0,0001 ila 0,0002 inç arasında değişen büyük veya küçük boyut toleranslarını kullanır. Bu tam boyutlandırma, mühendislerin tutma kuvvetinden ödün vermeden mükemmel presleme veya kaydırmalı geçmeler elde etmelerine olanak tanır.
C: Pimlerin kör deliklerden çıkarılması özel teknikler gerektirir. İçten dişli pimleri kullanabilir ve bunları kayan bir çekiçle çıkarabilirsiniz. Alternatif olarak, bir sıvı yolu mevcutsa hidrolik basınç pimi dışarı doğru zorlayabilir. Özel pens çekme araçları ayrıca çıkarma için açıkta kalan pim çapını da tutar.
C: Oluklar segmanların veya E-klipslerin takılmasına olanak sağlar. Bu, bükülmüş bir kamalı pime göre önemli ölçüde daha düşük bir profil sağlar. Ekipmana veya personele takılabilecek keskin tel uçlarını ortadan kaldırır. Yivli tasarımlar ayrıca üretim hatlarında daha hızlı otomatik veya manuel montajı destekler.
C: Yaylı pimler titreşimi emer ve daha gevşek delik toleranslarına uyum sağladıklarından üretim maliyetlerini azaltır. Bununla birlikte, yüksek hassasiyetli hizalama için gereken katı sağlamlık ve tam boyutsal doğruluktan yoksundurlar. Yük altında sıkışırlar, bu da onları katı toleranslı montajlar için uygunsuz hale getirir.
A: Pimin kesit alanını malzemenin nihai kesme mukavemeti ile çarparak kesme mukavemetini hesaplayın. Uygulamanın pimi tek kesmeye mi yoksa çift kesmeye mi yerleştirdiğini belirleyin. Şok yüklemeyi, yorgunluğu ve zaman içinde çevresel bozulmayı hesaba katmak için her zaman uygun bir güvenlik faktörü uygulayın.
