
Просмотры: 0 Автор: Редактор сайта Время публикации: 13.10.2026 Происхождение: Сайт


Выбор штифта рамы является важным конструктивным решением при механическом проектировании. Выбор неправильного крепежа ставит под угрозу целостность сборки, соосность и эксплуатационную безопасность. Мы имеем дело с металлическими промышленными установочными штифтами с высокими допусками, используемыми в машиностроении, а не с деревянными дюбелями, используемыми в столярных работах и производстве мебели. Ставки в промышленных приложениях значительно выше.
Неправильное применение влечет за собой серьезные инженерные и финансовые затраты. Использование жесткого выравнивающего штифта в динамической точке поворота приводит к преждевременному износу и катастрофическому заеданию. И наоборот, использование незакрепленного соединительного штифта для выравнивания конструкции приводит к неприемлемому накоплению допусков и возможному выходу из строя сборки. Вы не можете заменить эти компоненты, не рискуя всей механической системой.
Чтобы окончательно сделать выбор между этими двумя типами крепежа, необходимо оценить конкретные эксплуатационные параметры. Это требует глубокого понимания профилей нагрузки, допусков посадки и механизмов крепления, чтобы окончательно сделать выбор между установочным штифтом и шплинтом для конкретных промышленных применений.
Функциональное расхождение: установочный штифт предназначен для статического высокоточного выравнивания и передачи срезающей нагрузки, тогда как штифт с головкой с головкой предназначен для обеспечения вращательного движения в динамических точках поворота.
Требования к допускам: Прецизионные установочные штифты требуют точной посадки с натягом (прессованием) или скользящей посадки, что требует более жестких допусков на обработку, чем посадка на зазор, типичная для штифтов с головкой.
Механизмы фиксации: для бокового удержания штифтов с головкой используются вторичные крепежные детали (шплинты, зажимы), тогда как установочные штифты обычно полагаются на трение, клей или посадку в глухие отверстия.
Стратегия снабжения: Выбор подходящего производителя штифта вала зависит от потребности в стандартных готовых компонентах по сравнению с изготовленными на заказ установочными штифтами с ЧПУ, адаптированными к уникальным условиям окружающей среды или условиям нагрузки.
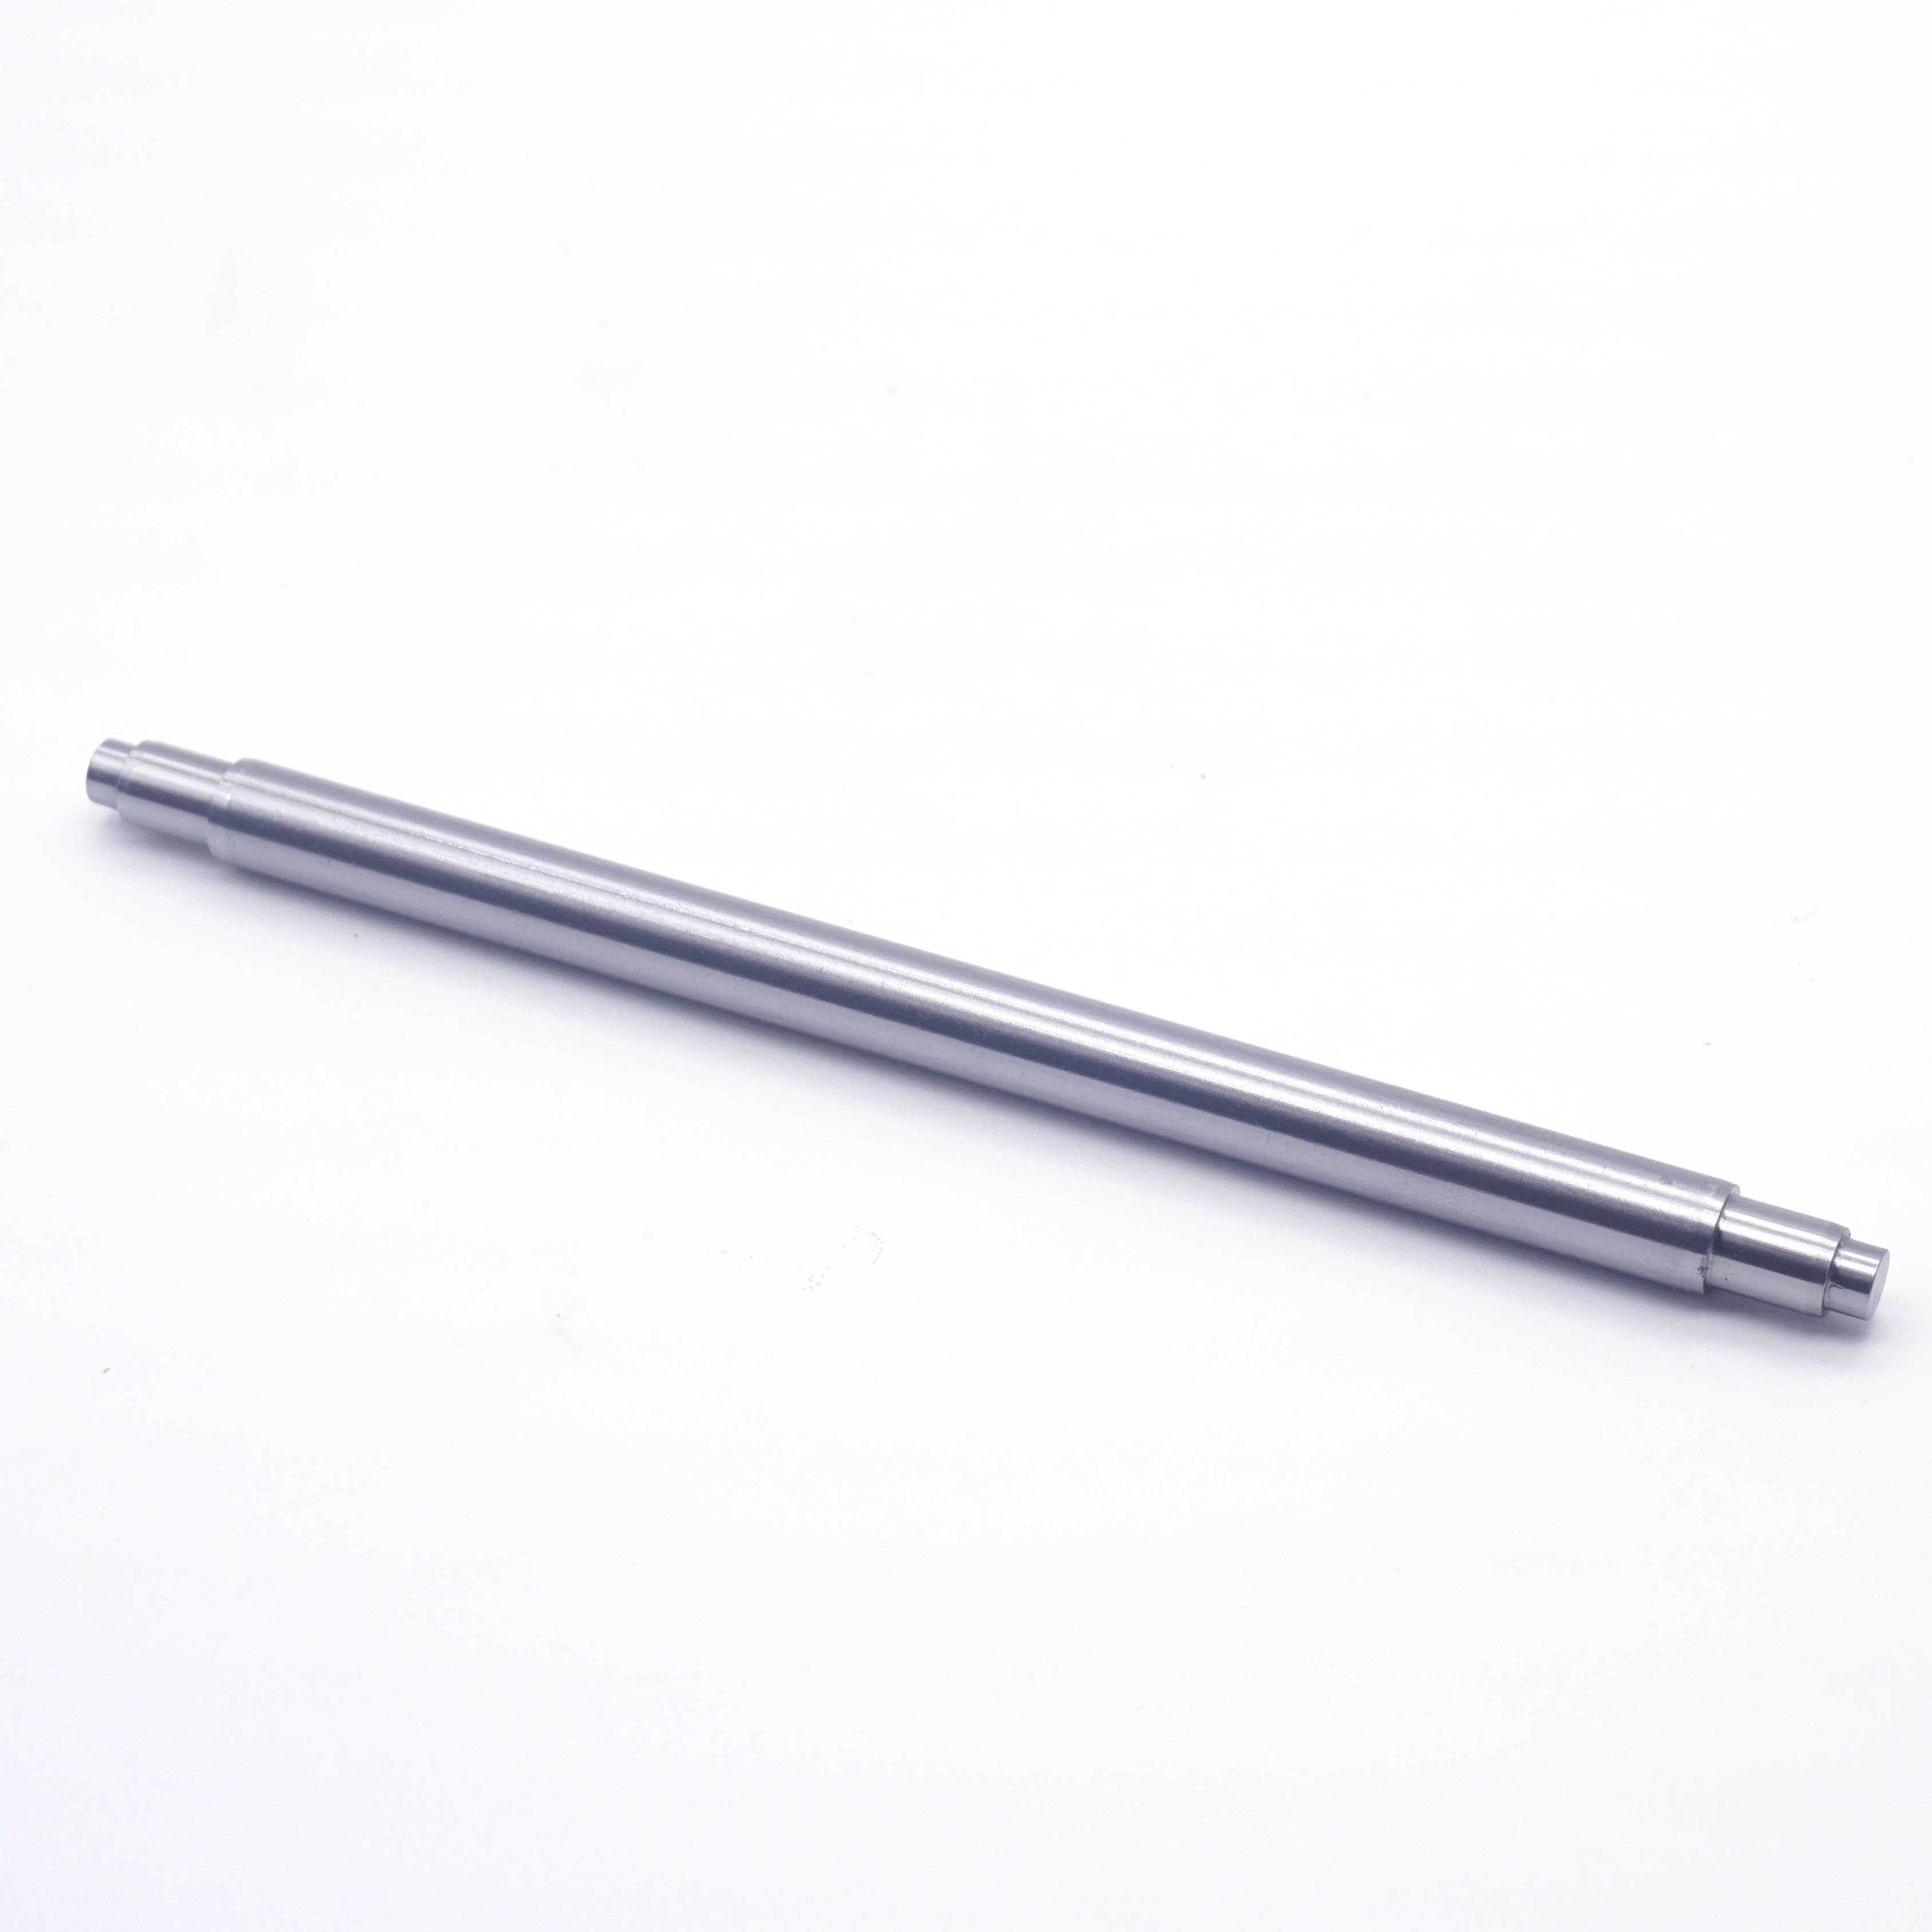
А Установочный штифт — это прочный цилиндрический крепеж, используемый в основном для выравнивания компонентов машины перед окончательным соединением болтами. Эти компоненты функционируют как высокоточные промышленные позиционирующие штифты . Они обеспечивают точное расположение сопрягаемых деталей в необходимой ориентации. Они имеют симбиотические отношения с резьбовыми соединениями в механическом дизайне. Штифты выдерживают поперечные сдвиговые усилия и обеспечивают точное выравнивание. Между тем, болты и винтовые головки управляют растягивающими силами зажима.
Стандартная геометрия этих крепежных деталей включает скошенные или закругленные концы. Такая конструкция облегчает установку в точно обработанные отверстия. Примечательно, что у них отсутствуют встроенные функции блокировки, такие как головки или поперечные отверстия. Их эффективность полностью зависит от точности размеров. Производители часто используют бесцентровое шлифование, чтобы добиться исключительно жестких допусков и гарантировать правильную посадку. Когда вы вдавливаете один из них в расширенное отверстие, только трение удерживает сборку вместе.
Штифт с головкой представляет собой цилиндрическую застежку с головкой, встроенную в узел застежки с головкой. Он создает надежную, но гибкую механическую связь. В отличие от жестких установочных штифтов, этот компонент позволяет соединенным деталям свободно поворачиваться вдоль своей центральной оси. Эта свобода вращения необходима для шарнирных соединений, таких как штоки гидроцилиндров или рулевые тяги.
Стандартная геометрия имеет отчетливую головку на одном конце. Противоположный конец обычно содержит поперечное отверстие или обработанную канавку. Эта конструкция позволяет использовать дополнительное удерживающее оборудование. В При промышленном применении штифта с головкой с головкой деталь проходит через зубцы вилки с головкой и проушину ответного стержня. Это образует прочный шарнир, способный выдерживать значительные эксплуатационные нагрузки при движении.
Критерии успеха статического выравнивания требуют отсутствия относительного перемещения между соединяемыми компонентами. Сборка должна обеспечивать повторяемую разборку и повторную сборку без потери точности позиционирования. Представьте себе блок двигателя и головку блока цилиндров. Вам нужно, чтобы они каждый раз идеально совпадали, прежде чем затягивать болты головки. Это строгое требование относится непосредственно к регулировочным штифтам. Они жестко фиксируют детали на месте.
И наоборот, критерии успеха динамического поворота сосредоточены на движении. Соединение требует вращения с низким коэффициентом трения и высокой стойкостью к заклиниванию при больших нагрузках. Инженеры также отдают приоритет простоте визуального контроля износа и целостности крепления. Если рычажный механизм заклинивает из-за слишком малого допуска на штифт, вся машина останавливается. Эти эксплуатационные требования диктуют использование шарнирных соединений.
А прецизионный установочный штифт воспринимает чистые сдвиговые усилия в плоскости соприкосновения двух жестких компонентов. Нагрузка действует перпендикулярно продольной оси штифта. Поскольку компоненты плотно прилегают друг к другу, штифт подвергается одинарному или двойному сдвигу без значительных изгибающих моментов. Это требует высокой твердости материала и точного размера отверстий для предотвращения деформации.
Шарнирное соединение воспринимает как изгибающие моменты, так и силы сдвига в многокомпонентной сборке. Такие устройства, как крепления гидравлических цилиндров и талрепы, подвергают штифт воздействию различных направлений нагрузки. Зазор между зубцами вилки и проушиной ответного стержня создает изгибающее напряжение. Расчет необходимого диаметра штифта включает в себя анализ ожидаемых эксплуатационных нагрузок в зависимости от предела текучести материала.
Механическая особенность |
Дюбельные штифты |
Скобы с головками |
|---|---|---|
Основная функция |
Статическое выравнивание и позиционирование |
Динамическое поворот и связь |
Профиль обработки нагрузки |
Чистые поперечные силы (одинарные/двойные) |
Поперечные силы и изгибающие моменты |
Требуемая установка |
Натяг (прессование) или скользящая посадка |
Зазор подходит для свободного вращения |
Стратегия удержания |
Трение, клеи, глухая посадка |
Шплинты, стопорные кольца, зажимы |
Физическая геометрия |
Прямой цилиндр, скошенные концы |
Цилиндр с головкой, поперечное отверстие/паз |
Механическая конструкция предлагает несколько альтернативных креплений, каждый из которых подходит для конкретных условий. Пружинные штифты, часто называемые роликовыми штифтами, существенно отличаются от цельных юстировочных штифтов. В то время как сплошные штифты обеспечивают жесткую прочность на сдвиг, пружинные штифты сжимаются во время установки. Они поглощают вибрацию и обеспечивают более широкие допуски отверстий в сборках меньшей точности. Вы забиваете их молотком, и натяжение внешней пружины удерживает их на месте.
Конические штифты выполняют другую основную функцию. Инженеры предпочитают конические штифты для передачи крутящего момента на вращающихся валах. Их клиновое действие эффективно фиксирует ступицы на валах. Вы рассверливаете коническое отверстие, вбиваете штифт, и трение фиксирует ступицу. Тем не менее, сплошные цилиндрические штифты остаются лучшим выбором для выравнивания плоскостей между неподвижными пластинами.
Сцепные штифты имеют визуальное сходство с шарнирными соединениями, но служат различным эксплуатационным потребностям. Сцепные штифты облегчают быстрое соединение и отсоединение без использования инструментов при буксировке и в сельском хозяйстве. Для ручного извлечения в них используются ручки или кольца. Рычаги вилки остаются постоянными или полупостоянными и надежно закрепляются шплинтами или стопорными зажимами.
Технические характеристики определяют функциональный успех этих креплений. Выравнивающие штифты требуют специальной посадки с натягом (запрессовкой) для удерживающего компонента. Сопряженный компонент обычно использует переходную или скользящую посадку. Такой точный размер гарантирует, что штифт будет прочно закреплен с одной стороны, а другая сторона будет собрана без истирания. Если вы просверливаете отверстие диаметром 0,250 дюйма, вы можете указать штифт диаметром 0,2502 дюйма для плотной посадки.
Соединения с шарнирной головкой требуют посадки с зазором. Штифт должен вращаться свободно, без чрезмерного радиального люфта. Жесткие допуски здесь могут привести к заеданию под нагрузкой или тепловому расширению. Невысокие допуски могут ускорить износ и вызвать ударную нагрузку при изменении направления. Обычно требуется зазор в несколько тысячных дюйма, чтобы обеспечить проникновение смазки и тепловое расширение.
Стандартные спецификации определяют производственные размеры. ASME B18.8.2 устанавливает строгие требования к незакаленным и закаленным заземляющим штырям. Классы допусков напрямую влияют на производственные затраты. Более жесткие допуски требуют операций вторичного шлифования. Прежде чем указывать нестандартные размеры, необходимо ознакомиться с таблицами стандартных обозначений номинальных диаметров и длин, чтобы контролировать бюджет проекта.
Трение служит основным методом фиксации юстировочных штифтов. Посадка с натягом создает достаточную радиальную силу, чтобы удерживать компонент на месте. При установке их в глухие отверстия захваченный воздух может вызвать гидравлическую блокировку. Если вы вставите стандартный штифт в глухое отверстие, заполненное смазкой или воздухом, он вытолкнется обратно. Инженеры используют штифты с плоскими или спиральными канавками для выпуска воздуха для сброса давления во время вставки.
Вторичное удержание является обязательным для поворотных связей. В традиционных конструкциях используется поперечное отверстие для шплинта или контровочной проволоки. Альтернативно, Штифт с канавкой и головкой подходит для стопорных колец или E-образных зажимов. Эта конструкция с канавками обеспечивает более низкий профиль и устраняет острые края, возникающие из-за изогнутых шплинтов. Это также ускоряет сборку в заводских условиях.
Выбор материала определяет грузоподъемность и долговечность. Закаленная легированная сталь, такая как 4140, обеспечивает максимальную прочность на сдвиг при выравнивании. Процесс закалки предотвращает деформацию при экстремальных поперечных нагрузках. Однако легированная сталь обеспечивает ограниченную коррозионную стойкость без вторичной обработки. Если оставить его голым во влажной среде, он заржавеет и заклинит в отверстии.
Поворотные соединения часто работают на открытом воздухе или в агрессивных средах. Для изготовления этих компонентов производители широко используют нержавеющую сталь серий 300 и 400. Нержавеющая сталь жертвует некоторой предельной прочностью на сдвиг ради превосходной устойчивости к окружающей среде. Обработка поверхности, такая как цинкование, пассивация или черная окись, еще больше повышает долговечность. При расчете окончательных допусков на посадку необходимо учитывать размерную толщину этих обшивок. Цинковое покрытие толщиной 0,0005 дюйма увеличивает общий диаметр на 0,001 дюйма.
Стандартные компоненты каталога удовлетворяют большинству инженерных требований. Однако конкретные сценарии требуют изготовленные на заказ дюбели с ЧПУ . Приложения могут требовать нестандартных диаметров для соответствия устаревшему оборудованию. Ступенчатые профили могут потребоваться в качестве упоров в сборке. Экстремальные условия эксплуатации могут потребовать применения определенных уровней твердости по Роквеллу или использования запатентованных суперсплавов, таких как Инконель или Монель.
Вы должны тщательно взвесить соотношение затрат и выгод от индивидуальной обработки. Изготовленные на заказ компоненты требуют платы за установку и более длительного времени выполнения. По возможности меняйте конструкции сборок, чтобы использовать стандартные штыри, имеющиеся в наличии. Заказывайте обработку по индивидуальному заказу только в том случае, если стандартные варианты ставят под угрозу структурную целостность или эксплуатационные характеристики.
Выбор надежного Производитель штифтов вала снижает риски, связанные с цепочкой поставок и качеством. Проверяйте потенциальных поставщиков по строгим критериям. Ищите действующие сертификаты ISO 9001. Проверьте их собственные возможности бесцентрового шлифования, которые необходимы для соблюдения жестких диаметральных допусков.
Требуйте полную документацию по контролю качества. Квалифицированный производитель обеспечивает отслеживание партии, сертификацию материалов и документацию по процессу утверждения производственных деталей (PPAP). Оцените их способность масштабировать производство. Поставщик должен плавно перейти от мелкосерийного прототипирования к крупносерийному производству, не сталкиваясь с отклонением допусков или ухудшением качества.
Поворотные соединения подвергаются значительным механическим рискам. Несмазанные штифты или штифты с неправильным допуском могут задевать сопрягаемые вилки. Истирание включает микроскопический перенос материала между скользящими поверхностями, что приводит к быстрому разрушению сустава и заклиниванию. Если булавка заедает, вам обычно приходится вырезать ее с помощью горелки или шлифовальной машины.
Уменьшите этот риск, указав соответствующие допуски на зазоры. Выбирайте разнородные металлы для штифта и вилки, чтобы уменьшить адгезионный износ. Включите каналы смазки, такие как масленки и внутренние поперечные сверления. Используйте бронзовые или полимерные втулки внутри проушины ответного стержня, чтобы изолировать износ и упростить обслуживание. Когда втулка изнашивается, вы заменяете ее вместо замены всей стальной траверсы.
Инженеры часто перегружают сборки, используя слишком много юстировочных штифтов. Вставка трех или более плотно прилегающих штифтов в одну сопрягаемую плоскость приводит к серьезному наложению допусков. Детали скрепятся во время сборки. Принудительное их соединение вызывает внутреннее напряжение компонентов и деформирует сборку.
Примените принцип определения местоположения 3-2-1, чтобы снизить этот риск. Используйте один стандартный круглый штифт в качестве основного места. Используйте второй алмазный штифт (с разгрузкой) для управления вращением. Алмазный штифт учитывает изменения межосевого расстояния между обработанными отверстиями. Эта стратегия обеспечивает точное выравнивание без чрезмерного ограничения физических частей. Никогда не используйте более двух установочных штифтов на одной сопрягаемой поверхности.
Установочные штифты остаются окончательным выбором для жесткого, высокоточного выравнивания и тяжелых сдвиговых нагрузок. Они надежно фиксируют компоненты в статических конфигурациях. И наоборот, штифты с головной головкой необходимы для создания надежных поворотных механических соединений, где требуется динамическое движение. Понимание этих функциональных границ предотвращает катастрофические сбои сборки.
Выполните следующие шаги, чтобы окончательно определить спецификации механического крепежа:
Просмотрите текущие модели САПР, чтобы выявить потенциальные проблемы с накоплением допусков на всех сопрягаемых поверхностях.
Обратитесь к спецификациям материалов, чтобы сопоставить твердость штифта и предел текучести с ожидаемыми эксплуатационными нагрузками на сдвиг.
Рассчитайте точный требуемый зазор или посадку с натягом на основе коэффициентов теплового расширения выбранных вами металлов.
Запросите образцы прототипов у квалифицированного производителя для проведения физической установки и нагрузочных испытаний.
Обновите документацию по сборке, указав точный метод установки, включая необходимое усилие нажатия или процедуры смазки.
О: В целом нет. У них отсутствуют удерживающие элементы, такие как головки или поперечные отверстия, что приводит к риску боковой миграции под действием вибрации. Их жесткие допуски также вызывают заедание во время вращения. Если вам необходимо использовать одно из них для поворота, вам необходимо спроектировать специальные стопорные кольца и указать посадку с меньшим зазором, чтобы предотвратить заедание соединения.
Ответ: Оба соединяют механические связи, но их применение различно. Сцепные штифты оснащены ручкой или кольцом для быстрого и частого снятия вручную при буксировке или сельском хозяйстве. Вилочные соединения обычно полупостоянные. Они сидят заподлицо и плотно фиксируются шплинтами или стопорными зажимами в промышленном оборудовании.
Ответ: Стандартные допуски зависят от конкретных технических требований. В прецизионных приложениях обычно используются допуски на превышение или занижение размера в диапазоне от +/- 0,0001 до 0,0002 дюйма. Такой точный размер позволяет инженерам добиться идеальной прессовой или скользящей посадки без ущерба для удерживающей силы.
Ответ: Извлечение штифтов из глухих отверстий требует особых методов. Вы можете использовать штифты с внутренней резьбой и извлечь их с помощью скользящего молотка. Альтернативно, гидравлическое давление может вытолкнуть штифт, если существует путь для жидкости. Специализированные инструменты для съема цанг также захватывают открытый диаметр штифта для извлечения.
A: Канавки позволяют устанавливать стопорные кольца или E-образные зажимы. Это обеспечивает значительно более низкий профиль, чем изогнутый шплинт. Это исключает острые концы проводов, которые могут зацепиться за оборудование или персонал. Конструкции с канавками также позволяют ускорить автоматическую или ручную сборку на производственных линиях.
Ответ: Пружинные штифты поглощают вибрацию и снижают производственные затраты, поскольку они обеспечивают меньшие допуски отверстий. Однако им не хватает жесткости и точности размеров, необходимых для высокоточного выравнивания. Они сжимаются под нагрузкой, что делает их непригодными для сборок со строгими допусками.
A: Рассчитайте прочность на сдвиг, умножив площадь поперечного сечения штифта на предельную прочность материала на сдвиг. Определите, подвергается ли приложение одинарному или двойному сдвигу штифта. Всегда применяйте соответствующий коэффициент запаса прочности, учитывающий ударную нагрузку, усталость и ухудшение состояния окружающей среды с течением времени.
