
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-13 Origine : Site


La sélection des broches du cadre constitue une décision structurelle critique dans la conception mécanique. Spécifier une mauvaise fixation compromet l’intégrité de l’assemblage, l’alignement et la sécurité opérationnelle. Nous avons affaire à des goupilles de positionnement industrielles en métal à haute tolérance utilisées dans la construction mécanique, et non à des chevilles en bois utilisées dans la menuiserie et la fabrication de meubles. Les enjeux dans les applications industrielles sont nettement plus élevés.
Une mauvaise application entraîne des coûts techniques et financiers importants. L'utilisation d'une goupille d'alignement rigide dans un point de pivotement dynamique provoque une usure prématurée et une liaison catastrophique. À l’inverse, le déploiement d’une goupille de liaison desserrée pour l’alignement structurel entraîne un empilement de tolérances inacceptable et une éventuelle défaillance de l’assemblage. Vous ne pouvez pas échanger ces composants sans risquer l’ensemble du système mécanique.
Pour choisir définitivement entre ces deux types de fixations, vous devez évaluer des paramètres opérationnels spécifiques. Cela nécessite une compréhension approfondie des profils de charge, des tolérances d'ajustement et des mécanismes de rétention pour choisir définitivement entre une goupille de centrage et un axe de chape pour des applications industrielles spécifiques.
Divergence fonctionnelle : une goupille de centrage est conçue pour un alignement statique de haute précision et un transfert de charge de cisaillement, tandis qu'une goupille de chape est conçue pour permettre un mouvement de rotation dans les points de pivotement dynamiques.
Exigences de tolérance : les goujons de précision nécessitent des ajustements par interférence (presse) ou par glissement précis, exigeant des tolérances d'usinage plus serrées que les ajustements à jeu typiques des axes de chape.
Mécanismes de rétention : les axes de chape s'appuient sur des attaches secondaires (goupilles fendues, clips) pour la rétention latérale, tandis que les goujons reposent généralement sur la friction, des adhésifs ou une mise en place de trous borgnes.
Stratégie d'approvisionnement : La sélection du bon fabricant de broches d'arbre dépend du besoin de composants standard disponibles dans le commerce par rapport à des goupilles usinées CNC personnalisées, adaptées à des conditions environnementales ou de charge uniques.
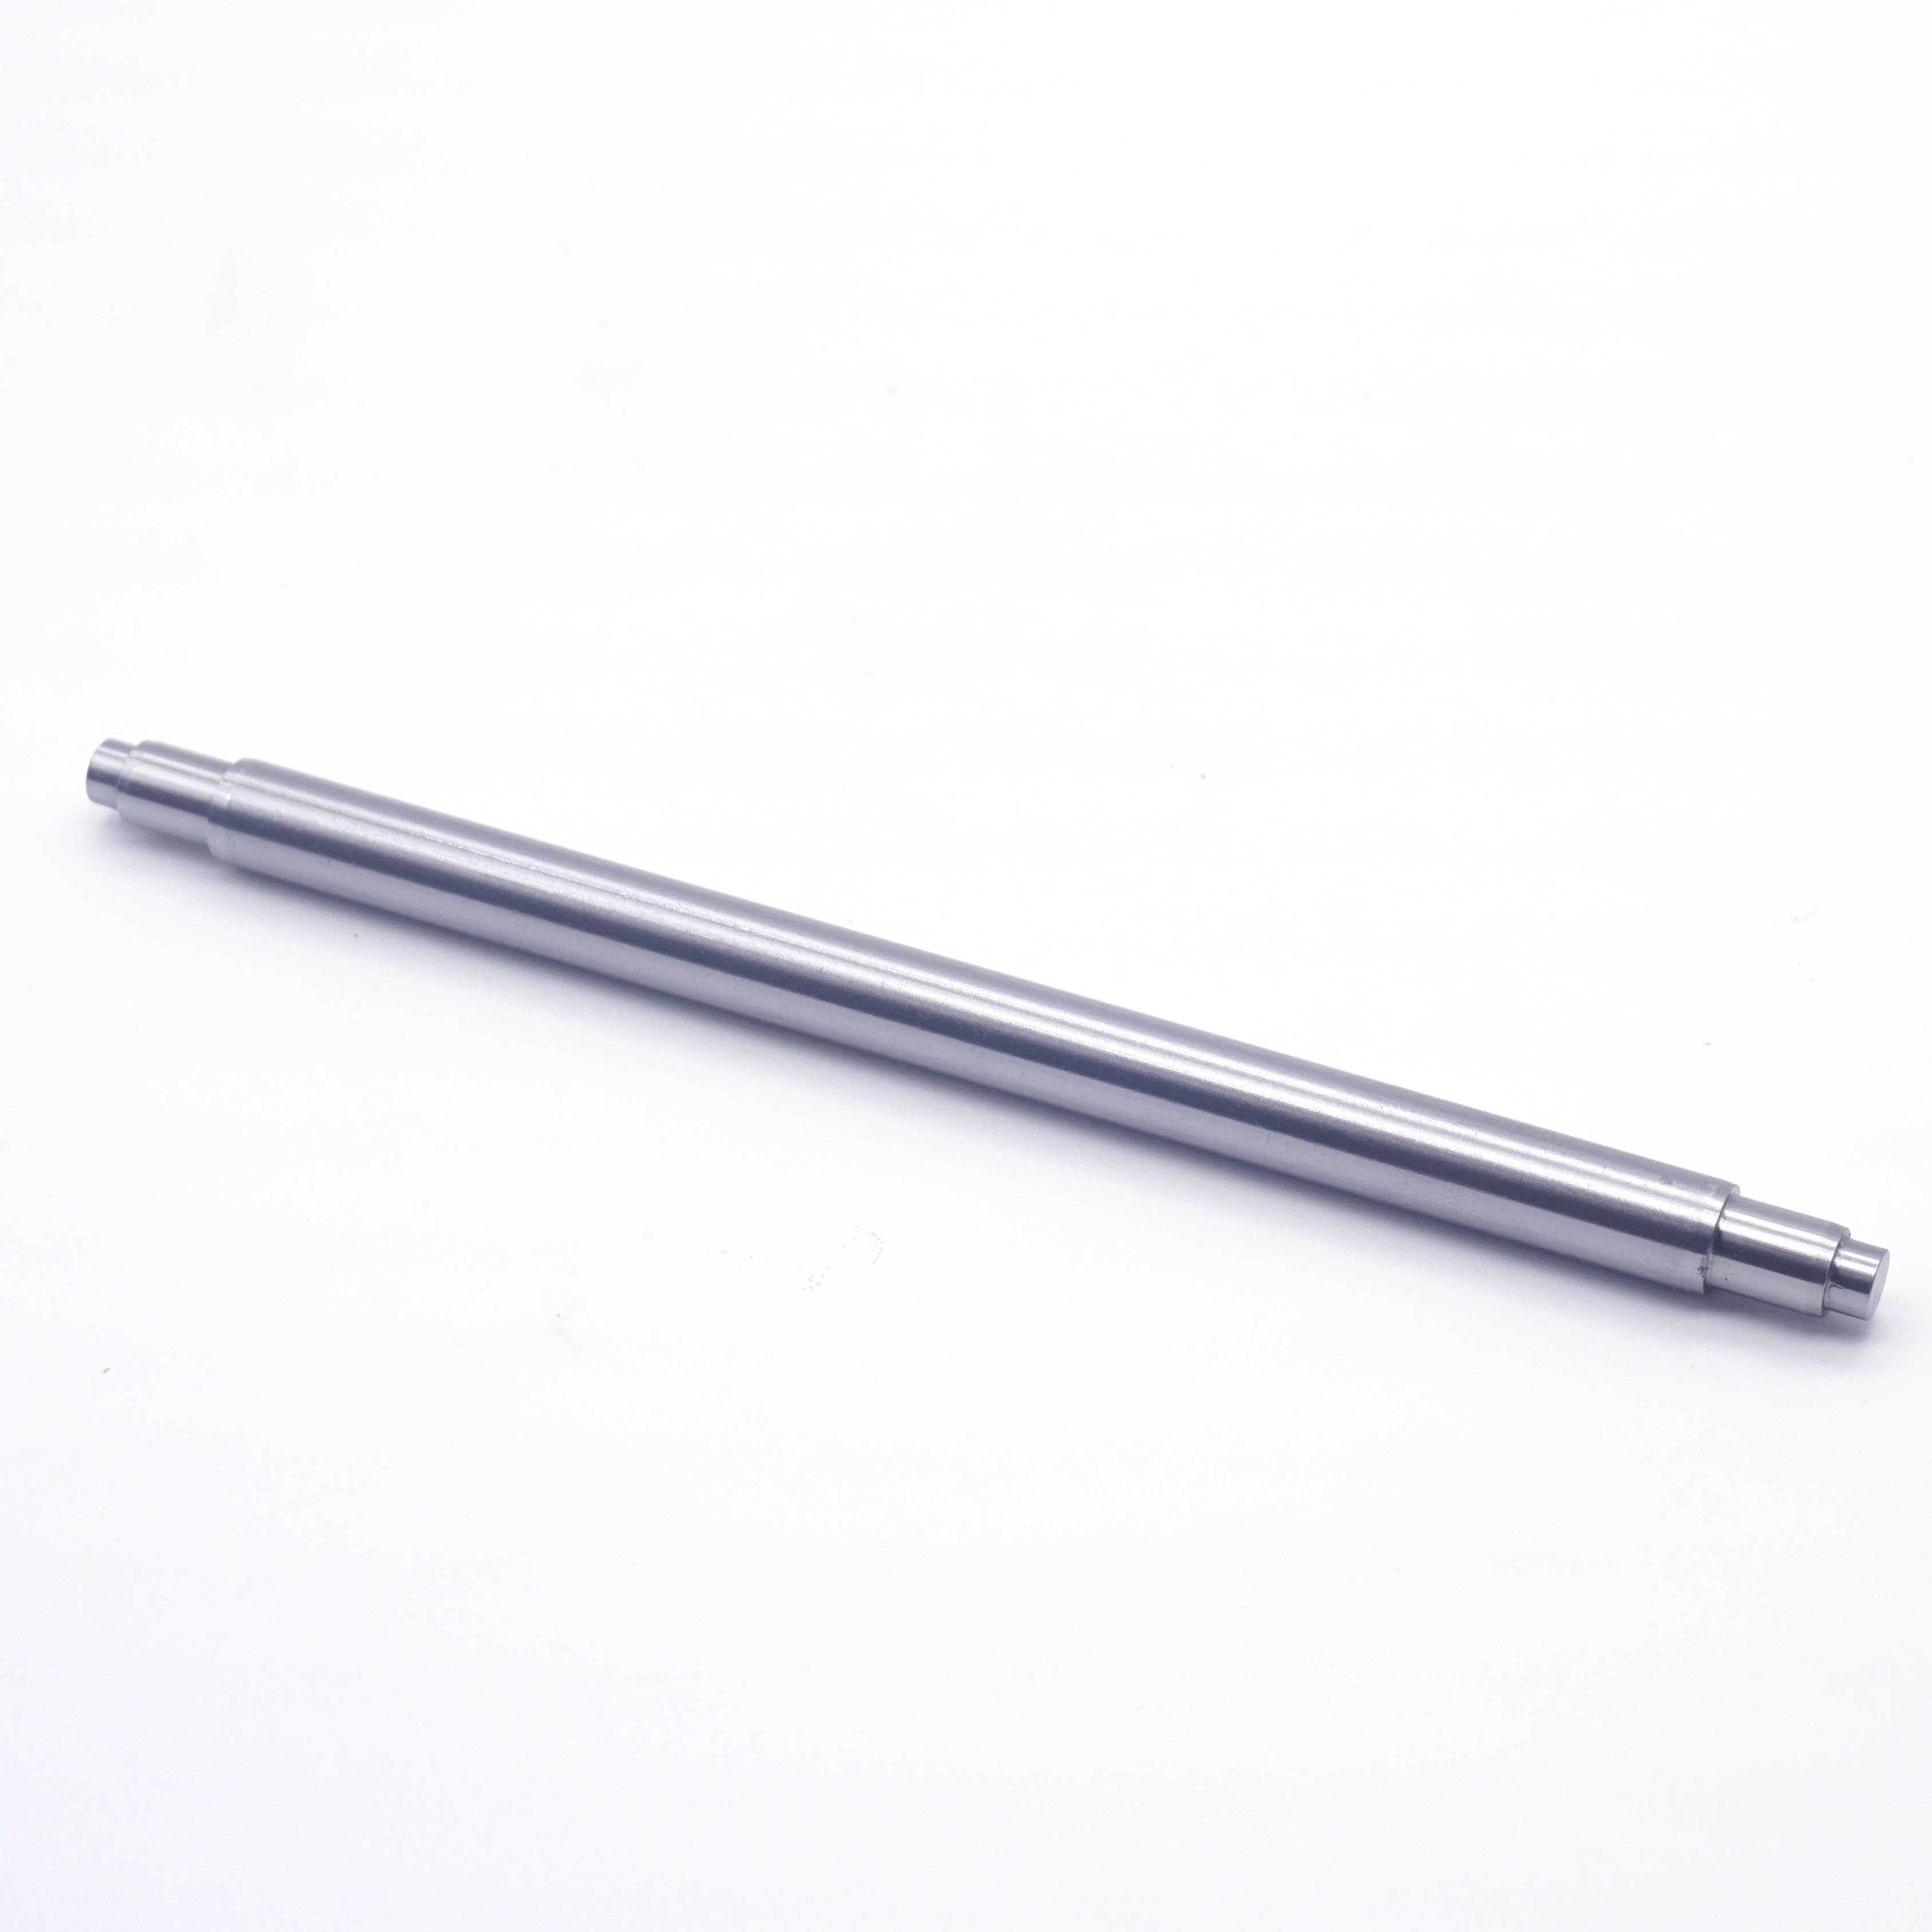
UN La goupille de centrage est une fixation cylindrique solide utilisée principalement pour aligner les composants de la machine avant le boulonnage final. Ces composants fonctionnent de manière très précise broches de positionnement industrielles . Ils garantissent que les pièces d'accouplement sont placées dans l'orientation exacte requise. Ils partagent une relation symbiotique avec les fixations filetées dans la conception mécanique. Les broches supportent les forces de cisaillement transversales et un alignement précis. Pendant ce temps, les boulons et les douilles à vis gèrent les forces de serrage en traction.
Les géométries standard de ces fixations incluent des extrémités chanfreinées ou des extrémités arrondies. Cette conception facilite une insertion plus facile dans des trous usinés avec précision. Notamment, ils manquent de fonctionnalités de verrouillage intégrées telles que des têtes ou des trous transversaux. Leur efficacité repose entièrement sur une précision dimensionnelle précise. Les fabricants utilisent souvent une rectification sans centre pour les amener à des tolérances exceptionnellement serrées afin de garantir un ajustement correct. Lorsque vous en enfoncez un dans un trou alésé, la friction seule maintient l’ensemble ensemble.
Un axe de chape est une attache cylindrique à tête intégrée dans un ensemble de fixation à chape. Il crée une liaison mécanique sécurisée mais flexible. Contrairement aux broches d'alignement rigides, ce composant permet aux pièces connectées de pivoter librement le long de son axe central. Cette liberté de rotation est essentielle pour les liaisons nécessitant une articulation, telles que les tiges de vérins hydrauliques ou les tirants de direction.
La géométrie standard comporte une tête distincte à une extrémité. L'extrémité opposée contient généralement un trou transversal ou une rainure usinée. Cette conception s'adapte au matériel de rétention secondaire. Dans un Pour une application industrielle d'axe de chape , le composant passe à travers les dents d'un étrier de chape et l'œil d'une bielle d'accouplement. Cela forme une charnière robuste capable de supporter des charges opérationnelles importantes lors du déplacement.
Les critères de réussite de l'alignement statique exigent un mouvement relatif nul entre les composants joints. L'ensemble doit permettre un démontage et un remontage reproductibles sans aucune perte de précision de positionnement. Pensez à un bloc moteur et à une culasse. Vous avez besoin qu'ils s'alignent parfaitement à chaque fois avant de serrer les boulons à tête. Cette exigence stricte relève directement du territoire des broches d’alignement. Ils verrouillent les pièces de manière rigide en place.
À l’inverse, les critères de réussite du pivotement dynamique se concentrent sur le mouvement. Le joint nécessite une rotation à faible frottement et une résistance élevée au grippage sous de lourdes charges. Les ingénieurs accordent également la priorité à la facilité de l’inspection visuelle de l’usure et de l’intégrité de la rétention. Si une tringlerie se grippe parce que la tolérance de l'axe est trop serrée, la machine entière s'arrête. Ces exigences opérationnelles dictent l’utilisation de liaisons à chape.
UN La goupille de précision gère les forces de cisaillement pures sur le plan d'accouplement de deux composants rigides. La charge agit perpendiculairement à l'axe longitudinal de la goupille. Étant donné que les composants sont alignés les uns contre les autres, la goupille subit un cisaillement simple ou double sans moments de flexion importants. Cela nécessite une dureté élevée du matériau et un dimensionnement précis des trous pour éviter toute déformation.
Une liaison à chape gère à la fois les moments de flexion et les forces de cisaillement au sein d'un assemblage en plusieurs parties. Les applications telles que les supports de vérins hydrauliques et les tendeurs soumettent la goupille à différentes directions de charge. L'espace entre les dents de chape et l'œil de la biellette d'accouplement introduit une contrainte de flexion. Le calcul du diamètre de broche requis implique l'analyse des charges opérationnelles anticipées par rapport à la limite d'élasticité du matériau.
Caractéristique mécanique |
Goupilles |
Axes de chape |
|---|---|---|
Fonction principale |
Alignement et positionnement statiques |
Pivotement et liaison dynamiques |
Profil de manutention de charge |
Forces de cisaillement pures (simples/doubles) |
Forces de cisaillement et moments de flexion |
Équipement requis |
Interférence (presse) ou ajustement glissant |
Ajustement à jeu pour une rotation libre |
Stratégie de rétention |
Friction, adhésifs, assise aveugle |
Goupilles fendues, circlips, clips |
Géométrie physique |
Cylindre droit, extrémités chanfreinées |
Cylindre à tête, trou transversal/rainure |
La conception mécanique offre plusieurs fixations alternatives, chacune adaptée à des conditions spécifiques. Les goupilles à ressort, souvent appelées goupilles cylindriques, diffèrent considérablement des goupilles d'alignement solides. Alors que les broches solides offrent une résistance rigide au cisaillement, les broches à ressort se compriment lors de l'installation. Ils absorbent les vibrations et s'adaptent à des tolérances de trous plus larges dans les assemblages de moindre précision. Vous les enfoncez avec un marteau et la tension du ressort vers l'extérieur les maintient en place.
Les broches coniques remplissent une fonction principale différente. Les ingénieurs préfèrent les broches coniques pour la transmission du couple dans les arbres rotatifs. Leur action de calage sécurise efficacement les moyeux aux arbres. Vous percez un trou conique, enfoncez la goupille et la friction verrouille le moyeu. Cependant, les broches cylindriques pleines restent le meilleur choix pour l'alignement sur plan plat entre des plaques fixes.
Les goupilles d'attelage partagent des similitudes visuelles avec les liaisons à chape mais répondent à des besoins opérationnels différents. Les goupilles d'attelage facilitent un accouplement et un dételage rapides et sans outil dans les applications de remorquage et agricoles. Ils utilisent des poignées ou des anneaux pour une extraction manuelle. Les liaisons à chape restent permanentes ou semi-permanentes, solidement fixées avec des goupilles fendues ou des clips de retenue.
Les ajustements techniques définissent le succès fonctionnel de ces fixations. Les broches d'alignement nécessitent des ajustements par interférence (presse) spécifiques pour le composant de maintien. Le composant d'accouplement utilise généralement une transition ou un ajustement glissant. Ce dimensionnement précis garantit que la goupille reste fermement ancrée d'un côté tout en permettant à l'autre côté de s'assembler sans grippage. Si vous percez un trou de 0,250 pouce, vous pouvez spécifier une goupille de 0,2502 pouce pour un ajustement serré.
Les liaisons à chape nécessitent des ajustements avec jeu. La goupille doit tourner librement sans jeu radial excessif. Des tolérances serrées entraîneraient ici une liaison sous charge ou une dilatation thermique. Des tolérances lâches accéléreraient l’usure et induiraient des charges de choc lors des changements de direction. Vous souhaitez généralement un dégagement de quelques millièmes de pouce pour permettre la pénétration de la graisse et la dilatation thermique.
Les spécifications standards régissent les dimensions de fabrication. ASME B18.8.2 définit des exigences strictes pour les broches de terre non durcies et durcies. Les classes de tolérance impactent directement les coûts de fabrication. Des tolérances plus strictes nécessitent des opérations de meulage secondaires. Vous devez consulter les tableaux de désignation standard pour les diamètres et longueurs nominaux avant de spécifier des tailles personnalisées afin de contrôler les budgets du projet.
La friction constitue la principale méthode de rétention pour les broches d'alignement. L'ajustement serré génère une force radiale suffisante pour maintenir le composant en place. Lors de leur installation dans des trous borgnes, l'air emprisonné peut provoquer un blocage hydraulique. Si vous enfoncez une goupille standard dans un trou borgne rempli de graisse ou d'air emprisonné, elle repoussera. Les ingénieurs spécifient des broches avec des méplats de libération d'air ou des rainures en spirale pour évacuer cette pression lors de l'insertion.
La rétention secondaire est obligatoire pour les liaisons pivotantes. Les conceptions traditionnelles utilisent un trou transversal pour accepter une goupille fendue ou un fil de sécurité. Alternativement, un L'axe de chape rainuré peut accueillir des anneaux de retenue ou des clips en E. Cette conception rainurée offre un profil plus bas et élimine les arêtes vives associées aux goupilles fendues pliées. Cela accélère également l’assemblage en usine.
Le choix des matériaux détermine la capacité de charge et la longévité. L'acier allié trempé, comme le 4140, offre une résistance maximale au cisaillement pour les applications d'alignement. Le processus de durcissement empêche la déformation sous des charges transversales extrêmes. Cependant, l’acier allié offre une résistance limitée à la corrosion sans traitements secondaires. S'il est laissé nu dans un environnement humide, il rouillera et se grippera dans le trou.
Les liaisons pivotantes fonctionnent fréquemment dans des environnements extérieurs ou corrosifs. Les fabricants utilisent fortement l'acier inoxydable des séries 300 et 400 pour ces composants. L’acier inoxydable sacrifie une certaine résistance au cisaillement ultime pour une résistance environnementale supérieure. Les traitements de surface tels que le zingage, la passivation ou l'oxyde noir améliorent encore la durabilité. Vous devez tenir compte de l'épaisseur dimensionnelle de ces placages lors du calcul des tolérances d'ajustement final. Un placage de zinc de 0,0005 pouce ajoute 0,001 pouce au diamètre total.
Les composants du catalogue standard couvrent la plupart des exigences techniques. Cependant, des scénarios spécifiques exigent Goupilles usinées CNC sur mesure . Les applications peuvent nécessiter des diamètres non standard pour correspondre aux équipements existants. Vous pourriez avoir besoin de profils étagés pour agir comme butées positives dans un assemblage. Les environnements extrêmes peuvent nécessiter des niveaux de dureté Rockwell spécifiques ou des superalliages exclusifs comme l'Inconel ou le Monel.
Vous devez soigneusement peser le rapport coût/bénéfice de l’usinage sur mesure. Les composants personnalisés entraînent des frais d’installation et des délais de livraison plus longs. Dans la mesure du possible, modifiez les conceptions d'assemblage pour s'adapter aux broches standard disponibles dans le commerce. Spécifiez un usinage personnalisé uniquement lorsque les options standard compromettent l’intégrité structurelle ou les performances opérationnelles.
Choisir un fournisseur fiable Le fabricant de broches d’arbre atténue les risques liés à la chaîne d’approvisionnement et à la qualité. Vérifiez les fournisseurs potentiels selon des critères stricts. Recherchez les certifications ISO 9001 actives. Vérifiez leurs capacités internes de rectification sans centre, qui sont essentielles pour maintenir des tolérances diamétrales serrées.
Exigez une documentation complète sur le contrôle qualité. Un fabricant qualifié fournit la traçabilité des lots, les certifications des matériaux et la documentation du processus d'approbation des pièces de production (PPAP). Évaluer leur capacité à augmenter la production. Un fournisseur doit passer en douceur du prototypage en faible volume à la production en grand volume sans subir de dérive de tolérance ou de dégradation de la qualité.
Les joints pivotants sont confrontés à des risques mécaniques importants. Les broches non lubrifiées ou mal tolérées peuvent irriter les arcades d'accouplement. Le grippage implique le transfert microscopique de matériau entre les surfaces de glissement, conduisant à une défaillance et un grippage rapides des articulations. Une fois qu'une épingle a des galles, vous devez généralement la découper avec une torche ou une meuleuse.
Atténuez ce risque en spécifiant des tolérances de jeu appropriées. Sélectionnez des métaux différents pour l'axe et la chape afin de réduire l'usure de l'adhésif. Incorporez des voies de lubrification, telles que des graisseurs et des perçages transversaux internes. Utilisez des bagues en bronze ou en polymère dans l'œil de la tige d'accouplement pour isoler l'usure et simplifier l'entretien. Lorsque la bague s'use, vous la remplacez au lieu de remplacer l'intégralité de l'arcade en acier.
Les ingénieurs surchargent souvent les assemblages en utilisant trop de broches d'alignement. L'insertion de trois broches bien ajustées ou plus dans un seul plan de contact entraîne un empilement de tolérances sévère. Les pièces se lieront lors de l'assemblage. Les forcer ensemble induit une contrainte sur les composants internes et déforme l’assemblage.
Appliquez le principe de localisation 3-2-1 pour atténuer ce risque. Utilisez une broche ronde standard pour l'emplacement principal. Utilisez une deuxième goupille diamantée (soulagée) pour contrôler la rotation. La goupille diamantée s'adapte aux variations d'entraxe entre les trous usinés. Cette stratégie garantit un alignement précis sans trop contraindre les pièces physiques. N'utilisez jamais plus de deux broches d'alignement sur une seule surface de contact.
Les goujons restent le choix définitif pour un alignement rigide et de haute précision et des charges de cisaillement importantes. Ils verrouillent les composants en toute sécurité dans des configurations statiques. À l’inverse, les axes de chape sont essentiels pour des liaisons mécaniques sécurisées et pivotantes lorsqu’un mouvement dynamique est requis. Comprendre ces limites fonctionnelles évite les pannes d’assemblage catastrophiques.
Suivez ces prochaines étapes pour finaliser vos spécifications de fixation mécanique :
Passez en revue vos modèles CAO actuels pour identifier les problèmes potentiels d'empilement de tolérances sur toutes les surfaces de contact.
Consultez les fiches techniques des matériaux pour faire correspondre la dureté et la limite d'élasticité des broches aux charges de cisaillement opérationnelles prévues.
Calculez le jeu exact ou l'ajustement serré requis en fonction des coefficients de dilatation thermique des métaux choisis.
Demandez des échantillons de prototype à un fabricant qualifié pour effectuer l’assemblage physique et les tests de charge.
Mettez à jour votre documentation d'assemblage pour spécifier la méthode d'installation exacte, y compris la force de presse ou les procédures de lubrification requises.
R : En général, non. Ils manquent de fonctionnalités de rétention telles que des têtes ou des trous transversaux, ce qui risque de provoquer une migration latérale sous l'effet des vibrations. Leurs tolérances serrées provoquent également un grippage lors de la rotation. Si vous devez en utiliser un pour le pivotement, vous devez concevoir des anneaux de retenue personnalisés et spécifier des ajustements à jeu plus lâches pour empêcher le joint de se gripper.
R : Les deux connectent des liaisons mécaniques, mais leurs applications diffèrent. Les goupilles d'attelage comportent une poignée ou un anneau pour un retrait manuel rapide et fréquent lors du remorquage ou de l'agriculture. Les liaisons à chape sont généralement semi-permanentes. Ils affleurent et sont solidement fixés avec des goupilles fendues ou des clips de retenue dans les machines industrielles.
R : Les tolérances standard dépendent des exigences techniques spécifiques. Les applications de précision utilisent généralement des tolérances de surdimensionnement ou de sous-dimensionnement allant de +/- 0,0001 à 0,0002 pouces. Ce dimensionnement précis permet aux ingénieurs d'obtenir des ajustements parfaits par pression ou par glissement sans compromettre la force de maintien.
R : L’extraction des broches des trous borgnes nécessite des techniques spécifiques. Vous pouvez utiliser des broches filetées intérieurement et les extraire avec un marteau coulissant. Alternativement, la pression hydraulique peut forcer la goupille à sortir s'il existe un passage de fluide. Des outils d'extraction de pinces spécialisés saisissent également le diamètre exposé de la broche pour l'extraction.
R : Les rainures permettent l'installation de circlips ou de clips en E. Cela donne un profil nettement inférieur à celui d'une goupille fendue pliée. Il élimine les extrémités de fil pointues qui peuvent s'accrocher à l'équipement ou au personnel. Les conceptions rainurées permettent également un assemblage automatisé ou manuel plus rapide sur les lignes de production.
R : Les goupilles à ressort absorbent les vibrations et réduisent les coûts de fabrication car elles s'adaptent à des tolérances de trou plus lâches. Cependant, ils n’ont pas la rigidité solide et la précision dimensionnelle exacte requises pour un alignement de haute précision. Ils se compriment sous charge, ce qui les rend impropres aux assemblages à tolérance stricte.
R : Calculez la résistance au cisaillement en multipliant la section transversale de la goupille par la résistance ultime au cisaillement du matériau. Déterminez si l'application place la goupille en cisaillement simple ou double. Appliquez toujours un facteur de sécurité approprié pour tenir compte des charges de choc, de la fatigue et de la dégradation de l'environnement au fil du temps.
