
Pregleda: 0 Autor: Urednik stranice Vrijeme objave: 2026-10-13 Porijeklo: stranica


Odabir zatika za okvir djeluje kao kritična konstrukcijska odluka u mehaničkom dizajnu. Određivanje krivog pričvršćivača ugrožava cjelovitost sklopa, poravnanje i radnu sigurnost. Imamo posla s metalnim industrijskim klinovima visoke tolerancije koji se koriste u strojarstvu, a ne s drvenim tiplama koje se koriste u stolariji i izradi namještaja. Ulozi u industrijske primjene znatno su veći.
Pogrešna primjena nosi ozbiljne inženjerske i financijske troškove. Korištenje krutog klina za poravnanje u dinamičkoj točki zakretanja uzrokuje prerano trošenje i katastrofalno vezivanje. Suprotno tome, postavljanje labave spojne igle za strukturno poravnanje rezultira neprihvatljivim slaganjem tolerancije i eventualnim neuspjehom sklapanja. Ne možete zamijeniti te komponente bez rizika za cijeli mehanički sustav.
Da biste definitivno odabrali između ove dvije vrste spojnica, morate procijeniti specifične radne parametre. To zahtijeva duboko razumijevanje profila opterećenja, tolerancija pristajanja i mehanizama za zadržavanje kako bi se definitivno odabrao između klina i klina za specifične industrijske primjene.
Funkcionalna divergencija: klin je konstruiran za statičko, visoko precizno poravnanje i prijenos posmičnih opterećenja, dok je klin s klinom dizajniran da omogući rotacijsko kretanje u dinamičkim točkama zakretanja.
Zahtjevi za toleranciju: Precizni klinovi zahtijevaju točne interferencije (prešanje) ili klizna dosjeda, zahtijevajući strože tolerancije strojne obrade od dosjeda tipičnih za klinove.
Mehanizmi zadržavanja: Clevis klinovi oslanjaju se na sekundarne pričvršćivače (rascjepke, kopče) za bočno zadržavanje, dok se klinovi obično oslanjaju na trenje, ljepila ili namještanje u slijepu rupu.
Strategija nabave: Odabir pravog proizvođača klinova osovine ovisi o potrebi za standardnim komponentama koje su već dostupne u odnosu na prilagođene CNC strojno obrađene klinove prilagođene za jedinstvene uvjete okoline ili opterećenja.
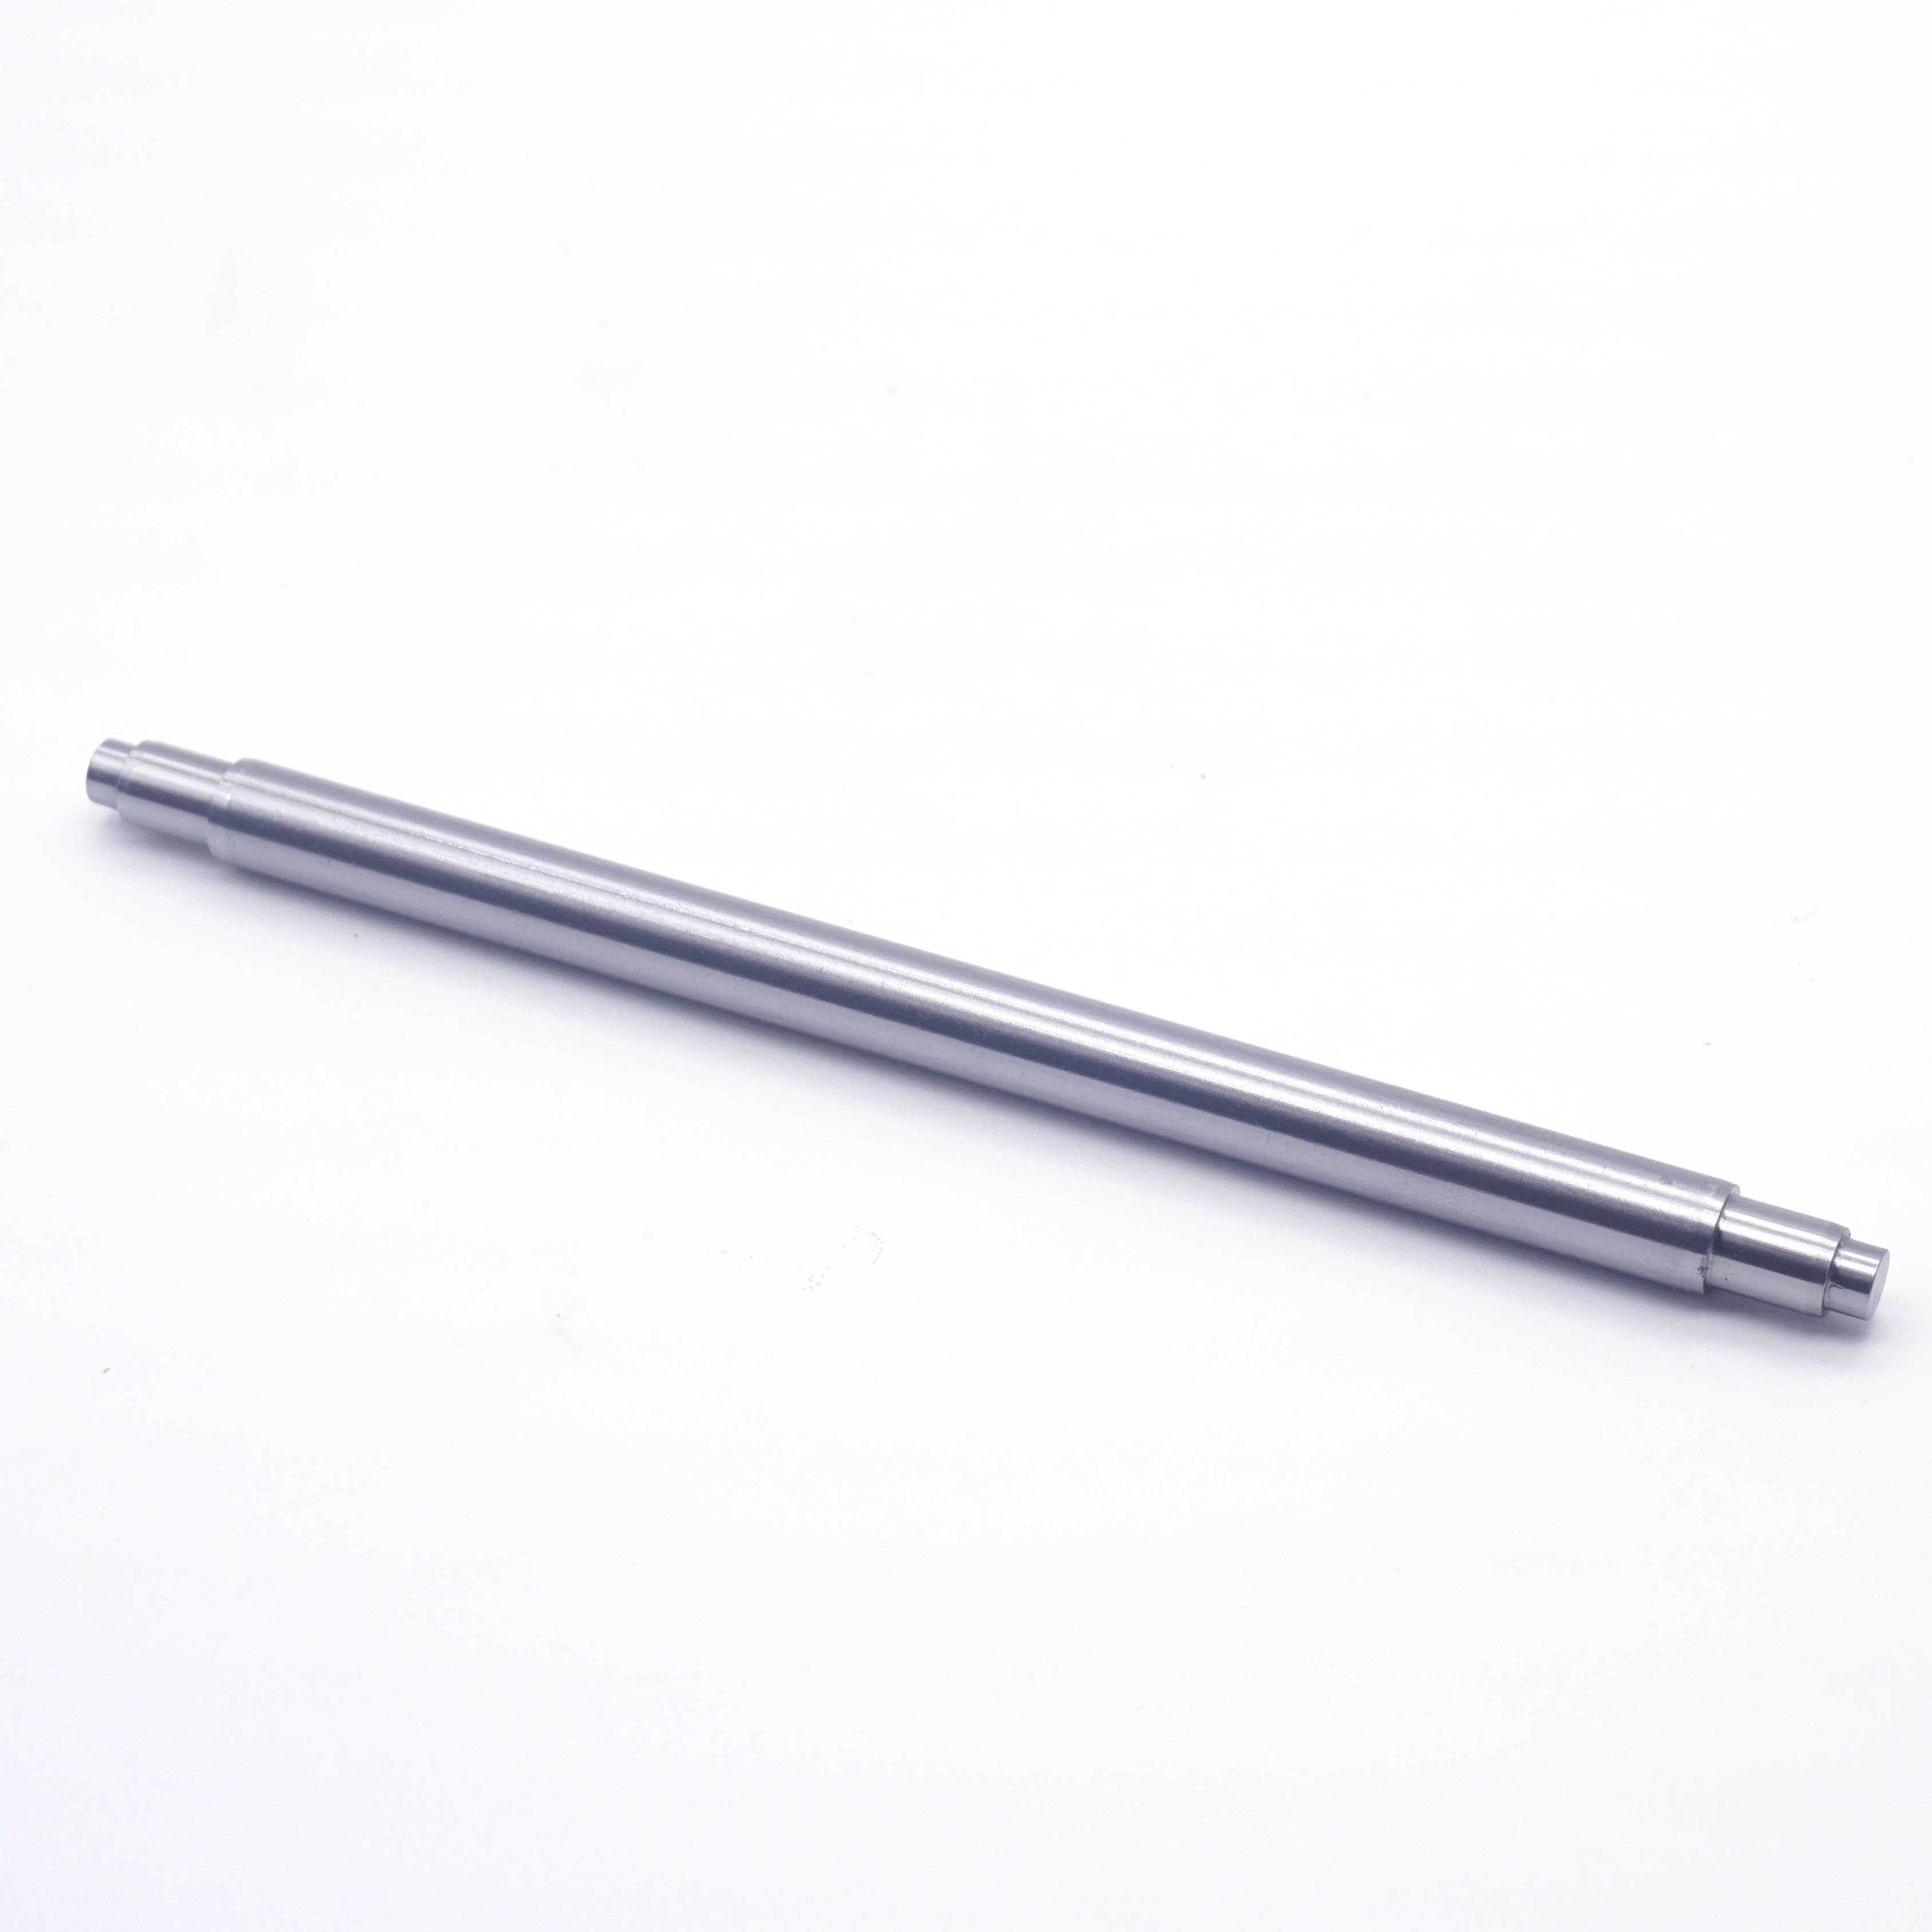
A klin je čvrsti, cilindrični pričvršćivač koji se prvenstveno koristi za poravnavanje komponenti stroja prije konačnog pričvršćivanja. Ove komponente funkcioniraju vrlo precizno industrijske igle za pozicioniranje . Oni osiguravaju da spojni dijelovi sjede u točno potrebnoj orijentaciji. Oni dijele simbiotski odnos s navojnim spojnicama u mehaničkom dizajnu. Igle podnose poprečne posmične sile i precizno poravnanje. U međuvremenu, vijci i nasadni vijci upravljaju vlačnim silama stezanja.
Standardne geometrije za ove pričvrsne elemente uključuju skošene krajeve ili zaobljene krajeve. Ovaj dizajn olakšava umetanje u precizno strojno obrađene rupe. Značajno je da im nedostaju integrirane značajke zaključavanja poput glava ili križnih rupa. Njihova učinkovitost u potpunosti ovisi o preciznoj točnosti dimenzija. Proizvođači često koriste brušenje bez središta kako bi ih doveli do iznimno uskih tolerancija kako bi se zajamčilo pravilno pristajanje. Kada utisnete jedan u probušenu rupu, samo trenje drži sklop zajedno.
Zatik s klinom je cilindrični zatvarač s glavom integriran u sklop spojnog elementa. Stvara sigurnu, ali fleksibilnu mehaničku vezu. Za razliku od krutih klinova za poravnanje, ova komponenta omogućuje spojenim dijelovima da se slobodno okreću duž središnje osi. Ova sloboda rotacije neophodna je za spojeve koji zahtijevaju zglob, kao što su poluge hidrauličkog cilindra ili spone upravljača.
Standardna geometrija ima jasnu glavu na jednom kraju. Suprotni kraj obično sadrži poprečnu rupu ili strojno obrađeni utor. Ovaj dizajn prilagođava hardver za sekundarno zadržavanje. U an Industrijska primjena klina sa uglavkom, komponenta prolazi kroz zupce utora sa uglavkom i ušicu spojne šipke. To čini robusnu šarku sposobnu izdržati značajna radna opterećenja tijekom kretanja.
Kriteriji uspjeha za statičko poravnanje zahtijevaju nulto relativno kretanje između spojenih komponenti. Sklop mora podržavati ponovnu demontažu i ponovnu montažu bez gubitka točnosti položaja. Razmislite o bloku motora i glavi cilindra. Morate ih savršeno poravnati svaki put prije nego što zavrnete vijke s glavom. Ovaj strogi zahtjev izravno spada u područje klinova za poravnanje. Čvrsto zaključavaju dijelove na mjestu.
Nasuprot tome, kriteriji uspjeha za dinamičko okretanje usmjereni su na kretanje. Spoj zahtijeva rotaciju s malim trenjem i visoku otpornost na vezivanje pod velikim opterećenjem. Inženjeri također daju prioritet jednostavnosti vizualnog pregleda trošenja i integriteta zadržavanja. Ako poluga zapne jer je tolerancija zatika preuska, cijeli stroj se zaustavlja. Ovi radni zahtjevi diktiraju korištenje poluga s uglom.
A precizni klin nosi čiste posmične sile preko ravnine spajanja dviju krutih komponenti. Opterećenje djeluje okomito na uzdužnu os klina. Budući da komponente sjede u istoj ravnini jedna s drugom, klin doživljava jednostruko ili dvostruko smicanje bez značajnih momenata savijanja. To zahtijeva visoku tvrdoću materijala i točnu veličinu otvora kako bi se spriječila deformacija.
Spojna spona upravlja i momentima savijanja i silama smicanja unutar višedijelnog sklopa. Primjene kao što su nosači hidrauličkih cilindara i stege izlažu zatik različitim smjerovima opterećenja. Razmak između zupaca klina i ušice spojne šipke dovodi do naprezanja savijanja. Izračun potrebnog promjera klina uključuje analizu očekivanih radnih opterećenja u odnosu na granicu tečenja materijala.
Mehanička značajka |
Zatiči za tiple |
Clevis igle |
|---|---|---|
Primarna funkcija |
Statičko poravnanje i pozicioniranje |
Dinamičko okretanje i povezivanje |
Profil rukovanja teretom |
Čiste sile smicanja (jednostruke/dvostruke) |
Posmične sile i momenti savijanja |
Potrebna oprema |
Smetnje (press) ili slip fit |
Zazor pogodan za slobodno okretanje |
Strategija zadržavanja |
Trenje, ljepila, slijepa sjedala |
Rascjepke, pričvrsni prstenovi, kopče |
Fizička geometrija |
Ravni cilindar, skošeni krajevi |
Cilindar s glavom, križni otvor/utor |
Mehanički dizajn nudi nekoliko alternativnih spojnica, od kojih je svaka prilagođena određenim uvjetima. Opružne igle, koje se često nazivaju i okretne igle, značajno se razlikuju od čvrstih klinova za poravnanje. Dok čvrste igle pružaju krutu otpornost na smicanje, opružne igle se sabijaju tijekom ugradnje. Oni apsorbiraju vibracije i prilagođavaju veće tolerancije rupa u sklopovima manje preciznosti. Zabijate ih čekićem, a njihova vanjska napetost opruge drži ih na mjestu.
Konusne igle imaju drugu primarnu funkciju. Inženjeri preferiraju konusne klinove za prijenos momenta u rotirajućim vratilima. Njihova radnja klina učinkovito pričvršćuje glavčine za osovine. Probušite konusnu rupu, zabijete klin i trenje zaključa glavčinu. Međutim, čvrsti cilindrični klinovi ostaju najbolji izbor za poravnanje u ravnoj ravnini između nepomičnih ploča.
Klinovi za kuku dijele vizualne sličnosti s polugama s uglom, ali služe različitim operativnim potrebama. Klinovi za kuku olakšavaju brzo spajanje i odvajanje bez alata u vučnim i poljoprivrednim primjenama. Za ručno izvlačenje koriste ručke ili prstenove. Clevis poluge ostaju trajne ili polutrajne, čvrsto pričvršćene rascjepkom ili pričvrsnim kopčama.
Inženjerski spojevi definiraju funkcionalni uspjeh ovih spojnica. Igle za poravnanje zahtijevaju specifične interferencije (prešanje) za držanje komponente. Komponenta za spajanje obično koristi prijelaz ili klizno pristajanje. Ovo precizno dimenzioniranje osigurava da igla ostane čvrsto usidrena na jednoj strani, dok dopušta da se druga strana sklopi bez trzanja. Ako izbušite rupu od 0,250 inča, možete navesti iglu od 0,2502 inča za čvrsto prianjanje.
Clevis poluge zahtijevaju zazor. Zatik se mora slobodno okretati bez pretjerane radijalne zračnosti. Uske tolerancije ovdje bi uzrokovale vezivanje pod opterećenjem ili toplinskim širenjem. Labave tolerancije bi ubrzale trošenje i izazvale udarno opterećenje tijekom promjena smjera. Općenito vam je potreban razmak od nekoliko tisućinki inča kako bi se omogućilo prodiranje masti i toplinsko širenje.
Standardne specifikacije reguliraju proizvodne dimenzije. ASME B18.8.2 navodi stroge zahtjeve za neotvrdnute i otvrdnute uzemljene igle. Klase tolerancije izravno utječu na troškove proizvodnje. Strože tolerancije zahtijevaju sekundarne operacije brušenja. Morate pogledati standardne tablice oznaka za nominalne promjere i duljine prije određivanja prilagođenih veličina za kontrolu proračuna projekta.
Trenje služi kao primarna metoda zadržavanja klinova za poravnanje. Interferencijski spoj stvara dovoljnu radijalnu silu da drži komponentu na mjestu. Prilikom postavljanja u slijepe rupe, zarobljeni zrak može uzrokovati hidrauličku blokadu. Ako utisnete standardnu iglu u slijepu rupu ispunjenu mašću ili zarobljenim zrakom, gurnut će se natrag. Inženjeri preciziraju igle s pločama za oslobađanje zraka ili spiralnim utorima za odzračivanje ovog pritiska tijekom umetanja.
Sekundarno zadržavanje je obavezno za okretne veze. Tradicionalni dizajni koriste križni otvor za prihvaćanje rascjepka ili sigurnosne žice. Alternativno, a užljebljeni klin s utorom za pričvršćivanje prstenova ili E-kopči. Ovaj dizajn s utorima nudi niži profil i eliminira oštre rubove povezane sa savijenim klinovima. Također ubrzava montažu u tvornici.
Izbor materijala diktira nosivost i dugovječnost. Ojačani legirani čelik, poput 4140, pruža maksimalnu čvrstoću na smicanje za primjene poravnanja. Proces otvrdnjavanja sprječava deformacije pod ekstremnim poprečnim opterećenjima. Međutim, legirani čelik nudi ograničenu otpornost na koroziju bez sekundarne obrade. Ako se ostavi gola u vlažnom okruženju, zahrđat će i zapeti u rupi.
Okretne veze često rade u vanjskim ili korozivnim okruženjima. Proizvođači u velikoj mjeri koriste nehrđajući čelik serije 300 i 400 za ove komponente. Nehrđajući čelik žrtvuje dio krajnje čvrstoće na smicanje za vrhunsku otpornost na okoliš. Površinski tretmani kao što su pocinčavanje, pasivizacija ili crni oksid dodatno povećavaju trajnost. Morate uzeti u obzir dimenzionalnu debljinu ovih obloga prilikom izračunavanja konačnih tolerancija pristajanja. Pocinčavanje od 0,0005 inča dodaje 0,001 inča ukupnom promjeru.
Standardne komponente kataloga pokrivaju većinu inženjerskih zahtjeva. Međutim, specifični scenariji zahtijevaju prilagođeni CNC strojno obrađeni klinovi . Prijave mogu zahtijevati nestandardne promjere kako bi odgovarale staroj opremi. Možda će vam trebati stepenasti profili koji će djelovati kao pozitivni graničnici unutar sklopa. Ekstremna okruženja mogu zahtijevati specifične Rockwellove razine tvrdoće ili zaštićene superlegure poput Inconela ili Monela.
Morate pažljivo odvagnuti omjer cijene i koristi strojne obrade po narudžbi. Prilagođene komponente zahtijevaju naknade za postavljanje i dulja vremena isporuke. Kad god je to moguće, promijenite dizajn sklopa kako bi se prilagodili standardnim iglama koje su već dostupne. Navedite prilagođenu strojnu obradu samo kada standardne opcije ugrožavaju strukturni integritet ili radnu izvedbu.
Odabir pouzdanog Proizvođač zatika osovine smanjuje rizike opskrbnog lanca i kvalitete. Provjerite potencijalne dobavljače prema strogim kriterijima. Potražite aktivne ISO 9001 certifikate. Provjerite njihove interne mogućnosti brušenja bez središta, koje su ključne za držanje uskih dijametralnih tolerancija.
Zahtijevajte sveobuhvatnu dokumentaciju kontrole kvalitete. Kvalificirani proizvođač osigurava sljedivost serije, certifikate materijala i dokumentaciju procesa odobravanja proizvodnih dijelova (PPAP). Procijenite njihovu sposobnost povećanja proizvodnje. Dobavljač mora glatko prijeći s izrade prototipa male količine na proizvodnju velikih količina, a da pritom ne dođe do pomaka tolerancije ili pada kvalitete.
Zakretni zglobovi suočavaju se sa značajnim mehaničkim rizicima. Nepodmazani ili klinovi s nepravilnom tolerancijom mogu ometati pridružene jarmove. Galling uključuje mikroskopski prijenos materijala između kliznih površina, što dovodi do brzog otkazivanja zgloba i zapljene. Jednom kada igla žuči, obično je morate izrezati plamenikom ili brusilicom.
Umanjite ovaj rizik određivanjem odgovarajućih dopuštenih razmaka. Odaberite različite metale za klin i spojnicu kako biste smanjili trošenje ljepila. Uključite puteve podmazivanja, kao što su podmazivanje i unutarnje poprečno bušenje. Upotrijebite brončane ili polimerne čahure unutar ušice spojne šipke kako biste izolirali trošenje i pojednostavili održavanje. Kada se čahura istroši, zamijenite je umjesto da zamijenite cijeli čelični jaram.
Inženjeri često previše ograničavaju sklopove korištenjem previše klinova za poravnanje. Umetanje tri ili više klinova koji čvrsto prianjaju u jednu ravninu spajanja dovodi do ozbiljnog nakupljanja tolerancija. Dijelovi će se vezati tijekom sastavljanja. Prisiljavanje zajedno izaziva unutarnje naprezanje komponente i savija sklop.
Primijenite 3-2-1 načelo lokacije kako biste ublažili ovaj rizik. Koristite jednu standardnu okruglu iglu za primarno mjesto. Koristite drugu dijamantnu (olakšanu) iglu za kontrolu rotacije. Dijamantni klin prilagođava varijacije središnje udaljenosti između strojno obrađenih rupa. Ova strategija osigurava precizno poravnanje bez pretjeranog ograničenja fizičkih dijelova. Nikada nemojte koristiti više od dva klina za poravnanje na jednoj površini za spajanje.
Klinovi ostaju konačan izbor za kruto, visoko precizno poravnanje i velika posmična opterećenja. Oni sigurno zaključavaju komponente u statičnim konfiguracijama. Suprotno tome, klinovi su bitni za sigurne, zakretne mehaničke veze gdje je potrebno dinamičko kretanje. Razumijevanje ovih funkcionalnih granica sprječava katastrofalne kvarove sklopa.
Slijedite sljedeće korake kako biste finalizirali svoje specifikacije mehaničkog zatvarača:
Pregledajte svoje trenutne CAD modele kako biste identificirali potencijalne probleme sa slaganjem tolerancije na svim spojnim površinama.
Posavjetujte se s listovima sa specifikacijama materijala kako biste uskladili tvrdoću igle i granicu tečenja s očekivanim operativnim posmičnim opterećenjima.
Izračunajte točan zazor ili spoj koji je potreban na temelju koeficijenata toplinske ekspanzije vaših odabranih metala.
Zatražite uzorke prototipa od kvalificiranog proizvođača za provođenje fizičke prilagodbe i ispitivanja opterećenja.
Ažurirajte svoju dokumentaciju o sklapanju kako biste odredili točnu metodu ugradnje, uključujući potrebnu silu pritiska ili postupke podmazivanja.
O: Općenito, ne. Nedostaju im značajke zadržavanja poput glava ili križnih rupa, zbog čega postoji opasnost od bočne migracije pod vibracijama. Njihove niske tolerancije također uzrokuju vezivanje tijekom rotacije. Ako morate koristiti jedan za okretanje, morate dizajnirati pričvrsne prstenove po narudžbi i specificirati labavije prianjanja kako biste spriječili zapinjanje spoja.
O: Oba povezuju mehaničke veze, ali njihove primjene se razlikuju. Klinovi za kuku imaju ručku ili prsten za brzo, često ručno uklanjanje u vuči ili poljoprivredi. Clevis spojnice su obično polutrajne. Postavljeni su u ravnini i čvrsto su pričvršćeni rascepom ili pričvrsnim kopčama u industrijskim strojevima.
O: Standardne tolerancije ovise o specifičnim tehničkim zahtjevima. Precizne aplikacije obično koriste prevelike ili manje tolerancije u rasponu od +/- 0,0001 do 0,0002 inča. Ovo točno dimenzioniranje omogućuje inženjerima postizanje savršenih presova ili klizanja bez ugrožavanja sile držanja.
O: Vađenje igala iz slijepih rupa zahtijeva specifične tehnike. Možete koristiti igle s unutarnjim navojem i izvaditi ih kliznim čekićem. Alternativno, hidraulički tlak može istisnuti zatik van ako postoji put tekućine. Specijalizirani alati za izvlačenje steznih čahura također zahvaćaju izloženi promjer klina radi izvlačenja.
O: Utori omogućuju ugradnju uskočnih prstenova ili E-kopči. To osigurava značajno niži profil od savijenog rascjepka. Uklanja oštre krajeve žice koji mogu zapeti za opremu ili osoblje. Dizajni s utorima također podržavaju brže automatizirano ili ručno sastavljanje na proizvodnim linijama.
O: Opružne igle apsorbiraju vibracije i smanjuju troškove proizvodnje jer se prilagođavaju labavijim tolerancijama rupa. Međutim, nedostaje im solidna krutost i točna dimenzijska točnost potrebna za visoko precizno poravnanje. Sabijaju se pod opterećenjem, što ih čini neprikladnima za sklopove sa strogim tolerancijama.
O: Izračunajte čvrstoću na smicanje množenjem površine poprečnog presjeka igle s krajnjom čvrstoćom na smicanje materijala. Odredite stavlja li primjena klin u jednostruki ili dvostruki rez. Uvijek primijenite odgovarajući faktor sigurnosti kako biste uzeli u obzir udarno opterećenje, umor i degradaciju okoliša tijekom vremena.
