
Shikimet: 0 Autori: Redaktori i faqes Koha e publikimit: 2026-10-13 Origjina: Faqe


Zgjedhja e kunjave të kornizës vepron si një vendim strukturor kritik në projektimin mekanik. Specifikimi i fiksimit të gabuar rrezikon integritetin e montimit, shtrirjen dhe sigurinë funksionale. Kemi të bëjmë me kunjat e pozicionimit industrial metalik me tolerancë të lartë të përdorur në inxhinierinë mekanike, jo me kunjat prej druri të përdorura në zdrukthtari dhe prodhimin e mobiljeve. Aksionet në aplikimet industriale janë dukshëm më të larta.
Zbatimi i gabuar sjell kosto të rënda inxhinierike dhe financiare. Përdorimi i një kunj të ngurtë shtrirjeje në një pikë rrotullimi dinamike shkakton konsumim të parakohshëm dhe lidhje katastrofike. Anasjelltas, vendosja e një kunje lidhëse të lirshme për shtrirjen strukturore rezulton në grumbullim të papranueshëm të tolerancës dhe dështim eventual të montimit. Ju nuk mund t'i ndërroni këta komponentë pa rrezikuar të gjithë sistemin mekanik.
Për të zgjedhur përfundimisht midis këtyre dy llojeve të mbërthyesve, duhet të vlerësoni parametra specifikë operacionalë. Kjo kërkon një kuptim të thellë të profileve të ngarkesës, tolerancave të përshtatjes dhe mekanizmave të mbajtjes për të zgjedhur përfundimisht midis një kunji me kunj dhe një kunj clevis për aplikime specifike industriale.
Divergjenca funksionale: Një kunj me kunj është projektuar për shtrirje statike, me saktësi të lartë dhe transferim të ngarkesës prerëse, ndërsa një kunj clevis është projektuar për të lejuar lëvizjen rrotulluese në pikat e rrotullimit dinamik.
Kërkesat e tolerancës: Kunjat precize të kunjave kërkojnë ndërhyrje të sakta (shtypje) ose përshtatje rrëshqitëse, duke kërkuar toleranca më të forta të përpunimit sesa hapja tipike për kunjat clevis.
Mekanizmat e mbajtjes: Kunjat Clevis mbështeten në fiksime dytësore (kunjat e këmishës, kapëse) për mbajtjen anësore, ndërsa kunjat e kunjit zakonisht mbështeten në fërkim, ngjitës ose vendosje të vrimave të verbër.
Strategjia e burimit: Zgjedhja e prodhuesit të duhur të kunjave të boshtit varet nga nevoja për komponentë standardë jashtë raftit kundrejt kunjave me kunja të përpunuara me porosi CNC të përshtatura për kushte unike mjedisore ose të ngarkesës.
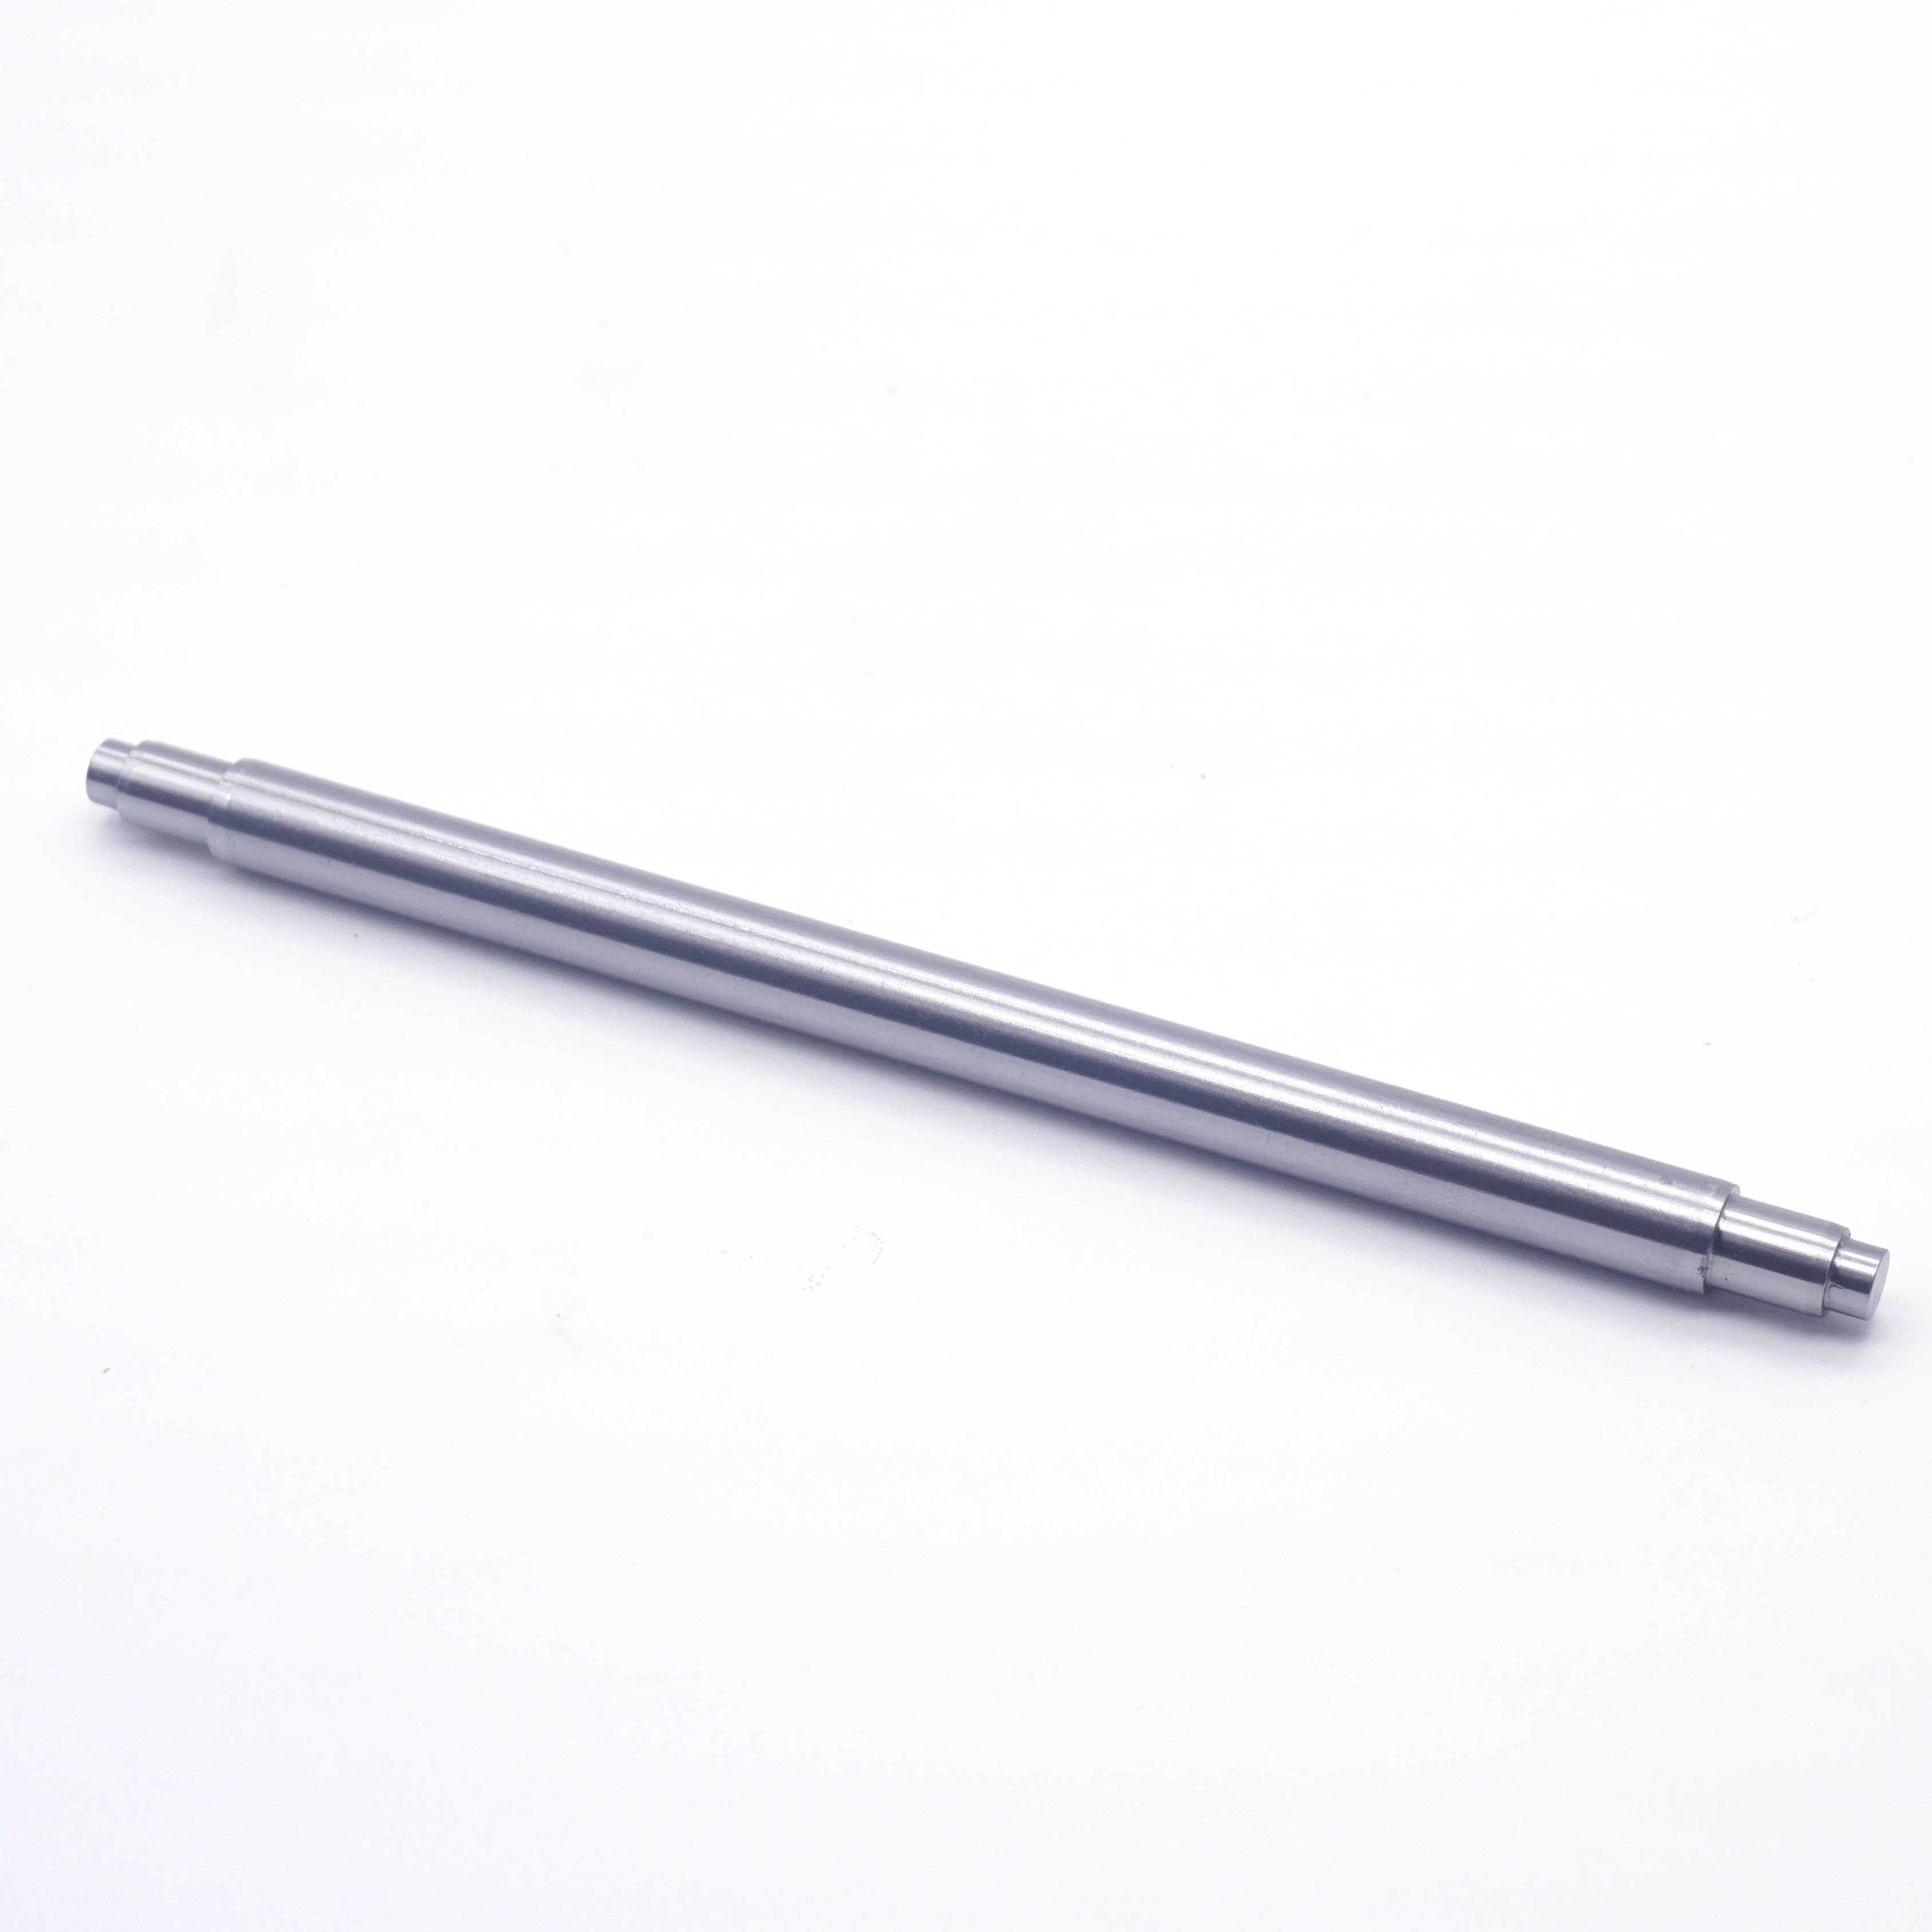
A kunja e kunjit është një mbërthyes i ngurtë cilindrik, i përdorur kryesisht për të rreshtuar komponentët e makinës përpara mbylljes përfundimtare. Këta komponentë funksionojnë si shumë të saktë kunjat e pozicionimit industrial . Ato sigurojnë që pjesët e çiftëzimit të ulen në orientimin e saktë të kërkuar. Ata ndajnë një marrëdhënie simbiotike me lidhësit me fileto në dizajnin mekanik. Kunjat trajtojnë forcat prerëse tërthore dhe shtrirjen e saktë. Ndërkohë, bulonat dhe prizat e vidhave menaxhojnë forcat shtrënguese në tërheqje.
Gjeometritë standarde për këto lidhëse përfshijnë skajet e zbërthyera ose skajet me rreze. Ky dizajn lehtëson futjen më të lehtë në vrimat e përpunuara saktësisht. Veçanërisht, atyre u mungojnë veçoritë e integruara të mbylljes si kokat ose vrimat e kryqëzuara. Efektiviteti i tyre mbështetet tërësisht në saktësinë e saktë të dimensioneve. Prodhuesit shpesh përdorin bluarje pa qendër për t'i sjellë ato në toleranca jashtëzakonisht të ngushta për të garantuar një përshtatje të duhur. Kur shtypni njërën në një vrimë të reamuar, vetëm fërkimi e mban montimin së bashku.
Një gjilpërë klevis është një kapëse cilindrike me kokë e integruar në një montim lidhës. Krijon një lidhje mekanike të sigurt por fleksibël. Ndryshe nga kunjat e ngurtë të shtrirjes, ky komponent lejon që pjesët e lidhura të rrotullohen lirshëm përgjatë boshtit të tij qendror. Kjo liri rrotulluese është thelbësore për lidhjet që kërkojnë artikulim, si shufrat e cilindrave hidraulikë ose shufrat e lidhjes së drejtimit.
Gjeometria standarde përmban një kokë të veçantë në njërin skaj. Fundi i kundërt zakonisht përmban një vrimë tërthore ose një brazdë të përpunuar. Ky dizajn strehon pajisje dytësore të mbajtjes. Në një Aplikimi industrial i kunjit të klevisit , komponenti kalon përmes dhëmbëve të një zgjedhe klevis dhe syrit të një shufre çiftëzimi. Kjo formon një menteshë të fortë të aftë për të mbajtur ngarkesa të konsiderueshme operacionale gjatë lëvizjes.
Kriteret e suksesit për shtrirjen statike kërkojnë lëvizje relative zero ndërmjet komponentëve të bashkuar. Asambleja duhet të mbështesë çmontimin dhe rimontimin e përsëritshëm pa ndonjë humbje të saktësisë së pozicionit. Mendoni për një bllok motori dhe një kokë cilindri. Ju duhet që ato të rreshtohen në mënyrë të përsosur çdo herë përpara se të rrotulloni bulonat e kokës. Kjo kërkesë strikte bie plotësisht në territorin e kunjave të shtrirjes. Ata i mbyllin pjesët fort në vend.
Anasjelltas, kriteret e suksesit për rrotullimin dinamik fokusohen në lëvizje. Lidhja kërkon rrotullim me fërkim të ulët dhe rezistencë të lartë ndaj lidhjes nën ngarkesa të rënda. Inxhinierët gjithashtu i japin përparësi lehtësisë së inspektimit vizual për integritetin e konsumimit dhe mbajtjes. Nëse një lidhje kapet sepse toleranca e pinit ishte shumë e ngushtë, e gjithë makina ndalon. Këto kërkesa operacionale diktojnë përdorimin e lidhjeve clevis.
A gjilpëra me kunj precize trajton forca të pastra prerëse përgjatë rrafshit të çiftëzimit të dy komponentëve të ngurtë. Ngarkesa vepron pingul me boshtin gjatësor të kunjit. Për shkak se komponentët qëndrojnë në të njëjtën linjë me njëri-tjetrin, kunja përjeton prerje të vetme ose të dyfishtë pa momente të rëndësishme përkuljeje. Kjo kërkon fortësi të lartë të materialit dhe madhësi të saktë të vrimës për të parandaluar deformimin.
Një lidhje clevis trajton si momentet e përkuljes ashtu edhe forcat prerëse brenda një montimi me shumë pjesë. Aplikacionet si montimet hidraulike të cilindrave dhe kthesat i nënshtrojnë kunjit drejtime të ndryshme të ngarkesës. Hendeku midis dhëmbëve të shpinës dhe syrit të shufrës së çiftëzimit sjell stres të përkuljes. Llogaritja e diametrit të kërkuar të kunjit përfshin analizimin e ngarkesave të parashikuara operacionale kundrejt forcës rrjedhëse të materialit.
Veçori mekanike |
Kunjat me kunja |
Kunjat e Klevisit |
|---|---|---|
Funksioni Primar |
Rreshtimi dhe pozicionimi statik |
Rrotullimi dhe lidhja dinamike |
Profili i trajtimit të ngarkesës |
Forca të pastra prerëse (një/dyshe) |
Forcat prerëse dhe momentet e përkuljes |
Pajisja e kërkuar |
Ndërhyrje (shtypje) ose përshtatje rrëshqitëse |
Përshtatje e pastrimit për rrotullim të lirë |
Strategjia e mbajtjes |
Fërkimi, ngjitëse, ndenjëse e verbër |
Kunjat e shtratit, unazat mbajtëse, kapëse |
Gjeometria fizike |
Cilindri i drejtë, skajet e zbehta |
Cilindri me kokë, vrimë tërthore / brazdë |
Dizajni mekanik ofron disa mbërthyes alternativë, secili i përshtatshëm për kushte specifike. Kunjat pranverore, të quajtura shpesh kunja rrotulluese, ndryshojnë ndjeshëm nga kunjat e shtrirjes së fortë. Ndërsa kunjat e forta ofrojnë forcë të ngurtë në prerje, kunjat e pranverës ngjeshen gjatë instalimit. Ata thithin dridhjet dhe akomodojnë toleranca më të gjera të vrimave në montime me saktësi më të ulët. Ju i futni ato me një çekiç dhe tensioni i tyre i jashtëm i pranverës i mban në vend.
Kunjat konike shërbejnë për një funksion të ndryshëm primar. Inxhinierët preferojnë kunjat konike për transmetimin e çift rrotullues në boshtet rrotulluese. Veprimi i tyre lidhës siguron në mënyrë efektive qendrat në boshte. Ju krijoni një vrimë të ngushtuar, futni kunjin dhe fërkimi bllokon qendrën. Sidoqoftë, kunjat e forta cilindrike mbeten zgjedhja më e mirë për shtrirjen në plan të sheshtë midis pllakave të palëvizshme.
Kunjat e goditjes ndajnë ngjashmëri vizuale me lidhjet clevis, por shërbejnë për nevoja të ndryshme operacionale. Kunjat e fiksimit lehtësojnë bashkimin dhe shkyçjen e shpejtë, pa mjete, në aplikimet tërheqëse dhe bujqësore. Ata përdorin doreza ose unaza për nxjerrjen manuale. Lidhjet Clevis mbeten të përhershme ose gjysëm të përhershme, të siguruara fort me kunjat ose kapëse mbajtëse.
Përshtatjet inxhinierike përcaktojnë suksesin funksional të këtyre lidhësve. Kunjat e shtrirjes kërkojnë ndërhyrje specifike (shtypje) për komponentin mbajtës. Komponenti i çiftëzimit zakonisht përdor një përshtatje kalimtare ose rrëshqitëse. Kjo madhësi e saktë siguron që kunja të mbetet e ankoruar fort në njërën anë, ndërkohë që lejon anën tjetër të montohet pa vrer. Nëse hapni një vrimë 0,250 inç, mund të specifikoni një kunj që është 0,2502 inç për një përshtatje të ngushtë shtypëse.
Lidhjet Clevis kërkojnë përshtatje pastrimi. Kunja duhet të rrotullohet lirshëm pa luajtje të tepërt radiale. Tolerancat e ngushta këtu do të shkaktonin lidhje nën ngarkesë ose zgjerim termik. Tolerancat e lira do të përshpejtonin konsumin dhe do të nxisnin ngarkimin e goditjeve gjatë ndryshimeve të drejtimit. Në përgjithësi dëshironi disa të mijta të një inç hapësira për të lejuar depërtimin e yndyrës dhe zgjerimin termik.
Specifikimet standarde rregullojnë dimensionet e prodhimit. ASME B18.8.2 përshkruan kërkesat strikte për kunjat e tokës të paforcuara dhe të ngurtësuara. Klasat e tolerancës ndikojnë drejtpërdrejt në kostot e prodhimit. Tolerancat më të forta kërkojnë operacione bluarje dytësore. Duhet të konsultoheni me tabelat standarde të përcaktimit për diametrat dhe gjatësitë nominale përpara se të specifikoni madhësitë e personalizuara për të kontrolluar buxhetet e projektit.
Fërkimi shërben si metoda kryesore e mbajtjes për kunjat e shtrirjes. Përshtatja e ndërhyrjes gjeneron forcë të mjaftueshme radiale për të mbajtur komponentin në vend. Kur i instaloni këto në vrima qorre, ajri i bllokuar mund të shkaktojë bllokim hidraulik. Nëse shtypni një kunj standard në një vrimë të verbër të mbushur me yndyrë ose ajër të bllokuar, ajo do të shtyjë mbrapsht. Inxhinierët specifikojnë kunjat me rrafshët e lirimit të ajrit ose brazdat spirale për të shfryrë këtë presion gjatë futjes.
Mbajtja sekondare është e detyrueshme për lidhjet rrotulluese. Modelet tradicionale përdorin një vrimë tërthore për të pranuar një gjilpërë ose tela sigurie. Përndryshe, a gjilpëra e dhëmbëzuar me brazdë akomodon unaza mbajtëse ose kapëse E. Ky dizajn me brazdë ofron një profil më të ulët dhe eliminon skajet e mprehta të lidhura me kunjat e përkulura. Gjithashtu përshpejton montimin në dyshemenë e fabrikës.
Zgjedhja e materialit dikton kapacitetin e ngarkesës dhe jetëgjatësinë. Çeliku i aliazhuar i ngurtësuar, si 4140, siguron rezistencë maksimale në prerje për aplikimet e shtrirjes. Procesi i ngurtësimit parandalon deformimin nën ngarkesa ekstreme tërthore. Megjithatë, aliazh çeliku ofron rezistencë të kufizuar korrozioni pa trajtime dytësore. Nëse lihet e zhveshur në një mjedis të lagësht, do të ndryshket dhe do të kapet në vrimë.
Lidhjet rrotulluese shpesh funksionojnë në mjedise të jashtme ose gërryese. Prodhuesit përdorin shumë çelik inox të serive 300 dhe 400 për këta komponentë. Çeliku inox sakrifikon njëfarë fortësie prerëse për rezistencë të lartë mjedisore. Trajtimet sipërfaqësore si zinku, pasivizimi ose oksidi i zi rritin më tej qëndrueshmërinë. Ju duhet të merrni parasysh trashësinë dimensionale të këtyre pllakave kur llogaritni tolerancat përfundimtare të përshtatjes. Një shtresë zinku 0,0005 inç shton 0,001 inç në diametrin e përgjithshëm.
Komponentët standardë të katalogut mbulojnë shumicën e kërkesave inxhinierike. Megjithatë, skenarë të veçantë kërkojnë kunjat me kunj të përpunuara me porosi CNC . Aplikimet mund të kërkojnë diametra jo standardë për t'u përshtatur me pajisjet e vjetra. Ju mund të keni nevojë për profile të shkallëzuara për të vepruar si ndalesa pozitive brenda një asambleje. Mjediset ekstreme mund të kërkojnë nivele specifike të fortësisë Rockwell ose superaliazhe të pronarit si Inconel ose Monel.
Duhet të peshoni me kujdes raportin kosto-përfitim të përpunimit me porosi. Komponentët e personalizuar kanë tarifa konfigurimi dhe kohë më të gjata. Kurdoherë që është e mundur, ndryshoni modelet e montimit për të akomoduar kunjat standarde jashtë raftit. Specifikoni përpunimin me porosi vetëm kur opsionet standarde rrezikojnë integritetin strukturor ose performancën operacionale.
Zgjedhja e një të besueshme Prodhuesi i kunjave të boshtit zbut rreziqet e zinxhirit të furnizimit dhe cilësisë. Veteroni furnizuesit e mundshëm kundrejt kritereve të rrepta. Kërkoni certifikata aktive ISO 9001. Verifikoni aftësitë e tyre të bluarjes pa qendër, të cilat janë thelbësore për mbajtjen e tolerancave të ngushta diametrike.
Kërkoni dokumentacion gjithëpërfshirës të kontrollit të cilësisë. Një prodhues i kualifikuar ofron gjurmueshmërinë e loteve, certifikimet e materialit dhe dokumentacionin e Procesit të Miratimit të Pjesës së Prodhimit (PPAP). Vlerësoni aftësinë e tyre për të shkallëzuar prodhimin. Një furnizues duhet të kalojë pa probleme nga prototipizim me volum të ulët në prodhim me vëllim të lartë pa përjetuar zhvendosje të tolerancës ose degradim të cilësisë.
Lidhjet e rrotullimit përballen me rreziqe të konsiderueshme mekanike. Kunjat e palubrifikuara ose të toleruara në mënyrë të papërshtatshme mund të dëmtojnë zgjedhat e çiftëzimit. Dhimbja përfshin transferimin mikroskopik të materialit midis sipërfaqeve rrëshqitëse, duke çuar në dështim të shpejtë të kyçit dhe kapje. Sapo një gjilpërë të hidhet, zakonisht duhet ta prisni me një pishtar ose një mulli.
Zbuteni këtë rrezik duke specifikuar tolerancat e duhura të pastrimit. Zgjidhni metale të ndryshme për gjilpërën dhe shpatullën për të reduktuar konsumimin e ngjitësit. Përfshini shtigjet e lubrifikimit, të tilla si zgavrat e yndyrës dhe shpimet e brendshme të kryqëzuara. Përdorni tufat prej bronzi ose polimer brenda syrit të shufrës së çiftëzimit për të izoluar konsumin dhe për të thjeshtuar mirëmbajtjen. Kur tufa juaj konsumohet, ju e zëvendësoni atë në vend që të zëvendësoni të gjithë zgjedhën e çelikut.
Inxhinierët shpesh kufizimin e tepërt të montimeve duke përdorur shumë kunja të shtrirjes. Futja e tre ose më shumë kunjave të shtrënguara në një rrafsh të vetëm çiftëzimi çon në grumbullim të ashpër të tolerancës. Pjesët do të lidhen gjatë montimit. Forcimi i tyre së bashku shkakton stres të komponentit të brendshëm dhe shtrembëron montimin.
Zbatoni parimin 3-2-1 të vendndodhjes për të zbutur këtë rrezik. Përdorni një kunj standarde të rrumbullakët për vendndodhjen kryesore. Përdorni një kunj të dytë diamanti (të lehtësuar) për të kontrolluar rrotullimin. Kunja e diamantit akomodon ndryshime në distancën qendrore midis vrimave të përpunuara. Kjo strategji siguron shtrirje të saktë pa kufizim të tepërt të pjesëve fizike. Asnjëherë mos përdorni më shumë se dy kunja të shtrirjes në një sipërfaqe të vetme çiftëzimi.
Kunjat me kunj mbeten zgjedhja përfundimtare për shtrirjen e ngurtë, me saktësi të lartë dhe ngarkimin e rëndë të prerjes. Ata bllokojnë komponentët në mënyrë të sigurt në konfigurime statike. Anasjelltas, kunjat clevis janë thelbësore për lidhjet mekanike të sigurta dhe rrotulluese ku kërkohet lëvizje dinamike. Kuptimi i këtyre kufijve funksionalë parandalon dështimet katastrofike të montimit.
Ndiqni këto hapa të mëposhtëm për të finalizuar specifikimet tuaja të fiksimit mekanik:
Rishikoni modelet tuaja aktuale CAD për të identifikuar problemet e mundshme të grumbullimit të tolerancës në të gjitha sipërfaqet e çiftëzimit.
Konsultohuni me fletët e specifikimeve të materialit për të përputhur fortësinë e kunjave dhe forcën e rrjedhjes me ngarkesat e parashikuara të prerjes operacionale.
Llogaritni pastrimin e saktë ose përshtatjen e ndërhyrjes që kërkohet bazuar në koeficientët e zgjerimit termik të metaleve të zgjedhura.
Kërkoni mostra prototipi nga një prodhues i kualifikuar për të kryer testimin e përshtatjes fizike dhe ngarkesës.
Përditësoni dokumentacionin tuaj të montimit për të specifikuar metodën e saktë të instalimit, duke përfshirë forcën e kërkuar të shtypjes ose procedurat e lubrifikimit.
Përgjigje: Në përgjithësi, jo. Atyre u mungojnë veçoritë e mbajtjes si kokat ose vrimat e kryqëzuara, duke rrezikuar migrimin anësor nën dridhje. Tolerancat e tyre të ngushta gjithashtu shkaktojnë lidhje gjatë rrotullimit. Nëse duhet të përdorni një për rrotullim, duhet të dizajnoni unaza mbajtëse me porosi dhe të specifikoni përshtatje më të lirshme për të parandaluar kapjen e bashkimit.
Përgjigje: Të dyja lidhin lidhje mekanike, por aplikimet e tyre ndryshojnë. Kunjat e fiksimit përmbajnë një dorezë ose unazë për heqje të shpejtë dhe të shpeshtë manuale në tërheqje ose në bujqësi. Lidhjet Clevis janë zakonisht gjysmë të përhershme. Ato qëndrojnë në të njëjtin nivel dhe janë të fiksuara fort me kunjat ose kapëse mbajtëse në makineri industriale.
Përgjigje: Tolerancat standarde varen nga kërkesat specifike inxhinierike. Aplikacionet precize zakonisht përdorin tolerancat e tepërta ose të vogla që variojnë nga +/- 0,0001 deri në 0,0002 inç. Kjo madhësi e saktë i lejon inxhinierët të arrijnë përshtatje perfekte me shtypje ose përshtatje rrëshqitëse pa kompromentuar forcën mbajtëse.
Përgjigje: Nxjerrja e kunjave nga vrimat e verbëra kërkon teknika specifike. Mund të përdorni kunjat e filetuara nga brenda dhe t'i nxirrni me një çekiç rrëshqitës. Përndryshe, presioni hidraulik mund të detyrojë kunjin jashtë nëse ekziston një rrugë e lëngut. Veglat e specializuara të tërheqjes së kollit gjithashtu kapin diametrin e kunjit të ekspozuar për nxjerrje.
Përgjigje: Brazdat lejojnë instalimin e unazave të këputura ose të kapëseve E. Kjo siguron një profil dukshëm më të ulët se një kunj e përkulur. Ai eliminon skajet e mprehta të telit që mund të pengojnë pajisjet ose personelin. Modelet me brazda mbështesin gjithashtu montimin më të shpejtë të automatizuar ose manual në linjat e prodhimit.
Përgjigje: Kunjat e pranverës thithin dridhjet dhe zvogëlojnë kostot e prodhimit sepse ato akomodojnë toleranca më të lira të vrimave. Megjithatë, atyre u mungon ngurtësia e fortë dhe saktësia e saktë dimensionale e kërkuar për shtrirjen me saktësi të lartë. Ata ngjeshen nën ngarkesë, duke i bërë të papërshtatshëm për montime me tolerancë strikte.
Përgjigje: Llogaritni forcën në prerje duke shumëzuar zonën e prerjes tërthore të kunjit me forcën përfundimtare të prerjes së materialit. Përcaktoni nëse aplikimi e vendos kunjin në prerje të vetme ose të dyfishtë. Gjithmonë aplikoni një faktor të përshtatshëm sigurie për të llogaritur ngarkimin e goditjeve, lodhjen dhe degradimin e mjedisit me kalimin e kohës.
