
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-07-01 Pinagmulan: Site


Maaaring matugunan ng bahagi ng CNC ang bawat dimensyon sa pagguhit at mas mahal pa rin kaysa kinakailangan. Ang mahigpit na pagpapaubaya na inilapat sa mga hindi kritikal na feature, mahirap na pag-access sa tool, hindi angkop na mga pagpipilian sa materyal, paulit-ulit na pag-setup, at labis na pagtatapos ay maaaring tumaas ang quote nang hindi pinapabuti kung paano gumaganap ang bahagi. Ang pagbabawas ng gastos sa CNC machining ay nagsisimula sa pamamagitan ng paghihiwalay ng mahahalagang katumpakan mula sa maiiwasang pagsisikap sa pagmamanupaktura. Ang mga sumusunod na seksyon ay nagpapaliwanag kung paano pinuhin ang mga pagpapaubaya, pasimplehin ang geometry, itugma ang proseso sa bahagi, planuhin ang dami ng produksyon, at kontrolin ang mga gastos sa inspeksyon habang pinoprotektahan ang fit, function, consistency, at pangmatagalang pagiging maaasahan.
Ang isang guhit ay maaaring maglaman ng dose-dosenang mga dimensyon, ngunit ang ilan lamang sa mga ito ay direktang tumutukoy kung ang bahagi ay gumaganap nang tama. Ang mga diameter ng mating, bearing seat, sealing surface, locating shoulders, sliding interface, at alignment feature ay kadalasang nararapat na mas mahigpit na kontrol dahil ang maliliit na deviation ay maaaring makaapekto sa pagpupulong o operasyon. Maaaring hindi nangangailangan ng parehong antas ng katumpakan ang mga pangkalahatang dimensyon sa labas, mga lugar ng clearance, at mga non-contact na ibabaw.
Ang mga pagpapasya sa pagpapaubaya ay dapat magsimula sa pag-andar. Maaaring suriin ng mga inhinyero kung aling mga dimensyon ang kumokontrol sa assembly, axial positioning, concentricity, sealing, interchangeability, o load transfer, pagkatapos ay tukuyin ang tolerance range na maaaring makatotohanang tanggapin ng bawat function. Ang pagsusuri sa tolerance-stack ay partikular na kapaki-pakinabang kapag ang ilang bahagi ay nag-aambag sa panghuling posisyon o clearance.
Pinipigilan nito ang karaniwang pagkakamali ng paglalapat ng isang mahigpit na pagpapaubaya sa buong bahagi. Dapat na malinaw na tukuyin ng mga taga-disenyo kung aling mga dimensyon ang nangangailangan ng mas mahigpit kaysa sa karaniwang mga pagpapaubaya sa halip na pilitin ang tagagawa na ituring ang bawat tampok bilang pantay na kritikal.
Ang mas mahigpit na pagpapahintulot ay maaaring magbago nang higit pa kaysa sa panghuling paraan ng inspeksyon. Maaaring kailanganin ng mga machinist ang mas mabagal na mga finishing pass, mas maraming pagsasaayos ng tool-offset, karagdagang mga sukat, kinokontrol na mga setup, o pangalawang paggiling. Ang katanggap-tanggap na window ng proseso ay nagiging mas makitid, na nagdaragdag ng posibilidad ng muling paggawa o scrap kapag ang pagkasira ng tool, paggalaw ng materyal, o pagkakaiba-iba ng temperatura ay nagbabago ng dimensyon.
Dapat suriin nang hiwalay ang dimensional tolerance, geometric tolerance, at pagkamagaspang sa ibabaw. Ang isang bore ay maaaring mangailangan ng isang kontroladong diameter para sa isang press fit nang hindi nangangailangan ng isang napakahusay na pagtatapos sa bawat katabing mukha. Gayundin, ang isang panlabas na ibabaw ay maaaring mangailangan ng isang makinis na pagtatapos para sa sealing ngunit hindi isang pantay na mahigpit na pangkalahatang pagpapaubaya sa laki.
Samakatuwid, ang panipi ay dapat na talakayin sa antas ng tampok. Sa halip na humiling lang ng mas mababang presyo, tanungin kung aling callout ang nangangailangan ng pinakamabagal na proseso, pinakamaraming oras ng inspeksyon, o pinakamaraming scrap allowance.
Kinakailangan |
Kapag Ito ay Maaaring Kailangan |
Bakit Ito Nagtataas ng Gastos |
Mas Ligtas na Diskarte sa Pagkontrol sa Gastos |
Tight bore tolerance |
Pagkasyahin ang tindig, baras, o sealing |
Mga finishing pass at detalyadong pagsukat |
Ilapat lamang ito sa functional bore |
Pinong pagtatapos sa ibabaw |
Sliding o sealing contact |
Mas mabagal na pagpapakain, paggiling, o pagpapakintab |
Limitahan ito sa mga contact surface |
Kontrol ng concentricity |
Umiikot o nakahanay na mga bahagi |
Datum control at advanced na inspeksyon |
Tukuyin ang limitasyon sa pagganap |
Mahigpit na pangkalahatang sukat |
Restricted assembly envelope |
Higit pang mga tampok ang dapat na kontrolin nang magkasama |
Gumamit ng mga karaniwang pagpapaubaya sa ibang lugar |
Maaaring magmukhang simple ang isang feature sa isang modelong CAD habang mahirap i-cut nang mapagkakatiwalaan. Ang malalalim na makitid na bulsa, napakaliit na panloob na radii, manipis na dingding, mahahabang butas, undercut, at mahirap maabot na mga ibabaw ay kadalasang nangangailangan ng mga pinahabang kasangkapan o mga espesyal na cutter. Ang mga tool na ito ay mas madaling maapektuhan sa pagpapalihis, panginginig ng boses, pagkasira, at pagkasira, kaya maaaring kailanganin ng machinist ang mas magaan na pagbawas at mas mahabang cycle.
Ang malalalim na bulsa ay lalong magastos kapag ang pamutol ay dapat na malayo sa toolholder. Ang pagpapalihis ng tool ay maaaring lumikha ng satsat, mahinang kalidad ng ibabaw, pinaikling buhay ng tool, at kahirapan sa pagpapanatili ng pagpapaubaya. Ang mga manipis na pader ay lumilikha ng isang kaugnay na problema dahil ang mga puwersa ng pagputol ay maaaring ilipat ang workpiece mismo, na nagdudulot ng pansamantalang pagpapalihis sa panahon ng machining o permanenteng pagbaluktot pagkatapos na ito ay unclamp.
Kung saan pinahihintulutan ang pag-andar, taasan ang panloob na radii ng sulok, paikliin ang malalalim na bulsa, magbigay ng mas direktang access sa tool, o palakasin ang manipis na mga seksyon. Dapat ding isaalang-alang ang matatalim na panloob na sulok dahil natural na nag-iiwan ng radius ang mga umiikot na tool sa pagputol. Ang mga pagbabagong ito ay hindi dapat sumunod sa isang pangkalahatang tuntunin sa numero; materyal na pag-uugali, laki ng pamutol, geometry ng pader, at bahagi ng function ay dapat lahat na isaalang-alang.
Ang bawat machining orientation ay nagdaragdag ng paghahanda at paghawak. Ang bahagi ay dapat na muling iposisyon, i-clamp muli, i-reference sa isang datum, at suriin bago magpatuloy ang pagputol. Ang mga karagdagang pag-setup ay nagpapataas ng oras ng paggawa at pag-ikot habang nagpapakilala rin ng isa pang pagkakataon para sa error sa pag-align.
Ang mga kaugnay na butas, puwang, bulsa, at mukha ay dapat ilagay upang maabot ang mga ito mula sa parehong direksyon hangga't maaari. Ang isang praktikal na clamping surface ay maaari ring maiwasan ang pangangailangan para sa mga custom na malambot na panga o kumplikadong mga fixture. Kahit na ang isang maliit na pagbabago sa posisyon ng butas o oryentasyon ng tampok ay maaaring maalis kung minsan ang isang buong setup.
Maaaring maging matipid ang multi-axis machining kapag pinapalitan nito ang ilang karaniwang operasyon. Bagama't ang oras-oras na rate ng makina ay maaaring mas mataas, ang pag-machining ng ilang mga mukha nang walang paulit-ulit na muling pagpoposisyon ay maaaring mabawasan ang kabuuang cycle ng oras at mapanatili ang mga relasyon ng datum nang mas pare-pareho. Samakatuwid, ang tamang paghahambing ay kabuuang gastos sa pagproseso, hindi ang rate ng makina lamang.
Ang mga karaniwang diameter ng drill, thread, radii, cutter, at laki ng stock ay karaniwang nangangailangan ng mas kaunting paghahanda kaysa sa hindi pangkaraniwang mga detalye. Ang isang hindi karaniwang butas ay maaaring mangailangan ng interpolation sa halip na direktang pagbabarena, habang ang isang espesyal na thread ay maaaring mangailangan ng dedikadong tooling at karagdagang oras ng pagkuha. Ang pare-parehong radii ay maaari ding bawasan ang mga pagbabago sa tool sa loob ng isang programa.
Ang pagsasama-sama ng mga function ay maaaring mapababa ang parehong machining at mga gastos sa pagpupulong kapag ang resultang geometry ay nananatiling naa-access. Ang isang flanged bushing, halimbawa, ay nagsasama ng isang radial bearing surface na may axial stop. Maaari nitong bawasan ang pangangailangan para sa isang hiwalay na retaining ring o fastener habang pinapanatili ang katumpakan na nakatutok sa bore, outer diameter, flange face, at geometry sa paghahanap.
Ang custom na CNC-machined flanged bushing ng HANYEE METAL ay maaaring iakma sa pamamagitan ng mga pagbabago sa panloob na diameter, panlabas na lapad, kabuuang haba, mga sukat ng flange, materyal, at paggamot sa ibabaw. Ang CNC turning at precision grinding ay maaaring isama sa mga pangalawang tampok tulad ng mga thread o knurling kapag kinakailangan ng assembly.
Ang pagsasama ay dapat manatiling pumipili. Ang pagsasama-sama ng napakaraming function sa isang bahagi ay maaaring lumikha ng mga hindi naa-access na ibabaw, maraming oryentasyon, mahirap na inspeksyon, o magastos na scrap kung nabigo ang isang feature. Ang pinakamababang kabuuang gastos ay maaaring magmula sa isang multifunctional na bahagi, ilang mas simpleng bahagi, o isang hybrid na disenyo depende sa machining at mga kinakailangan sa pagpupulong.
Ang raw stock price ay isang bahagi lamang ng materyal na halaga. Ang kakayahang makina ay nakakaapekto sa bilis ng pagputol, pagkasuot ng tool, pagbuo ng init, matamo na tapusin, dimensional na katatagan, at ang bilang ng mga pass na kinakailangan. Mahalaga rin ang availability dahil ang isang hindi karaniwang grado o sobrang laki ng stock form ay maaaring magdagdag ng oras sa pagkuha at lumikha ng malaking basura.
Dapat piliin ang mga premium na materyales kapag sinusuportahan ng kanilang mga katangian ang aplikasyon. Ang hindi kinakalawang na asero ay maaaring mabigyang-katwiran sa pamamagitan ng pagkakalantad sa kaagnasan, habang ang carbon steel ay maaaring umangkop sa mga kinakailangan sa lakas at pagsusuot sa isang protektadong kapaligiran. Maaaring angkop ang tanso kung saan mahalaga ang pagiging machinability, pag-uugali ng kaagnasan, o conductivity. Ang pagpapalit ng isang materyal sa isa pa dahil lamang sa mas mabilis itong makina ay maaaring makalikha ng mga pagkabigo kung ang lakas, paglaban sa temperatura, pagkakatugma ng sealing, o mga kinakailangan sa regulasyon ay hindi napapansin.
Dapat ding isaalang-alang ang panimulang stock. Ang bar, tube, plate, forging, o malapit sa net na materyal na mas malapit sa natapos na geometry ay maaaring mabawasan ang pag-alis ng materyal at cycle ng oras. Ang pagtitipid ay dapat hatulan mula sa natapos na bahagi, kabilang ang paggamot at inspeksyon, sa halip na mula sa presyo kada kilo lamang.
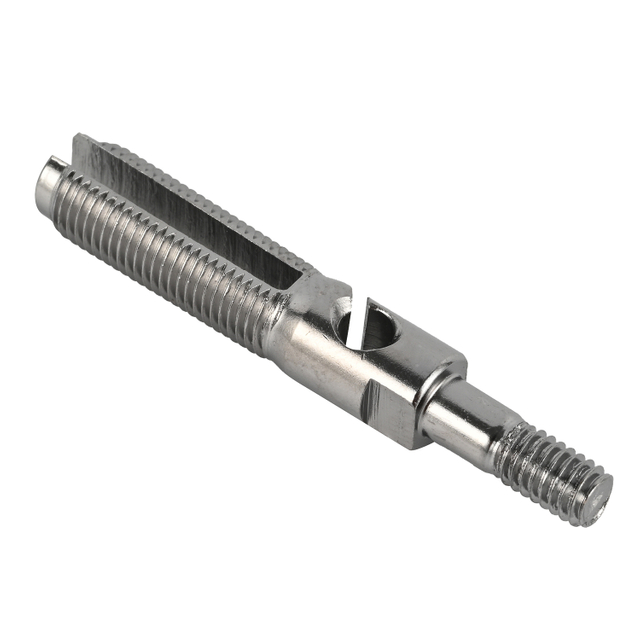
Ang mga umiikot na bahagi tulad ng mga shaft, pin, bushing, at maraming mga kabit ay karaniwang angkop sa pagliko ng CNC. Ang mga pabahay, plato, bulsa, at maraming bahagi ng mukha ay mas natural na nagagawa sa pamamagitan ng paggiling. Ang mga bahagi na pinagsasama ang mga cylindrical na profile na may mga cross hole, flat, slot, o off-axis na feature ay maaaring makinabang sa pagproseso ng turn-mill.
Ang pagiging kumplikado ay hindi awtomatikong nagbibigay-katwiran sa five-axis machining. Ang isang simpleng rotational na bahagi ay maaaring mas mura sa isang lathe, habang ang isang prismatic na bahagi na may naa-access na mga tampok ay maaaring kailangan lamang ng tatlong-axis na paggiling. Nagiging mahalaga ang multi-axis equipment kapag binabawasan nito ang mga paulit-ulit na pag-setup, nagbibigay ng access sa ilang mukha, o nagpapanatili ng mahahalagang geometric na relasyon mula sa iisang clamping.
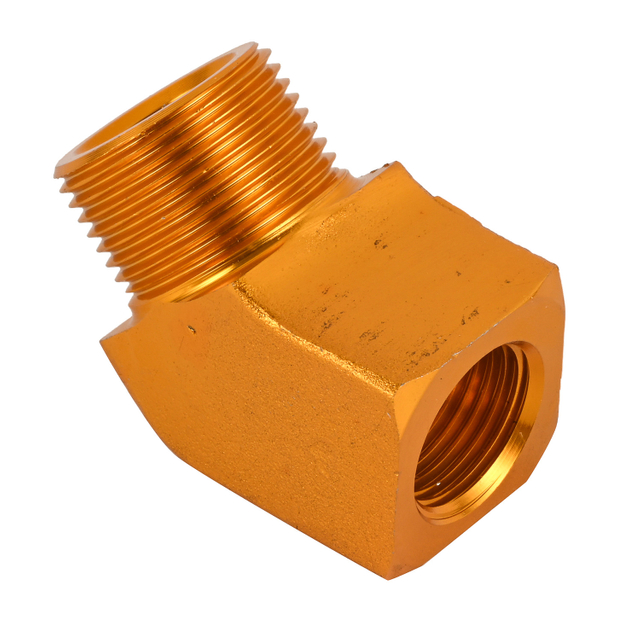
Ang hindi karaniwang pang-industriya na mga kabit sa pagkonekta ay naglalarawan kung bakit ang pagpili ng proseso ay dapat sumunod sa geometry. Ang kanilang mga panlabas na profile, panloob na mga sipi, custom na thread, sealing face, at mga feature ng koneksyon ay maaaring mangailangan ng pag-ikot nang mag-isa o ng kumbinasyon ng pag-ikot at paggiling. Sinusuportahan ng HANYEE METAL ang mga naka-customize na fitting sa mga materyales gaya ng stainless steel, brass, carbon steel, at iba pang tinukoy na alloys, na may mga adaptable na sukat, thread, at surface treatment.
Ang mga prototype na panipi ay madalas na lumalabas na mataas dahil ang programming, setup, paghahanda ng fixture, at unang-artikulo na inspeksyon ay ipinamamahagi sa napakakaunting bahagi. Hindi iyon nangangahulugan na ang parehong halaga ng yunit ay ilalapat kapag ang disenyo ay pumasok sa matatag na produksyon. Nangangahulugan ito na ang paunang order ay nagdadala ng gastos sa pagtatatag at pagpapatunay ng proseso.
Ang isang prototype ay dapat magkumpirma ng higit sa kung ang geometry ay maaaring makina. Dapat nitong i-verify ang pagkakatugma ng pagpupulong, pag-uugali ng materyal, mga kritikal na sukat, kondisyon sa ibabaw, at ang napagkasunduang paraan ng inspeksyon. Ang anumang mga pagbabago sa disenyo o pagguhit ay mas mura sa yugtong ito kaysa pagkatapos maaprubahan ang mga nakalaang fixture o mas malalaking materyal na order.
Ang tagumpay ng prototype lamang ay hindi nagpapatunay ng pagiging handa sa produksyon. Ang isang bihasang operator ay maaaring manu-manong iwasto o suriin ang isang maliit na bilang ng mga bahagi, ngunit ang mga paulit-ulit na batch ay nangangailangan ng matatag na pag-clamping, predictable tool wear, pamahalaang burr, at mahusay na pagsukat.
Maaaring mabawasan ng mas malalaking order ang halaga ng unit dahil ang mga gastos sa pag-setup at programming ay nakakalat sa mas maraming bahagi. Ang mas maraming dami ay maaari ring bigyang-katwiran ang mga magagamit muli na mga fixture, na-optimize na toolpath, nakalaang mga gauge, naka-iskedyul na pagbili ng materyal, at mas mahusay na pagsasaayos ng pagtatapos.
Ang pinakamalaking magagamit na dami ay hindi awtomatikong ang pinaka-ekonomikong pagpipilian. Ang pag-iimbak ng imbentaryo, kawalan ng katiyakan ng demand, mga pagbabago sa disenyo, pagtanda ng materyal, at cash na nakatali sa mga hindi nagamit na bahagi ay maaaring mabawi ang mas mababang presyo ng machining. Ang isang batch na mukhang mura sa bawat yunit ay maaaring maging magastos kung ang disenyo ay magbabago bago maubos ang stock.
Maaaring mag-alok ng mas magandang balanse ang mga pilot batch, naka-iskedyul na pagpapalabas, o umuulit na mga kasunduan sa produksyon. Ang mga pamamaraang ito ay nagbibigay-daan sa supplier na muling gumamit ng mga programa at fixtures habang ang mamimili ay umiiwas sa paghahatid ng buong taunang demand nang sabay-sabay.
Ang paulit-ulit na produksyon ay naglalantad ng mga problema na maaaring manatiling nakatago sa panahon ng prototyping. Maaaring mag-iba ang deformation ng manipis na pader habang nasusuot ang mga tool, maaaring makaapekto ang mga puwersa ng pag-clamping sa mga sukat, maaaring maging mas mahirap kontrolin ang mga burr, at maaaring mag-iba-iba ang paggamot sa ibabaw sa mga batch. Ang inspeksyon ay maaari ding maging bottleneck kung ang bawat dimensyon ay nangangailangan ng mabagal na manu-manong pamamaraan.
Bago ang volume production, dapat magkasundo ang magkabilang panig sa mga kritikal na dimensyon, datum, tool sa pagsukat, dalas ng sampling, pagtanggap sa pagtatapos, at rebisyon sa pagguhit. Ang mga naaprubahang sample o mga talaan ng unang artikulo ay maaaring magtatag ng isang malinaw na baseline para sa mga susunod na batch. Dapat ding protektahan ng mga kinakailangan sa packaging ang mga thread, sealing face, at cosmetic surface sa panahon ng transportasyon.
Ang isang paulit-ulit na proseso ay nakakabawas ng higit sa oras ng machining. Pinabababa nito ang pangangailangan para sa pag-uuri, pagsasaayos, muling paggawa, kagyat na mga order sa pagpapalit, at paulit-ulit na mga talakayan sa engineering.
Ang inspeksyon ay dapat na puro kung saan ang pagkabigo ay makakaapekto sa paggana, kaligtasan, pagpupulong, o pagtanggap ng customer. Ang mga kritikal na butas, fit, datum, sealing surface, at mga katangian ng thread ay maaaring mangailangan ng inspeksyon sa unang artikulo o in-process na pag-verify. Ang mga matatag na di-kritikal na dimensyon ay maaaring angkop para sa sampling o mas simpleng mga gauge.
Ang pagsukat sa bawat feature gamit ang pinaka-advanced na kagamitan ay maaaring magdagdag ng gastos nang hindi pinapabuti ang ginagawang desisyon. Ang kabaligtaran na diskarte ay parehong peligroso: ang pagbabawas ng inspeksyon nang hindi isinasaalang-alang ang kahihinatnan ng isang depekto ay maaaring humantong sa mga tinanggihang pagtitipon o mga pagkabigo sa field. Ang intensity ng inspeksyon ay dapat sumasalamin sa panganib sa tampok at ipinakitang kakayahan sa proseso.
Ang mga datum, kundisyon sa pagsukat, uri ng instrumento, mga kinakailangan sa pag-uulat, at mga pagbabago sa pagguhit ay dapat kumpirmahin bago ang produksyon. Ang kritikal sa kaligtasan o kinokontrol na mga bahagi ay maaaring mangailangan ng mga nakapirming antas ng dokumentasyon, kaya ang matitipid sa gastos ay dapat magmula sa mas mahusay na disenyo, fixturing, programming, at katatagan ng proseso sa halip.
Ang polishing, grinding, plating, passivation, heat treatment, marking, at cosmetic finishing ay dapat bawat isa ay may tinukoy na layunin. Ang layuning iyon ay maaaring maging corrosion resistance, wear control, tigas, friction reduction, conductivity, kalinisan, pagkakakilanlan, o hitsura. Ang isang paggamot na hindi sumusuporta sa isang functional o komersyal na pangangailangan ay dapat na muling isaalang-alang.
Ang mga pangalawang operasyon ay maaaring magpakilala ng karagdagang panganib sa transportasyon, pag-mask, paghawak, inspeksyon, at pagtanggi. Maaaring magbago ang kapal ng coating sa laki ng butas o pagkakaakma ng thread, maaaring makaapekto sa mga dimensyon ang heat treatment, at maaaring kailanganin ng halo-halong ibabaw ang karagdagang masking o manu-manong trabaho. Ang mga kritikal na dimensyon ay dapat na matukoy bilang mga kinakailangan bago ang paggamot o pagkatapos ng paggamot.
Ang madiskarteng pagbabawas ng gastos sa machining ng CNC ay nagmumula sa pagprotekta sa mga sukat na kumokontrol sa paggana habang inaalis ang maiiwasang gawain mula sa mga hindi kritikal na tampok. Ang mas mahusay na tolerance na alokasyon, mas simpleng geometry, naaangkop na mga materyales, mahusay na pag-setup, makatotohanang dami ng order, at inspeksyon na nakabatay sa panganib ay maaaring magpababa ng kabuuang gastos nang hindi humihina ang fit, tibay, o repeatability. Sinusuportahan ng Ningbo Hanyue Metal Products Co., Ltd. ang diskarteng ito sa pamamagitan ng custom na CNC machining at precision metal na mga bahagi na iniayon sa pagguhit, materyal, at mga kinakailangan sa produksyon. Ang suporta sa pagmamanupaktura nito ay makakatulong sa mga engineering at sourcing team na lumikha ng mas matatag na proseso, bawasan ang mga rebisyon, at pahusayin ang kontrol sa gastos sa mga repeat order.
A: Ang oras ng pagma-machine, uri ng materyal, pagiging kumplikado ng disenyo, mga kinakailangan sa pagpapaubaya, bilang ng pag-setup, dami ng order, mga pangangailangan sa inspeksyon, at pangalawang pagtatapos ay lahat ay nakakaimpluwensya sa panghuling halaga ng bahagi ng CNC.
A: Pasimplehin ang non-functional na geometry, iwasan ang malalalim na bulsa at maliit na internal radii, bawasan ang mga oryentasyon ng machining, at ilapat ang mahigpit na mga tolerance sa mga feature na direktang nakakaapekto sa performance ng bahagi.
A: Oo. Panatilihin ang mahigpit na pagpapaubaya sa mga tampok na isinangkot, sealing, bearing, at alignment habang pinapayagan ang mga karaniwang pagpapahintulot sa machining sa mga sukat na hindi nakakaapekto sa pagpupulong o paggana.
A: Ang mas malalaking batch ay karaniwang nagkakalat ng mga gastos sa programming, fixture, at setup sa mas maraming bahagi, ngunit ang mga gastos sa imbentaryo, mga pagbabago sa disenyo, at hindi tiyak na demand ay maaaring mabawasan ang kabuuang matitipid.
A: Naaapektuhan ng materyal ang gastos sa hilaw na stock, bilis ng pagputol, pagkasuot ng tool, katatagan ng dimensional, at mga kinakailangan sa pagtatapos. Ang pinaka-ekonomiko na opsyon ay ang machinable na materyal na nakakatugon pa rin sa mga kondisyon sa pag-andar.
A: Maaaring mangailangan ng mas mabagal na mga finishing pass, mga karagdagang sukat, madalas na kompensasyon sa tool, espesyal na inspeksyon, at mas makitid na window ng produksyon na nagpapataas ng panganib sa muling paggawa o scrap.
