
Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-07-15 Oorsprong: Werf


Die keuse van 'n metaal vir 'n bewerkte komponent is selde so eenvoudig soos om die sterkste of goedkoopste opsie te kies. ’n Graad wat goed presteer in diens kan moeilik wees om te masjineer, onstabiel rondom dun mure, onversoenbaar met die beoogde afwerking, of onnodig duur vir die vereiste produksievolume.
'n Beter besluit begin by die onderdeel se vragte, bedryfsomgewing, geometrie, toleransies en sekondêre prosesse. Deur hierdie vereistes te vergelyk met die eienskappe en bewerkingsgedrag van gewone legerings, kan kopers en ingenieurs die opsies verklein en kies CNC-bewerkte metaalonderdele wat prestasie, produksiebetroubaarheid en totale koste balanseer.
Begin deur te identifiseer hoe die komponent kan misluk. 'n Montagebeugel kan onder 'n statiese las buig, 'n roterende passtuk kan moegheid ervaar, en 'n skroefdraadkoppelaar kan funksie verloor as gevolg van vorming, korrosie of herhaalde montering. Komponente wat aan vibrasie, impak, glykontak, wisselende temperature, soutwater, skoonmaakchemikalieë of buitelugvog blootgestel word, vereis elkeen 'n ander balans van eienskappe.
Verdeel die vereistes in ononderhandelbare voorwaardes en nuttige voorkeure. 'n Minimum opbrengssterkte, bedryfstemperatuurreeks of weerstand teen 'n spesifieke chemikalie kan noodsaaklik wees. Lae gewig, 'n gepoleerde voorkoms of verlaagde materiaalkoste kan wenslik wees, maar moet nie die voorwaardes wat nodig is vir veilige en betroubare werking ignoreer nie.
Hierdie rangorde voorkom oorspesifikasie. Die keuse van die sterkste allooi beskikbaar kan voorraadkoste, gereedskapslytasie, siklustyd en afwerkingsprobleme verhoog sonder om die onderdeel se werklike werkverrigting te verbeter. Net so kan die keuse van premium vlekvrye staal vir 'n droë binnenshuise samestelling onkoste meebring wanneer 'n beskermde koolstofstaal of aluminiumgraad aan die funksionele behoefte voldoen.
Breë beskrywings soos 'sterk' 'liggewig' of 'korrosiebestand' is nie genoeg om materiale te vergelyk nie. Skakel dit om in meetbare of duidelik gedefinieerde vereistes. Relevante eienskappe kan trek- en treksterkte, hardheid, taaiheid, moegheidsweerstand, slytasieweerstand, termiese uitsetting, termiese geleidingsvermoë, elektriese geleidingsvermoë en weerstand teen spesifieke korrosiewe media insluit.
Die bedryfskonteks moet ook waar moontlik gekwantifiseer word. Teken die maksimum en minimum temperature, laairigting, laaifrekwensie, kontakdruk, humiditeit, blootstellingsduur, teiken dienslewe en aantal verwagte samestellingsiklusse aan. Vir korrosiewe toepassings, identifiseer die werklike vloeistof, chemiese konsentrasie, skoonmaakmetode of soutblootstelling eerder as om generiese korrosiebestandheid te versoek.
Voordat jy legerings vergelyk, berei 'n kompakte vereisteskontrolelys voor:
● Primêre funksie en waarskynlike mislukkingsmodus
● Vereiste sterkte, styfheid, hardheid of slytasieweerstand
● Bedryfstemperatuur en termiese siklusse
● Blootstelling aan water, sout, chemikalieë of skoonmaakmiddels
● Gewig, geleidingsvermoë, magnetiese en voorkomsvereistes
● Teiken dienslewe en verwagte produksiehoeveelheid
Hierdie besonderhede help 'n bewerkingsverskaffer om funksionele vereistes van opsionele verbeterings te onderskei en verminder die risiko om 'n onnodig duur metaal aan te beveel.
Aluminium is dikwels die eerste kandidaat wanneer lae gewig, korrosiebestandheid, termiese werkverrigting en bewerkingsdoeltreffendheid saak maak. Baie 6xxx-reeks aluminiumlegerings kombineer matige sterkte, bruikbare korrosiebestandheid, vormbaarheid, sweisbaarheid en betroubare bewerkbaarheid. Hierdie eienskappe maak aluminium geskik vir omhulsels, hakies, adapters, omhulsels, toebehore en hittebestuurkomponente.
Staal word aantrekliker wanneer die komponent groter styfheid, laaivermoë, slagweerstand, oppervlakhardheid of slytasieprestasie vereis. Koolstof- en allooistaal kan ook verskeie hittebehandelingsopsies bied, wat die vervaardiger in staat stel om die komponent in een toestand te masjineer en later hoër hardheid of sterkte te ontwikkel. Die finale besluit moet egter rekening hou met gewig, korrosiebeskerming, behandelingsvervorming en die moontlike behoefte aan slyp na verharding.
Nóg 'aluminium' nóg 'staal' is 'n volledige aankoopspesifikasie nie. Aluminium moet die graad en temperament insluit, terwyl staal die graad, verskafde toestand, teikenhardheid en hittebehandelingsroete moet insluit. Hierdie besonderhede beïnvloed bewerkingsgedrag, dimensionele stabiliteit, inspeksie en finale werkverrigting.
Vlekvrye staal word gereeld oorweeg vir komponente wat aan vog blootgestel word, skoonmaakmiddels, prosesvloeistowwe of omgewings waar langtermyn-korrosiebestandheid en oppervlakskoonheid belangrik is. Graadkeuse moet die werklike omgewing volg. Tipe 316 bied oor die algemeen groter weerstand as Tipe 304 in meer veeleisende chloriedbevattende toestande as gevolg van sy molibdeeninhoud.
Geelkoper is dikwels geskik vir skroefdraadtoebehore, presisie-gedraaide komponente, kleppe, verbindings en onderdele wat skoon spaandervorming of gedetailleerde skroefmasjienkenmerke vereis. Vrysnyende geelkopergrade kombineer hoë bewerkbaarheid met nuttige sterkte en korrosiebestandheid, wat hulle prakties maak vir herhaalde produksie van ingewikkelde gedraaide dele.
Koper moet oorweeg word wanneer elektriese of termiese geleidingsvermoë sentraal is tot die komponent se funksie. Suiwer en hoë-geleiding koper grade kan moeiliker wees om skoon te masjineer as vrysnyende koper omdat rekbare materiaal brame, smeer en minder voorspelbare spaanderbeheer kan produseer. Koperlegerings wat ontwerp is vir bewerking kan 'n meer praktiese balans bied wanneer die toepassing laer geleidingsvermoë kan aanvaar in ruil vir verbeterde produksiedoeltreffendheid.
Titaan en hoë-temperatuur legerings behoort slegs op die kortlys wanneer gedokumenteerde bedryfsvereistes meer ekonomiese materiale uitsluit. Titaan kan 'n waardevolle kombinasie van lae gewig, sterkte, taaiheid en korrosiebestandheid in veeleisende mariene, lugvaart-, mediese en hoëbetroubaarheidstoepassings bied.
Daardie voordele kom met hoër voorraadkoste, stadiger materiaalverwydering, groter gereedskapvereistes en meer beperkte verkrygingsopsies. Gespesialiseerde legerings moet dus 'n spesifieke werkverrigtingprobleem oplos eerder as om as 'n algemene kwaliteit opgradering te dien.
Metaal familie |
Hoofrede om dit te oorweeg |
Afweging om te hersien |
Bevestig voor keuse |
Aluminiumlegerings |
Lae gewig, bewerkbaarheid, hitte-oordrag |
Laer styfheid of slytasieweerstand as baie staalsoorte |
Graad, humeur, wanddikte, afwerking |
Koolstof of legeringstaal |
Sterkte, styfheid, slytasieprestasie |
Gewig, korrosiebeskerming, behandelingsvervorming |
Graad, hardheid, deklaag, behandelingsroete |
Vlekvrye staal |
Korrosiebestandheid, duursaamheid, skoon oppervlaktes |
Gereedskapslytasie, braambeheer, bewerkingstyd |
Graad, omgewing, passivering, draadkwaliteit |
Geelkoper of koperlegerings |
Geleidingsvermoë, gedetailleerde gedraaide kenmerke, funksionele oppervlaktes |
Materiaalprys, brame, oksidasie |
Geleidingsdoelwit, platering, verseëling, drade |
Titaan of spesiale legerings |
Uiterste temperatuur-, korrosie- of gewigvereistes |
Hoë voorraad en bewerkingskoste |
Of 'n standaardlegering in die behoefte kan voorsien |
'n Materiaal wat goed presteer in 'n eenvoudige toetskoepon kan anders optree wanneer dit in 'n dun, diep sakke of hoogs gedetailleerde komponent gemasjineer word. Dun mure kan afwyk onder sny- en klemkragte. Verwydering van swaar materiaal kan oorblywende spanning vrystel, terwyl lang asse, smal groewe, diep gate en klein interne drade spaanderbeheer-, hitte- en styfheidsprobleme kan vergroot.
Die risiko verander ook met die metaalfamilie. Austenitiese vlekvrye staal vereis bewerkingspraktyke wat effektiewe sny eerder as vryf handhaaf, terwyl sagte koper gerolde brame om gate en drade kan produseer. Harder staal en titanium allooie kan hittekonsentrasie en gereedskapslytasie verhoog. Aluminium masjien gewoonlik doeltreffend, maar dun plate of asimmetriese omhulsels kan steeds beweeg na aansienlike voorraadverwydering.
Deel meetkunde moet dus saam met die beoogde proses hersien word. Rotasie-simmetriese komponente kan CNC-draai bevoordeel, terwyl vlakke, kruisgate, sakke of nie-aksimmetriese kenmerke frees- of sekondêre bewerkings kan vereis. CNC-draai word algemeen gebruik vir onderdele soos penne, busse, stawe, asse, toebehore en ander rotasiekomponente, terwyl meer komplekse geometrieë verskeie bewerkingsprosesse kan vereis.
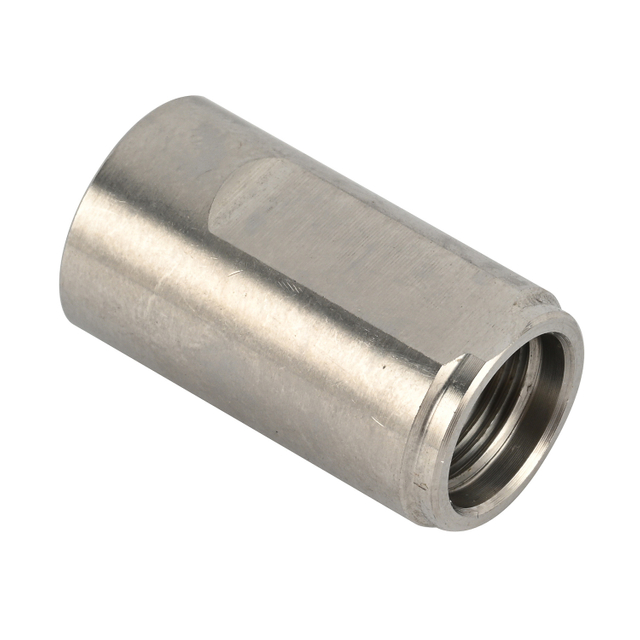
Oorweeg HANYEE METAL's presisie CNC-bewerkte metaalonderdele , waar materiaalkeuse rekening moet hou met draadsterkte, seëlstabiliteit, blootstelling aan korrosie en samestellingstoestande. Hul voorkoms alleen kan nie die korrekte metaal bepaal nie. 'n Passtuk wat in 'n droë meganiese samestelling gebruik word, kan draadsterkte en bewerkbaarheid prioritiseer, terwyl 'n visueel soortgelyke deel in 'n vloeistofstelsel korrosiebestandheid, seëlstabiliteit en verenigbaarheid met skoonmaakmiddels kan vereis.
Geelkoper kan 'n komplekse gedraaide passtuk pas wanneer skoon bewerking, fyn drade en herhaalde produksie belangrik is. Vlekvrye staal kan meer gepas wees waar blootstelling aan korrosie of skoonmaakvereistes oorheers. Koolstof- of legeringstaal kan 'n swaar gelaaide passtuk dien wanneer beskermende laag of 'n ander korrosiebeheermetode aanvaarbaar is. Aluminium kan oorweeg word waar lae massa saak maak en die drade, vragte en seëltoestande binne die geselekteerde legering se vermoë bly.
Die hersiening moet skroefdraadinskakeling, stywerlas, paringsmateriaal, seëlvlak, konsentrisiteit, druk of meganiese las, oppervlakbehandeling en verwagte samestellingsiklusse insluit. Koolstofstaal, vlekvrye staal, koper en aluminium kan almal geskik wees vir presisie-toebehore, maar hulle moet as toepassingsafhanklike opsies eerder as verwisselbare materiale behandel word.
Dieselfde verdraagsaamheid veroorsaak nie dieselfde vervaardigingsprobleme in elke metaal nie. 'n Stywe boring in aluminium, 'n lang deursnee in vlekvrye staal, en 'n klein draad in koper reageer elk anders op snyhitte, klem, braamvorming en na-bewerking herstel. Toleransiebeplanning moet fokus op die kenmerke wat funksie beheer: laersitplekke, bypassende diameters, seëlvlakke, skroefdraadpassings, plat monteeroppervlaktes en konsentriese gedraaide seksies.
Die toepassing van streng toleransies op elke tekenafmeting verhoog gewoonlik inspeksietyd, bewerkingskoste en afvalrisiko sonder om die samestelling te verbeter. Merk kritiek-tot-funksie afmetings duidelik en laat breër toleransies elders toe. Temperatuur moet ook in ag geneem word wanneer die komponent, werkswinkel of inspeksieproses betekenisvolle termiese variasie behels.
Hittebehandeling kan hardheid, bewerkbaarheid, oorblywende spanning, dimensionele stabiliteit en die hoeveelheid materiaal wat vir finale slyp gereserveer word, verander. Sommige staalkomponente word grof gemasjineer voordat dit verhard word en daarna afgewerk. Presipitasie-hardende vlekvrye staal kan in 'n oplossing-behandelde toestand gemasjineer word en daarna verouder word om die vereiste meganiese eienskappe te ontwikkel.
Die tekening en aankoopbestelling moet die graad, aanvanklike toestand, vereiste finale hardheid, behandelingsvolgorde en afmetings wat na behandeling van toepassing is, aandui. Maskering, omhulseldiepte, maaltoelae en na-behandeling-inspeksie moet ook gedefinieer word waar relevant.
Oppervlakbehandeling beïnvloed meer as voorkoms. Anodisering, platering, passivering, polering, swartoksied en verf kan dimensies, wrywing, korrosieprestasie, elektriese kontak en draadpassing verander. Deklaagtoelae moet oorweeg word voordat gate, laersitplekke, bypassende diameters en skroefdraadkenmerke gefinaliseer word.
Vlekvrye staal komponente kan skoonmaak of passivering na bewerking vereis om kontaminasie te verwyder en die beskermende oppervlak toestand te ondersteun. Passivering, beits, elektropolering en meganiese skoonmaak dien verskillende doeleindes en moet gekies word volgens die vereiste oppervlaktoestand.
Spesifiseer watter oppervlaktes behandeling benodig, wat onbedek moet bly en of die voorkoms konsekwent moet wees oor die hele produksiegroep. Afwerking moet deel vorm van die vervaardigingsroete vanaf die kwotasie stadium, nie bygevoeg word nadat bewerkingsbesluite reeds die afmetings vasgestel het nie.
Die finale koste van CNC-bewerkte metaalonderdele sluit baie meer in as die prys van staaf, plaat of knuppel. Opstelling en programmering, siklustyd, gereedskap, ontbraming, hittebehandeling, oppervlakafwerking, inspeksie, herbewerking, afval en verpakking kan klein verskille in rou voorraadkoste oorskry. 'n Matig duurder legering kan 'n laer voltooide prys produseer wanneer dit vinniger masjiene maak, beheerbare skyfies vorm, minder afwerking vereis, of afgekeurde dele verminder.
Produksiehoeveelheid verander die berekening. Belegging in gereedskap of toebehore kan moeilik wees om te regverdig vir 'n prototipe, maar ekonomies oor duisende komponente. Standaard voorraadafmetings kan vermorsing verminder, terwyl ongewone deursnee, humeure, hardheidstoestande of gesertifiseerde materiale leityd kan verleng en groter aankoophoeveelhede benodig.
Beskikbaarheid verdien ook vroeë aandag. 'n Voorgestelde graad moet gekontroleer word teen werklike aanbod, standaard voorraadvorms, hoeveelheid vereistes en beskikbare bewerkingsvermoë voordat die tekening vrygestel word.
Wanneer twee materiale tegnies geskik lyk, versoek kwotasies vir beide onder dieselfde tekening, hoeveelheid, afwerking en inspeksie voorwaardes. Vergelyk die voltooide vervaardigingsroete eerder as die prys per kilogram.
Die keuse van die regte materiaal vir CNC-bewerkte metaalonderdele beteken balanseersterkte, korrosiebestandheid, bewerkbaarheid, dimensionele stabiliteit, afwerkingsvereistes en totale produksiekoste. 'n Betroubare spesifikasie moet die legeringsgraad en toestand met die onderdeel se vragte, omgewing, geometrie, toleransies en inspeksiebehoeftes verbind.
Ningbo Hanyue Metal Products Co., Ltd. ondersteun pasgemaakte CNC-bewerking oor 'n reeks metale en legerings, wat kliënte help om materiaalopsies te evalueer saam met gereedskap-, produksie- en afwerkingvereistes. Hierdie gekoördineerde benadering kan vermybare bewerkingsprobleme verminder, onderdeelkonsekwentheid verbeter en meer praktiese besluite vir prototipes en herhaalde produksie ondersteun.
A: Daar is geen universele beste materiaal nie. Die regte keuse hang af van vereiste sterkte, gewig, korrosiebestandheid, bedryfstemperatuur, toleransies, afwerkingsbehoeftes en produksiekoste.
A: Algemene keuses sluit in aluminium, koolstofstaal, vlekvrye staal, koper, koper en titanium. Elkeen bied 'n ander balans van bewerkbaarheid, sterkte, geleidingsvermoë, weerstand teen korrosie en koste.
A: Aluminium pas by liggewig, maklik bewerkte komponente, terwyl vlekvrye staal groter korrosiebestandheid en duursaamheid bied. Die beter opsie hang af van vragte, omgewing, gewigsbeperkings en lewensduur.
A: Moeilike materiale vereis stadiger sny, gespesialiseerde gereedskap en meer gereelde vervanging van gereedskap. Hierdie faktore verhoog bewerkingstyd, inspeksiebehoeftes, produksierisiko en die voltooide komponent se totale koste.
A: Ja. Materiale reageer verskillend op snyhitte, klem, spanningvrystelling en afwerking. Dimensionaal stabiele materiale maak gewoonlik veeleisende pasvorms, dun mure en presisiekenmerke makliker om te beheer.
A: Ja. Anodisering, platering, passivering, polering en hittebehandeling kan afmetings, korrosieprestasie, drade, paringsoppervlaktes en voorkoms beïnvloed, dus moet dit voor produksie beplan word.
