
จำนวนการเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 15-07-2569 ที่มา: เว็บไซต์


การเลือกโลหะสำหรับชิ้นส่วนที่ตัดเฉือนนั้นไม่ค่อยง่ายเหมือนกับการเลือกตัวเลือกที่แข็งแกร่งที่สุดหรือมีราคาแพงที่สุด เกรดที่ใช้งานได้ดีอาจตัดเฉือนได้ยาก ไม่มั่นคงเมื่ออยู่บริเวณผนังบาง ไม่เข้ากับผิวสำเร็จที่ต้องการ หรือมีต้นทุนสูงโดยไม่จำเป็นสำหรับปริมาณการผลิตที่ต้องการ
การตัดสินใจที่ดีกว่าเริ่มต้นจากการรับน้ำหนักของชิ้นส่วน สภาพแวดล้อมการทำงาน รูปทรง ความคลาดเคลื่อน และกระบวนการรอง เมื่อเปรียบเทียบข้อกำหนดเหล่านี้กับคุณสมบัติและพฤติกรรมการตัดเฉือนของโลหะผสมทั่วไป ผู้ซื้อและวิศวกรจึงสามารถจำกัดตัวเลือกและเลือกให้แคบลงได้ ชิ้นส่วนโลหะกลึง CNC ที่สมดุลระหว่างประสิทธิภาพ ความน่าเชื่อถือในการผลิต และต้นทุนรวม
เริ่มต้นด้วยการระบุวิธีที่ส่วนประกอบอาจล้มเหลว ขายึดอาจโค้งงอภายใต้ภาระคงที่ อุปกรณ์หมุนอาจเกิดความล้า และขั้วต่อแบบเกลียวอาจสูญเสียการทำงานเนื่องจากการครูด การกัดกร่อน หรือการประกอบซ้ำๆ ส่วนประกอบที่ต้องสัมผัสกับการสั่นสะเทือน การกระแทก หน้าสัมผัสแบบเลื่อน อุณหภูมิที่ผันผวน น้ำเค็ม สารเคมีทำความสะอาด หรือความชื้นภายนอก ล้วนต้องการคุณสมบัติที่สมดุลแตกต่างกัน
แบ่งข้อกำหนดออกเป็นเงื่อนไขที่ไม่สามารถต่อรองได้และความชอบที่เป็นประโยชน์ ความแข็งแรงของผลผลิตขั้นต่ำ ช่วงอุณหภูมิในการทำงาน หรือการต้านทานต่อสารเคมีบางชนิดอาจเป็นสิ่งจำเป็น น้ำหนักเบา รูปลักษณ์สวยงาม หรือต้นทุนวัสดุที่ลดลงอาจเป็นที่ต้องการ แต่ไม่ควรเกินเงื่อนไขที่จำเป็นสำหรับการทำงานที่ปลอดภัยและเชื่อถือได้
การจัดอันดับนี้ป้องกันไม่ให้มีข้อกำหนดมากเกินไป การเลือกโลหะผสมที่แข็งแกร่งที่สุดที่มีอยู่อาจเพิ่มต้นทุนสต็อก การสึกหรอของเครื่องมือ รอบเวลา และความยากในการตกแต่งโดยไม่ปรับปรุงประสิทธิภาพที่แท้จริงของชิ้นส่วน ในทำนองเดียวกัน การเลือกสแตนเลสระดับพรีเมียมสำหรับการประกอบในที่แห้งอาจเพิ่มค่าใช้จ่ายเมื่อเกรดเหล็กคาร์บอนหรืออะลูมิเนียมที่ได้รับการป้องกันจะตรงตามความต้องการในการใช้งาน
คำอธิบายกว้างๆ เช่น 'แข็งแรง' 'น้ำหนักเบา' หรือ 'ทนต่อการกัดกร่อน' นั้นไม่เพียงพอสำหรับการเปรียบเทียบวัสดุ แปลงให้เป็นข้อกำหนดที่สามารถวัดผลได้หรือกำหนดไว้อย่างชัดเจน คุณสมบัติที่เกี่ยวข้องอาจรวมถึงความต้านทานแรงดึงและผลผลิต ความแข็ง ความเหนียว ความต้านทานต่อความล้า ความต้านทานการสึกหรอ การขยายตัวทางความร้อน การนำความร้อน การนำไฟฟ้า และความต้านทานต่อตัวกลางที่มีฤทธิ์กัดกร่อนจำเพาะ
บริบทการปฏิบัติงานควรได้รับการวัดปริมาณหากเป็นไปได้ บันทึกอุณหภูมิสูงสุดและต่ำสุด ทิศทางการบรรทุก ความถี่ในการบรรทุก แรงกดสัมผัส ความชื้น ระยะเวลาการสัมผัส อายุการใช้งานเป้าหมาย และจำนวนรอบการประกอบที่คาดหวัง สำหรับการใช้งานที่มีฤทธิ์กัดกร่อน ให้ระบุของเหลวที่เกิดขึ้นจริง ความเข้มข้นของสารเคมี วิธีการทำความสะอาด หรือการสัมผัสเกลือ แทนที่จะขอความต้านทานการกัดกร่อนทั่วไป
ก่อนที่จะเปรียบเทียบโลหะผสม ให้เตรียมรายการตรวจสอบข้อกำหนดที่มีขนาดกะทัดรัด:
● ฟังก์ชันหลักและโหมดความล้มเหลวที่อาจเกิดขึ้น
● ความแข็งแรง ความแข็ง ความแข็ง หรือความต้านทานต่อการสึกหรอที่ต้องการ
● อุณหภูมิในการทำงานและการหมุนเวียนความร้อน
● การสัมผัสกับน้ำ เกลือ สารเคมี หรือสารทำความสะอาด
● ข้อกำหนดด้านน้ำหนัก การนำไฟฟ้า แม่เหล็ก และรูปลักษณ์
● อายุการใช้งานเป้าหมายและปริมาณการผลิตที่คาดหวัง
รายละเอียดเหล่านี้ช่วยให้ซัพพลายเออร์ด้านการตัดเฉือนแยกแยะข้อกำหนดด้านการทำงานจากการปรับปรุงทางเลือก และลดความเสี่ยงในการแนะนำโลหะที่มีราคาแพงโดยไม่จำเป็น
อลูมิเนียมมักเป็นตัวเลือกแรกเมื่อมีน้ำหนักเบา ทนต่อการกัดกร่อน ประสิทธิภาพเชิงความร้อน และประสิทธิภาพการตัดเฉือน อลูมิเนียมอัลลอยด์ซีรีส์ 6xxx จำนวนมากผสมผสานความแข็งแรงปานกลาง ความต้านทานการกัดกร่อนที่เป็นประโยชน์ การขึ้นรูป การเชื่อมได้ และความสามารถในการขึ้นรูปที่เชื่อถือได้ คุณลักษณะเหล่านี้ทำให้อะลูมิเนียมเหมาะสำหรับตัวเรือน ขายึด อะแดปเตอร์ กรอบหุ้ม อุปกรณ์จับยึด และส่วนประกอบการจัดการความร้อน
เหล็กจะดูน่าดึงดูดยิ่งขึ้นเมื่อส่วนประกอบต้องการความแข็ง ความสามารถในการรับน้ำหนัก ความต้านทานแรงกระแทก ความแข็งของพื้นผิว หรือประสิทธิภาพการสึกหรอที่มากขึ้น เหล็กกล้าคาร์บอนและโลหะผสมยังมีตัวเลือกในการอบชุบด้วยความร้อนได้หลายแบบ ช่วยให้ผู้ผลิตสามารถตัดเฉือนส่วนประกอบได้ในสภาวะเดียว และพัฒนาความแข็งหรือความแข็งแกร่งให้สูงขึ้นในภายหลัง อย่างไรก็ตาม การตัดสินใจขั้นสุดท้ายต้องคำนึงถึงน้ำหนัก การป้องกันการกัดกร่อน การบิดเบือนของการรักษา และความจำเป็นที่เป็นไปได้ในการเจียรหลังการชุบแข็ง
ทั้ง 'อะลูมิเนียม' และ 'เหล็ก' ไม่ใช่ข้อกำหนดการจัดซื้อที่สมบูรณ์ อะลูมิเนียมควรระบุเกรดและการปรับอุณหภูมิ ในขณะที่เหล็กควรระบุเกรด สภาพที่ให้มา ความแข็งของเป้าหมาย และเส้นทางการอบชุบด้วยความร้อน รายละเอียดเหล่านี้ส่งผลต่อพฤติกรรมการตัดเฉือน ความเสถียรของขนาด การตรวจสอบ และประสิทธิภาพขั้นสุดท้าย
สเตนเลสมักถูกพิจารณาสำหรับส่วนประกอบที่สัมผัสกับความชื้น สารทำความสะอาด ของเหลวในกระบวนการ หรือสภาพแวดล้อมที่มีความสำคัญต่อความต้านทานการกัดกร่อนในระยะยาวและความสะอาดของพื้นผิว การเลือกเกรดควรเป็นไปตามสภาพแวดล้อมจริง โดยทั่วไปประเภท 316 ให้ความต้านทานมากกว่าประเภท 304 ในสภาวะที่มีคลอไรด์ซึ่งมีความต้องการมากกว่าเนื่องจากมีปริมาณโมลิบดีนัม
ทองเหลืองมักเหมาะสำหรับข้อต่อเกลียว ชิ้นส่วนกลึงอย่างแม่นยำ วาล์ว ขั้วต่อ และชิ้นส่วนที่ต้องการการสร้างเศษที่สะอาดหรือคุณสมบัติของเครื่องจักรสกรูโดยละเอียด เกรดทองเหลืองตัดฟรีผสมผสานความสามารถในการแปรรูปสูงเข้ากับความแข็งแรงที่มีประโยชน์และความต้านทานการกัดกร่อน ทำให้เหมาะสำหรับการผลิตชิ้นส่วนกลึงที่สลับซับซ้อนซ้ำๆ
ควรพิจารณาทองแดงเมื่อการนำไฟฟ้าหรือความร้อนเป็นศูนย์กลางของการทำงานของส่วนประกอบ เกรดทองแดงที่บริสุทธิ์และมีค่าการนำไฟฟ้าสูงอาจตัดเฉือนให้สะอาดได้ยากกว่าทองเหลืองที่ตัดฟรี เนื่องจากวัสดุที่มีความเหนียวสามารถทำให้เกิดเศษครีบ รอยเปื้อน และการควบคุมเศษที่คาดเดาได้ยาก โลหะผสมทองแดงที่ออกแบบมาสำหรับการตัดเฉือนอาจมีความสมดุลในทางปฏิบัติมากขึ้น เมื่อการใช้งานสามารถรับค่าการนำไฟฟ้าที่ต่ำกว่าเพื่อแลกกับประสิทธิภาพการผลิตที่ดีขึ้น
ไทเทเนียมและโลหะผสมที่มีอุณหภูมิสูงจะอยู่ในรายชื่อเฉพาะเมื่อข้อกำหนดการปฏิบัติงานที่บันทึกไว้ไม่รวมวัสดุที่ประหยัดกว่าเท่านั้น ไทเทเนียมสามารถให้การผสมผสานที่มีคุณค่าของน้ำหนักต่ำ ความแข็งแรง ความเหนียว และความต้านทานการกัดกร่อน ในการใช้งานทางทะเล การบินและอวกาศ การแพทย์ และความน่าเชื่อถือสูง
ประโยชน์เหล่านั้นมาพร้อมกับต้นทุนสต็อกที่สูงขึ้น การกำจัดวัสดุช้าลง ความต้องการเครื่องมือที่มากขึ้น และทางเลือกในการจัดหาที่จำกัดมากขึ้น โลหะผสมชนิดพิเศษจึงควรแก้ปัญหาด้านประสิทธิภาพที่เฉพาะเจาะจง แทนที่จะใช้เป็นการอัพเกรดคุณภาพทั่วไป
ครอบครัวโลหะ |
เหตุผลหลักที่ต้องพิจารณา |
การแลกเปลี่ยนเพื่อตรวจสอบ |
ยืนยันก่อนเลือก |
อลูมิเนียมอัลลอยด์ |
น้ำหนักเบา สามารถแปรรูปได้ การถ่ายเทความร้อน |
ความแข็งหรือความต้านทานการสึกหรอต่ำกว่าเหล็กหลายชนิด |
เกรด อุณหภูมิ ความหนาของผนัง การตกแต่ง |
เหล็กคาร์บอนหรือโลหะผสม |
ความแข็งแรง ความแข็งแกร่ง ประสิทธิภาพการสึกหรอ |
น้ำหนัก การป้องกันการกัดกร่อน การบิดเบือนของการรักษา |
เกรด ความแข็ง การเคลือบ เส้นทางการรักษา |
สแตนเลส |
ทนต่อการกัดกร่อน ทนทาน พื้นผิวสะอาด |
การสึกหรอของเครื่องมือ การควบคุมเสี้ยน เวลาในการตัดเฉือน |
เกรด สภาพแวดล้อม ทู่ คุณภาพด้าย |
โลหะผสมทองเหลืองหรือทองแดง |
ความนำไฟฟ้า คุณสมบัติการกลึงโดยละเอียด พื้นผิวการใช้งาน |
ราคาวัสดุ เสี้ยน ออกซิเดชัน |
เป้าหมายการนำไฟฟ้า การชุบ การซีล เกลียว |
ไทเทเนียมหรือโลหะผสมพิเศษ |
ข้อกำหนดด้านอุณหภูมิ การกัดกร่อน หรือน้ำหนักที่สูงเกินไป |
สต็อกสูงและต้นทุนการตัดเฉือน |
ไม่ว่าโลหะผสมมาตรฐานจะสามารถตอบสนองความต้องการได้หรือไม่ |
วัสดุที่ทำงานได้ดีในคูปองทดสอบทั่วไปอาจมีพฤติกรรมแตกต่างออกไปเมื่อตัดเฉือนเป็นส่วนประกอบที่บาง เจาะลึก หรือมีรายละเอียดสูง ผนังบางสามารถเบี่ยงออกได้ภายใต้แรงตัดและแรงจับยึด การขจัดวัสดุที่มีน้ำหนักมากสามารถคลายความเค้นตกค้างได้ ในขณะที่เพลายาว ร่องแคบ รูลึก และเกลียวภายในขนาดเล็กสามารถขยายปัญหาการควบคุมเศษ ความร้อน และความแข็งแกร่งได้
ความเสี่ยงยังเปลี่ยนแปลงไปพร้อมกับตระกูลโลหะ เหล็กกล้าไร้สนิมออสเตนนิติกจำเป็นต้องมีแนวทางการตัดเฉือนที่รักษาประสิทธิภาพการตัดมากกว่าการเสียดสี ในขณะที่ทองแดงอ่อนสามารถทำให้เกิดครีบเป็นม้วนรอบๆ รูและเกลียวได้ เหล็กกล้าที่แข็งกว่าและโลหะผสมไททาเนียมอาจเพิ่มความเข้มข้นของความร้อนและการสึกหรอของเครื่องมือ โดยทั่วไปแล้ว อะลูมิเนียมจะตัดเฉือนได้อย่างมีประสิทธิภาพ แต่แผ่นบางหรือตัวเรือนที่ไม่สมมาตรอาจยังคงเคลื่อนที่ได้หลังจากกำจัดเศษวัสดุออกมากแล้ว
ดังนั้น เรขาคณิตของชิ้นส่วนจึงควรได้รับการตรวจสอบร่วมกับกระบวนการที่ต้องการ ส่วนประกอบที่สมมาตรแบบหมุนอาจชอบการกลึง CNC ในขณะที่ชิ้นงานเรียบ รูขวาง หลุม หรือคุณสมบัติที่ไม่สมมาตรอาจต้องมีการกัดหรือการทำงานขั้นที่สอง การกลึง CNC มักใช้กับชิ้นส่วนต่างๆ เช่น หมุด บุชชิ่ง แท่ง เพลา ข้อต่อ และส่วนประกอบในการหมุนอื่นๆ ในขณะที่รูปทรงที่ซับซ้อนมากขึ้นอาจต้องใช้กระบวนการตัดเฉือนหลายขั้นตอน
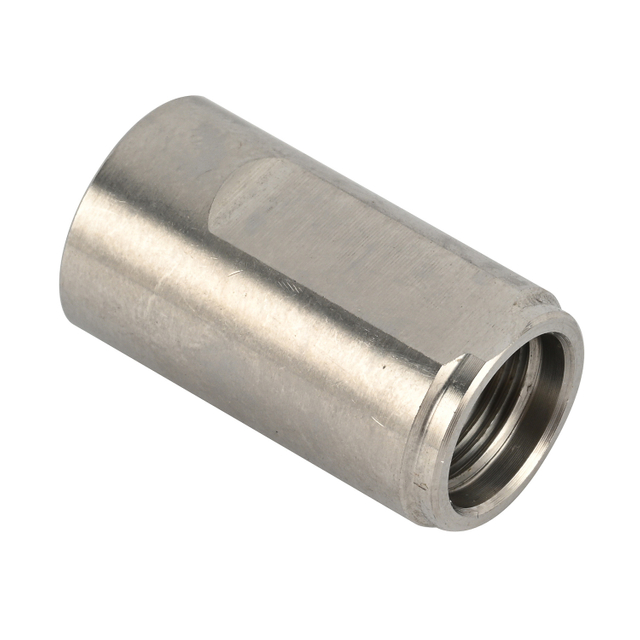
ลองนึกถึง HANYEE METAL สิ ชิ้นส่วนโลหะกลึง CNC ที่มีความแม่นยำ โดยการเลือกวัสดุต้องคำนึงถึงความแข็งแรงของเกลียว ความเสถียรในการซีล การสัมผัสการกัดกร่อน และสภาพการประกอบ รูปร่างหน้าตาเพียงอย่างเดียวไม่สามารถระบุโลหะที่ถูกต้องได้ ข้อต่อที่ใช้ในการประกอบเชิงกลแบบแห้งอาจให้ความสำคัญกับความแข็งแรงของเกลียวและความสามารถในการแปรรูป ในขณะที่ชิ้นส่วนที่มองเห็นได้คล้ายกันในระบบของไหลอาจต้องการความต้านทานการกัดกร่อน ความเสถียรของการซีล และความเข้ากันได้กับสารทำความสะอาด
ทองเหลืองอาจเหมาะกับการกลึงที่ซับซ้อนเมื่อการตัดเฉือนที่สะอาด เกลียวละเอียด และการผลิตซ้ำเป็นสิ่งสำคัญ สแตนเลสอาจมีความเหมาะสมมากกว่าในกรณีที่ต้องสัมผัสกับการกัดกร่อนหรือการทำความสะอาด เหล็กกล้าคาร์บอนหรือโลหะผสมสามารถทำหน้าที่เป็นข้อต่อรับน้ำหนักมากได้เมื่อยอมรับการชุบป้องกันหรือวิธีการควบคุมการกัดกร่อนแบบอื่น อลูมิเนียมอาจได้รับการพิจารณาเมื่อมีมวลน้อย และเกลียว โหลด และสภาวะการปิดผนึกยังคงอยู่ในความสามารถของโลหะผสมที่เลือก
การตรวจสอบต้องประกอบด้วยการต่อเกลียว การขันให้แน่น วัสดุผสมพันธุ์ หน้าการซีล ความร่วมศูนย์ แรงกดหรือแรงทางกล การรักษาพื้นผิว และรอบการประกอบที่คาดหวัง เหล็กคาร์บอน สแตนเลส ทองเหลือง และอะลูมิเนียม ล้วนแต่เหมาะสำหรับข้อต่อที่มีความแม่นยำ แต่ควรถือเป็นตัวเลือกที่ขึ้นกับการใช้งานมากกว่าวัสดุที่สามารถใช้แทนกันได้
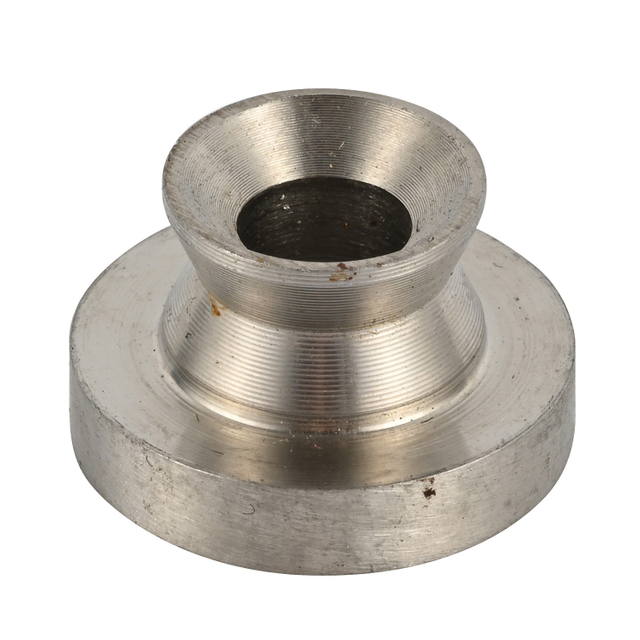
ความทนทานที่เท่ากันไม่ได้สร้างความยากลำบากในการผลิตเท่ากันในโลหะทุกชนิด การเจาะอะลูมิเนียมอย่างแน่นหนา เหล็กกล้าไร้สนิมที่มีเส้นผ่านศูนย์กลางยาว และเกลียวเล็กๆ ที่ทำจากทองแดง ต่างก็ตอบสนองต่อความร้อนในการตัด การหนีบ การเกิดเสี้ยน และการนำกลับมาใช้ใหม่หลังการตัดเฉือนที่แตกต่างกัน การวางแผนความคลาดเคลื่อนควรมุ่งเน้นไปที่คุณลักษณะที่ควบคุมฟังก์ชัน: ช่องใส่ตลับลูกปืน เส้นผ่านศูนย์กลางที่เชื่อมต่อ หน้าซีล เกลียวพอดี พื้นผิวติดตั้งเรียบ และส่วนกลึงที่มีศูนย์กลาง
การใช้เกณฑ์ความคลาดเคลื่อนที่เข้มงวดกับทุกมิติการวาดมักจะทำให้เวลาในการตรวจสอบ ต้นทุนการตัดเฉือน และความเสี่ยงต่อการเกิดเศษเพิ่มขึ้นโดยไม่ต้องปรับปรุงการประกอบ ทำเครื่องหมายขนาดวิกฤตต่อฟังก์ชันอย่างชัดเจนและอนุญาตให้มีพิกัดความเผื่อในที่อื่นกว้างขึ้น ควรพิจารณาอุณหภูมิเมื่อส่วนประกอบ โรงงาน หรือกระบวนการตรวจสอบเกี่ยวข้องกับการแปรผันทางความร้อนอย่างมีนัยสำคัญ
การอบชุบด้วยความร้อนสามารถเปลี่ยนความแข็ง ความสามารถในการแปรรูป ความเค้นตกค้าง ความคงตัวของขนาด และปริมาณของวัสดุที่สงวนไว้สำหรับการเจียรขั้นสุดท้าย ส่วนประกอบเหล็กบางส่วนผ่านการกลึงหยาบก่อนชุบแข็งและเสร็จสิ้นในภายหลัง สเตนเลสสตีลที่ชุบแข็งด้วยการตกตะกอนอาจได้รับการประมวลผลในสภาพที่ผ่านการบำบัดด้วยสารละลาย และต่อมาจึงบ่มเพื่อพัฒนาคุณสมบัติทางกลที่ต้องการ
การเขียนแบบและใบสั่งซื้อควรระบุเกรด สภาพเริ่มต้น ความแข็งสุดท้ายที่ต้องการ ลำดับการบำบัด และขนาดที่ใช้หลังการบำบัด การมาสก์ ความลึกของเคส ค่าเผื่อการบด และการตรวจสอบหลังการบำบัดควรได้รับการกำหนดตามที่เกี่ยวข้อง
การรักษาพื้นผิวมีผลมากกว่ารูปลักษณ์ภายนอก อโนไดซ์ การชุบ การทำให้ทู่ การขัดเงา แบล็กออกไซด์ และการทาสีอาจเปลี่ยนแปลงขนาด การเสียดสี ประสิทธิภาพการกัดกร่อน หน้าสัมผัสทางไฟฟ้า และการปรับเกลียว ควรพิจารณาค่าเผื่อการเคลือบผิวก่อนที่จะทำการปิดรู ช่องใส่ลูกปืน เส้นผ่านศูนย์กลางการผสมพันธุ์ และลักษณะเกลียว
ส่วนประกอบที่เป็นสแตนเลสอาจต้องมีการทำความสะอาดหรือทู่หลังจากการตัดเฉือนเพื่อขจัดสิ่งปนเปื้อนและสนับสนุนสภาพพื้นผิวในการป้องกัน การทำทู่ การดอง การขัดด้วยไฟฟ้า และการทำความสะอาดเชิงกลมีจุดประสงค์ที่แตกต่างกัน และควรเลือกตามสภาพพื้นผิวที่ต้องการ
ระบุว่าพื้นผิวใดที่ต้องผ่านการบำบัด ซึ่งจะต้องไม่เคลือบผิว และลักษณะที่ปรากฏจะต้องสอดคล้องกันตลอดชุดการผลิตหรือไม่ การเก็บผิวละเอียดควรเป็นส่วนหนึ่งของกระบวนการผลิตจากขั้นตอนการเสนอราคา และไม่สามารถเพิ่มได้หลังจากที่การตัดสินใจตัดเฉือนได้กำหนดขนาดไว้แล้ว
ต้นทุนสำเร็จรูปของชิ้นส่วนโลหะกลึง CNC มีมากกว่าราคาแท่ง แผ่น หรือบิลเล็ตมาก การตั้งค่าและการตั้งโปรแกรม รอบเวลา เครื่องมือ การขัดผิว การรักษาความร้อน การตกแต่งพื้นผิว การตรวจสอบ การทำงานซ้ำ เศษซาก และบรรจุภัณฑ์ อาจมีน้ำหนักเกินความแตกต่างเล็กน้อยในต้นทุนสต็อกวัตถุดิบ โลหะผสมที่มีราคาแพงกว่าปานกลางอาจให้ราคาสำเร็จรูปที่ต่ำกว่าเมื่อเครื่องจักรเร็วขึ้น สร้างเศษที่ควบคุมได้ ต้องการการเก็บผิวสำเร็จน้อยลง หรือลดการปฏิเสธชิ้นส่วน
ปริมาณการผลิตเปลี่ยนแปลงการคำนวณ การลงทุนด้านเครื่องมือหรืออุปกรณ์ติดตั้งอาจเป็นเรื่องยากที่จะพิสูจน์ให้เหมาะกับต้นแบบ แต่ประหยัดค่าใช้จ่ายสำหรับส่วนประกอบนับพันชิ้น ขนาดสต็อคมาตรฐานสามารถลดของเสียได้ ในขณะที่เส้นผ่านศูนย์กลาง อุณหภูมิ สภาพความแข็ง หรือวัสดุที่ผ่านการรับรองที่ผิดปกติอาจขยายเวลารอคอยสินค้าและต้องใช้ปริมาณการสั่งซื้อมากขึ้น
ความพร้อมใช้งานยังสมควรได้รับความสนใจตั้งแต่เนิ่นๆ เกรดที่นำเสนอควรได้รับการตรวจสอบโดยเทียบกับอุปทานจริง แบบฟอร์มสต็อคมาตรฐาน ข้อกำหนดปริมาณ และความสามารถในการตัดเฉือนที่มีอยู่ก่อนที่จะเผยแพร่แบบร่าง
เมื่อวัสดุสองชนิดปรากฏว่าเหมาะสมทางเทคนิค ให้ขอใบเสนอราคาสำหรับทั้งสองแบบภายใต้รูปวาด ปริมาณ การตกแต่ง และเงื่อนไขการตรวจสอบเดียวกัน เปรียบเทียบเส้นทางการผลิตที่เสร็จสมบูรณ์มากกว่าราคาต่อกิโลกรัม
การเลือกวัสดุที่เหมาะสมสำหรับชิ้นส่วนโลหะที่กลึงด้วย CNC หมายถึงความสมดุลของความแข็งแรง ความต้านทานการกัดกร่อน ความสามารถในการขึ้นรูป ความคงตัวของขนาด ข้อกำหนดในการตกแต่ง และต้นทุนการผลิตทั้งหมด ข้อมูลจำเพาะที่เชื่อถือได้ควรเชื่อมโยงเกรดและสภาพของโลหะผสมเข้ากับน้ำหนัก สภาพแวดล้อม รูปทรง ค่าเผื่อ และความต้องการในการตรวจสอบของชิ้นส่วน
Ningbo Hanyue Metal Products Co., Ltd. สนับสนุนการตัดเฉือน CNC แบบกำหนดเองสำหรับโลหะและโลหะผสมหลายประเภท ช่วยให้ลูกค้าประเมินตัวเลือกวัสดุควบคู่ไปกับข้อกำหนดด้านเครื่องมือ การผลิต และการตกแต่ง วิธีการประสานงานนี้สามารถลดปัญหาการตัดเฉือนที่หลีกเลี่ยงได้ ปรับปรุงความสม่ำเสมอของชิ้นส่วน และสนับสนุนการตัดสินใจเชิงปฏิบัติมากขึ้นสำหรับการสร้างต้นแบบและการผลิตซ้ำ
ตอบ: ไม่มีวัสดุที่ดีที่สุดที่เป็นสากล ตัวเลือกที่เหมาะสมขึ้นอยู่กับความแข็งแรง น้ำหนัก ความต้านทานการกัดกร่อน อุณหภูมิในการทำงาน เกณฑ์ความคลาดเคลื่อน ความต้องการในการตกแต่ง และต้นทุนการผลิตที่ต้องการ
ตอบ: ตัวเลือกทั่วไป ได้แก่ อลูมิเนียม เหล็กคาร์บอน สแตนเลส ทองเหลือง ทองแดง และไทเทเนียม แต่ละประเภทมีความสมดุลที่แตกต่างกันในด้านความสามารถในการขึ้นรูป ความแข็งแรง การนำไฟฟ้า ความต้านทานการกัดกร่อน และต้นทุน
ตอบ: อะลูมิเนียมเหมาะกับชิ้นส่วนที่มีน้ำหนักเบาและตัดเฉือนได้ง่าย ในขณะที่สแตนเลสให้ความต้านทานการกัดกร่อนและความทนทานมากกว่า ตัวเลือกที่ดีกว่านั้นขึ้นอยู่กับน้ำหนักบรรทุก สภาพแวดล้อม ขีดจำกัดน้ำหนัก และอายุการใช้งาน
ตอบ: วัสดุที่ตัดยากต้องใช้การตัดช้าลง การใช้เครื่องมือพิเศษ และการเปลี่ยนเครื่องมือบ่อยขึ้น ปัจจัยเหล่านี้เพิ่มระยะเวลาในการตัดเฉือน ความต้องการในการตรวจสอบ ความเสี่ยงในการผลิต และต้นทุนรวมของส่วนประกอบสำเร็จรูป
ก. ใช่. วัสดุตอบสนองต่อการตัดความร้อน การหนีบ การคลายความเค้น และการเก็บผิวละเอียดที่แตกต่างกันออกไป โดยทั่วไปแล้ว วัสดุที่มีความเสถียรตามขนาดทำให้มีความพอดี ผนังบาง และคุณสมบัติที่แม่นยำง่ายต่อการควบคุม
ก. ใช่. อโนไดซ์ การชุบ การทู่ การขัดเงา และการบำบัดความร้อนอาจส่งผลต่อขนาด ประสิทธิภาพการกัดกร่อน เกลียว พื้นผิวการผสมพันธุ์ และรูปลักษณ์ ดังนั้นจึงควรวางแผนก่อนการผลิต
