
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-07-15 Pochodzenie: Strona


Wybór metalu do obrabianego elementu rzadko jest tak prosty, jak wybór najsilniejszej lub najtańszej opcji. Gatunek, który dobrze sprawdza się w użytkowaniu, może być trudny w obróbce, niestabilny wokół cienkich ścianek, niezgodny z zamierzonym wykończeniem lub niepotrzebnie kosztowny w stosunku do wymaganej wielkości produkcji.
Lepsza decyzja zaczyna się od obciążenia części, środowiska operacyjnego, geometrii, tolerancji i procesów wtórnych. Porównując te wymagania z właściwościami i zachowaniem się popularnych stopów podczas obróbki, nabywcy i inżynierowie mogą zawęzić opcje i dokonać wyboru Części metalowe obrabiane CNC , które równoważą wydajność, niezawodność produkcji i całkowity koszt.
Zacznij od określenia, w jaki sposób komponent może ulec awarii. Wspornik montażowy może wygiąć się pod obciążeniem statycznym, złączka obrotowa może ulec zmęczeniu, a złącze gwintowane może utracić swoją funkcjonalność w wyniku zatarcia, korozji lub powtarzającego się montażu. Komponenty narażone na wibracje, uderzenia, kontakt ślizgowy, wahania temperatur, słoną wodę, środki czyszczące lub wilgoć zewnętrzną wymagają innej równowagi właściwości.
Podziel wymagania na niezbywalne warunki i przydatne preferencje. Istotna może być minimalna granica plastyczności, zakres temperatur roboczych lub odporność na określoną substancję chemiczną. Niska waga, polerowany wygląd lub obniżony koszt materiałów mogą być pożądane, ale nie powinny uchylać warunków niezbędnych do bezpiecznego i niezawodnego działania.
Ten ranking zapobiega nadmiernej specyfikacji. Wybór najmocniejszego dostępnego stopu może zwiększyć koszty magazynowania, zużycie narzędzi, czas cyklu i trudności w wykańczaniu bez poprawy rzeczywistej wydajności części. Podobnie wybór stali nierdzewnej premium do montażu w suchych pomieszczeniach może zwiększyć koszty, gdy chroniony gatunek stali węglowej lub aluminium spełniałby wymagania funkcjonalne.
Szerokie opisy, takie jak „mocny”, „lekki” lub „odporny na korozję” nie wystarczą do porównania materiałów. Zamień je na mierzalne lub jasno określone wymagania. Odpowiednie właściwości mogą obejmować granicę plastyczności, twardość, wytrzymałość, odporność na zmęczenie, odporność na zużycie, rozszerzalność cieplną, przewodność cieplną, przewodność elektryczną i odporność na określone media korozyjne.
Tam, gdzie to możliwe, należy również określić ilościowo kontekst operacyjny. Zanotuj maksymalną i minimalną temperaturę, kierunek ładowania, częstotliwość ładowania, nacisk kontaktowy, wilgotność, czas ekspozycji, docelowy okres użytkowania i liczbę oczekiwanych cykli montażowych. W przypadku zastosowań korozyjnych należy określić rzeczywisty płyn, stężenie substancji chemicznych, metodę czyszczenia lub narażenie na sól, zamiast wymagać ogólnej odporności na korozję.
Przed porównaniem stopów przygotuj zwięzłą listę kontrolną wymagań:
● Podstawowa funkcja i prawdopodobny tryb awarii
● Wymagana wytrzymałość, sztywność, twardość lub odporność na zużycie
● Temperatura robocza i cykle termiczne
● Narażenie na wodę, sól, chemikalia lub środki czyszczące
● Wymagania dotyczące wagi, przewodności, właściwości magnetycznych i wyglądu
● Docelowy okres użytkowania i oczekiwana wielkość produkcji
Te szczegóły pomagają dostawcy obróbki odróżnić wymagania funkcjonalne od opcjonalnych ulepszeń i zmniejszają ryzyko zalecenia niepotrzebnie drogiego metalu.
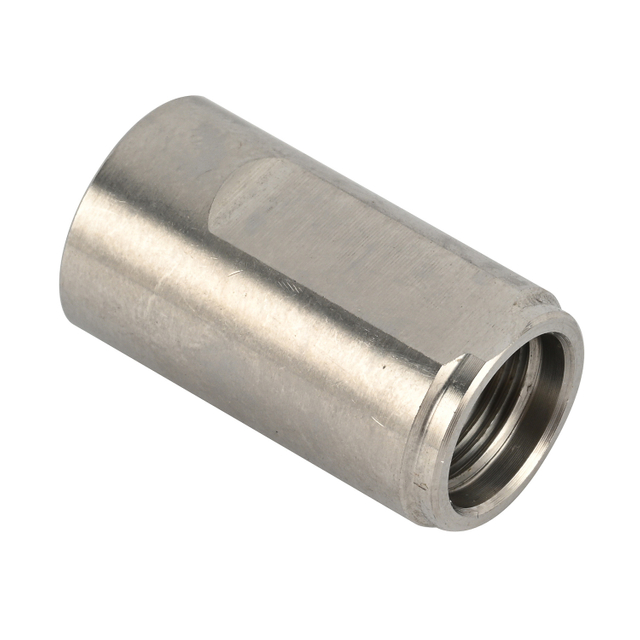
Aluminium jest często pierwszym kandydatem, gdy liczy się niska waga, odporność na korozję, właściwości termiczne i wydajność obróbki. Wiele stopów aluminium serii 6xxx łączy umiarkowaną wytrzymałość, użyteczną odporność na korozję, odkształcalność, spawalność i niezawodną skrawalność. Te cechy sprawiają, że aluminium nadaje się do obudów, wsporników, adapterów, obudów, osprzętu i elementów systemów zarządzania ciepłem.
Stal staje się bardziej atrakcyjna, gdy element wymaga większej sztywności, nośności, odporności na uderzenia, twardości powierzchni lub odporności na zużycie. Stale węglowe i stopowe mogą również zapewniać kilka opcji obróbki cieplnej, umożliwiając producentowi obróbkę elementu w jednym stanie i późniejsze uzyskanie wyższej twardości lub wytrzymałości. Jednakże ostateczna decyzja musi uwzględniać wagę, ochronę przed korozją, zniekształcenia obróbki i możliwą potrzebę szlifowania po hartowaniu.
Ani „aluminium”, ani „stal” nie stanowią pełnej specyfikacji zakupowej. Aluminium powinno zawierać gatunek i stan, natomiast stal powinna zawierać gatunek, stan dostawy, docelową twardość i metodę obróbki cieplnej. Szczegóły te wpływają na zachowanie podczas obróbki, stabilność wymiarową, kontrolę i ostateczną wydajność.
Stal nierdzewna jest często brana pod uwagę w przypadku elementów narażonych na działanie wilgoci, środków czyszczących, płynów procesowych lub środowisk, w których ważna jest długoterminowa odporność na korozję i czystość powierzchni. Wybór klasy powinien być zgodny z rzeczywistym środowiskiem. Typ 316 ogólnie zapewnia większą odporność niż typ 304 w bardziej wymagających warunkach zawierających chlorki ze względu na zawartość molibdenu.
Mosiądz często nadaje się na złącza gwintowane, precyzyjnie toczone elementy, zawory, złącza i części wymagające czystego tworzenia wiórów lub szczegółowych elementów maszyny śrubowej. Gatunki mosiądzu automatowego łączą wysoką obrabialność z użyteczną wytrzymałością i odpornością na korozję, co czyni je praktycznymi do powtarzalnej produkcji skomplikowanych części toczonych.
Miedź należy wziąć pod uwagę, jeśli przewodność elektryczna lub cieplna ma kluczowe znaczenie dla działania elementu. Czyste gatunki miedzi o wysokiej przewodności mogą być trudniejsze w czystej obróbce niż mosiądz automatowy, ponieważ ciągliwy materiał może powodować zadziory, rozmazywanie i mniej przewidywalną kontrolę wiórów. Stopy miedzi przeznaczone do obróbki skrawaniem mogą zapewniać bardziej praktyczną równowagę, gdy w danym zastosowaniu można zaakceptować niższą przewodność w zamian za lepszą wydajność produkcji.
Tytan i stopy wysokotemperaturowe znajdują się na krótkiej liście tylko wtedy, gdy udokumentowane wymagania operacyjne wykluczają bardziej ekonomiczne materiały. Tytan może zapewnić cenne połączenie niskiej masy, wytrzymałości, wytrzymałości i odporności na korozję w wymagających zastosowaniach morskich, lotniczych, medycznych i wymagających wysokiej niezawodności.
Korzyści te obejmują wyższe koszty magazynowania, wolniejsze usuwanie materiału, większe wymagania dotyczące narzędzi i bardziej ograniczone możliwości zaopatrzenia. Specjalistyczne stopy powinny zatem rozwiązywać konkretny problem związany z wydajnością, a nie służyć jako ogólna poprawa jakości.
Metalowa rodzina |
Główny powód, aby to rozważyć |
Kompromis do przejrzenia |
Potwierdź przed wyborem |
Stopy aluminium |
Niska waga, obrabialność, przenikanie ciepła |
Niższa sztywność lub odporność na zużycie niż wiele stali |
Gatunek, stan, grubość ścianki, wykończenie |
Stal węglowa lub stopowa |
Wytrzymałość, sztywność, odporność na zużycie |
Masa, ochrona przed korozją, zniekształcenie obróbki |
Gatunek, twardość, powłoka, droga obróbki |
Stal nierdzewna |
Odporność na korozję, trwałość, czyste powierzchnie |
Zużycie narzędzia, kontrola zadziorów, czas obróbki |
Gatunek, środowisko, pasywacja, jakość gwintu |
Mosiądz lub stopy miedzi |
Przewodność, szczegółowe elementy toczone, powierzchnie funkcjonalne |
Cena materiału, zadziory, utlenienie |
Docelowa przewodność, poszycie, uszczelnienie, gwinty |
Tytan lub stopy specjalne |
Ekstremalne wymagania dotyczące temperatury, korozji lub ciężaru |
Wysokie koszty magazynowania i obróbki |
Czy standardowy stop może zaspokoić potrzeby |
Materiał, który dobrze sprawdza się na prostym odcinku testowym, może zachowywać się inaczej po obróbce w celu uzyskania cienkiego, głęboko zagłębionego lub bardzo szczegółowego elementu. Cienkie ścianki mogą uginać się pod wpływem sił tnących i zaciskających. Usuwanie ciężkiego materiału może uwolnić naprężenia szczątkowe, podczas gdy długie wały, wąskie rowki, głębokie otwory i małe gwinty wewnętrzne mogą spotęgować problemy z kontrolą wiórów, temperaturą i sztywnością.
Ryzyko zmienia się również w przypadku rodziny metali. Austenityczne stale nierdzewne wymagają praktyk obróbki skrawaniem zapewniających efektywne cięcie, a nie tarcie, podczas gdy miękka miedź może powodować powstawanie walcowanych zadziorów wokół otworów i gwintów. Twardsze stale i stopy tytanu mogą zwiększać koncentrację ciepła i zużycie narzędzia. Aluminium obrabia się zazwyczaj wydajnie, jednak cienkie płyty lub asymetryczne obudowy mogą nadal poruszać się po znacznym usunięciu naddatku.
Należy zatem dokonać przeglądu geometrii części wraz z zamierzonym procesem. Komponenty obrotowo symetryczne mogą sprzyjać toczeniu CNC, podczas gdy powierzchnie płaskie, otwory poprzeczne, kieszenie lub elementy nieosiowosymetryczne mogą wymagać frezowania lub operacji dodatkowych. Toczenie CNC jest powszechnie stosowane w przypadku części takich jak sworznie, tuleje, pręty, wały, złączki i inne elementy obrotowe, podczas gdy bardziej złożone geometrie mogą wymagać wielu procesów obróbki.
Weź pod uwagę HANYEE METAL precyzyjne części metalowe obrabiane CNC , w przypadku których dobór materiału musi uwzględniać wytrzymałość gwintu, stabilność uszczelnienia, narażenie na korozję i warunki montażu. Sam ich wygląd nie może określić właściwego metalu. Łącznik stosowany w suchym zespole mechanicznym może stawiać przede wszystkim na wytrzymałość gwintu i obrabialność, podczas gdy wizualnie podobna część w układzie płynnym może wymagać odporności na korozję, stabilności uszczelnienia i kompatybilności ze środkami czyszczącymi.
Mosiądz może pasować do skomplikowanych złączek toczonych, gdy ważna jest czysta obróbka, drobne gwinty i powtarzalna produkcja. Stal nierdzewna może być bardziej odpowiednia tam, gdzie dominuje narażenie na korozję lub wymagania dotyczące czyszczenia. Stal węglowa lub stopowa może służyć do mocno obciążonych złączek, jeśli akceptowalne jest powlekanie ochronne lub inna metoda kontroli korozji. Aluminium można rozważyć tam, gdzie liczy się niewielka masa, a gwinty, obciążenia i warunki uszczelnienia mieszczą się w zakresie możliwości wybranego stopu.
Przegląd musi obejmować zazębienie gwintu, siłę dokręcania, materiał współpracujący, powierzchnię uszczelniającą, koncentryczność, ciśnienie lub obciążenie mechaniczne, obróbkę powierzchni i oczekiwane cykle montażowe. Stal węglowa, stal nierdzewna, mosiądz i aluminium mogą nadawać się do precyzyjnych złączek, ale należy je traktować jako opcje zależne od zastosowania, a nie materiały wymienne.
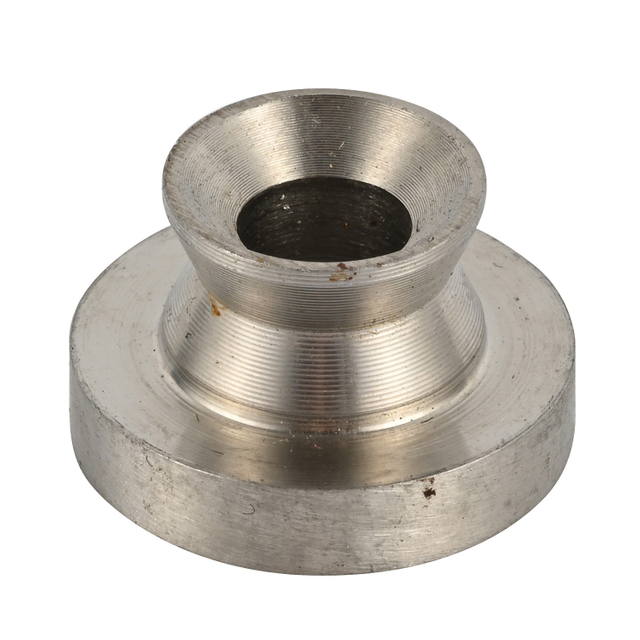
Ta sama tolerancja nie stwarza takich samych trudności produkcyjnych w przypadku każdego metalu. Ciasny otwór w aluminium, duża średnica w stali nierdzewnej i mały gwint w miedzi – każde z nich reaguje inaczej na ciepło skrawania, zaciskanie, tworzenie się zadziorów i odzysk po obróbce. Planowanie tolerancji powinno skupiać się na cechach kontrolujących funkcję: gniazdach łożysk, średnicach współpracujących, powierzchniach uszczelniających, pasowaniach gwintów, płaskich powierzchniach montażowych i koncentrycznych sekcjach toczonych.
Stosowanie wąskich tolerancji do każdego wymiaru rysunku zwykle zwiększa czas kontroli, koszty obróbki i ryzyko złomu, bez poprawy montażu. Wyraźnie zaznaczaj wymiary krytyczne dla funkcjonalności i dopuszczaj szersze tolerancje w innych miejscach. Temperaturę należy również wziąć pod uwagę, jeśli podzespół, warsztat lub proces kontroli wiąże się ze znacznymi zmianami termicznymi.
Obróbka cieplna może zmienić twardość, skrawalność, naprężenia szczątkowe, stabilność wymiarową i ilość materiału zarezerwowanego do końcowego szlifowania. Niektóre elementy stalowe są poddawane obróbce zgrubnej przed hartowaniem i wykańczane później. Stale nierdzewne utwardzane wydzieleniowo mogą być obrabiane w stanie po obróbce przesycającej, a następnie starzone w celu uzyskania wymaganych właściwości mechanicznych.
Na rysunku i zamówieniu należy podać gatunek, stan początkowy, wymaganą twardość końcową, kolejność obróbki i wymiary obowiązujące po obróbce. W stosownych przypadkach należy również określić maskowanie, głębokość obudowy, naddatek na szlifowanie i kontrolę po obróbce.
Obróbka powierzchni wpływa nie tylko na wygląd. Anodowanie, platerowanie, pasywacja, polerowanie, czarne oksydowanie i malowanie mogą zmienić wymiary, tarcie, odporność na korozję, kontakt elektryczny i dopasowanie gwintu. Naddatek na powłokę należy uwzględnić przed wykończeniem otworów, gniazd łożysk, średnic współpracujących i elementów gwintowanych.
Elementy ze stali nierdzewnej mogą wymagać czyszczenia lub pasywacji po obróbce mechanicznej w celu usunięcia zanieczyszczeń i utrzymania stanu powierzchni ochronnej. Pasywacja, trawienie, elektropolerowanie i czyszczenie mechaniczne służą różnym celom i powinny być dobierane w zależności od wymaganego stanu powierzchni.
Określ, które powierzchnie wymagają obróbki, które muszą pozostać niepowlekane i czy wygląd musi być spójny w całej partii produkcyjnej. Wykończenie powinno stanowić część ścieżki produkcyjnej od etapu wyceny, a nie być dodawane po tym, jak decyzje dotyczące obróbki ustaliły już wymiary.
Końcowy koszt części metalowych obrabianych CNC obejmuje znacznie więcej niż cena pręta, płyty lub kęsa. Konfiguracja i programowanie, czas cyklu, oprzyrządowanie, gratowanie, obróbka cieplna, wykańczanie powierzchni, kontrola, przeróbki, złom i pakowanie mogą przeważyć nad niewielkimi różnicami w kosztach surowców. Umiarkowanie droższy stop może dawać niższą cenę gotowego produktu, jeśli obrabia się szybciej, tworzy kontrolowane wióry, wymaga mniej obróbki wykończeniowej lub zmniejsza liczbę odrzuconych części.
Wielkość produkcji zmienia kalkulację. Inwestycja w narzędzia lub osprzęt może być trudna do uzasadnienia w przypadku prototypu, ale opłacalna w przypadku tysięcy komponentów. Standardowe wymiary zapasów mogą zmniejszyć ilość odpadów, podczas gdy nietypowe średnice, stany hartowane, twardość lub certyfikowane materiały mogą wydłużyć czas realizacji i wymagać zakupu większych ilości.
Dostępność również zasługuje na wczesną uwagę. Przed opublikowaniem rysunku proponowany gatunek należy sprawdzić pod kątem rzeczywistej podaży, standardowych form magazynowych, wymagań ilościowych i dostępnych możliwości obróbki.
Jeśli dwa materiały wydają się odpowiednie pod względem technicznym, poproś o wycenę obu materiałów na podstawie tego samego rysunku, ilości, wykończenia i warunków kontroli. Porównaj ukończoną trasę produkcyjną, a nie cenę za kilogram.
Wybór odpowiedniego materiału na części metalowe obrabiane CNC oznacza zrównoważenie wytrzymałości, odporności na korozję, obrabialności, stabilności wymiarowej, wymagań dotyczących wykończenia i całkowitego kosztu produkcji. Wiarygodna specyfikacja powinna łączyć gatunek i stan stopu z obciążeniami części, środowiskiem, geometrią, tolerancjami i potrzebami kontrolnymi.
Ningbo Hanyue Metal Products Co., Ltd. obsługuje niestandardową obróbkę CNC szerokiej gamy metali i stopów, pomagając klientom ocenić opcje materiałowe wraz z wymaganiami dotyczącymi narzędzi, produkcji i wykończenia. To skoordynowane podejście może zmniejszyć możliwe do uniknięcia problemy związane z obróbką, poprawić spójność części i pomóc w podejmowaniu bardziej praktycznych decyzji dotyczących prototypów i powtarzalnej produkcji.
Odp.: Nie ma uniwersalnego, najlepszego materiału. Właściwy wybór zależy od wymaganej wytrzymałości, masy, odporności na korozję, temperatury roboczej, tolerancji, wymagań wykończeniowych i kosztów produkcji.
Odp.: Powszechnie wybierane produkty obejmują aluminium, stal węglową, stal nierdzewną, mosiądz, miedź i tytan. Każdy z nich zapewnia inną równowagę pod względem obrabialności, wytrzymałości, przewodności, odporności na korozję i kosztów.
Odp.: Aluminium nadaje się do lekkich, łatwych w obróbce komponentów, podczas gdy stal nierdzewna zapewnia większą odporność na korozję i trwałość. Lepsza opcja zależy od obciążenia, środowiska, ograniczeń wagowych i żywotności.
Odp.: Trudne materiały wymagają wolniejszego cięcia, specjalistycznego oprzyrządowania i częstszej wymiany narzędzi. Czynniki te zwiększają czas obróbki, potrzeby kontroli, ryzyko produkcyjne i całkowity koszt gotowego komponentu.
O: Tak. Materiały różnie reagują na ciepło skrawania, zaciskanie, uwalnianie naprężeń i obróbkę wykańczającą. Materiały stabilne wymiarowo na ogół ułatwiają kontrolowanie wymagających pasowań, cienkich ścianek i precyzyjnych elementów.
O: Tak. Anodowanie, galwanizacja, pasywacja, polerowanie i obróbka cieplna mogą mieć wpływ na wymiary, odporność na korozję, gwinty, współpracujące powierzchnie i wygląd, dlatego należy je zaplanować przed produkcją.
