
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-07-15 Ursprung: Plats


Att välja en metall för en bearbetad komponent är sällan så enkelt som att välja det starkaste eller billigaste alternativet. En kvalitet som fungerar bra i drift kan vara svår att bearbeta, instabil runt tunna väggar, inkompatibel med den avsedda finishen eller onödigt kostsam för den erforderliga produktionsvolymen.
Ett bättre beslut börjar med delens belastningar, driftsmiljö, geometri, toleranser och sekundära processer. Genom att jämföra dessa krav med egenskaperna och bearbetningsbeteendet hos vanliga legeringar kan köpare och ingenjörer begränsa alternativen och välja CNC-bearbetade metalldelar som balanserar prestanda, produktionstillförlitlighet och totalkostnad.
Börja med att identifiera hur komponenten kan misslyckas. Ett monteringsfäste kan böjas under en statisk belastning, en roterande koppling kan bli utmattad och en gängad koppling kan förlora funktionen på grund av skärning, korrosion eller upprepad montering. Komponenter som utsätts för vibrationer, stötar, glidkontakt, fluktuerande temperaturer, saltvatten, rengöringskemikalier eller utomhusfukt kräver olika egenskaper.
Dela upp kraven i icke förhandlingsbara villkor och användbara preferenser. En lägsta sträckgräns, driftstemperaturintervall eller beständighet mot en viss kemikalie kan vara avgörande. Låg vikt, ett polerat utseende eller reducerad materialkostnad kan vara önskvärt men bör inte åsidosätta de villkor som krävs för säker och tillförlitlig drift.
Denna rangordning förhindrar överspecifikation. Att välja den starkaste legeringen som finns kan öka lagerkostnaden, verktygsslitage, cykeltid och efterbehandlingssvårigheter utan att förbättra delens faktiska prestanda. På samma sätt kan valet av förstklassigt rostfritt stål för en torr inomhusmontering öka kostnaden när ett skyddat kolstål eller aluminiumkvalitet skulle uppfylla det funktionella behovet.
Breda beskrivningar som 'stark' 'lättvikt' eller 'korrosionsbeständig' räcker inte för att jämföra material. Omvandla dem till mätbara eller tydligt definierade krav. Relevanta egenskaper kan inkludera drag- och sträckgräns, hårdhet, seghet, utmattningsbeständighet, slitstyrka, termisk expansion, värmeledningsförmåga, elektrisk ledningsförmåga och motstånd mot specifika korrosiva media.
Verksamhetskontexten bör också kvantifieras där så är möjligt. Registrera maximala och lägsta temperaturer, belastningsriktning, laddningsfrekvens, kontakttryck, luftfuktighet, exponeringslängd, mållivslängd och antal förväntade monteringscykler. För korrosiva applikationer, identifiera den faktiska vätskan, kemisk koncentration, rengöringsmetod eller saltexponering istället för att begära generisk korrosionsbeständighet.
Innan du jämför legeringar, förbered en kompakt kravchecklista:
● Primär funktion och troligt felläge
● Erforderlig styrka, styvhet, hårdhet eller slitstyrka
● Driftstemperatur och termisk cykling
● Exponering för vatten, salt, kemikalier eller rengöringsmedel
● Krav på vikt, konduktivitet, magnetik och utseende
● Mållivslängd och förväntad produktionskvantitet
Dessa detaljer hjälper en bearbetningsleverantör att skilja funktionskrav från valfria förbättringar och minskar risken för att rekommendera en onödigt dyr metall.
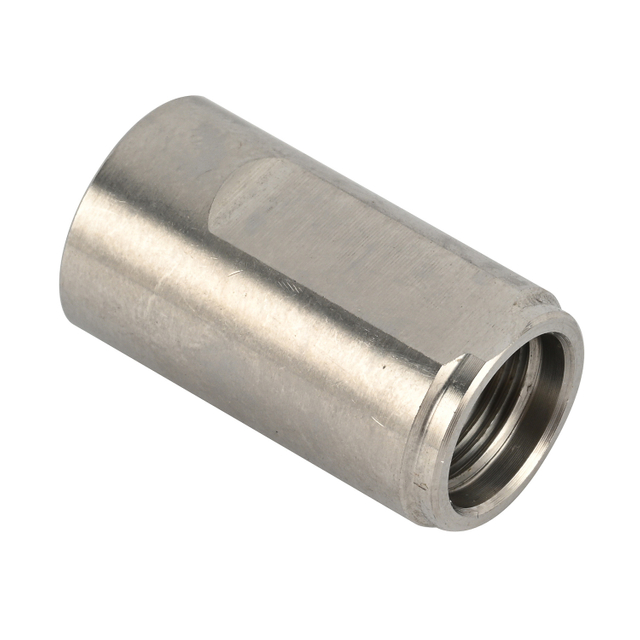
Aluminium är ofta den första kandidaten när låg vikt, korrosionsbeständighet, termisk prestanda och bearbetningseffektivitet har betydelse. Många aluminiumlegeringar i 6xxx-serien kombinerar måttlig styrka, användbar korrosionsbeständighet, formbarhet, svetsbarhet och pålitlig bearbetbarhet. Dessa egenskaper gör aluminium lämpligt för höljen, konsoler, adaptrar, kapslingar, fixturer och värmehanteringskomponenter.
Stål blir mer attraktivt när komponenten kräver större styvhet, lastkapacitet, slaghållfasthet, ythårdhet eller slitageprestanda. Kol och legerade stål kan också ge flera värmebehandlingsalternativ, vilket gör att tillverkaren kan bearbeta komponenten i ett tillstånd och utveckla högre hårdhet eller hållfasthet senare. Det slutliga beslutet måste dock ta hänsyn till vikt, korrosionsskydd, behandlingsförvrängning och eventuellt behov av slipning efter härdning.
Varken 'aluminium' eller 'stål' är en komplett inköpsspecifikation. Aluminium bör inkludera kvalitet och härdning, medan stål bör inkludera kvalitet, levererat skick, målhårdhet och värmebehandlingsväg. Dessa detaljer påverkar bearbetningsbeteende, dimensionell stabilitet, inspektion och slutlig prestanda.
Rostfritt stål övervägs ofta för komponenter som utsätts för fukt, rengöringsmedel, processvätskor eller miljöer där långvarig korrosionsbeständighet och ytrenhet är viktiga. Betygsvalet bör följa den faktiska miljön. Typ 316 ger i allmänhet större motstånd än typ 304 i mer krävande kloridhaltiga förhållanden på grund av dess molybdenhalt.
Mässing är ofta lämplig för gängade beslag, precisionssvarvade komponenter, ventiler, kopplingar och delar som kräver ren spånbildning eller detaljerade skruv-maskinegenskaper. Friskärande mässingskvaliteter kombinerar hög bearbetbarhet med användbar styrka och korrosionsbeständighet, vilket gör dem praktiska för upprepad produktion av invecklade svarvade detaljer.
Koppar bör övervägas när elektrisk eller värmeledningsförmåga är central för komponentens funktion. Ren kopparkvaliteter med hög ledningsförmåga kan vara svårare att bearbeta rent än friskärande mässing eftersom segt material kan ge grader, utsmetning och mindre förutsägbar spånkontroll. Kopparlegeringar designade för bearbetning kan erbjuda en mer praktisk balans när applikationen kan acceptera lägre konduktivitet i utbyte mot förbättrad produktionseffektivitet.
Titan och högtemperaturlegeringar hör till listan endast när dokumenterade driftkrav utesluter mer ekonomiska material. Titan kan ge en värdefull kombination av låg vikt, styrka, seghet och korrosionsbeständighet i krävande marina, rymd-, medicinska och högtillförlitliga applikationer.
Dessa fördelar kommer med högre lagerkostnader, långsammare materialborttagning, större verktygskrav och mer begränsade inköpsalternativ. Specialiserade legeringar bör därför lösa ett specifikt prestandaproblem snarare än att fungera som en allmän kvalitetsuppgradering.
Metallfamilj |
Huvudskäl att överväga det |
Avvägning att granska |
Bekräfta före val |
Aluminiumlegeringar |
Låg vikt, bearbetbarhet, värmeöverföring |
Lägre styvhet eller slitstyrka än många stål |
Betyg, temperering, väggtjocklek, efterbehandling |
Kol eller legerat stål |
Styrka, styvhet, slitageprestanda |
Vikt, korrosionsskydd, behandlingsförvrängning |
Grad, hårdhet, beläggning, behandlingsväg |
Rostfritt stål |
Korrosionsbeständighet, hållbarhet, rena ytor |
Verktygsslitage, gradkontroll, bearbetningstid |
Betyg, miljö, passivering, trådkvalitet |
Mässing eller kopparlegeringar |
Konduktivitet, detaljerade svarvade egenskaper, funktionella ytor |
Materialpris, grader, oxidation |
Konduktivitetsmål, plätering, tätning, gängor |
Titan eller speciallegeringar |
Extrema temperatur-, korrosion- eller viktkrav |
Hög lager- och bearbetningskostnad |
Huruvida en standardlegering kan tillgodose behovet |
Ett material som fungerar bra i en enkel testkupong kan bete sig annorlunda när det bearbetas till en tunn, djupt förpackad eller mycket detaljerad komponent. Tunna väggar kan avböjas under skär- och klämkrafter. Avlägsnande av tungt material kan frigöra kvarvarande spänningar, medan långa axlar, smala spår, djupa hål och små inre gängor kan förstärka spånkontroll, värme- och styvhetsproblem.
Risken förändras också med metallfamiljen. Austenitiska rostfria stål kräver bearbetningsmetoder som upprätthåller effektiv skärning snarare än gnidning, medan mjuk koppar kan ge rullade grader runt hål och gängor. Hårdare stål och titanlegeringar kan öka värmekoncentrationen och verktygsslitaget. Aluminium bearbetar i allmänhet effektivt, men ändå kan tunna plåtar eller asymmetriska höljen fortfarande röra sig efter betydande borttagning.
Delgeometrin bör därför ses över tillsammans med den avsedda processen. Rotationssymmetriska komponenter kan gynna CNC-svarvning, medan plana, korshål, fickor eller icke-axisymmetriska egenskaper kan kräva fräsning eller sekundära operationer. CNC-svarvning används ofta för delar som stift, bussningar, stänger, axlar, beslag och andra rotationskomponenter, medan mer komplexa geometrier kan kräva flera bearbetningsprocesser.
Överväg HANYEE METAL's precision CNC-bearbetade metalldelar , där materialval måste ta hänsyn till gänghållfasthet, tätningsstabilitet, korrosionsexponering och monteringsförhållanden. Enbart deras utseende kan inte bestämma den korrekta metallen. En beslag som används i en torr mekanisk montering kan prioritera gängstyrka och bearbetbarhet, medan en visuellt liknande del i ett vätskesystem kan kräva korrosionsbeständighet, tätningsstabilitet och kompatibilitet med rengöringsmedel.
Mässing kan passa en komplex svarvad beslag när ren bearbetning, fina gängor och upprepad produktion är viktigt. Rostfritt stål kan vara mer lämpligt där korrosionsexponering eller rengöringskrav dominerar. Kol eller legerat stål kan tjäna en tungt belastad koppling när skyddsplätering eller annan korrosionskontrollmetod är acceptabel. Aluminium kan övervägas där låg massa spelar roll och gängorna, belastningarna och tätningsförhållandena förblir inom den valda legeringens förmåga.
Granskningen måste inkludera gängingrepp, åtdragningsbelastning, passningsmaterial, tätningsyta, koncentricitet, tryck eller mekanisk belastning, ytbehandling och förväntade monteringscykler. Kolstål, rostfritt stål, mässing och aluminium kan alla vara lämpliga för precisionsbeslag, men de bör behandlas som applikationsberoende alternativ snarare än utbytbara material.
Samma tolerans skapar inte samma tillverkningssvårigheter för varje metall. Ett tätt hål i aluminium, en lång diameter i rostfritt stål och en liten gänga i koppar svarar olika på skärvärme, fastspänning, gradbildning och återhämtning efter bearbetning. Toleransplanering bör fokusera på de funktioner som styr funktionen: lagersäten, passningsdiametrar, tätningsytor, gängpassningar, plana monteringsytor och koncentriska svarvade sektioner.
Att tillämpa snäva toleranser för varje ritningsdimension ökar vanligtvis inspektionstiden, bearbetningskostnaderna och skrotrisken utan att monteringen förbättras. Markera funktionskritiska dimensioner tydligt och tillåt bredare toleranser någon annanstans. Temperatur bör också beaktas när komponenten, verkstaden eller inspektionsprocessen involverar meningsfull termisk variation.
Värmebehandling kan ändra hårdhet, bearbetbarhet, restspänning, dimensionsstabilitet och mängden material som reserveras för slutlig slipning. Vissa stålkomponenter grovbearbetas före härdning och efterbearbetas. Nederbördshärdande rostfria stål kan bearbetas i ett lösningsbehandlat tillstånd och därefter åldras för att utveckla de erforderliga mekaniska egenskaperna.
Ritningen och inköpsordern ska ange kvalitet, initialt skick, erforderlig slutlig hårdhet, behandlingsföljd och mått som gäller efter behandlingen. Maskering, fodraldjup, sliptillägg och efterbehandlingsinspektion bör också definieras där det är relevant.
Ytbehandling påverkar mer än utseendet. Anodisering, plätering, passivering, polering, svartoxid och målning kan ändra dimensioner, friktion, korrosionsprestanda, elektrisk kontakt och gängpassning. Beläggningsmån bör övervägas innan slutbehandling av hål, lagersäten, passningsdiametrar och gängade egenskaper.
Komponenter av rostfritt stål kan kräva rengöring eller passivering efter bearbetning för att avlägsna föroreningar och stödja den skyddande ytan. Passivering, betning, elektropolering och mekanisk rengöring tjänar olika syften och bör väljas efter det erforderliga yttillståndet.
Specificera vilka ytor som behöver behandlas, vilka måste förbli obelagda och om utseendet måste vara konsekvent över hela produktionspartiet. Efterbearbetning bör vara en del av tillverkningsvägen från offertskedet, inte läggas till efter att bearbetningsbeslut redan har fastställt dimensionerna.
Den färdiga kostnaden för CNC-bearbetade metalldelar inkluderar mycket mer än priset på stång, plåt eller ämne. Installation och programmering, cykeltid, verktyg, gradning, värmebehandling, ytbehandling, inspektion, omarbetning, skrot och förpackning kan uppväga små skillnader i råmaterialkostnad. En måttligt dyrare legering kan ge ett lägre slutpris när den bearbetar snabbare, bildar kontrollerbara spån, kräver mindre efterbehandling eller minskar kasserade delar.
Produktionsmängd ändrar beräkningen. Verktygs- eller fixturinvesteringar kan vara svåra att motivera för en prototyp men ekonomiskt över tusentals komponenter. Standardlagermått kan minska slöseriet, medan ovanliga diametrar, temperament, hårdhetsförhållanden eller certifierade material kan förlänga ledtiden och kräva större inköpskvantiteter.
Tillgänglighet förtjänar också tidig uppmärksamhet. En föreslagen kvalitet bör kontrolleras mot faktisk tillgång, standardlagerformulär, kvantitetskrav och tillgänglig bearbetningskapacitet innan ritningen släpps.
När två material framstår som tekniskt lämpliga, begär offerter för båda under samma ritnings-, kvantitets-, ytbehandlings- och besiktningsvillkor. Jämför den slutförda tillverkningsrutten snarare än priset per kilogram.
Att välja rätt material för CNC-bearbetade metalldelar innebär balanserande styrka, korrosionsbeständighet, bearbetbarhet, dimensionsstabilitet, efterbehandlingskrav och total produktionskostnad. En tillförlitlig specifikation bör koppla ihop legeringskvaliteten och tillståndet med delens belastningar, miljö, geometri, toleranser och inspektionsbehov.
Ningbo Hanyue Metal Products Co., Ltd. stöder anpassad CNC-bearbetning över en rad metaller och legeringar, vilket hjälper kunder att utvärdera materialalternativ tillsammans med verktyg, produktion och efterbehandlingskrav. Detta samordnade tillvägagångssätt kan minska bearbetningsproblem som kan undvikas, förbättra detaljkonsistensen och stödja mer praktiska beslut för prototyper och upprepad produktion.
S: Det finns inget universellt bästa material. Rätt val beror på erforderlig styrka, vikt, korrosionsbeständighet, driftstemperatur, toleranser, efterbehandlingsbehov och produktionskostnad.
S: Vanliga val inkluderar aluminium, kolstål, rostfritt stål, mässing, koppar och titan. Var och en ger en annan balans mellan bearbetbarhet, styrka, konduktivitet, korrosionsbeständighet och kostnad.
S: Aluminium passar lätta, lättbearbetade komponenter, medan rostfritt stål ger större korrosionsbeständighet och hållbarhet. Det bättre alternativet beror på belastning, miljö, viktgränser och livslängd.
S: Svåra material kräver långsammare skärning, specialverktyg och oftare verktygsbyte. Dessa faktorer ökar bearbetningstiden, inspektionsbehov, produktionsrisk och den färdiga komponentens totala kostnad.
A: Ja. Material reagerar olika på skärvärme, fastspänning, spänningsavlastning och ytbehandling. Dimensionellt stabila material gör i allmänhet krävande passformer, tunna väggar och precisionsfunktioner lättare att kontrollera.
A: Ja. Anodisering, plätering, passivering, polering och värmebehandling kan påverka dimensioner, korrosionsprestanda, gängor, passande ytor och utseende, så de bör planeras före produktion.
