
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-07-15 Origine: Sito


Scegliere un metallo per un componente lavorato raramente è così semplice come selezionare l'opzione più resistente o meno costosa. Una qualità che offre buone prestazioni in servizio può essere difficile da lavorare, instabile attorno a pareti sottili, incompatibile con la finitura prevista o inutilmente costosa per il volume di produzione richiesto.
Una decisione migliore inizia dai carichi della parte, dall'ambiente operativo, dalla geometria, dalle tolleranze e dai processi secondari. Confrontando questi requisiti con le proprietà e il comportamento alla lavorazione delle leghe comuni, acquirenti e ingegneri possono restringere le opzioni e selezionare Parti metalliche lavorate a CNC che bilanciano prestazioni, affidabilità della produzione e costo totale.
Inizia identificando come il componente potrebbe guastarsi. Una staffa di montaggio potrebbe piegarsi sotto un carico statico, un raccordo rotante potrebbe usurarsi e un connettore filettato potrebbe perdere funzionalità a causa di grippaggio, corrosione o assemblaggio ripetuto. I componenti esposti a vibrazioni, urti, contatto strisciante, temperature fluttuanti, acqua salata, prodotti chimici per la pulizia o umidità esterna richiedono ciascuno un diverso equilibrio di proprietà.
Dividere i requisiti in condizioni non negoziabili e preferenze utili. Possono essere essenziali un limite minimo di snervamento, un intervallo di temperatura operativa o una resistenza a una particolare sostanza chimica. Un peso ridotto, un aspetto lucido o un costo del materiale ridotto possono essere desiderabili ma non dovrebbero prevalere sulle condizioni necessarie per un funzionamento sicuro e affidabile.
Questa classificazione impedisce un'eccessiva specificazione. La scelta della lega più resistente disponibile può aumentare il costo delle scorte, l'usura degli utensili, il tempo di ciclo e le difficoltà di finitura senza migliorare le prestazioni effettive della parte. Allo stesso modo, la scelta dell’acciaio inossidabile di prima qualità per un assemblaggio interno a secco può comportare costi aggiuntivi quando un acciaio al carbonio o un grado di alluminio protetto soddisferebbero l’esigenza funzionale.
Descrizioni generiche come 'forte' 'leggero' o 'resistente alla corrosione' non sono sufficienti per confrontare i materiali. Convertirli in requisiti misurabili o chiaramente definiti. Le proprietà rilevanti possono includere resistenza alla trazione e allo snervamento, durezza, tenacità, resistenza alla fatica, resistenza all'usura, dilatazione termica, conduttività termica, conduttività elettrica e resistenza a specifici mezzi corrosivi.
Ove possibile, anche il contesto operativo dovrebbe essere quantificato. Registrare le temperature massime e minime, la direzione di carico, la frequenza di carico, la pressione di contatto, l'umidità, la durata dell'esposizione, la durata di servizio prevista e il numero di cicli di assemblaggio previsti. Per le applicazioni corrosive, identificare il fluido effettivo, la concentrazione chimica, il metodo di pulizia o l'esposizione al sale anziché richiedere una resistenza alla corrosione generica.
Prima di confrontare le leghe, prepara una checklist compatta dei requisiti:
● Funzione primaria e probabile modalità di guasto
● Resistenza, rigidità, durezza o resistenza all'usura richieste
● Temperatura operativa e cicli termici
● Esposizione ad acqua, sale, sostanze chimiche o detergenti
● Requisiti di peso, conduttività, magnetismo e aspetto
● Durata utile prevista e quantità di produzione prevista
Questi dettagli aiutano un fornitore di lavorazioni meccaniche a distinguere i requisiti funzionali dai miglioramenti opzionali e riducono il rischio di consigliare un metallo inutilmente costoso.
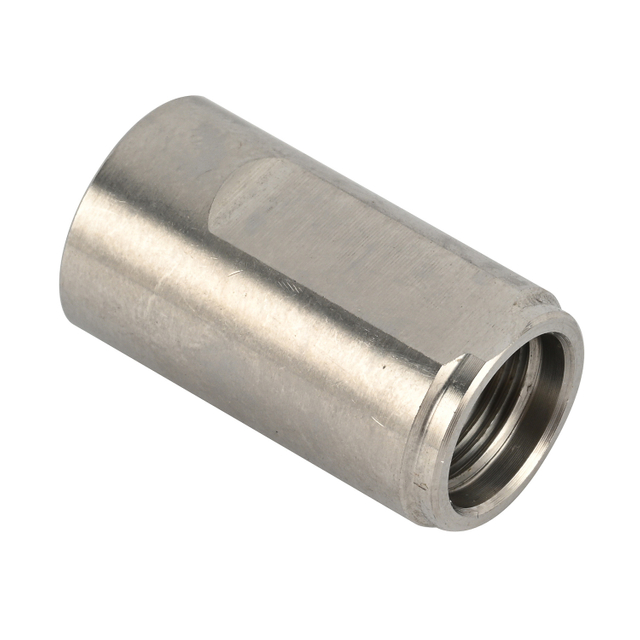
L’alluminio è spesso il primo candidato quando sono importanti il peso ridotto, la resistenza alla corrosione, le prestazioni termiche e l’efficienza della lavorazione. Molte leghe di alluminio della serie 6xxx combinano robustezza moderata, utile resistenza alla corrosione, formabilità, saldabilità e lavorabilità affidabile. Queste caratteristiche rendono l'alluminio adatto per alloggiamenti, staffe, adattatori, involucri, dispositivi e componenti per la gestione del calore.
L'acciaio diventa più attraente quando il componente richiede maggiore rigidità, capacità di carico, resistenza agli urti, durezza superficiale o prestazioni di usura. Gli acciai al carbonio e legati possono anche fornire diverse opzioni di trattamento termico, consentendo al produttore di lavorare il componente in una condizione e sviluppare successivamente una maggiore durezza o resistenza. Tuttavia, la decisione finale deve tenere conto del peso, della protezione dalla corrosione, della distorsione del trattamento e dell'eventuale necessità di rettifica dopo l'indurimento.
Né l''alluminio' né l''acciaio' rappresentano una specifica di acquisto completa. L'alluminio dovrebbe includere il grado e lo stato d'animo, mentre l'acciaio dovrebbe includere il grado, le condizioni di fornitura, la durezza target e il percorso di trattamento termico. Questi dettagli influenzano il comportamento della lavorazione, la stabilità dimensionale, l'ispezione e le prestazioni finali.
L'acciaio inossidabile viene spesso preso in considerazione per componenti esposti a umidità, detergenti, fluidi di processo o ambienti in cui sono importanti la resistenza alla corrosione a lungo termine e la pulizia della superficie. La selezione del grado dovrebbe seguire l'ambiente reale. Il Tipo 316 generalmente fornisce una resistenza maggiore rispetto al Tipo 304 in condizioni più impegnative contenenti cloruro a causa del suo contenuto di molibdeno.
L'ottone è spesso adatto per raccordi filettati, componenti torniti di precisione, valvole, connettori e parti che richiedono una formazione pulita del truciolo o caratteristiche dettagliate delle viti. I gradi di ottone per lavorazioni automatiche combinano un'elevata lavorabilità con robustezza e resistenza alla corrosione, rendendoli pratici per la produzione ripetuta di parti tornite complesse.
Il rame dovrebbe essere preso in considerazione quando la conduttività elettrica o termica è fondamentale per la funzione del componente. I gradi di rame puro e ad alta conduttività possono essere più difficili da lavorare in modo pulito rispetto all'ottone automatico perché il materiale duttile può produrre bave, sbavature e un controllo del truciolo meno prevedibile. Le leghe di rame progettate per la lavorazione meccanica possono offrire un equilibrio più pratico quando l’applicazione può accettare una conduttività inferiore in cambio di una migliore efficienza produttiva.
Il titanio e le leghe ad alta temperatura rientrano nella rosa dei candidati solo quando i requisiti operativi documentati escludono materiali più economici. Il titanio può fornire una preziosa combinazione di peso ridotto, robustezza, tenacità e resistenza alla corrosione in applicazioni marine, aerospaziali, mediche e ad alta affidabilità.
Questi vantaggi derivano da costi di magazzino più elevati, rimozione di materiale più lenta, maggiori richieste di utensili e opzioni di approvvigionamento più limitate. Le leghe specializzate dovrebbero quindi risolvere un problema prestazionale specifico piuttosto che servire come un miglioramento generale della qualità.
Famiglia del metallo |
Motivo principale per considerarlo |
Compromesso da rivedere |
Conferma prima della selezione |
Leghe di alluminio |
Peso ridotto, lavorabilità, trasferimento di calore |
Rigidità o resistenza all'usura inferiori rispetto a molti acciai |
Grado, stato, spessore della parete, finitura |
Acciaio al carbonio o legato |
Resistenza, rigidità, prestazioni all'usura |
Peso, protezione dalla corrosione, trattamento distorsione |
Grado, durezza, rivestimento, percorso di trattamento |
Acciaio inossidabile |
Resistenza alla corrosione, durevolezza, superfici pulite |
Usura utensile, controllo bave, tempi di lavorazione |
Grado, ambiente, passivazione, qualità del filo |
Leghe di ottone o rame |
Conduttività, dettagli torniti, superfici funzionali |
Prezzo del materiale, sbavature, ossidazione |
Obiettivo di conducibilità, placcatura, sigillatura, filettature |
Titanio o leghe speciali |
Requisiti estremi di temperatura, corrosione o peso |
Elevati costi di magazzino e di lavorazione |
Se una lega standard può soddisfare la necessità |
Un materiale che funziona bene in un semplice provino di prova può comportarsi diversamente quando viene lavorato per ottenere un componente sottile, con tasche profonde o altamente dettagliato. Le pareti sottili possono deformarsi sotto le forze di taglio e bloccaggio. La rimozione di materiale pesante può rilasciare stress residui, mentre alberi lunghi, scanalature strette, fori profondi e piccole filettature interne possono amplificare i problemi di controllo truciolo, calore e rigidità.
Il rischio cambia anche con la famiglia dei metalli. Gli acciai inossidabili austenitici richiedono pratiche di lavorazione che mantengano un taglio efficace anziché lo sfregamento, mentre il rame dolce può produrre bave laminate attorno a fori e filettature. Gli acciai e le leghe di titanio più duri possono aumentare la concentrazione di calore e l'usura dell'utensile. L'alluminio generalmente viene lavorato in modo efficiente, ma piastre sottili o alloggiamenti asimmetrici possono ancora muoversi dopo una sostanziale rimozione del materiale.
La geometria della parte dovrebbe quindi essere rivista insieme al processo previsto. I componenti a simmetria rotazionale possono favorire la tornitura CNC, mentre parti piane, fori trasversali, tasche o elementi non assialsimmetrici possono richiedere operazioni di fresatura o secondarie. La tornitura CNC viene comunemente utilizzata per parti quali perni, boccole, aste, alberi, raccordi e altri componenti rotanti, mentre geometrie più complesse possono richiedere più processi di lavorazione.
Considera HANYEE METAL parti metalliche di precisione lavorate a controllo numerico , in cui la selezione del materiale deve tenere conto della resistenza della filettatura, della stabilità della tenuta, dell'esposizione alla corrosione e delle condizioni di assemblaggio. Il loro aspetto da solo non può determinare il metallo corretto. Un raccordo utilizzato in un assieme meccanico a secco può dare priorità alla resistenza della filettatura e alla lavorabilità, mentre una parte visivamente simile in un sistema di fluidi può richiedere resistenza alla corrosione, stabilità di tenuta e compatibilità con i detergenti.
L'ottone può essere adatto a raccordi torniti complessi quando sono importanti una lavorazione pulita, filettature fini e una produzione ripetuta. L’acciaio inossidabile può essere più appropriato laddove dominano l’esposizione alla corrosione o le esigenze di pulizia. L'acciaio al carbonio o legato può servire a un raccordo con carichi pesanti quando è accettabile la placcatura protettiva o un altro metodo di controllo della corrosione. L'alluminio può essere preso in considerazione laddove è importante una massa ridotta e le filettature, i carichi e le condizioni di tenuta rimangono entro le capacità della lega selezionata.
La revisione deve includere l'impegno della filettatura, il carico di serraggio, il materiale di accoppiamento, la superficie di tenuta, la concentricità, la pressione o il carico meccanico, il trattamento superficiale e i cicli di assemblaggio previsti. Acciaio al carbonio, acciaio inossidabile, ottone e alluminio possono tutti essere adatti per raccordi di precisione, ma dovrebbero essere trattati come opzioni dipendenti dall'applicazione piuttosto che come materiali intercambiabili.
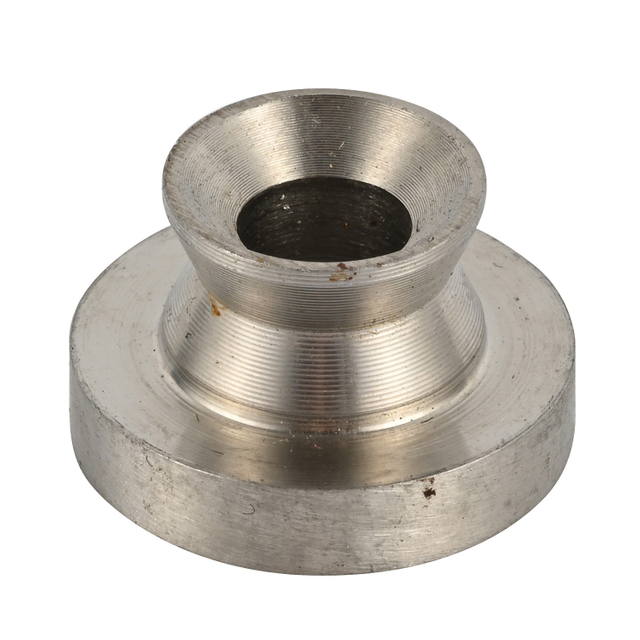
La stessa tolleranza non crea la stessa difficoltà di fabbricazione in ogni metallo. Un foro stretto in alluminio, un diametro lungo in acciaio inossidabile e una piccola filettatura in rame rispondono ciascuno in modo diverso al calore di taglio, al bloccaggio, alla formazione di bave e al recupero post-lavorazione. La pianificazione delle tolleranze dovrebbe concentrarsi sulle caratteristiche che controllano la funzione: sedi dei cuscinetti, diametri di accoppiamento, superfici di tenuta, accoppiamenti filettati, superfici di montaggio piane e sezioni tornite concentriche.
L'applicazione di tolleranze strette a ogni dimensione del disegno solitamente aumenta i tempi di ispezione, i costi di lavorazione e il rischio di scarti senza migliorare l'assemblaggio. Contrassegnare chiaramente le dimensioni critiche per la funzione e consentire tolleranze più ampie altrove. La temperatura dovrebbe essere presa in considerazione anche quando il componente, l'officina o il processo di ispezione comportano variazioni termiche significative.
Il trattamento termico può modificare la durezza, la lavorabilità, lo stress residuo, la stabilità dimensionale e la quantità di materiale riservato alla rettifica finale. Alcuni componenti in acciaio vengono sgrossati prima dell'indurimento e successivamente rifiniti. Gli acciai inossidabili indurenti per precipitazione possono essere lavorati in condizioni di solubilizzazione e successivamente invecchiati per sviluppare le proprietà meccaniche richieste.
Il disegno e l'ordine di acquisto devono indicare la qualità, la condizione iniziale, la durezza finale richiesta, la sequenza del trattamento e le dimensioni applicabili dopo il trattamento. Se pertinente, dovrebbero essere definiti anche il mascheramento, la profondità del rivestimento, la tolleranza di macinazione e l'ispezione post-trattamento.
Il trattamento superficiale influisce più dell'aspetto. Anodizzazione, placcatura, passivazione, lucidatura, ossido nero e verniciatura possono modificare dimensioni, attrito, prestazioni di corrosione, contatto elettrico e adattamento della filettatura. È necessario considerare il margine di rivestimento prima di finalizzare fori, sedi dei cuscinetti, diametri di accoppiamento e caratteristiche filettate.
I componenti in acciaio inossidabile possono richiedere pulizia o passivazione dopo la lavorazione per rimuovere la contaminazione e mantenere le condizioni protettive della superficie. La passivazione, il decapaggio, l'elettrolucidatura e la pulizia meccanica hanno scopi diversi e devono essere selezionati in base alle condizioni superficiali richieste.
Specificare quali superfici necessitano di trattamento, quali devono rimanere non rivestite e se l'aspetto deve essere coerente in tutto il lotto di produzione. La finitura dovrebbe far parte del percorso di produzione fin dalla fase di preventivo e non essere aggiunta dopo che le decisioni sulla lavorazione hanno già fissato le dimensioni.
Il costo finito delle parti metalliche lavorate a CNC comprende molto di più del prezzo di barre, piastre o billette. Impostazione e programmazione, tempi di ciclo, attrezzature, sbavatura, trattamento termico, finitura superficiale, ispezione, rilavorazione, scarti e imballaggio possono superare piccole differenze nel costo delle materie prime. Una lega moderatamente più costosa può produrre un prezzo finito inferiore quando viene lavorata più velocemente, forma trucioli controllabili, richiede meno finitura o riduce le parti scartate.
La quantità di produzione modifica il calcolo. L'investimento in attrezzature o attrezzature può essere difficile da giustificare per un prototipo ma economico per migliaia di componenti. Le dimensioni standard delle scorte possono ridurre gli sprechi, mentre diametri, stati d'animo, condizioni di durezza insoliti o materiali certificati possono prolungare i tempi di consegna e richiedere quantità di acquisto maggiori.
Anche la disponibilità merita un'attenzione tempestiva. Una qualità proposta deve essere verificata rispetto alla fornitura effettiva, ai moduli di stock standard, ai requisiti di quantità e alla capacità di lavorazione disponibile prima che il disegno venga rilasciato.
Quando due materiali appaiono tecnicamente idonei, richiedi preventivi per entrambi alle stesse condizioni di disegno, quantità, finitura e ispezione. Confronta il percorso di produzione completato anziché il prezzo al chilogrammo.
Scegliere il materiale giusto per le parti metalliche lavorate a CNC significa bilanciare robustezza, resistenza alla corrosione, lavorabilità, stabilità dimensionale, requisiti di finitura e costo di produzione totale. Una specifica affidabile dovrebbe collegare il grado e le condizioni della lega con i carichi, l'ambiente, la geometria, le tolleranze e le esigenze di ispezione della parte.
Ningbo Hanyue Metal Products Co., Ltd. supporta la lavorazione CNC personalizzata su una gamma di metalli e leghe, aiutando i clienti a valutare le opzioni dei materiali insieme ai requisiti di utensileria, produzione e finitura. Questo approccio coordinato può ridurre i problemi di lavorazione evitabili, migliorare la coerenza delle parti e supportare decisioni più pratiche per prototipi e produzione ripetuta.
R: Non esiste un materiale migliore universale. La scelta giusta dipende dalla robustezza, dal peso, dalla resistenza alla corrosione, dalla temperatura operativa, dalle tolleranze, dalle esigenze di finitura e dai costi di produzione richiesti.
R: Le scelte comuni includono alluminio, acciaio al carbonio, acciaio inossidabile, ottone, rame e titanio. Ciascuno fornisce un diverso equilibrio tra lavorabilità, resistenza, conduttività, resistenza alla corrosione e costo.
R: L'alluminio è adatto a componenti leggeri e facilmente lavorabili, mentre l'acciaio inossidabile offre maggiore resistenza alla corrosione e durata. L'opzione migliore dipende dai carichi, dall'ambiente, dai limiti di peso e dalla durata.
R: I materiali difficili richiedono un taglio più lento, utensili specializzati e sostituzioni più frequenti degli utensili. Questi fattori aumentano il tempo di lavorazione, le esigenze di ispezione, il rischio di produzione e il costo totale del componente finito.
R: Sì. I materiali rispondono in modo diverso al calore di taglio, al bloccaggio, al rilascio dello stress e alla finitura. I materiali dimensionalmente stabili generalmente rendono più facili da controllare gli accoppiamenti impegnativi, le pareti sottili e le caratteristiche di precisione.
R: Sì. Anodizzazione, placcatura, passivazione, lucidatura e trattamento termico possono influenzare le dimensioni, le prestazioni di corrosione, le filettature, le superfici di accoppiamento e l'aspetto, quindi dovrebbero essere pianificati prima della produzione.
