
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-07-15 Kaynak: Alan


İşlenmiş bir bileşen için metal seçmek, nadiren en güçlü veya en ucuz seçeneği seçmek kadar basittir. Hizmette iyi performans gösteren bir kalitenin işlenmesi zor olabilir, ince duvarların etrafında dengesiz olabilir, amaçlanan yüzeyle uyumsuz olabilir veya gerekli üretim hacmi için gereksiz derecede maliyetli olabilir.
Daha iyi bir karar, parçanın yükleri, çalışma ortamı, geometrisi, toleransları ve ikincil süreçleriyle başlar. Alıcılar ve mühendisler, bu gereksinimleri yaygın alaşımların özellikleri ve işleme davranışıyla karşılaştırarak seçenekleri daraltabilir ve seçim yapabilirler. CNC ile işlenmiş metal parçalar . Performansı, üretim güvenilirliğini ve toplam maliyeti dengeleyen
Bileşenin nasıl arızalanabileceğini tanımlayarak başlayın. Bir montaj braketi statik yük altında bükülebilir, dönen bir bağlantı parçası yorulabilir ve dişli bir konnektör aşınma, korozyon veya tekrarlanan montaj nedeniyle işlevini kaybedebilir. Titreşime, darbeye, kayan temasa, değişen sıcaklıklara, tuzlu suya, temizlik kimyasallarına veya dış mekan nemine maruz kalan bileşenlerin her biri farklı bir özellik dengesi gerektirir.
Gereksinimleri tartışılamaz koşullara ve faydalı tercihlere bölün. Minimum akma dayanımı, çalışma sıcaklığı aralığı veya belirli bir kimyasala karşı direnç gerekli olabilir. Düşük ağırlık, parlak görünüm veya azaltılmış malzeme maliyeti arzu edilebilir ancak güvenli ve güvenilir çalışma için gereken koşulları geçersiz kılmamalıdır.
Bu sıralama aşırı spesifikasyonu önler. Mevcut en güçlü alaşımın seçilmesi, parçanın gerçek performansını iyileştirmeden stok maliyetini, takım aşınmasını, çevrim süresini ve bitirme zorluğunu artırabilir. Benzer şekilde, kuru bir iç mekan montajı için birinci sınıf paslanmaz çeliğin seçilmesi, korumalı karbon çeliği veya alüminyum kalitesi işlevsel ihtiyacı karşıladığında masrafı artırabilir.
Malzemelerin karşılaştırılması için 'güçlü', 'hafif' veya 'korozyona dayanıklı' gibi geniş tanımlamalar yeterli değildir. Bunları ölçülebilir veya açıkça tanımlanmış gereksinimlere dönüştürün. İlgili özellikler arasında çekme ve akma mukavemeti, sertlik, tokluk, yorulma direnci, aşınma direnci, termal genleşme, termal iletkenlik, elektrik iletkenliği ve belirli aşındırıcı ortamlara karşı direnç bulunabilir.
Operasyon bağlamı da mümkün olan yerlerde sayısal olarak belirtilmelidir. Maksimum ve minimum sıcaklıkları, yükleme yönünü, yükleme sıklığını, temas basıncını, nemi, maruz kalma süresini, hedef hizmet ömrünü ve beklenen montaj döngüsü sayısını kaydedin. Aşındırıcı uygulamalar için genel korozyon direnci talep etmek yerine gerçek sıvıyı, kimyasal konsantrasyonu, temizleme yöntemini veya tuza maruz kalma durumunu tanımlayın.
Alaşımları karşılaştırmadan önce kompakt bir gereksinimler kontrol listesi hazırlayın:
● Birincil işlev ve olası arıza modu
● Gerekli güç, sertlik, sertlik veya aşınma direnci
● Çalışma sıcaklığı ve termal döngü
● Suya, tuza, kimyasallara veya temizlik maddelerine maruz kalma
● Ağırlık, iletkenlik, manyetiklik ve görünüm gereksinimleri
● Hedef hizmet ömrü ve beklenen üretim miktarı
Bu ayrıntılar, bir işleme tedarikçisinin işlevsel gereksinimleri isteğe bağlı iyileştirmelerden ayırmasına ve gereksiz derecede pahalı bir metal önerme riskini azaltmasına yardımcı olur.
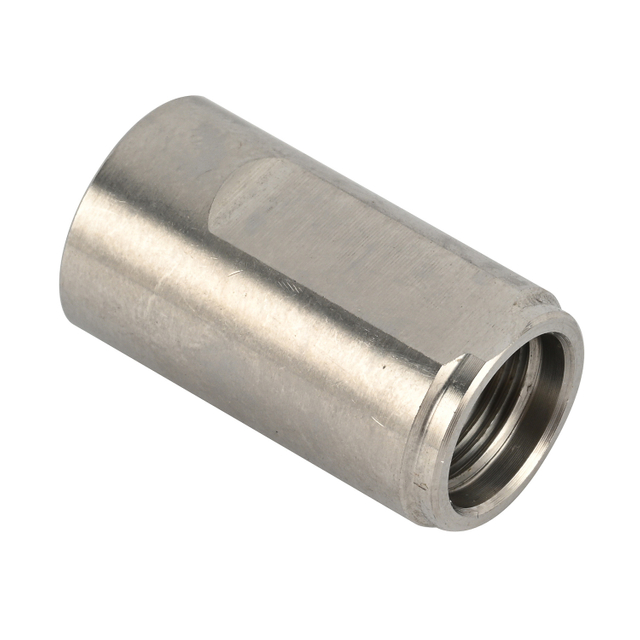
Düşük ağırlık, korozyon direnci, termal performans ve işleme verimliliği önemli olduğunda alüminyum genellikle ilk adaydır. Birçok 6xxx serisi alüminyum alaşımı, orta düzeyde mukavemet, faydalı korozyon direnci, şekillendirilebilirlik, kaynaklanabilirlik ve güvenilir işlenebilirliği birleştirir. Bu özellikler alüminyumu muhafazalar, braketler, adaptörler, muhafazalar, donanımlar ve ısı yönetimi bileşenleri için uygun hale getirir.
Bileşen daha fazla sertlik, yük kapasitesi, darbe direnci, yüzey sertliği veya aşınma performansı gerektirdiğinde çelik daha çekici hale gelir. Karbon ve alaşımlı çelikler ayrıca çeşitli ısıl işlem seçenekleri sunarak üreticinin bileşeni tek bir durumda işlemesine ve daha sonra daha yüksek sertlik veya mukavemet geliştirmesine olanak tanır. Ancak nihai kararda ağırlık, korozyon koruması, işlem bozulması ve sertleştirmeden sonra olası taşlama ihtiyacı dikkate alınmalıdır.
Ne 'alüminyum' ne de 'çelik' tam bir satın alma özelliği değildir. Alüminyum, kaliteyi ve temperlemeyi içermelidir; çelik ise kaliteyi, sağlanan durumu, hedef sertliği ve ısıl işlem yöntemini içermelidir. Bu ayrıntılar işleme davranışını, boyutsal kararlılığı, incelemeyi ve nihai performansı etkiler.
Paslanmaz çelik, neme, temizlik maddelerine, proses sıvılarına veya uzun süreli korozyon direncinin ve yüzey temizliğinin önemli olduğu ortamlara maruz kalan bileşenler için sıklıkla düşünülür. Sınıf seçimi gerçek ortamı takip etmelidir. Tip 316, molibden içeriği nedeniyle genellikle daha zorlu klorür içeren koşullarda Tip 304'ten daha fazla direnç sağlar.
Pirinç genellikle dişli bağlantı parçaları, hassas tornalanmış bileşenler, valfler, konektörler ve temiz talaş oluşumu veya ayrıntılı vida makinesi özellikleri gerektiren parçalar için uygundur. Serbest kesimli pirinç kaliteleri, yüksek işlenebilirliği kullanışlı güç ve korozyon direnciyle birleştirerek onları karmaşık tornalanmış parçaların tekrarlı üretimi için pratik hale getirir.
Elektriksel veya termal iletkenlik bileşenin işlevi açısından merkezi öneme sahip olduğunda bakır dikkate alınmalıdır. Saf ve yüksek iletkenliğe sahip bakır türlerinin temiz bir şekilde işlenmesi, otomat pirincine göre daha zor olabilir çünkü sünek malzeme çapak, lekelenme ve daha az öngörülebilir talaş kontrolü üretebilir. İşleme için tasarlanan bakır alaşımları, uygulamanın daha iyi üretim verimliliği karşılığında daha düşük iletkenliği kabul etmesi durumunda daha pratik bir denge sunabilir.
Titanyum ve yüksek sıcaklık alaşımları, yalnızca belgelenen işletme gereksinimlerinin daha ekonomik malzemeleri içermediği durumlarda kısa listeye girer. Titanyum, zorlu denizcilik, havacılık, uzay, tıp ve yüksek güvenilirlik uygulamalarında düşük ağırlık, güç, tokluk ve korozyon direncinin değerli bir kombinasyonunu sağlayabilir.
Bu avantajlar, daha yüksek stok maliyetleri, daha yavaş malzeme kaldırma, daha fazla takım talebi ve daha sınırlı kaynak seçenekleriyle birlikte gelir. Bu nedenle özel alaşımlar genel kalite yükseltmesi yerine belirli bir performans sorununu çözmelidir.
Metal ailesi |
Bunu dikkate almanın ana nedeni |
İncelenecek takas |
Seçimden önce onaylayın |
Alüminyum alaşımları |
Düşük ağırlık, işlenebilirlik, ısı transferi |
Birçok çelikten daha düşük sertlik veya aşınma direnci |
Sınıf, öfke, duvar kalınlığı, bitirme |
Karbon veya alaşımlı çelik |
Mukavemet, sertlik, aşınma performansı |
Ağırlık, korozyon koruması, işlem bozulması |
Kalite, sertlik, kaplama, işlem yolu |
Paslanmaz çelik |
Korozyon direnci, dayanıklılık, temiz yüzeyler |
Takım aşınması, çapak kontrolü, işleme süresi |
Kalite, çevre, pasivasyon, diş kalitesi |
Pirinç veya bakır alaşımları |
İletkenlik, ayrıntılı tornalanmış özellikler, fonksiyonel yüzeyler |
Malzeme fiyatı, çapak, oksidasyon |
İletkenlik hedefi, kaplama, sızdırmazlık, dişler |
Titanyum veya özel alaşımlar |
Aşırı sıcaklık, korozyon veya ağırlık gereksinimleri |
Yüksek stok ve işleme maliyeti |
Standart bir alaşımın ihtiyacı karşılayıp karşılayamayacağı |
Basit bir test kuponunda iyi performans gösteren bir malzeme, ince, derin cepli veya oldukça ayrıntılı bir bileşen halinde işlendiğinde farklı davranabilir. İnce duvarlar kesme ve sıkıştırma kuvvetleri altında esneyebilir. Uzun şaftlar, dar oluklar, derin delikler ve küçük iç dişler talaş kontrolü, ısı ve sertlik sorunlarını büyütebilirken, ağır malzeme kaldırma artık gerilimi ortadan kaldırabilir.
Risk metal ailesiyle birlikte de değişmektedir. Östenitik paslanmaz çelikler, sürtünme yerine etkili kesmeyi sağlayan işleme uygulamaları gerektirirken, yumuşak bakır, deliklerin ve dişlerin çevresinde yuvarlanmış çapaklara neden olabilir. Daha sert çelikler ve titanyum alaşımları ısı konsantrasyonunu ve takım aşınmasını artırabilir. Alüminyum genellikle verimli bir şekilde işlenir, ancak ince plakalar veya asimetrik muhafazalar önemli miktarda talaş kaldırıldıktan sonra hala hareket edebilir.
Bu nedenle parça geometrisi amaçlanan süreçle birlikte gözden geçirilmelidir. Dönme açısından simetrik bileşenler CNC tornalamayı tercih edebilirken, düz yüzeyler, çapraz delikler, cepler veya eksenel simetrik olmayan özellikler frezeleme veya ikincil işlemler gerektirebilir. CNC tornalama genellikle pimler, burçlar, çubuklar, miller, bağlantı parçaları ve diğer döner bileşenler gibi parçalar için kullanılırken, daha karmaşık geometriler birden fazla işleme işlemi gerektirebilir.
HANYEE METAL'i düşünün hassas CNC ile işlenmiş metal parçalar . Malzeme seçiminde diş mukavemeti, sızdırmazlık stabilitesi, korozyona maruz kalma ve montaj koşullarının hesaba katılması gereken Görünüşleri tek başına doğru metali belirleyemez. Kuru bir mekanik montajda kullanılan bir bağlantı parçası, diş mukavemetine ve işlenebilirliğe öncelik verebilirken, bir sıvı sistemindeki görsel olarak benzer bir parça, korozyon direnci, sızdırmazlık stabilitesi ve temizlik maddeleriyle uyumluluk gerektirebilir.
Pirinç, temiz işleme, ince dişler ve tekrarlanan üretimin önemli olduğu durumlarda karmaşık tornalanmış bağlantı parçalarına uygun olabilir. Korozyona maruz kalma veya temizleme gerekliliklerinin baskın olduğu durumlarda paslanmaz çelik daha uygun olabilir. Karbon veya alaşımlı çelik, koruyucu kaplama veya başka bir korozyon kontrol yöntemi kabul edilebilir olduğunda ağır yüklü bir bağlantı parçası olarak kullanılabilir. Düşük kütlenin önemli olduğu ve dişlerin, yüklerin ve sızdırmazlık koşullarının seçilen alaşımın kapasitesi dahilinde kaldığı durumlarda alüminyum düşünülebilir.
İnceleme, diş kavramasını, sıkma yükünü, birleşme malzemesini, sızdırmazlık yüzeyini, eşmerkezliliği, basıncı veya mekanik yükü, yüzey işlemini ve beklenen montaj döngülerini içermelidir. Karbon çeliği, paslanmaz çelik, pirinç ve alüminyumun tümü hassas bağlantı parçaları için uygun olabilir ancak bunlar, değiştirilebilir malzemeler yerine uygulamaya bağlı seçenekler olarak ele alınmalıdır.
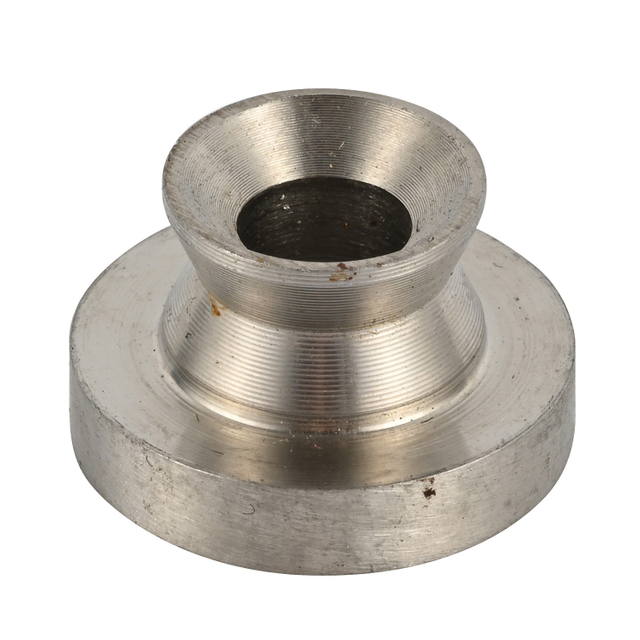
Aynı tolerans her metalde aynı imalat zorluğunu yaratmaz. Alüminyumda sıkı bir delik, paslanmaz çelikte uzun bir çap ve bakırda küçük bir dişin her biri kesme ısısına, bağlamaya, çapak oluşumuna ve işleme sonrası toparlanmaya farklı tepki verir. Tolerans planlaması, işlevi kontrol eden özelliklere odaklanmalıdır: yatak yuvaları, birleşme çapları, sızdırmazlık yüzeyleri, diş bağlantıları, düz montaj yüzeyleri ve eşmerkezli döndürülmüş bölümler.
Her çizim boyutuna sıkı toleranslar uygulamak genellikle montajı iyileştirmeden inceleme süresini, işleme maliyetini ve hurda riskini artırır. İşlev açısından kritik boyutları açıkça işaretleyin ve başka yerlerde daha geniş toleranslara izin verin. Bileşen, atölye veya muayene süreci anlamlı termal değişim içerdiğinde sıcaklık da dikkate alınmalıdır.
Isıl işlem sertliği, işlenebilirliği, artık gerilimi, boyutsal kararlılığı ve son taşlama için ayrılan malzeme miktarını değiştirebilir. Bazı çelik bileşenler sertleşmeden önce kaba işlenir ve daha sonra bitirilir. Yağışla sertleşen paslanmaz çelikler çözeltiye tabi tutulmuş bir durumda işlenebilir ve daha sonra gerekli mekanik özellikleri geliştirmek için yaşlandırılabilir.
Çizim ve satın alma siparişinde kalite, başlangıç durumu, gerekli nihai sertlik, işlem sırası ve işlem sonrasında geçerli olan boyutlar belirtilmelidir. İlgili yerlerde maskeleme, yüzey derinliği, taşlama payı ve işlem sonrası muayene de tanımlanmalıdır.
Yüzey işlemi görünümden daha fazlasını etkiler. Eloksallama, kaplama, pasivasyon, cilalama, siyah oksit ve boyama; boyutları, sürtünmeyi, korozyon performansını, elektrik temasını ve diş uyumunu değiştirebilir. Delikleri, yatak yuvalarını, birleşme çaplarını ve dişli unsurları tamamlamadan önce kaplama payı dikkate alınmalıdır.
Paslanmaz çelik bileşenlerin, kirlenmeyi gidermek ve koruyucu yüzey durumunu desteklemek için işleme sonrasında temizlenmesi veya pasifleştirilmesi gerekebilir. Pasivasyon, dekapaj, elektro-parlatma ve mekanik temizleme farklı amaçlara hizmet eder ve gerekli yüzey durumuna göre seçilmelidir.
Hangi yüzeylerin işlem görmesi gerektiğini, hangilerinin kaplanmamış kalması gerektiğini ve görünümün üretim partisi genelinde tutarlı olup olmayacağını belirtin. Bitirme, teklif aşamasından itibaren üretim rotasının bir parçasını oluşturmalı, işleme kararları boyutları zaten sabitledikten sonra eklenmemelidir.
CNC ile işlenmiş metal parçaların nihai maliyeti, çubuk, levha veya kütük fiyatından çok daha fazlasını içerir. Kurulum ve programlama, çevrim süresi, işleme, çapak alma, ısıl işlem, yüzey bitirme, muayene, yeniden işleme, hurda ve paketleme, ham stok maliyetindeki küçük farklılıklara ağır basabilir. Orta derecede daha pahalı bir alaşım, daha hızlı işlendiğinde, kontrol edilebilir talaşlar oluşturduğunda, daha az son işlem gerektirdiğinde veya reddedilen parçaları azalttığında daha düşük bir son işlem fiyatı üretebilir.
Üretim miktarı hesaplamayı değiştirir. Bir prototip için takım veya fikstür yatırımını haklı çıkarmak zor olabilir ancak binlerce bileşen açısından ekonomiktir. Standart stok boyutları israfı azaltabilirken sıra dışı çaplar, temperler, sertlik koşulları veya sertifikalı malzemeler teslim süresini uzatabilir ve daha büyük satın alma miktarları gerektirebilir.
Kullanılabilirlik de erken dikkati hak ediyor. Teklif edilen kalite, çizim yayınlanmadan önce fiili tedarik, standart stok formları, miktar gereklilikleri ve mevcut işleme kapasitesi açısından kontrol edilmelidir.
İki malzeme teknik olarak uygun göründüğünde, her ikisi için de aynı çizim, miktar, son işlem ve muayene koşulları altında teklif isteyin. Kilogram başına fiyat yerine tamamlanan üretim rotasını karşılaştırın.
CNC ile işlenmiş metal parçalar için doğru malzemeyi seçmek, gücü, korozyon direncini, işlenebilirliği, boyutsal kararlılığı, son işlem gerekliliklerini ve toplam üretim maliyetini dengelemek anlamına gelir. Güvenilir bir spesifikasyon, alaşım kalitesi ve durumunu parçanın yükleri, ortamı, geometrisi, toleransları ve muayene ihtiyaçları ile ilişkilendirmelidir.
Ningbo Hanyue Metal Products Co., Ltd., çeşitli metal ve alaşımlarda özel CNC işlemeyi destekleyerek müşterilerin takım, üretim ve son işlem gereksinimlerinin yanı sıra malzeme seçeneklerini de değerlendirmesine yardımcı olur. Bu koordineli yaklaşım, kaçınılabilir işleme sorunlarını azaltabilir, parça tutarlılığını geliştirebilir ve prototipler ve tekrarlı üretim için daha pratik kararları destekleyebilir.
C: Evrensel olarak en iyi malzeme yoktur. Doğru seçim gerekli güce, ağırlığa, korozyon direncine, çalışma sıcaklığına, toleranslara, son işlem gereksinimlerine ve üretim maliyetine bağlıdır.
C: Yaygın seçenekler arasında alüminyum, karbon çeliği, paslanmaz çelik, pirinç, bakır ve titanyum bulunur. Her biri işlenebilirlik, dayanıklılık, iletkenlik, korozyon direnci ve maliyet açısından farklı bir denge sağlar.
C: Alüminyum hafif, kolayca işlenen bileşenlere uygundur; paslanmaz çelik ise daha fazla korozyon direnci ve dayanıklılık sunar. Daha iyi seçenek yüklere, çevreye, ağırlık sınırlarına ve hizmet ömrüne bağlıdır.
C: Zor malzemeler daha yavaş kesme, özel aletler ve daha sık alet değiştirme gerektirir. Bu faktörler işleme süresini, denetim ihtiyaçlarını, üretim riskini ve bitmiş bileşenin toplam maliyetini artırır.
C: Evet. Malzemeler kesme ısısına, sıkıştırmaya, gerilimi gidermeye ve son işlemlere farklı tepki verir. Boyutsal olarak kararlı malzemeler genellikle zorlu uyumları, ince duvarları ve hassas özelliklerin kontrolünü kolaylaştırır.
C: Evet. Eloksallama, kaplama, pasivasyon, cilalama ve ısıl işlem boyutları, korozyon performansını, dişleri, birleşme yüzeylerini ve görünümü etkileyebilir; bu nedenle bunların üretimden önce planlanması gerekir.
