
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-15 Origen: Sitio


Elegir un metal para un componente mecanizado rara vez es tan sencillo como seleccionar la opción más resistente o menos costosa. Una calidad que funciona bien en servicio puede ser difícil de mecanizar, inestable alrededor de paredes delgadas, incompatible con el acabado deseado o innecesariamente costosa para el volumen de producción requerido.
Una mejor decisión comienza con las cargas, el entorno operativo, la geometría, las tolerancias y los procesos secundarios de la pieza. Al comparar estos requisitos con las propiedades y el comportamiento de mecanizado de aleaciones comunes, los compradores e ingenieros pueden limitar las opciones y seleccionar Piezas metálicas mecanizadas por CNC que equilibran el rendimiento, la confiabilidad de la producción y el costo total.
Comience por identificar cómo podría fallar el componente. Un soporte de montaje puede doblarse bajo una carga estática, un accesorio giratorio puede experimentar fatiga y un conector roscado puede perder su función debido a irritación, corrosión o ensamblaje repetido. Los componentes expuestos a vibraciones, impactos, contacto deslizante, temperaturas fluctuantes, agua salada, productos químicos de limpieza o humedad exterior exigen cada uno un equilibrio diferente de propiedades.
Divida los requisitos en condiciones no negociables y preferencias útiles. Puede ser esencial un límite elástico mínimo, un rango de temperatura de funcionamiento o una resistencia a una sustancia química en particular. Puede ser deseable un peso reducido, una apariencia pulida o un costo de material reducido, pero no deben anular las condiciones necesarias para una operación segura y confiable.
Esta clasificación evita la sobreespecificación. Elegir la aleación más resistente disponible puede aumentar el costo de existencias, el desgaste de las herramientas, el tiempo del ciclo y la dificultad de acabado sin mejorar el rendimiento real de la pieza. De manera similar, seleccionar acero inoxidable de primera calidad para un ensamblaje interior seco puede agregar gastos cuando un grado de aluminio o acero al carbono protegido cubriría la necesidad funcional.
Descripciones amplias como 'fuerte', 'ligero' o 'resistente a la corrosión' no son suficientes para comparar materiales. Conviértalos en requisitos medibles o claramente definidos. Las propiedades relevantes pueden incluir límite elástico y de tracción, dureza, tenacidad, resistencia a la fatiga, resistencia al desgaste, expansión térmica, conductividad térmica, conductividad eléctrica y resistencia a medios corrosivos específicos.
El contexto operativo también debe cuantificarse cuando sea posible. Registre las temperaturas máxima y mínima, la dirección de carga, la frecuencia de carga, la presión de contacto, la humedad, la duración de la exposición, la vida útil objetivo y el número de ciclos de montaje esperados. Para aplicaciones corrosivas, identifique el fluido real, la concentración química, el método de limpieza o la exposición a la sal en lugar de solicitar una resistencia a la corrosión genérica.
Antes de comparar aleaciones, prepare una lista de verificación de requisitos compacta:
● Función principal y modo de falla probable
● Resistencia, rigidez, dureza o resistencia al desgaste requeridas
● Temperatura de funcionamiento y ciclos térmicos.
● Exposición al agua, sal, productos químicos o agentes de limpieza.
● Requisitos de peso, conductividad, magnéticos y de apariencia.
● Vida útil prevista y cantidad de producción esperada.
Estos detalles ayudan al proveedor de mecanizado a distinguir los requisitos funcionales de las mejoras opcionales y reducen el riesgo de recomendar un metal innecesariamente caro.
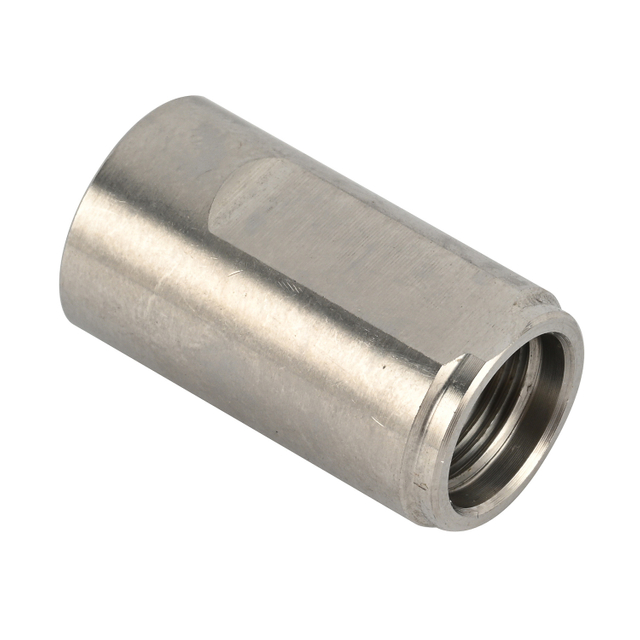
El aluminio suele ser el primer candidato cuando son importantes el bajo peso, la resistencia a la corrosión, el rendimiento térmico y la eficiencia del mecanizado. Muchas aleaciones de aluminio de la serie 6xxx combinan resistencia moderada, resistencia útil a la corrosión, conformabilidad, soldabilidad y maquinabilidad confiable. Estas características hacen que el aluminio sea adecuado para carcasas, soportes, adaptadores, gabinetes, accesorios y componentes de gestión del calor.
El acero se vuelve más atractivo cuando el componente requiere mayor rigidez, capacidad de carga, resistencia al impacto, dureza de la superficie o rendimiento ante el desgaste. Los aceros al carbono y aleados también pueden ofrecer varias opciones de tratamiento térmico, lo que permite al fabricante mecanizar el componente en una condición y desarrollar una mayor dureza o resistencia más adelante. Sin embargo, la decisión final debe tener en cuenta el peso, la protección contra la corrosión, la distorsión del tratamiento y la posible necesidad de esmerilado después del endurecimiento.
Ni el 'aluminio' ni el 'acero' son especificaciones de compra completas. El aluminio debe incluir el grado y el temple, mientras que el acero debe incluir el grado, la condición de suministro, la dureza objetivo y la ruta de tratamiento térmico. Estos detalles influyen en el comportamiento del mecanizado, la estabilidad dimensional, la inspección y el rendimiento final.
El acero inoxidable se considera frecuentemente para componentes expuestos a la humedad, agentes de limpieza, fluidos de proceso o entornos donde la resistencia a la corrosión a largo plazo y la limpieza de la superficie son importantes. La selección de calificaciones debe seguir el entorno real. El tipo 316 generalmente proporciona mayor resistencia que el tipo 304 en condiciones más exigentes que contienen cloruro debido a su contenido de molibdeno.
El latón suele ser adecuado para accesorios roscados, componentes torneados con precisión, válvulas, conectores y piezas que requieren una formación limpia de virutas o características detalladas de la máquina atornilladora. Los grados de latón de fácil mecanización combinan una alta maquinabilidad con una resistencia útil y a la corrosión, lo que los hace prácticos para la producción repetida de piezas torneadas complejas.
Se debe considerar el cobre cuando la conductividad eléctrica o térmica es fundamental para la función del componente. Los grados de cobre puro y de alta conductividad pueden ser más difíciles de mecanizar limpiamente que el latón de fácil mecanización porque el material dúctil puede producir rebabas, manchas y un control de viruta menos predecible. Las aleaciones de cobre diseñadas para mecanizado pueden ofrecer un equilibrio más práctico cuando la aplicación puede aceptar una conductividad más baja a cambio de una mejor eficiencia de producción.
El titanio y las aleaciones de alta temperatura pertenecen a la lista corta sólo cuando los requisitos operativos documentados excluyen materiales más económicos. El titanio puede proporcionar una valiosa combinación de bajo peso, solidez, tenacidad y resistencia a la corrosión en aplicaciones marinas, aeroespaciales, médicas y de alta confiabilidad exigentes.
Esos beneficios vienen acompañados de mayores costos de existencias, una eliminación de material más lenta, mayores demandas de herramientas y opciones de abastecimiento más limitadas. Por lo tanto, las aleaciones especializadas deberían resolver un problema de rendimiento específico en lugar de servir como una mejora general de la calidad.
familia de metales |
Razón principal para considerarlo |
Compensación para revisar |
Confirmar antes de la selección |
Aleaciones de aluminio |
Bajo peso, maquinabilidad, transferencia de calor. |
Menor rigidez o resistencia al desgaste que muchos aceros. |
Grado, temperamento, espesor de pared, acabado. |
Acero al carbono o aleado |
Resistencia, rigidez y rendimiento frente al desgaste. |
Peso, protección contra la corrosión, tratamiento de distorsión. |
Grado, dureza, recubrimiento, vía de tratamiento. |
Acero inoxidable |
Resistencia a la corrosión, durabilidad, superficies limpias. |
Desgaste de herramientas, control de rebabas, tiempo de mecanizado. |
Grado, ambiente, pasivación, calidad del hilo. |
Aleaciones de latón o cobre. |
Conductividad, detalles torneados, superficies funcionales. |
Precio del material, rebabas, oxidación. |
Objetivo de conductividad, enchapado, sellado, roscas. |
Titanio o aleaciones especiales. |
Requisitos de temperatura, corrosión o peso extremos |
Alto coste de stock y mecanizado. |
Si una aleación estándar puede satisfacer la necesidad |
Un material que funciona bien en una muestra de prueba simple puede comportarse de manera diferente cuando se mecaniza en un componente delgado, con cavidades profundas o muy detallado. Las paredes delgadas pueden deformarse bajo fuerzas de corte y sujeción. La eliminación de material pesado puede liberar tensiones residuales, mientras que los ejes largos, las ranuras estrechas, los orificios profundos y las pequeñas roscas internas pueden magnificar los problemas de control de viruta, calor y rigidez.
El riesgo también cambia según la familia de metales. Los aceros inoxidables austeníticos requieren prácticas de mecanizado que mantengan un corte efectivo en lugar de frotamiento, mientras que el cobre blando puede producir rebabas enrolladas alrededor de agujeros y roscas. Los aceros más duros y las aleaciones de titanio pueden aumentar la concentración de calor y el desgaste de las herramientas. El aluminio generalmente se mecaniza de manera eficiente, pero las placas delgadas o las carcasas asimétricas aún pueden moverse después de una eliminación sustancial de material.
Por lo tanto, la geometría de la pieza debe revisarse junto con el proceso previsto. Los componentes rotacionalmente simétricos pueden favorecer el torneado CNC, mientras que las partes planas, los orificios transversales, las cavidades o las características no simétricas del eje pueden requerir fresado u operaciones secundarias. El torneado CNC se usa comúnmente para piezas como pasadores, casquillos, varillas, ejes, accesorios y otros componentes rotacionales, mientras que las geometrías más complejas pueden requerir múltiples procesos de mecanizado.
Considere HANYEE METAL Piezas metálicas mecanizadas por CNC de precisión , donde la selección del material debe tener en cuenta la resistencia de la rosca, la estabilidad del sellado, la exposición a la corrosión y las condiciones de montaje. Su apariencia por sí sola no puede determinar el metal correcto. Un accesorio utilizado en un conjunto mecánico seco puede priorizar la resistencia de la rosca y la maquinabilidad, mientras que una pieza visualmente similar en un sistema de fluidos puede requerir resistencia a la corrosión, estabilidad del sellado y compatibilidad con agentes de limpieza.
El latón puede ser adecuado para accesorios torneados complejos cuando es importante un mecanizado limpio, roscas finas y una producción repetida. El acero inoxidable puede ser más apropiado cuando dominan la exposición a la corrosión o los requisitos de limpieza. El acero al carbono o aleado puede servir para accesorios muy cargados cuando es aceptable un revestimiento protector u otro método de control de la corrosión. Se puede considerar el aluminio cuando la masa baja es importante y las roscas, cargas y condiciones de sellado permanecen dentro de la capacidad de la aleación seleccionada.
La revisión debe incluir el acoplamiento de la rosca, la carga de apriete, el material de acoplamiento, la cara de sellado, la concentricidad, la presión o la carga mecánica, el tratamiento de la superficie y los ciclos de ensamblaje esperados. El acero al carbono, el acero inoxidable, el latón y el aluminio pueden ser adecuados para accesorios de precisión, pero deben tratarse como opciones que dependen de la aplicación y no como materiales intercambiables.
La misma tolerancia no crea la misma dificultad de fabricación en todos los metales. Un orificio estrecho en aluminio, un diámetro largo en acero inoxidable y una rosca pequeña en cobre responden de manera diferente al calor de corte, la sujeción, la formación de rebabas y la recuperación posterior al mecanizado. La planificación de tolerancias debe centrarse en las características que controlan la función: asientos de rodamientos, diámetros de contacto, caras de sellado, ajustes de rosca, superficies de montaje planas y secciones torneadas concéntricas.
La aplicación de tolerancias estrictas a cada dimensión del dibujo generalmente aumenta el tiempo de inspección, el costo de mecanizado y el riesgo de desperdicio sin mejorar el ensamblaje. Marque claramente las dimensiones críticas para el funcionamiento y permita tolerancias más amplias en otros lugares. También se debe considerar la temperatura cuando el componente, el taller o el proceso de inspección implican una variación térmica significativa.
El tratamiento térmico puede cambiar la dureza, la maquinabilidad, la tensión residual, la estabilidad dimensional y la cantidad de material reservado para el rectificado final. Algunos componentes de acero se mecanizan en desbaste antes del endurecimiento y se terminan después. Los aceros inoxidables que se endurecen por precipitación pueden mecanizarse en condiciones de tratamiento con solución y posteriormente envejecerse para desarrollar las propiedades mecánicas requeridas.
El plano y la orden de compra deben indicar el grado, la condición inicial, la dureza final requerida, la secuencia del tratamiento y las dimensiones que se aplican después del tratamiento. Cuando sea relevante, también se deben definir el enmascaramiento, la profundidad del caso, el margen de molienda y la inspección posterior al tratamiento.
El tratamiento de la superficie afecta más que la apariencia. La anodización, el enchapado, la pasivación, el pulido, el óxido negro y la pintura pueden cambiar las dimensiones, la fricción, el comportamiento frente a la corrosión, el contacto eléctrico y el ajuste de la rosca. Se debe considerar el margen de recubrimiento antes de finalizar los orificios, los asientos de los cojinetes, los diámetros de acoplamiento y las características roscadas.
Los componentes de acero inoxidable pueden requerir limpieza o pasivación después del mecanizado para eliminar la contaminación y mantener la condición de la superficie protectora. La pasivación, el decapado, el electropulido y la limpieza mecánica tienen diferentes propósitos y deben seleccionarse de acuerdo con la condición de superficie requerida.
Especifique qué superficies necesitan tratamiento, cuáles deben permanecer sin recubrir y si la apariencia debe ser consistente en todo el lote de producción. El acabado debe formar parte de la ruta de fabricación desde la etapa de cotización, no agregarse después de que las decisiones de mecanizado ya hayan fijado las dimensiones.
El costo final de las piezas metálicas mecanizadas por CNC incluye mucho más que el precio de la barra, la placa o el tocho. La configuración y programación, el tiempo de ciclo, las herramientas, el desbarbado, el tratamiento térmico, el acabado de superficies, la inspección, el retrabajo, los desechos y el embalaje pueden compensar las pequeñas diferencias en el costo del stock en bruto. Una aleación moderadamente más cara puede producir un precio final más bajo cuando se mecaniza más rápido, forma virutas controlables, requiere menos acabado o reduce las piezas rechazadas.
La cantidad de producción cambia el cálculo. La inversión en herramientas o accesorios puede ser difícil de justificar para un prototipo, pero es económica para miles de componentes. Las dimensiones estándar en stock pueden reducir el desperdicio, mientras que los diámetros, estados de ánimo, condiciones de dureza o materiales certificados inusuales pueden extender el tiempo de entrega y requerir mayores cantidades de compra.
La disponibilidad también merece una atención temprana. Una calidad propuesta debe compararse con el suministro real, los formularios de existencias estándar, los requisitos de cantidad y la capacidad de mecanizado disponible antes de que se publique el plano.
Cuando dos materiales parezcan técnicamente adecuados, solicitar cotización para ambos bajo las mismas condiciones de plano, cantidad, acabado e inspección. Compare la ruta de fabricación completa en lugar del precio por kilogramo.
Elegir el material adecuado para piezas metálicas mecanizadas por CNC significa equilibrar la resistencia, la resistencia a la corrosión, la maquinabilidad, la estabilidad dimensional, los requisitos de acabado y el costo total de producción. Una especificación confiable debe conectar el grado y la condición de la aleación con las cargas, el entorno, la geometría, las tolerancias y las necesidades de inspección de la pieza.
Ningbo Hanyue Metal Products Co., Ltd. admite el mecanizado CNC personalizado en una variedad de metales y aleaciones, lo que ayuda a los clientes a evaluar las opciones de materiales junto con los requisitos de herramientas, producción y acabado. Este enfoque coordinado puede reducir los problemas de mecanizado evitables, mejorar la consistencia de las piezas y respaldar decisiones más prácticas para prototipos y repetición de producción.
R: No existe un mejor material universal. La elección correcta depende de la resistencia, el peso, la resistencia a la corrosión, la temperatura de funcionamiento, las tolerancias, las necesidades de acabado y el costo de producción requeridos.
R: Las opciones comunes incluyen aluminio, acero al carbono, acero inoxidable, latón, cobre y titanio. Cada uno proporciona un equilibrio diferente de maquinabilidad, resistencia, conductividad, resistencia a la corrosión y costo.
R: El aluminio se adapta a componentes livianos y fáciles de mecanizar, mientras que el acero inoxidable ofrece mayor resistencia a la corrosión y durabilidad. La mejor opción depende de las cargas, el entorno, los límites de peso y la vida útil.
R: Los materiales difíciles requieren cortes más lentos, herramientas especializadas y reemplazos de herramientas más frecuentes. Estos factores aumentan el tiempo de mecanizado, las necesidades de inspección, el riesgo de producción y el costo total del componente terminado.
R: Sí. Los materiales responden de manera diferente al calor de corte, sujeción, liberación de tensión y acabado. Los materiales dimensionalmente estables generalmente hacen que los ajustes exigentes, las paredes delgadas y las características de precisión sean más fáciles de controlar.
R: Sí. La anodización, el enchapado, la pasivación, el pulido y el tratamiento térmico pueden afectar las dimensiones, el rendimiento frente a la corrosión, las roscas, las superficies de contacto y la apariencia, por lo que deben planificarse antes de la producción.
