
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 15.07.2026 Herkunft: Website


Die Wahl eines Metalls für ein bearbeitetes Bauteil ist selten so einfach wie die Wahl der stärksten oder kostengünstigsten Option. Eine Sorte, die im Einsatz gut funktioniert, kann schwierig zu bearbeiten sein, bei dünnen Wänden instabil sein, mit der beabsichtigten Oberfläche nicht kompatibel sein oder für das erforderliche Produktionsvolumen unnötig kostspielig sein.
Eine bessere Entscheidung beginnt mit den Belastungen des Teils, der Betriebsumgebung, der Geometrie, den Toleranzen und den Sekundärprozessen. Durch den Vergleich dieser Anforderungen mit den Eigenschaften und dem Bearbeitungsverhalten gängiger Legierungen können Käufer und Ingenieure die Optionen eingrenzen und auswählen CNC-bearbeitete Metallteile, die Leistung, Produktionszuverlässigkeit und Gesamtkosten in Einklang bringen.
Ermitteln Sie zunächst, wie die Komponente ausfallen könnte. Eine Montagehalterung kann sich unter statischer Belastung verbiegen, ein rotierendes Fitting kann ermüden und ein Gewindeanschluss kann durch Abrieb, Korrosion oder wiederholte Montage seine Funktion verlieren. Komponenten, die Vibrationen, Stößen, Gleitkontakt, schwankenden Temperaturen, Salzwasser, Reinigungschemikalien oder Feuchtigkeit im Freien ausgesetzt sind, erfordern jeweils eine andere Ausgewogenheit ihrer Eigenschaften.
Unterteilen Sie die Anforderungen in nicht verhandelbare Bedingungen und nützliche Präferenzen. Eine Mindeststreckgrenze, ein Betriebstemperaturbereich oder eine Beständigkeit gegenüber einer bestimmten Chemikalie können von entscheidender Bedeutung sein. Geringes Gewicht, ein poliertes Erscheinungsbild oder reduzierte Materialkosten können wünschenswert sein, sollten jedoch nicht die für einen sicheren und zuverlässigen Betrieb erforderlichen Bedingungen außer Kraft setzen.
Dieses Ranking verhindert eine Überspezifikation. Die Wahl der stärksten verfügbaren Legierung kann die Lagerkosten, den Werkzeugverschleiß, die Zykluszeit und die Endbearbeitungsschwierigkeiten erhöhen, ohne die tatsächliche Leistung des Teils zu verbessern. Ebenso kann die Wahl von Premium-Edelstahl für eine trockene Innenmontage zu höheren Kosten führen, wenn ein geschützter Kohlenstoffstahl oder eine Aluminiumsorte den funktionalen Anforderungen gerecht wird.
Pauschale Beschreibungen wie „stark“, „leicht“ oder „korrosionsbeständig“ reichen für den Materialvergleich nicht aus. Wandeln Sie diese in messbare oder klar definierte Anforderungen um. Zu den relevanten Eigenschaften können Zug- und Streckgrenze, Härte, Zähigkeit, Ermüdungsbeständigkeit, Verschleißfestigkeit, Wärmeausdehnung, Wärmeleitfähigkeit, elektrische Leitfähigkeit und Beständigkeit gegenüber bestimmten korrosiven Medien gehören.
Auch der Betriebskontext sollte nach Möglichkeit quantifiziert werden. Erfassen Sie die maximalen und minimalen Temperaturen, die Belastungsrichtung, die Belastungshäufigkeit, den Anpressdruck, die Luftfeuchtigkeit, die Expositionsdauer, die angestrebte Lebensdauer und die Anzahl der erwarteten Montagezyklen. Identifizieren Sie bei korrosiven Anwendungen die tatsächliche Flüssigkeit, die chemische Konzentration, die Reinigungsmethode oder die Salzbelastung, anstatt eine allgemeine Korrosionsbeständigkeit anzufordern.
Erstellen Sie vor dem Legierungsvergleich eine kompakte Anforderungscheckliste:
● Primäre Funktion und wahrscheinlicher Fehlermodus
● Erforderliche Festigkeit, Steifigkeit, Härte oder Verschleißfestigkeit
● Betriebstemperatur und Temperaturwechsel
● Kontakt mit Wasser, Salz, Chemikalien oder Reinigungsmitteln
● Anforderungen an Gewicht, Leitfähigkeit, Magnetismus und Aussehen
● Ziellebensdauer und erwartete Produktionsmenge
Diese Details helfen einem Zerspanungslieferanten, funktionale Anforderungen von optionalen Verbesserungen zu unterscheiden und das Risiko zu verringern, ein unnötig teures Metall zu empfehlen.
Aluminium ist oft der erste Kandidat, wenn es auf geringes Gewicht, Korrosionsbeständigkeit, thermische Leistung und Bearbeitungseffizienz ankommt. Viele Aluminiumlegierungen der 6xxx-Serie vereinen mäßige Festigkeit, nützliche Korrosionsbeständigkeit, Formbarkeit, Schweißbarkeit und zuverlässige Bearbeitbarkeit. Aufgrund dieser Eigenschaften eignet sich Aluminium für Gehäuse, Halterungen, Adapter, Gehäuse, Vorrichtungen und Wärmemanagementkomponenten.
Stahl wird attraktiver, wenn das Bauteil eine höhere Steifigkeit, Belastbarkeit, Schlagfestigkeit, Oberflächenhärte oder Verschleißleistung erfordert. Kohlenstoff- und legierte Stähle bieten außerdem mehrere Wärmebehandlungsoptionen, die es dem Hersteller ermöglichen, das Bauteil in einem Zustand zu bearbeiten und später eine höhere Härte oder Festigkeit zu entwickeln. Bei der endgültigen Entscheidung müssen jedoch Gewicht, Korrosionsschutz, Behandlungsverzug und die mögliche Notwendigkeit eines Schleifens nach dem Härten berücksichtigt werden.
Weder „Aluminium“ noch „Stahl“ ist eine vollständige Kaufspezifikation. Bei Aluminium sollten die Güteklasse und der Härtegrad angegeben werden, während bei Stahl die Güteklasse, der Lieferzustand, die angestrebte Härte und der Wärmebehandlungsweg angegeben werden sollten. Diese Details beeinflussen das Bearbeitungsverhalten, die Dimensionsstabilität, die Inspektion und die Endleistung.
Edelstahl wird häufig für Komponenten in Betracht gezogen, die Feuchtigkeit, Reinigungsmitteln, Prozessflüssigkeiten oder Umgebungen ausgesetzt sind, in denen langfristige Korrosionsbeständigkeit und Oberflächenreinheit wichtig sind. Die Auswahl der Sorte sollte sich an der tatsächlichen Umgebung orientieren. Typ 316 bietet aufgrund seines Molybdängehalts im Allgemeinen eine höhere Beständigkeit als Typ 304 unter anspruchsvolleren chloridhaltigen Bedingungen.
Messing eignet sich häufig für Gewindeanschlüsse, Präzisionsdrehteile, Ventile, Anschlüsse und Teile, die eine saubere Spanbildung oder detaillierte Schraubmaschinenmerkmale erfordern. Automatenmessingsorten kombinieren eine hohe Bearbeitbarkeit mit praktischer Festigkeit und Korrosionsbeständigkeit und eignen sich daher praktisch für die wiederholte Produktion komplexer Drehteile.
Kupfer sollte in Betracht gezogen werden, wenn die elektrische oder thermische Leitfähigkeit für die Funktion des Bauteils von zentraler Bedeutung ist. Reine Kupfersorten mit hoher Leitfähigkeit lassen sich möglicherweise schwieriger sauber bearbeiten als Automatenmessing, da duktiles Material zu Graten, Verschmierungen und einer weniger vorhersehbaren Spankontrolle führen kann. Für die maschinelle Bearbeitung konzipierte Kupferlegierungen können eine praktischere Lösung bieten, wenn die Anwendung eine geringere Leitfähigkeit im Austausch für eine verbesserte Produktionseffizienz akzeptieren kann.
Titan und Hochtemperaturlegierungen gehören nur dann in die engere Wahl, wenn dokumentierte Betriebsanforderungen wirtschaftlichere Materialien ausschließen. Titan kann eine wertvolle Kombination aus geringem Gewicht, Festigkeit, Zähigkeit und Korrosionsbeständigkeit in anspruchsvollen Anwendungen in den Bereichen Schifffahrt, Luft- und Raumfahrt, Medizin und Hochzuverlässigkeit bieten.
Diese Vorteile gehen mit höheren Lagerkosten, langsamerem Materialabtrag, höherem Werkzeugbedarf und eingeschränkteren Beschaffungsmöglichkeiten einher. Speziallegierungen sollten daher ein spezifisches Leistungsproblem lösen und nicht als allgemeine Qualitätsverbesserung dienen.
Metallfamilie |
Hauptgrund, darüber nachzudenken |
Kompromiss zur Überprüfung |
Vor der Auswahl bestätigen |
Aluminiumlegierungen |
Geringes Gewicht, Bearbeitbarkeit, Wärmeübertragung |
Geringere Steifigkeit oder Verschleißfestigkeit als viele Stähle |
Sorte, Härte, Wandstärke, Endbearbeitung |
Kohlenstoffstahl oder legierter Stahl |
Festigkeit, Steifigkeit, Verschleißverhalten |
Gewicht, Korrosionsschutz, Behandlungsverzug |
Sorte, Härte, Beschichtung, Behandlungsweg |
Edelstahl |
Korrosionsbeständigkeit, Haltbarkeit, saubere Oberflächen |
Werkzeugverschleiß, Gratkontrolle, Bearbeitungszeit |
Sorte, Umgebung, Passivierung, Gewindequalität |
Messing oder Kupferlegierungen |
Leitfähigkeit, detaillierte Drehelemente, funktionale Oberflächen |
Materialpreis, Grate, Oxidation |
Leitfähigkeitsziel, Beschichtung, Versiegelung, Gewinde |
Titan oder Sonderlegierungen |
Extreme Temperatur-, Korrosions- oder Gewichtsanforderungen |
Hohe Lager- und Bearbeitungskosten |
Ob eine Standardlegierung den Bedarf erfüllen kann |
Ein Material, das in einem einfachen Teststück eine gute Leistung erbringt, verhält sich möglicherweise anders, wenn es zu einem dünnen, tief eingeschnittenen oder sehr detaillierten Bauteil verarbeitet wird. Dünne Wände können sich unter Schnitt- und Klemmkräften verbiegen. Durch starken Materialabtrag können Restspannungen gelöst werden, während lange Schäfte, schmale Nuten, tiefe Löcher und kleine Innengewinde die Probleme bei der Spankontrolle, der Hitze und der Steifigkeit verstärken können.
Auch bei der Metallfamilie ändert sich das Risiko. Austenitische rostfreie Stähle erfordern Bearbeitungsverfahren, die ein effektives Schneiden statt Reiben gewährleisten, während weiches Kupfer Rollgrate um Löcher und Gewinde herum erzeugen kann. Härtere Stähle und Titanlegierungen können die Wärmekonzentration und den Werkzeugverschleiß erhöhen. Aluminium lässt sich im Allgemeinen effizient bearbeiten, doch dünne Platten oder asymmetrische Gehäuse können sich auch nach erheblichem Materialabtrag noch bewegen.
Daher sollte die Teilegeometrie zusammen mit dem beabsichtigten Prozess überprüft werden. Rotationssymmetrische Komponenten bevorzugen möglicherweise das CNC-Drehen, während Abflachungen, Querbohrungen, Taschen oder nicht achsensymmetrische Merkmale möglicherweise Fräsen oder sekundäre Bearbeitungen erfordern. CNC-Drehen wird häufig für Teile wie Stifte, Buchsen, Stangen, Wellen, Armaturen und andere Rotationskomponenten verwendet, während komplexere Geometrien möglicherweise mehrere Bearbeitungsprozesse erfordern.
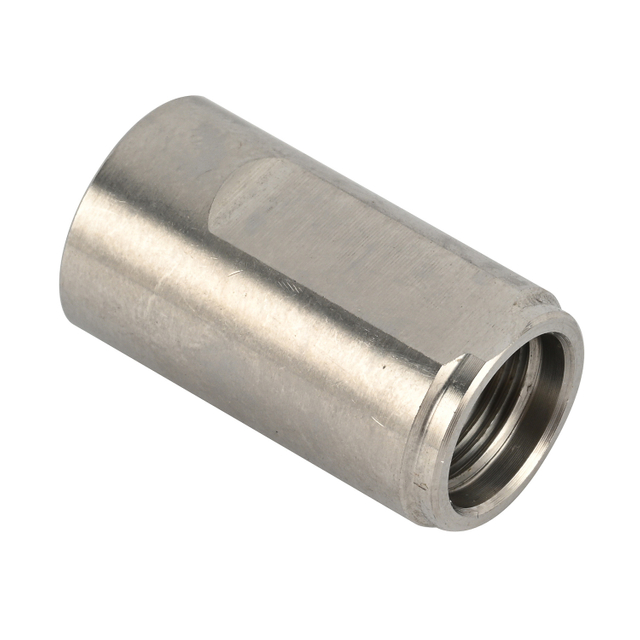
Denken Sie an HANYEE METAL Präzisions-CNC-bearbeitete Metallteile , bei denen bei der Materialauswahl Gewindefestigkeit, Dichtungsstabilität, Korrosionsbelastung und Montagebedingungen berücksichtigt werden müssen. Ihr Aussehen allein kann nicht das richtige Metall bestimmen. Bei einem Fitting, das in einer trockenen mechanischen Baugruppe verwendet wird, stehen möglicherweise die Festigkeit des Gewindes und die Bearbeitbarkeit im Vordergrund, während bei einem optisch ähnlichen Teil in einem Flüssigkeitssystem möglicherweise Korrosionsbeständigkeit, Dichtungsstabilität und Kompatibilität mit Reinigungsmitteln erforderlich sind.
Messing kann für komplexe Drehverbindungen geeignet sein, wenn eine saubere Bearbeitung, feine Gewinde und eine wiederholte Produktion wichtig sind. Edelstahl kann besser geeignet sein, wenn Korrosionsbelastung oder Reinigungsanforderungen vorherrschen. Kohlenstoffstahl oder legierter Stahl können als stark beanspruchte Armatur dienen, wenn eine Schutzbeschichtung oder eine andere Korrosionsschutzmethode akzeptabel ist. Aluminium kann in Betracht gezogen werden, wenn es auf eine geringe Masse ankommt und die Gewinde, Belastungen und Dichtungsbedingungen innerhalb der Leistungsfähigkeit der ausgewählten Legierung bleiben.
Die Überprüfung muss Gewindeeingriff, Anzugslast, Gegenmaterial, Dichtfläche, Konzentrizität, Druck oder mechanische Belastung, Oberflächenbehandlung und erwartete Montagezyklen umfassen. Kohlenstoffstahl, Edelstahl, Messing und Aluminium können alle für Präzisionsarmaturen geeignet sein, sollten jedoch als anwendungsabhängige Optionen und nicht als austauschbare Materialien betrachtet werden.
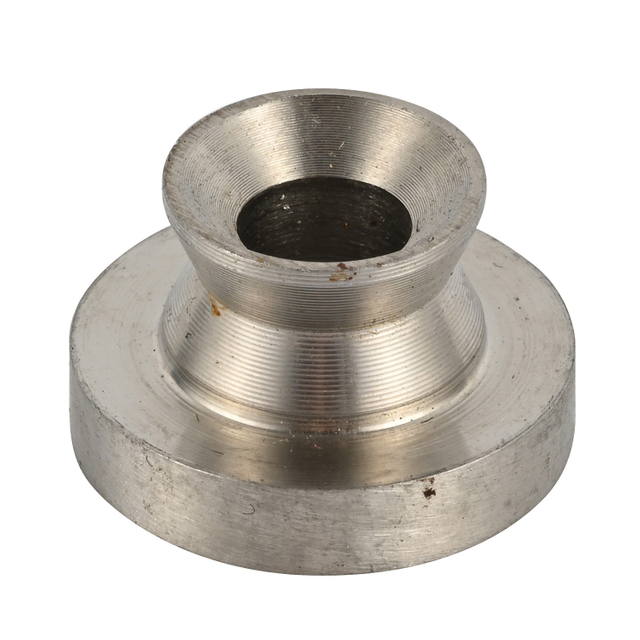
Die gleiche Toleranz führt nicht bei jedem Metall zu den gleichen Herstellungsschwierigkeiten. Eine enge Bohrung in Aluminium, ein langer Durchmesser in Edelstahl und ein kleines Gewinde in Kupfer reagieren jeweils unterschiedlich auf Schneidwärme, Klemmung, Gratbildung und Erholung nach der Bearbeitung. Die Toleranzplanung sollte sich auf die Merkmale konzentrieren, die die Funktion steuern: Lagersitze, Passdurchmesser, Dichtflächen, Gewindepassungen, flache Montageflächen und konzentrisch gedrehte Abschnitte.
Die Anwendung enger Toleranzen bei jeder Zeichnungsabmessung erhöht in der Regel die Prüfzeit, die Bearbeitungskosten und das Ausschussrisiko, ohne die Baugruppe zu verbessern. Kennzeichnen Sie funktionskritische Abmessungen deutlich und lassen Sie an anderer Stelle größere Toleranzen zu. Die Temperatur sollte auch dann berücksichtigt werden, wenn die Komponente, die Werkstatt oder der Inspektionsprozess erhebliche thermische Schwankungen mit sich bringt.
Eine Wärmebehandlung kann Härte, Bearbeitbarkeit, Eigenspannung, Dimensionsstabilität und die für das Endschleifen reservierte Materialmenge verändern. Einige Stahlbauteile werden vor dem Härten grob bearbeitet und anschließend endbearbeitet. Ausscheidungshärtende Edelstähle können im lösungsbehandelten Zustand bearbeitet und anschließend gealtert werden, um die erforderlichen mechanischen Eigenschaften zu entwickeln.
In der Zeichnung und im Kaufauftrag sollten die Güteklasse, der Ausgangszustand, die erforderliche Endhärte, die Behandlungsreihenfolge und die nach der Behandlung geltenden Abmessungen angegeben werden. Gegebenenfalls sollten auch Maskierung, Härtetiefe, Schleifzugabe und Nachbehandlungskontrolle definiert werden.
Die Oberflächenbehandlung beeinflusst mehr als nur das Aussehen. Durch Eloxieren, Plattieren, Passivieren, Polieren, Schwarzoxidieren und Lackieren können sich Abmessungen, Reibung, Korrosionsleistung, elektrischer Kontakt und Gewindesitz ändern. Vor der endgültigen Festlegung von Löchern, Lagersitzen, passenden Durchmessern und Gewindemerkmalen sollte die Beschichtungszugabe berücksichtigt werden.
Edelstahlkomponenten müssen nach der Bearbeitung möglicherweise gereinigt oder passiviert werden, um Verunreinigungen zu entfernen und den schützenden Oberflächenzustand aufrechtzuerhalten. Passivierung, Beizen, Elektropolieren und mechanische Reinigung dienen unterschiedlichen Zwecken und sollten entsprechend der erforderlichen Oberflächenbeschaffenheit ausgewählt werden.
Geben Sie an, welche Oberflächen behandelt werden müssen, welche unbeschichtet bleiben müssen und ob das Erscheinungsbild über die gesamte Produktionscharge hinweg einheitlich sein muss. Die Endbearbeitung sollte ab der Angebotsphase Teil des Herstellungsprozesses sein und nicht hinzugefügt werden, nachdem durch Bearbeitungsentscheidungen die Abmessungen bereits festgelegt wurden.
Die Endkosten für CNC-bearbeitete Metallteile umfassen viel mehr als den Preis für Stangen, Platten oder Knüppel. Einrichtung und Programmierung, Zykluszeit, Werkzeuge, Entgraten, Wärmebehandlung, Oberflächenveredelung, Inspektion, Nacharbeit, Ausschuss und Verpackung können kleine Unterschiede bei den Rohmaterialkosten überwiegen. Eine etwas teurere Legierung kann zu einem niedrigeren Endpreis führen, wenn die Bearbeitung schneller erfolgt, kontrollierbare Späne entstehen, weniger Nachbearbeitung erforderlich ist oder die Anzahl der Ausschussteile sinkt.
Produktionsmenge verändert die Berechnung. Investitionen in Werkzeuge oder Vorrichtungen sind für einen Prototyp möglicherweise schwer zu rechtfertigen, bei Tausenden von Komponenten jedoch wirtschaftlich. Standardabmessungen auf Lager können Ausschuss reduzieren, während ungewöhnliche Durchmesser, Härtegrade, Härtebedingungen oder zertifizierte Materialien die Vorlaufzeit verlängern und größere Kaufmengen erfordern können.
Auch die Verfügbarkeit verdient frühzeitige Aufmerksamkeit. Eine vorgeschlagene Sorte sollte vor der Freigabe der Zeichnung anhand des tatsächlichen Angebots, der Standardvorräte, der Mengenanforderungen und der verfügbaren Bearbeitungsmöglichkeiten überprüft werden.
Wenn zwei Materialien technisch geeignet erscheinen, fordern Sie Angebote für beide mit den gleichen Zeichnungs-, Mengen-, Verarbeitungs- und Prüfbedingungen an. Vergleichen Sie den abgeschlossenen Herstellungsweg und nicht den Preis pro Kilogramm.
Die Wahl des richtigen Materials für CNC-bearbeitete Metallteile bedeutet, Festigkeit, Korrosionsbeständigkeit, Bearbeitbarkeit, Dimensionsstabilität, Endbearbeitungsanforderungen und Gesamtproduktionskosten in Einklang zu bringen. Eine zuverlässige Spezifikation sollte die Legierungssorte und den Legierungszustand mit den Belastungen, der Umgebung, der Geometrie, den Toleranzen und den Prüfanforderungen des Teils in Verbindung bringen.
Ningbo Hanyue Metal Products Co., Ltd. unterstützt kundenspezifische CNC-Bearbeitung für eine Reihe von Metallen und Legierungen und hilft Kunden dabei, Materialoptionen sowie Werkzeug-, Produktions- und Endbearbeitungsanforderungen zu bewerten. Dieser koordinierte Ansatz kann vermeidbare Bearbeitungsprobleme reduzieren, die Teilekonsistenz verbessern und praktischere Entscheidungen für Prototypen und Wiederholungsproduktionen unterstützen.
A: Es gibt kein universell bestes Material. Die richtige Wahl hängt von der erforderlichen Festigkeit, dem Gewicht, der Korrosionsbeständigkeit, der Betriebstemperatur, den Toleranzen, den Anforderungen an die Endbearbeitung und den Produktionskosten ab.
A: Zu den gängigen Optionen gehören Aluminium, Kohlenstoffstahl, Edelstahl, Messing, Kupfer und Titan. Jedes bietet ein anderes Gleichgewicht zwischen Bearbeitbarkeit, Festigkeit, Leitfähigkeit, Korrosionsbeständigkeit und Kosten.
A: Aluminium eignet sich für leichte, leicht zu bearbeitende Komponenten, während Edelstahl eine höhere Korrosionsbeständigkeit und Haltbarkeit bietet. Die bessere Option hängt von den Belastungen, der Umgebung, den Gewichtsgrenzen und der Lebensdauer ab.
A: Schwierige Materialien erfordern einen langsameren Schnitt, spezielle Werkzeuge und einen häufigeren Werkzeugwechsel. Diese Faktoren erhöhen die Bearbeitungszeit, den Prüfbedarf, das Produktionsrisiko und die Gesamtkosten der fertigen Komponente.
A: Ja. Materialien reagieren unterschiedlich auf Schneidwärme, Spannen, Spannungsabbau und Endbearbeitung. Formstabile Materialien erleichtern im Allgemeinen die Kontrolle anspruchsvoller Passungen, dünner Wände und präziser Merkmale.
A: Ja. Eloxieren, Plattieren, Passivieren, Polieren und Wärmebehandlung können sich auf Abmessungen, Korrosionsleistung, Gewinde, Passflächen und Aussehen auswirken und sollten daher vor der Produktion geplant werden.
