
Visualizações: 0 Autor: Editor do site Horário de publicação: 15/07/2026 Origem: Site


Escolher um metal para um componente usinado raramente é tão simples quanto selecionar a opção mais resistente ou menos dispendiosa. Uma classe com bom desempenho em serviço pode ser difícil de usinar, instável em torno de paredes finas, incompatível com o acabamento pretendido ou desnecessariamente cara para o volume de produção necessário.
Uma melhor decisão começa com as cargas da peça, ambiente operacional, geometria, tolerâncias e processos secundários. Ao comparar esses requisitos com as propriedades e o comportamento de usinagem de ligas comuns, os compradores e engenheiros podem restringir as opções e selecionar Peças metálicas usinadas em CNC que equilibram desempenho, confiabilidade de produção e custo total.
Comece identificando como o componente pode falhar. Um suporte de montagem pode dobrar sob uma carga estática, um acessório giratório pode sofrer fadiga e um conector roscado pode perder a função devido a escoriações, corrosão ou montagem repetida. Componentes expostos a vibração, impacto, contato deslizante, flutuações de temperatura, água salgada, produtos químicos de limpeza ou umidade externa exigem, cada um, um equilíbrio diferente de propriedades.
Divida os requisitos em condições não negociáveis e preferências úteis. Um limite de escoamento mínimo, faixa de temperatura operacional ou resistência a um produto químico específico podem ser essenciais. Baixo peso, aparência polida ou custo reduzido de material podem ser desejáveis, mas não devem anular as condições necessárias para uma operação segura e confiável.
Essa classificação evita especificações excessivas. A escolha da liga mais forte disponível pode aumentar o custo do estoque, o desgaste da ferramenta, o tempo de ciclo e a dificuldade de acabamento sem melhorar o desempenho real da peça. Da mesma forma, selecionar aço inoxidável premium para uma montagem interna seca pode aumentar as despesas quando um aço carbono ou alumínio protegido atenderia à necessidade funcional.
Descrições amplas como “forte”, “leve” ou “resistente à corrosão” não são suficientes para comparar materiais. Converta-os em requisitos mensuráveis ou claramente definidos. Propriedades relevantes podem incluir resistência à tração e ao escoamento, dureza, tenacidade, resistência à fadiga, resistência ao desgaste, expansão térmica, condutividade térmica, condutividade elétrica e resistência a meios corrosivos específicos.
O contexto operacional também deve ser quantificado sempre que possível. Registre as temperaturas máxima e mínima, direção de carregamento, frequência de carregamento, pressão de contato, umidade, duração da exposição, vida útil alvo e número de ciclos de montagem esperados. Para aplicações corrosivas, identifique o fluido real, a concentração química, o método de limpeza ou a exposição ao sal, em vez de solicitar resistência genérica à corrosão.
Antes de comparar ligas, prepare uma lista de verificação compacta de requisitos:
● Função primária e provável modo de falha
● Resistência, rigidez, dureza ou resistência ao desgaste necessárias
● Temperatura operacional e ciclagem térmica
● Exposição a água, sal, produtos químicos ou agentes de limpeza
● Requisitos de peso, condutividade, magnéticos e aparência
● Vida útil alvo e quantidade de produção esperada
Esses detalhes ajudam um fornecedor de usinagem a distinguir os requisitos funcionais das melhorias opcionais e reduzem o risco de recomendar um metal desnecessariamente caro.
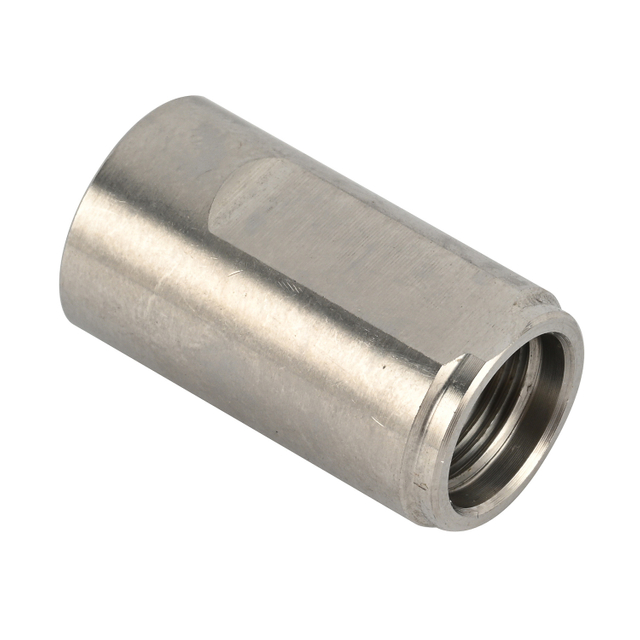
O alumínio é frequentemente o primeiro candidato quando o baixo peso, a resistência à corrosão, o desempenho térmico e a eficiência de usinagem são importantes. Muitas ligas de alumínio da série 6xxx combinam resistência moderada, resistência útil à corrosão, conformabilidade, soldabilidade e usinabilidade confiável. Essas características tornam o alumínio adequado para caixas, suportes, adaptadores, gabinetes, acessórios e componentes de gerenciamento de calor.
O aço se torna mais atraente quando o componente requer maior rigidez, capacidade de carga, resistência ao impacto, dureza superficial ou desempenho ao desgaste. Os aços carbono e ligas também podem fornecer diversas opções de tratamento térmico, permitindo ao fabricante usinar o componente em uma condição e desenvolver maior dureza ou resistência posteriormente. Contudo, a decisão final deve levar em conta o peso, a proteção contra corrosão, a distorção do tratamento e a possível necessidade de retificação após o endurecimento.
Nem “alumínio” nem “aço” são especificações de compra completas. O alumínio deve incluir a classe e a têmpera, enquanto o aço deve incluir a classe, a condição fornecida, a dureza alvo e a rota de tratamento térmico. Esses detalhes influenciam o comportamento da usinagem, a estabilidade dimensional, a inspeção e o desempenho final.
O aço inoxidável é frequentemente considerado para componentes expostos à umidade, agentes de limpeza, fluidos de processo ou ambientes onde a resistência à corrosão a longo prazo e a limpeza da superfície são importantes. A seleção da nota deve seguir o ambiente real. O Tipo 316 geralmente oferece maior resistência que o Tipo 304 em condições mais exigentes contendo cloreto devido ao seu conteúdo de molibdênio.
O latão costuma ser adequado para conexões roscadas, componentes torneados com precisão, válvulas, conectores e peças que exigem formação de cavacos limpa ou recursos detalhados de máquinas de parafuso. As classes de latão de corte livre combinam alta usinabilidade com resistência útil e resistência à corrosão, tornando-as práticas para a produção repetida de peças torneadas complexas.
O cobre deve ser considerado quando a condutividade elétrica ou térmica for fundamental para a função do componente. Os graus de cobre puro e de alta condutividade podem ser mais difíceis de usinar de forma limpa do que o latão de corte livre, porque o material dúctil pode produzir rebarbas, manchas e controle de cavacos menos previsível. As ligas de cobre projetadas para usinagem podem oferecer um equilíbrio mais prático quando a aplicação pode aceitar menor condutividade em troca de maior eficiência de produção.
O titânio e as ligas de alta temperatura pertencem à lista restrita apenas quando os requisitos operacionais documentados excluem materiais mais econômicos. O titânio pode fornecer uma combinação valiosa de baixo peso, resistência, tenacidade e resistência à corrosão em aplicações marítimas, aeroespaciais, médicas e de alta confiabilidade exigentes.
Esses benefícios vêm com custos de estoque mais elevados, remoção de material mais lenta, maiores demandas de ferramentas e opções de fornecimento mais limitadas. As ligas especializadas devem, portanto, resolver um problema específico de desempenho, em vez de servir como uma melhoria geral da qualidade.
Família metálica |
Principal razão para considerar isso |
Troca para revisão |
Confirme antes da seleção |
Ligas de alumínio |
Baixo peso, usinabilidade, transferência de calor |
Menor rigidez ou resistência ao desgaste do que muitos aços |
Grau, têmpera, espessura da parede, acabamento |
Aço carbono ou liga |
Resistência, rigidez, desempenho ao desgaste |
Peso, proteção contra corrosão, distorção de tratamento |
Grau, dureza, revestimento, rota de tratamento |
Aço inoxidável |
Resistência à corrosão, durabilidade, superfícies limpas |
Desgaste da ferramenta, controle de rebarbas, tempo de usinagem |
Classe, meio ambiente, passivação, qualidade da rosca |
Ligas de latão ou cobre |
Condutividade, recursos torneados detalhados, superfícies funcionais |
Preço do material, rebarbas, oxidação |
Alvo de condutividade, revestimento, vedação, roscas |
Titânio ou ligas especiais |
Requisitos extremos de temperatura, corrosão ou peso |
Alto estoque e custo de usinagem |
Se uma liga padrão pode atender à necessidade |
Um material que apresenta bom desempenho em um simples teste pode se comportar de maneira diferente quando usinado em um componente fino, com bolsões profundos ou altamente detalhado. Paredes finas podem desviar sob forças de corte e fixação. A remoção pesada de material pode liberar tensão residual, enquanto eixos longos, ranhuras estreitas, furos profundos e pequenas roscas internas podem ampliar problemas de controle de cavacos, calor e rigidez.
O risco também muda com a família dos metais. Os aços inoxidáveis austeníticos exigem práticas de usinagem que mantenham um corte eficaz em vez de fricção, enquanto o cobre macio pode produzir rebarbas laminadas ao redor de furos e roscas. Aços mais duros e ligas de titânio podem aumentar a concentração de calor e o desgaste da ferramenta. O alumínio geralmente é usinado com eficiência, mas placas finas ou carcaças assimétricas ainda podem se mover após uma remoção substancial de material.
A geometria da peça deve, portanto, ser revisada juntamente com o processo pretendido. Componentes rotacionalmente simétricos podem favorecer o torneamento CNC, enquanto planos, furos cruzados, bolsões ou recursos não simétricos podem exigir fresamento ou operações secundárias. O torneamento CNC é comumente usado para peças como pinos, buchas, hastes, eixos, acessórios e outros componentes rotacionais, enquanto geometrias mais complexas podem exigir vários processos de usinagem.
Considere HANYEE METAL peças metálicas usinadas em CNC de precisão , onde a seleção do material deve levar em consideração a resistência da rosca, estabilidade de vedação, exposição à corrosão e condições de montagem. A sua aparência por si só não pode determinar o metal correto. Uma conexão usada em uma montagem mecânica a seco pode priorizar a resistência da rosca e a usinabilidade, enquanto uma peça visualmente semelhante em um sistema fluido pode exigir resistência à corrosão, estabilidade de vedação e compatibilidade com agentes de limpeza.
O latão pode ser adequado para conexões torneadas complexas quando usinagem limpa, roscas finas e produção repetida são importantes. O aço inoxidável pode ser mais apropriado onde predominam a exposição à corrosão ou os requisitos de limpeza. O aço carbono ou liga pode servir como uma conexão com cargas pesadas quando o revestimento protetor ou outro método de controle de corrosão for aceitável. O alumínio pode ser considerado onde a baixa massa é importante e as roscas, cargas e condições de vedação permanecem dentro da capacidade da liga selecionada.
A revisão deve incluir engate da rosca, carga de aperto, material correspondente, face de vedação, concentricidade, pressão ou carga mecânica, tratamento de superfície e ciclos de montagem esperados. Aço carbono, aço inoxidável, latão e alumínio podem ser adequados para acessórios de precisão, mas devem ser tratados como opções dependentes da aplicação, em vez de materiais intercambiáveis.
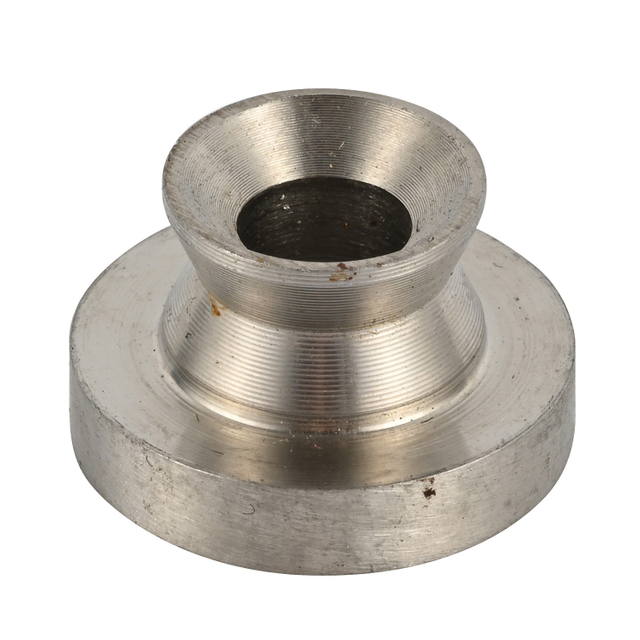
A mesma tolerância não cria a mesma dificuldade de fabricação em todos os metais. Um furo apertado em alumínio, um diâmetro longo em aço inoxidável e uma pequena rosca em cobre respondem de maneira diferente ao calor de corte, fixação, formação de rebarbas e recuperação pós-usinagem. O planejamento de tolerâncias deve se concentrar nos recursos que controlam a função: assentos de rolamento, diâmetros correspondentes, faces de vedação, ajustes de rosca, superfícies de montagem planas e seções torneadas concêntricas.
A aplicação de tolerâncias rígidas a cada dimensão do desenho geralmente aumenta o tempo de inspeção, o custo de usinagem e o risco de refugo, sem melhorar a montagem. Marque claramente as dimensões críticas para o funcionamento e permita tolerâncias mais amplas em outros lugares. A temperatura também deve ser considerada quando o componente, oficina ou processo de inspeção envolver variação térmica significativa.
O tratamento térmico pode alterar a dureza, a usinabilidade, a tensão residual, a estabilidade dimensional e a quantidade de material reservada para a retificação final. Alguns componentes de aço são usinados em desbaste antes do endurecimento e depois finalizados. Os aços inoxidáveis endurecidos por precipitação podem ser usinados em condições de solução tratada e posteriormente envelhecidos para desenvolver as propriedades mecânicas necessárias.
O desenho e o pedido de compra devem indicar o grau, a condição inicial, a dureza final necessária, a sequência de tratamento e as dimensões aplicáveis após o tratamento. O mascaramento, a profundidade da camada, a margem de retificação e a inspeção pós-tratamento também devem ser definidos quando relevante.
O tratamento de superfície afeta mais do que a aparência. Anodização, galvanização, passivação, polimento, óxido preto e pintura podem alterar dimensões, atrito, desempenho de corrosão, contato elétrico e ajuste da rosca. A tolerância de revestimento deve ser considerada antes de finalizar furos, assentos de rolamentos, diâmetros correspondentes e recursos roscados.
Os componentes de aço inoxidável podem exigir limpeza ou passivação após a usinagem para remover a contaminação e manter a condição protetora da superfície. Passivação, decapagem, eletropolimento e limpeza mecânica têm finalidades diferentes e devem ser selecionadas de acordo com a condição de superfície exigida.
Especifique quais superfícies precisam de tratamento, quais devem permanecer sem revestimento e se a aparência deve ser consistente em todo o lote de produção. O acabamento deve fazer parte do roteiro de fabricação desde a fase de cotação e não ser adicionado após as decisões de usinagem já terem fixado as dimensões.
O custo final das peças metálicas usinadas em CNC inclui muito mais do que o preço da barra, chapa ou tarugo. Configuração e programação, tempo de ciclo, ferramentas, rebarbação, tratamento térmico, acabamento superficial, inspeção, retrabalho, sucata e embalagem podem compensar pequenas diferenças no custo do estoque bruto. Uma liga moderadamente mais cara pode produzir um preço final mais baixo quando usina mais rapidamente, forma cavacos controláveis, requer menos acabamento ou reduz peças rejeitadas.
A quantidade de produção altera o cálculo. O investimento em ferramentas ou acessórios pode ser difícil de justificar para um protótipo, mas é econômico em milhares de componentes. Dimensões de estoque padrão podem reduzir o desperdício, enquanto diâmetros, têmperas, condições de dureza ou materiais certificados incomuns podem estender o prazo de entrega e exigir maiores quantidades de compra.
A disponibilidade também merece atenção antecipada. Uma classe proposta deve ser verificada em relação ao fornecimento real, aos formulários de estoque padrão, aos requisitos de quantidade e à capacidade de usinagem disponível antes que o desenho seja liberado.
Quando dois materiais parecerem tecnicamente adequados, solicite orçamentos para ambos nas mesmas condições de desenho, quantidade, acabamento e inspeção. Compare a rota de fabricação concluída em vez do preço por quilograma.
Escolher o material certo para peças metálicas usinadas CNC significa equilibrar resistência, resistência à corrosão, usinabilidade, estabilidade dimensional, requisitos de acabamento e custo total de produção. Uma especificação confiável deve conectar o grau e a condição da liga com as cargas, o ambiente, a geometria, as tolerâncias e as necessidades de inspeção da peça.
Ningbo Hanyue Metal Products Co., Ltd. oferece suporte à usinagem CNC personalizada em uma variedade de metais e ligas, ajudando os clientes a avaliar as opções de materiais juntamente com os requisitos de ferramentas, produção e acabamento. Esta abordagem coordenada pode reduzir problemas de usinagem evitáveis, melhorar a consistência das peças e apoiar decisões mais práticas para protótipos e produção repetida.
R: Não existe um melhor material universal. A escolha certa depende da resistência necessária, peso, resistência à corrosão, temperatura operacional, tolerâncias, necessidades de acabamento e custo de produção.
R: As escolhas comuns incluem alumínio, aço carbono, aço inoxidável, latão, cobre e titânio. Cada um fornece um equilíbrio diferente entre usinabilidade, resistência, condutividade, resistência à corrosão e custo.
R: O alumínio é adequado para componentes leves e facilmente usinados, enquanto o aço inoxidável oferece maior resistência à corrosão e durabilidade. A melhor opção depende das cargas, do ambiente, dos limites de peso e da vida útil.
R: Materiais difíceis exigem corte mais lento, ferramentas especializadas e substituição de ferramentas mais frequente. Esses fatores aumentam o tempo de usinagem, as necessidades de inspeção, o risco de produção e o custo total do componente acabado.
R: Sim. Os materiais respondem de maneira diferente ao calor de corte, fixação, liberação de tensão e acabamento. Materiais dimensionalmente estáveis geralmente facilitam o controle de ajustes exigentes, paredes finas e recursos de precisão.
R: Sim. Anodização, galvanização, passivação, polimento e tratamento térmico podem afetar dimensões, desempenho contra corrosão, roscas, superfícies de contato e aparência, portanto, devem ser planejados antes da produção.
