
Прегледи: 0 Аутор: Уредник сајта Време објаве: 15.7.2026. Порекло: Сајт


Одабир метала за машински обрађену компоненту ретко је тако једноставан као одабир најјаче или најјефтиније опције. Врста која се добро понаша у употреби може бити тешка за машинску обраду, нестабилна око танких зидова, некомпатибилна са предвиђеном завршном обрадом или непотребно скупа за потребну запремину производње.
Боља одлука почиње са оптерећењем дела, радним окружењем, геометријом, толеранцијама и секундарним процесима. Упоређујући ове захтеве са својствима и понашањем у обради уобичајених легура, купци и инжењери могу сузити опције и изабрати ЦНЦ машински обрађени метални делови који балансирају перформансе, поузданост производње и укупне трошкове.
Почните тако што ћете идентификовати како би компонента могла да поквари. Монтажни држач се може савити под статичким оптерећењем, ротирајући спој може доживети замор, а конектор са навојем може изгубити функцију због хабања, корозије или поновљене монтаже. Компоненте изложене вибрацијама, удару, клизном контакту, флуктуирајућим температурама, сланој води, хемикалијама за чишћење или спољашњој влази захтевају другачији баланс својстава.
Поделите захтеве на услове о којима се не може преговарати и корисне преференције. Минимална граница течења, опсег радних температура или отпорност на одређену хемикалију могу бити од суштинског значаја. Мала тежина, углађени изглед или смањена цена материјала могу бити пожељни, али не би требало да превазиђу услове потребне за безбедан и поуздан рад.
Ово рангирање спречава превелику спецификацију. Избор најјаче доступне легуре може повећати цену залиха, хабање алата, време циклуса и потешкоће у завршној обради без побољшања стварних перформанси дела. Слично томе, одабир врхунског нерђајућег челика за суву унутрашњу монтажу може повећати трошкове када би заштићени угљенични челик или алуминијум задовољио функционалну потребу.
Широки описи као што су „снажан“, „лаган“ или „отпоран на корозију“ нису довољни за поређење материјала. Претворите их у мерљиве или јасно дефинисане захтеве. Релевантна својства могу укључивати затезну и чврстоћу течења, тврдоћу, жилавост, отпорност на замор, отпорност на хабање, термичко ширење, топлотну проводљивост, електричну проводљивост и отпорност на специфичне корозивне медије.
Оперативни контекст такође треба квантификовати где је то могуће. Забележите максималну и минималну температуру, смер пуњења, учесталост пуњења, контактни притисак, влажност, трајање излагања, циљни век трајања и број очекиваних циклуса склапања. За корозивне примене, идентификујте стварну течност, хемијску концентрацију, метод чишћења или изложеност соли уместо да захтевате општу отпорност на корозију.
Пре него што упоредите легуре, припремите контролну листу компактних захтева:
● Примарна функција и могући начин квара
● Потребна чврстоћа, крутост, тврдоћа или отпорност на хабање
● Радна температура и термички циклуси
● Излагање води, соли, хемикалијама или средствима за чишћење
● Захтеви за тежину, проводљивост, магнетност и изглед
● Циљани радни век и очекивана количина производње
Ови детаљи помажу добављачу машинске обраде да разликује функционалне захтеве од опционих побољшања и смањују ризик од препоручивања непотребно скупог метала.
Алуминијум је често први кандидат када су мала тежина, отпорност на корозију, топлотне перформансе и ефикасност машинске обраде важни. Многе легуре алуминијума серије 6ккк комбинују умерену чврстоћу, корисну отпорност на корозију, могућност обликовања, заварљивост и поуздану обрадивост. Ове карактеристике чине алуминијум погодним за кућишта, држаче, адаптере, кућишта, уређаје и компоненте за управљање топлотом.
Челик постаје привлачнији када компонента захтева већу крутост, носивост, отпорност на удар, површинску тврдоћу или перформансе хабања. Угљенични и легирани челици такође могу да обезбеде неколико опција топлотне обраде, омогућавајући произвођачу да обради компоненту у једном стању и касније развије већу тврдоћу или чврстоћу. Међутим, коначна одлука мора узети у обзир тежину, заштиту од корозије, изобличење третмана и могућу потребу за брушењем након очвршћавања.
Ни 'алуминијум' ни 'челик' нису потпуна спецификација куповине. Алуминијум треба да садржи класу и темперамент, док челик треба да садржи класу, испоручено стање, циљну тврдоћу и пут термичке обраде. Ови детаљи утичу на понашање обраде, стабилност димензија, инспекцију и коначни учинак.
Нерђајући челик се често разматра за компоненте изложене влази, средствима за чишћење, процесним течностима или окружењима где су важни дугорочна отпорност на корозију и чистоћа површине. Избор разреда треба да прати стварно окружење. Тип 316 генерално пружа већу отпорност од типа 304 у захтевнијим условима који садрже хлорид због свог садржаја молибдена.
Месинг је често погодан за фитинге са навојем, прецизно токане компоненте, вентиле, конекторе и делове који захтевају чисто формирање струготине или детаљне карактеристике машине за завртње. Месингани слојеви за слободно сечење комбинују високу обрадивост са корисном чврстоћом и отпорношћу на корозију, што их чини практичним за поновну производњу сложених токованих делова.
Бакар треба узети у обзир када је електрична или топлотна проводљивост централна за функцију компоненте. Чисте и високопроводљиве класе бакра могу бити теже за чисту машину од месинга за слободно сечење јер дуктилни материјал може да произведе неравнине, размазивање и мање предвидљиву контролу струготине. Легуре бакра дизајниране за машинску обраду могу понудити практичнији баланс када апликација може прихватити нижу проводљивост у замену за побољшану ефикасност производње.
Титанијум и легуре високе температуре спадају у ужи избор само када документовани оперативни захтеви искључују економичније материјале. Титанијум може да обезбеди вредну комбинацију мале тежине, чврстоће, жилавости и отпорности на корозију у захтевним поморским, ваздухопловним, медицинским и високопоузданим апликацијама.
Те предности долазе са већим трошковима залиха, споријим уклањањем материјала, већим захтевима за алатом и ограниченијим опцијама извора. Специјализоване легуре би стога требало да реше специфичан проблем перформанси, а не да служе као општа надоградња квалитета.
Метална породица |
Главни разлог за разматрање |
Компромис за преглед |
Потврдите пре избора |
Легуре алуминијума |
Мала тежина, обрадивост, пренос топлоте |
Мања крутост или отпорност на хабање од многих челика |
Квалитет, темперамент, дебљина зида, завршна обрада |
Угљенични или легирани челик |
Снага, крутост, перформансе хабања |
Тежина, заштита од корозије, изобличење третмана |
Квалитет, тврдоћа, премаз, пут третмана |
Нерђајући челик |
Отпорност на корозију, издржљивост, чисте површине |
Хабање алата, контрола гребања, време обраде |
Оцена, окружење, пасивизација, квалитет конца |
Месинг или легуре бакра |
Проводљивост, детаљне токоване карактеристике, функционалне површине |
Цена материјала, неравнине, оксидација |
Циљ проводљивости, оплата, заптивање, навоји |
Титанијум или специјалне легуре |
Захтеви за екстремне температуре, корозије или тежине |
Високи трошкови залиха и обраде |
Да ли стандардна легура може задовољити потребе |
Материјал који има добре перформансе у једноставном тест купону може се понашати другачије када се машински обради у танку компоненту са дубоким џеповима или веома детаљну компоненту. Танки зидови се могу скретати под силама резања и стезања. Уклањање тешког материјала може ослободити заостало напрезање, док дуга осовина, уски жлебови, дубоке рупе и мали унутрашњи навоји могу повећати проблеме са контролом струготине, топлотом и крутошћу.
Ризик се такође мења са породицом метала. Аустенитни нерђајући челици захтевају поступке машинске обраде који одржавају ефикасно сечење, а не трљање, док меки бакар може произвести ваљане неравнине око рупа и навоја. Тврђи челици и легуре титанијума могу повећати концентрацију топлоте и хабање алата. Алуминијум генерално ефикасно обрађује машине, али танке плоче или асиметрична кућишта могу и даље да се померају након значајног уклањања залиха.
Геометрију дела стога треба прегледати заједно са планираним процесом. Ротационо симетричне компоненте могу фаворизовати ЦНЦ стругање, док равне, унакрсне рупе, џепови или неосно симетричне карактеристике могу захтевати глодање или секундарне операције. ЦНЦ стругање се обично користи за делове као што су игле, чауре, шипке, осовине, фитинги и друге ротационе компоненте, док сложеније геометрије могу захтевати вишеструке процесе обраде.
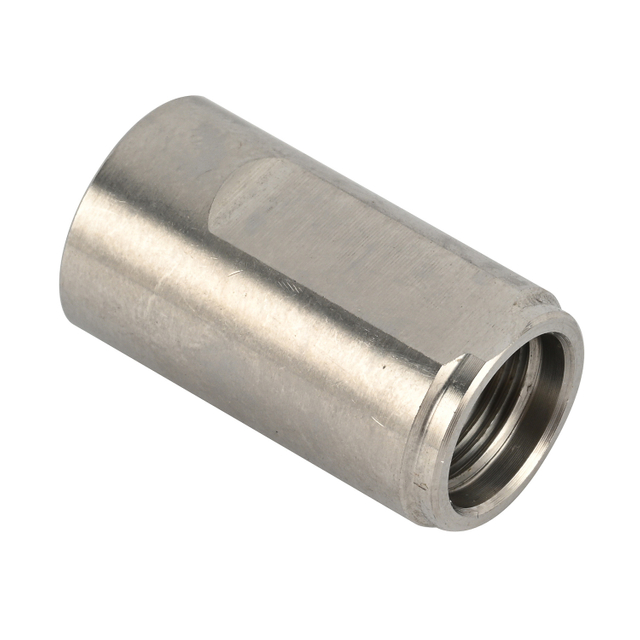
Узмите у обзир ХАНИЕЕ МЕТАЛ прецизни ЦНЦ машински обрађени метални делови , где избор материјала мора узети у обзир снагу навоја, стабилност заптивања, изложеност корозији и услове монтаже. Сам њихов изглед не може одредити тачан метал. Оков који се користи у сувом механичком склопу може дати предност чврстоћи навоја и обрадивости, док визуелно сличан део у систему флуида може захтевати отпорност на корозију, стабилност заптивања и компатибилност са средствима за чишћење.
Месинг може одговарати сложеном окренутом споју када су важни чиста обрада, фини навоји и поновљена производња. Нерђајући челик може бити прикладнији тамо где доминирају изложеност корозији или захтеви за чишћење. Угљенични или легирани челик може послужити за јако оптерећену арматуру када је заштитна оплата или друга метода контроле корозије прихватљива. Алуминијум се може узети у обзир тамо где је мала маса важна, а навоји, оптерећења и услови заптивања остају у оквиру могућности изабране легуре.
Преглед мора укључити захватање навоја, оптерећење затезања, материјал за спајање, заптивну површину, концентричност, притисак или механичко оптерећење, површинску обраду и очекиване циклусе монтаже. Угљенични челик, нерђајући челик, месинг и алуминијум сви могу бити погодни за прецизне арматуре, али их треба третирати као опције зависне од примене, а не као заменљиве материјале.
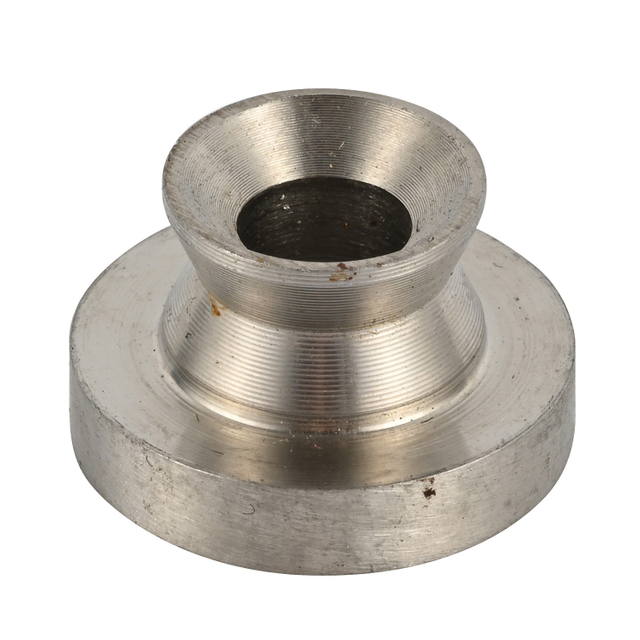
Иста толеранција не ствара исте потешкоће у производњи за сваки метал. Чврсти отвор у алуминијуму, дугачак пречник од нерђајућег челика и мали навој од бакра различито реагују на топлоту резања, стезање, формирање неравнина и опоравак после машинске обраде. Планирање толеранције треба да се фокусира на карактеристике које контролишу функцију: лежишта лежаја, спојни пречници, заптивне површине, навоје, равне монтажне површине и концентрично окренуте делове.
Примена чврстих толеранција на сваку димензију цртежа обично повећава време инспекције, трошкове обраде и ризик од отпада без побољшања склопа. Јасно означите димензије критичне за функцију и дозволите шире толеранције на другим местима. Температуру такође треба узети у обзир када компонента, радионица или процес инспекције укључују значајне термичке варијације.
Топлотна обрада може да промени тврдоћу, обрадивост, заостало напрезање, стабилност димензија и количину материјала резервисану за финално млевење. Неке челичне компоненте се грубо обрађују пре каљења и завршавају након тога. Нерђајући челици који се стврдњавају преципитацијом могу се машински обрађивати у стању третираном раствором и затим одлежати да би се развила потребна механичка својства.
На цртежу и наруџбини треба навести класу, почетно стање, потребну коначну тврдоћу, редослед третмана и димензије које се примењују након третмана. Маскирање, дубину кућишта, додатак за млевење и инспекцију након третмана такође треба дефинисати тамо где је релевантно.
Површинска обрада утиче више од изгледа. Анодизација, оплата, пасивизација, полирање, црни оксид и фарбање могу променити димензије, трење, перформансе корозије, електрични контакт и пристајање навоја. Додатак премаза треба узети у обзир пре финализације рупа, лежишта лежајева, пречника за спајање и карактеристика навоја.
Компоненте од нерђајућег челика могу захтевати чишћење или пасивизацију након машинске обраде да би се уклонила контаминација и подржало стање заштитне површине. Пасивација, кисељење, електрополирање и механичко чишћење служе различитим сврхама и треба их одабрати у складу са захтеваним стањем површине.
Наведите које површине треба третирати, које морају остати непремазане и да ли изглед мора бити конзистентан у производној серији. Завршна обрада треба да буде део производног пута од фазе понуде, а не да се додаје након што су одлуке о машинској обради већ фиксирале димензије.
Завршни трошкови ЦНЦ обрађених металних делова укључују много више од цене шипке, плоче или гредице. Подешавање и програмирање, време циклуса, алат, уклањање ивица, топлотна обрада, завршна обрада, инспекција, прерада, отпад и паковање могу надмашити мале разлике у цени сировине. Умерено скупља легура може произвести нижу готову цену када се брже обрађује, формира чипове који се могу контролисати, захтева мање завршне обраде или смањује одбачене делове.
Количина производње мења калкулацију. Улагање у алате или прибор може бити тешко оправдати за прототип, али је економично за хиљаде компоненти. Стандардне димензије залиха могу да смање отпад, док необични пречници, темпераменти, услови тврдоће или сертификовани материјали могу продужити време испоруке и захтевати веће количине куповине.
Доступност такође заслужује рану пажњу. Предложени разред треба да се провери у односу на стварну понуду, стандардне залихе, захтеве за количином и расположиву машинску способност пре објављивања цртежа.
Када два материјала изгледају технички погодна, затражите понуде за оба под истим условима цртежа, количине, завршне обраде и инспекције. Упоредите завршену руту производње, а не цену по килограму.
Избор правог материјала за ЦНЦ обрађене металне делове значи балансну чврстоћу, отпорност на корозију, обрадивост, стабилност димензија, захтеве за завршну обраду и укупне трошкове производње. Поуздана спецификација треба да повеже класу и стање легуре са оптерећењима дела, окружењем, геометријом, толеранцијама и потребама инспекције.
Нингбо Ханиуе Метал Продуцтс Цо., Лтд. подржава прилагођену ЦНЦ машинску обраду низа метала и легура, помажући купцима да процене опције материјала заједно са захтевима алата, производње и завршне обраде. Овај координисани приступ може смањити проблеме машинске обраде који се могу избећи, побољшати конзистентност делова и подржати практичније одлуке за прототипове и поновну производњу.
О: Не постоји најбољи универзални материјал. Прави избор зависи од потребне чврстоће, тежине, отпорности на корозију, радне температуре, толеранција, потреба за завршном обрадом и трошкова производње.
О: Уобичајени избори укључују алуминијум, угљенични челик, нерђајући челик, месинг, бакар и титанијум. Сваки пружа другачији баланс обрадивости, чврстоће, проводљивости, отпорности на корозију и цене.
О: Алуминијум одговара лаким компонентама које се лако обрађују, док нерђајући челик нуди већу отпорност на корозију и издржљивост. Боља опција зависи од оптерећења, окружења, ограничења тежине и радног века.
О: Тешки материјали захтевају спорије сечење, специјализовани алат и чешћу замену алата. Ови фактори повећавају време обраде, потребе за инспекцијом, производни ризик и укупне трошкове готове компоненте.
О: Да. Материјали различито реагују на топлоту резања, стезање, ослобађање напрезања и завршну обраду. Димензионално стабилни материјали генерално олакшавају контролу захтевних уклапања, танких зидова и прецизних карактеристика.
О: Да. Анодизација, галванизација, пасивизација, полирање и термичка обрада могу утицати на димензије, перформансе корозије, навоје, спојне површине и изглед, тако да их треба планирати пре производње.
