
ভিউ: 0 লেখক: সাইট এডিটর প্রকাশের সময়: 2026-07-06 মূল: সাইট


যখন দুটি সরবরাহকারী একই উপাদানকে একটি CNC পরিণত অংশ এবং একটি CNC ল্যাথড অংশ হিসাবে বর্ণনা করে, তখন শব্দগুলি উদ্ধৃতিগুলিকে বিভিন্ন উত্পাদন প্রক্রিয়ার উপর ভিত্তি করে মনে করতে পারে। অনুশীলনে, উভয় পদই সাধারণত বৃত্তাকার বা ঘূর্ণায়মানভাবে প্রতিসম বৈশিষ্ট্যগুলি তৈরি করার জন্য কাটার সরঞ্জামগুলির সাথে একটি ঘূর্ণায়মান ওয়ার্কপিসকে মেশিন করাকে বোঝায়।
আসল পছন্দটি মেশিন সেটআপ, বৈশিষ্ট্য জ্যামিতি, সহনশীলতা সম্পর্ক, ব্যাচের আকার এবং মাধ্যমিক ক্রিয়াকলাপের প্রয়োজনীয়তার মধ্যে রয়েছে। এই বিষয়গুলি বোঝা প্রকৌশলী এবং ক্রেতাদের সিদ্ধান্ত নিতে সাহায্য করে কিনা CNC টার্নিং পার্টসের জন্য বেসিক দুই-অক্ষ মেশিনিং, লাইভ টুলিং বা একটি সম্মিলিত টার্ন-মিল প্রক্রিয়া প্রয়োজন।
'টার্নিং' সাধারণত মেশিনিং অপারেশনের নাম দেয়, যখন 'লেদ' মেশিনের নাম দেয় যেটি এটি করে। 'লাথিং' একটি কম আনুষ্ঠানিক অভিব্যক্তি যা কিছু সরবরাহকারী উদ্ধৃতি, ক্যাটালগ এবং পণ্যের শ্রেণীবিভাগে ব্যবহার করে। অন্যান্য সাধারণ বর্ণনার মধ্যে রয়েছে CNC লেদ মেশিনিং, নির্ভুল লেদ যন্ত্রাংশ, CNC পরিণত উপাদান এবং কাস্টম টার্নিং পরিষেবা।
এই পদগুলি স্বয়ংক্রিয়ভাবে নির্ভুলতার বিভিন্ন স্তর বা বিভিন্ন কাটিয়া পদ্ধতি নির্দেশ করে না। আঞ্চলিক ভাষা, অভ্যন্তরীণ পণ্য সংস্থা, গ্রাহক শব্দভান্ডার, এবং বিপণন পছন্দগুলি প্রায়শই ব্যাখ্যা করে যে কেন একজন প্রস্তুতকারক 'বাঁকানো' পছন্দ করে যখন অন্যজন 'লাথিং' ব্যবহার করে।
ফলস্বরূপ, ক্রেতাদের শুধুমাত্র পরিভাষার ভিত্তিতে উদ্ধৃতিগুলির মধ্যে সিদ্ধান্ত নেওয়া উচিত নয়। একজন সরবরাহকারী সোজা দুই-অক্ষের কাজের জন্য 'CNC ল্যাথিং' ব্যবহার করতে পারে, অন্য একজন চালিত সরঞ্জাম এবং অতিরিক্ত অক্ষ দিয়ে সজ্জিত একটি টার্নিং সেন্টারের জন্য একই শব্দবন্ধ ব্যবহার করতে পারে। প্রক্রিয়া লেবেল শুধুমাত্র শুরু বিন্দু; পরিকল্পিত ক্রিয়াকলাপগুলি প্রকাশ করে যে রুটটি অংশের সাথে খাপ খায় কিনা।
উভয় সিএনসি টার্নিং এবং সিএনসি ল্যাথিং, বার স্টক, টিউবিং বা একটি প্রস্তুত ফাঁকা একটি চক বা কোলেটে সুরক্ষিত থাকে। যেহেতু উপাদানটি তার কেন্দ্ররেখার চারপাশে ঘোরে, সরঞ্জামগুলি বাহ্যিক এবং অভ্যন্তরীণ পৃষ্ঠ থেকে উপাদান সরিয়ে দেয়। এই গতি স্বাভাবিকভাবেই নলাকার, শঙ্কু, ধাপ, খাঁজকাটা, উদাস এবং থ্রেডেড জ্যামিতি সমর্থন করে।
সাধারণ CNC টার্নিং পার্টসগুলির মধ্যে রয়েছে শ্যাফ্ট, পিন, বুশিং, হাতা, স্পেসার, কলার, রড এবং থ্রেডেড ফিটিং। HANYEE এই ক্ষমতাটি পিন, বুশিং, রড এবং অন্যান্য পণ্যগুলিতে প্রয়োগ করে যার প্রধান বৈশিষ্ট্যগুলি ঘূর্ণন প্রতিসাম্য অনুসরণ করে।
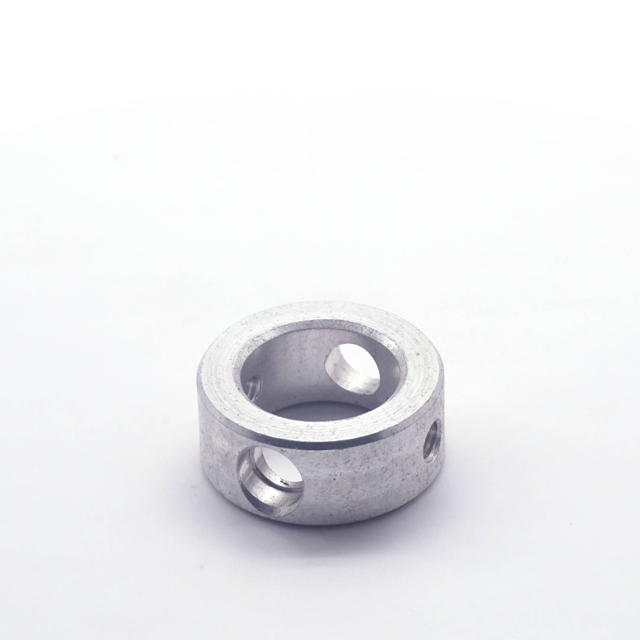
একক অংশের নাম, তবে, সম্পূর্ণ রুট নির্ধারণ করে না। শুধুমাত্র ধাপযুক্ত ব্যাসের একটি খাদ একটি মৌলিক লেথে থাকতে পারে, যেখানে পাশের ছিদ্র সহ একটি শ্যাফ্ট কলার অফ-অক্ষের কাজ প্রবর্তন করে। দুটি উপাদান উভয়কেই পরিণত অংশ বলা যেতে পারে যখন যথেষ্ট ভিন্ন মেশিন, টুলিং, ওয়ার্কহোল্ডিং এবং পরিদর্শন পরিকল্পনার প্রয়োজন হয়।
একটি প্রচলিত CNC লেদ প্রাথমিকভাবে X এবং Z অক্ষ বরাবর টুল চলাচল নিয়ন্ত্রণ করে। X অক্ষ টাকু কেন্দ্ররেখার দিকে বা দূরে রেডিয়াল আন্দোলনকে নিয়ন্ত্রণ করে, যখন Z অক্ষ ওয়ার্কপিসের দৈর্ঘ্য বরাবর গতিবিধি নিয়ন্ত্রণ করে। এই বিন্যাসটি এমন অংশগুলির জন্য উপযুক্ত যার গুরুত্বপূর্ণ বৈশিষ্ট্যগুলি ঘূর্ণনের একটি অক্ষ অনুসরণ করে।
সাধারণ দ্বি-অক্ষ ক্রিয়াকলাপের মধ্যে রয়েছে মুখোমুখি, সোজা বাঁক, টেপার টার্নিং, বোরিং, গ্রুভিং, থ্রেডিং, চেমফারিং এবং বিভাজন। উদাহরণস্বরূপ, নিয়ন্ত্রিত ভিতরে এবং বাইরে ব্যাস সহ একটি বুশিং প্রায়শই চালিত মিলিং সরঞ্জাম ছাড়াই দক্ষতার সাথে সম্পন্ন করা যেতে পারে। একই রকম জটিল পিন, হাতা, থ্রেডেড স্টাড এবং স্পেসারের ক্ষেত্রে প্রযোজ্য যার বৈশিষ্ট্যগুলি এককেন্দ্রিক বা অক্ষীয় থাকে।
বেসিক সরঞ্জাম এই ধরনের CNC বাঁক অংশ জন্য ব্যবহারিক খরচ সুবিধা দিতে পারে. প্রোগ্রামিং সাধারণত আরও সরাসরি হয়, টুলিংয়ের প্রয়োজনীয়তাগুলি পরিচালনা করা সহজ এবং সেটআপে কম ভেরিয়েবল জড়িত থাকতে পারে। অতিরিক্ত অক্ষের জন্য অর্থ প্রদান করা এমন একটি অংশকে উন্নত করে না যাতে কোনও পার্শ্ব বৈশিষ্ট্য বা জটিল অবস্থানগত সম্পর্ক নেই।
একটি টার্নিং সেন্টার সি-অ্যাক্সিস স্পিন্ডল পজিশনিং, ওয়াই-অ্যাক্সিস মুভমেন্ট, লাইভ টুলিং, একটি সাব-স্পিন্ডল বা স্বয়ংক্রিয় বার ফিডিং যোগ করে স্ট্যান্ডার্ড XZ গতির বাইরে প্রসারিত হতে পারে। সি অক্ষ নিয়ন্ত্রিত মুখ এবং পার্শ্বীয় যন্ত্রের জন্য ওয়ার্কপিসকে অবস্থান করে বা ঘোরায়, যখন চালিত সরঞ্জামগুলি একটি পৃথক মেশিনে উপাদান স্থানান্তর না করে ড্রিল, ট্যাপ বা মিল করতে পারে। মাল্টি-অক্ষ টার্ন-মিল কনফিগারেশনগুলি স্টকের বিপরীত প্রান্তে মেশিন করার জন্য একটি সাব-স্পিন্ডেল ব্যবহার করতে পারে।
ফ্ল্যাট, ক্রস-হোল, সাইড স্লট, রেডিয়াল থ্রেড, কীওয়ে, অফ-সেন্টার হোল, বা পিছনের দিকের বিবরণ অন্তর্ভুক্ত করার সময় এই ক্ষমতাগুলি প্রাসঙ্গিক হয়ে ওঠে। পাশের ছিদ্র সহ একটি কলার ঘুরিয়ে একটি ক্ল্যাম্পিংয়ে ড্রিল করা যেতে পারে, যা বোর এবং গর্তের অবস্থানের মধ্যে সম্পর্ক রক্ষা করতে সহায়তা করে। একইভাবে, একটি সাব-স্পিন্ডেল ম্যানুয়াল হ্যান্ডলিং হ্রাস করতে পারে যখন একটি উপাদানের উভয় প্রান্তে নিয়ন্ত্রিত বৈশিষ্ট্যগুলির প্রয়োজন হয়।
আরো ক্ষমতা স্বয়ংক্রিয়ভাবে আরো অর্থনৈতিক নয়. উন্নত মেশিনগুলির জন্য উপযুক্ত প্রোগ্রামিং, চালিত-টুল হোল্ডার, সেটআপ জ্ঞান এবং প্রক্রিয়া বৈধতা প্রয়োজন। একটি সাধারণ স্পেসারের জন্য, একটি মাল্টিটাস্কিং সেন্টার ব্যবহার করে অর্থপূর্ণ গুণমান বা লিড-টাইম সুবিধা তৈরি না করে খরচ যোগ করতে পারে।
উদ্ধৃতিতে বর্ণনা |
সম্ভাব্য অর্থ |
কি ক্রেতা জিজ্ঞাসা করা উচিত |
সিএনসি বাঁক |
একটি ঘূর্ণায়মান workpiece সাধারণ মেশিনিং |
কতগুলি অক্ষ এবং সেটআপ পরিকল্পনা করা হয়? |
সিএনসি ল্যাথিং |
সাধারণত CNC বাঁক জন্য অন্য শব্দ |
প্রস্তাবিত রুট মৌলিক বা বহু-অক্ষ বাঁক? |
লাইভ টুল বাঁক |
চালিত ড্রিলিং বা মিলিং সরঞ্জাম দিয়ে বাঁক |
কোন অফ-অক্ষ বৈশিষ্ট্যগুলি একটি সেটআপে থাকে? |
টার্ন-মিল মেশিনিং |
একটি সমন্বিত রুটের মধ্যে বাঁক এবং মিলিং |
সমস্ত সমালোচনামূলক বৈশিষ্ট্য কি একই ক্ল্যাম্পিং ভাগ করবে? |
সেকেন্ডারি মিলিং |
পরিণত উপাদান অন্য মেশিনে চলে যায় |
কিভাবে উপাত্ত এবং অবস্থানগত সহনশীলতা স্থানান্তর করা হবে? |
অঙ্কনটি প্রথমে তার প্রভাবশালী জ্যামিতির জন্য মূল্যায়ন করা উচিত। যখন বেশিরভাগ উপাদান নলাকার, নলাকার, শঙ্কুযুক্ত বা ভাগ করা কেন্দ্ররেখার চারপাশে সাজানো হয়, তখন বাঁক সাধারণত লজিক্যাল প্রাথমিক প্রক্রিয়া। বাইরের ব্যাস, বোর, কাঁধ, খাঁজ, টেপার এবং অক্ষীয় থ্রেডগুলি ওয়ার্কপিসটি ঘোরানোর সাথে সাথে প্রাকৃতিকভাবে তৈরি হতে পারে।
শ্যাফ্ট, পিন, বুশিং এবং স্পেসারগুলি সাধারণ উদাহরণ, তবে সিদ্ধান্তটি শুধুমাত্র পণ্যের নামের উপর নির্ভর করা উচিত নয়। একটি ফিটিং বেশিরভাগ ঘূর্ণনশীল এবং তাই বাঁক নেওয়ার জন্য আদর্শ হতে পারে, অন্য একটি ফিটিংয়ে বেশ কয়েকটি সমতল মুখ এবং ছেদকারী প্যাসেজ থাকতে পারে যা মিলিংকে সমানভাবে গুরুত্বপূর্ণ করে তোলে। HANYEE বিভিন্ন বৈশিষ্ট্যের জটিলতা সহ অ্যাসেম্বলি উপাদান, ব্রাস স্পেসার, কাঁধের স্ক্রু, শ্যাফ্ট কলার এবং অন্যান্য কাস্টম অংশ তৈরি করে।
বিস্তৃত প্ল্যানার সারফেস, গভীর পকেট, বিস্তৃত বোল্ট প্যাটার্ন বা ফ্রিফর্ম কনট্যুর দ্বারা প্রভাবিত অংশগুলির প্রাথমিক রুট হিসাবে মিলিংয়ের প্রয়োজন হতে পারে। বাঁক এখনও একটি বোর, থ্রেড, বা বৃত্তাকার ইন্টারফেস তৈরি করতে পারে, কিন্তু যখন বেশিরভাগ উপাদান অপসারণ ঘূর্ণনশীল অক্ষ থেকে দূরে ঘটে তখন এটিকে একটি প্রক্রিয়ার নেতৃত্ব দিতে বাধ্য করা উচিত নয়। উদ্দেশ্য হল প্রতিটি বৈশিষ্ট্যকে সেই পদ্ধতিতে বরাদ্দ করা যা এটিকে সবচেয়ে দক্ষতার সাথে এবং ধারাবাহিকভাবে তৈরি করতে পারে।
অফ-অক্ষ বৈশিষ্ট্যগুলি প্রায়ই স্ট্যান্ডার্ড বাঁক যথেষ্ট কিনা তা নির্ধারণ করে। ক্রস-ড্রিল্ড হোল, মিলড ফ্ল্যাট, রেডিয়াল থ্রেড, সাইড স্লট, উদ্ভট বিবরণ, বোল্ট প্যাটার্ন এবং ব্যাক-সাইড মেশিনিংয়ের জন্য অতিরিক্ত অ্যাক্সেস প্রয়োজন। একটি রুট অনুমোদন করার আগে তাদের সংখ্যা, জটিলতা এবং পরিণত পৃষ্ঠের সাথে সম্পর্ক পর্যালোচনা করা উচিত।
তিনটি উত্পাদন কৌশল সাধারণ:
1. একটি মৌলিক লেথে ঘূর্ণন বৈশিষ্ট্য সম্পূর্ণ করুন, তারপর সেকেন্ডারি মিলিং বা তুরপুন জন্য অংশ স্থানান্তর.
2. একই ক্ল্যাম্পিংয়ের সময় সীমিত সংখ্যক অফ-অক্ষের বিবরণ মেশিনে ঘুরিয়ে লাইভ-টুল ব্যবহার করুন।
3. টার্নিং এবং মিলিংয়ের মধ্যে কাজ ভাগ করুন যখন পৃথক অপারেশনগুলি নমনীয়তা, চক্রের সময় এবং টুলিং খরচের একটি ভাল ভারসাম্য প্রদান করে।
মেশিনের মধ্যে একটি স্থানান্তর সহজাতভাবে খারাপ অনুশীলন নয়। একটি সাধারণ ক্রস-হোল সহ একটি প্রোটোটাইপ বা ছোট ব্যাচের জন্য, সেকেন্ডারি ড্রিলিং একটি মাল্টিটাস্কিং প্রোগ্রাম এবং বিশেষ টুলিং প্রস্তুত করার চেয়ে কম খরচ হতে পারে। যখন সেই গর্তটির একটি ভারবহন ব্যাসের সাথে একটি শক্ত অবস্থানগত সম্পর্ক থাকে, তবে, একটি সেটআপে উভয় বৈশিষ্ট্য সম্পূর্ণ করা ডেটাম-ট্রান্সফার ঝুঁকি হ্রাস করতে পারে।
অফ-অক্ষ কাজের ভলিউমও গুরুত্বপূর্ণ। অন্যথায় নলাকার অংশে একটি মিলড ফ্ল্যাট এখনও একটি বাঁক-নেতৃত্বপূর্ণ পথ সমর্থন করে। বেশ কয়েকটি গভীর পকেট, কোণযুক্ত পৃষ্ঠ এবং জটিল বহুমুখী বৈশিষ্ট্য সহ একটি উপাদানকে নির্বাচিত বাঁকানো বিবরণ সহ একটি মিল্ড অংশ হিসাবে আরও ভালভাবে বিবেচনা করা যেতে পারে।
কার্যকরী সম্পর্কগুলি বিচ্ছিন্ন সহনশীলতার মানগুলির চেয়ে বেশি মনোযোগের দাবি রাখে। বোর-থেকে-বাইরের-ব্যাসের ঘনত্ব, কাঁধের লম্বতা, বিয়ারিং-সিট রানআউট, থ্রেড সারিবদ্ধকরণ, এবং ঘুরানো ব্যাসের সাথে সম্পর্কিত গর্তের অবস্থান সরাসরি সমাবেশ কর্মক্ষমতা প্রভাবিত করতে পারে। এই প্রয়োজনীয়তাগুলি নির্ধারণ করতে সাহায্য করে যে কোন বৈশিষ্ট্যগুলি একটি সেটআপ এবং ডেটাম কাঠামো ভাগ করা উচিত।
একটি ফিক্সচার থেকে একটি উপাদান অপসারণ এবং এটি আবার ক্ল্যাম্পিং এর অবস্থান পুনঃপ্রতিষ্ঠা করার জন্য পরবর্তী অপারেশন প্রয়োজন। এমনকি সক্ষম সরঞ্জামের সাথেও, দ্বিতীয় সেটআপটি ওয়ার্কহোল্ডিং, প্রান্তিককরণ এবং ডেটাম-ট্রান্সফার ভেরিয়েবলগুলি প্রবর্তন করে। একটি একক ক্ল্যাম্পিং তাই মূল্যবান হতে পারে যখন একটি ক্রস-হোল একটি বোরের সাথে ঘনিষ্ঠভাবে সারিবদ্ধ হতে হবে, বেশ কয়েকটি ব্যাস একটি সাধারণ অক্ষ ভাগ করে, বা সামনে এবং পিছনের বৈশিষ্ট্যগুলি অবশ্যই একটি নিয়ন্ত্রিত সম্পর্ক বজায় রাখতে হবে।
এই নীতিটি HANYEE এর কাস্টম নির্ভুলতা সমাবেশ উপাদানগুলির সাথে প্রাসঙ্গিক। ম্যানুফ্যাকচারিং সিদ্ধান্তের উপর ভিত্তি করে হওয়া উচিত যে কীভাবে অংশটি অ্যাসেম্বলির মধ্যে অবস্থান করে, বেঁধে যায়, ঘোরে বা সঙ্গী হয়- এটিকে বাণিজ্যিকভাবে ঘুরানো বা ল্যাথড হিসাবে বর্ণনা করা হয়েছে কিনা তার উপর নয়।
প্রকৌশলীরা ক্রিটিকাল-টু-ফাংশন ডাইমেনশন সনাক্ত করে আরও ভালো রাউটিং সমর্থন করতে পারে। 'নিরাপত্তার জন্য' প্রতিটি মাত্রাকে শক্ত করা কার্যক্ষমতার উন্নতি ছাড়াই সরঞ্জামের পরিবর্তন, পরিদর্শনের সময় এবং প্রত্যাখ্যানের ঝুঁকি বাড়াতে পারে। পরিষ্কার ডেটাম রেফারেন্স এবং বাস্তবসম্মত সহনশীলতা নির্মাতাকে প্রক্রিয়া নিয়ন্ত্রণে ফোকাস করার অনুমতি দেয় যেখানে এটি কার্যকরী মান রয়েছে।
মেশিন ঘন্টায় হার CNC বাঁক অংশ খরচ শুধুমাত্র একটি উপাদান. প্রোগ্রামিং, টুলিং, ফিক্সচার, সেটআপ, কাটার সময়, ম্যানুয়াল হ্যান্ডলিং, সেকেন্ডারি মেশিনিং, পরিদর্শন, স্ক্র্যাপ এবং রিওয়ার্ক সবই চূড়ান্ত ইউনিট মূল্যে অবদান রাখে। যদি রুটে বারবার স্থানান্তর এবং ব্যাপক যাচাইকরণের প্রয়োজন হয় তাহলে ঘন্টায় কম হার কম লাভজনক হতে পারে।
এই খরচগুলি কীভাবে বিতরণ করা হয় তা উৎপাদনের পরিমাণ পরিবর্তন করে। একটি প্রোটোটাইপ নমনীয় টুলিং এবং দ্রুত বৈধতা থেকে উপকৃত হয়, যেখানে একটি ছোট ব্যাচ বিস্তৃত ফিক্সচারকে সমর্থন করতে পারে না। রিপিট অর্ডার স্থিতিশীল ওয়ার্কহোল্ডিং, নিয়ন্ত্রিত টুল লাইফ এবং নথিভুক্ত প্রক্রিয়া সেটিংসের উপর বেশি মূল্য দেয়। উচ্চ ভলিউমে, বার ফিডিং, স্বয়ংক্রিয় লোডিং, এবং কম ম্যানুয়াল হ্যান্ডলিং শ্রম সামগ্রী কমাতে এবং সামঞ্জস্য উন্নত করতে পারে।
একটি মাল্টিটাস্কিং মেশিনের অপারেটিং খরচ বেশি হতে পারে তবুও সেকেন্ডারি সেটআপগুলি সরিয়ে প্রতি অংশের দাম কমাতে পারে। বিপরীতটিও সম্ভব: একটি উন্নত মেশিনে উত্পাদিত একটি সাধারণ শ্যাফ্ট অপ্রয়োজনীয় প্রোগ্রামিং এবং টুলিং ওভারহেড বহন করতে পারে। নির্ভুল উদ্ধৃতির জন্য সর্বনিম্ন মেশিনের হার বেছে নেওয়ার পরিবর্তে সমগ্র উত্পাদন রুট তুলনা করা প্রয়োজন।
উপাদান গ্রেড কাটিয়া গতি, টুল নির্বাচন, চিপ গঠন, তাপ উত্পাদন, বিকৃতি, এবং অর্জনযোগ্য ফিনিস প্রভাবিত করে। 'স্টেইনলেস স্টীল' একটি সম্পূর্ণ স্পেসিফিকেশন নয় কারণ বিভিন্ন গ্রেড কাটতে ভিন্নভাবে সাড়া দিতে পারে এবং বিভিন্ন ক্ষয়, শক্তি বা সমাবেশের প্রয়োজনীয়তা পূরণ করতে পারে। RFQ এর সঠিক খাদ, অবস্থা এবং প্রয়োজনীয় উপাদানের সার্টিফিকেশন সনাক্ত করা উচিত।
জ্যামিতি এবং উপাদান একসঙ্গে মূল্যায়ন করা আবশ্যক. লম্বা সরু শ্যাফ্টগুলি বিচ্যুত বা কম্পিত হতে পারে এবং এর জন্য টেলস্টক সমর্থন, একটি স্থির বিশ্রাম, বা একটি সংশোধিত কাটিং ক্রম প্রয়োজন হতে পারে। পাতলা দেয়ালের বুশিংগুলি অত্যধিক ক্ল্যাম্পিং চাপে বিকৃত হতে পারে, যখন শক্ত বা কাজ-কঠিন অ্যালয়গুলি হাতিয়ার পরিধান এবং তাপীয় লোড বাড়াতে পারে।
এই কারণগুলি মূল্য এবং প্রক্রিয়ার স্থিতিশীলতা উভয়কেই প্রভাবিত করে। একটি সরবরাহকারী নির্ভরযোগ্য CNC টার্নিং পার্টস শুধুমাত্র মাত্রা ব্যবহার করে পরিকল্পনা করতে পারে না যখন বস্তুগত অবস্থা ওয়ার্কহোল্ডিং এবং কাটা আচরণকে প্রভাবিত করে। HANYEE ইস্পাত, অ্যালুমিনিয়াম, পিতল, স্টেইনলেস স্টীল, তামা, টাইটানিয়াম, ইঞ্জিনিয়ারিং প্লাস্টিক এবং বিশেষ অ্যালয়গুলির সাথে কাজ করে, যা নির্দিষ্ট উপাদানের চারপাশে মেশিনিং রুট এবং টুলিং নির্বাচন করার অনুমতি দেয়।
একটি সম্পূর্ণ RFQ এর প্রয়োজনীয়তা অনুমান করার পরিবর্তে রুট সুপারিশ করার জন্য প্রস্তুতকারক প্রকৌশলীদের জন্য যথেষ্ট তথ্য প্রদান করা উচিত:
● সহনশীলতা এবং ডেটাম রেফারেন্স সহ একটি মাত্রাযুক্ত 2D অঙ্কন
● একটি 3D CAD মডেল যেখানে উপলব্ধ
● সঠিক উপাদান গ্রেড এবং অবস্থা
● প্রোটোটাইপ, ব্যাচ এবং আনুমানিক বার্ষিক পরিমাণ
● ক্রিটিকাল-টু-ফাংশন এবং মিলনের মাত্রা
● থ্রেড স্পেসিফিকেশন এবং প্রয়োজনীয় গেজ
● পৃষ্ঠের রুক্ষতা, তাপ চিকিত্সা, এবং আবরণ প্রয়োজনীয়তা
● Burr, প্রান্ত বিরতি, পরিচ্ছন্নতা, প্যাকেজিং, এবং ট্রেসেবিলিটি প্রত্যাশা
● প্রথম-নিবন্ধ, পরিদর্শন-প্রতিবেদন, বা PPAP ডকুমেন্টেশনের প্রয়োজন
গুণমান পরিকল্পনা তারপর প্রতিটি সমালোচনামূলক বৈশিষ্ট্য একটি উপযুক্ত পরিমাপ পদ্ধতির সাথে সংযুক্ত করা উচিত। ক্রেতাদের জিজ্ঞাসা করা উচিত যে উৎপাদনের সময় কোন মাত্রাগুলি পরীক্ষা করা হয়, কীভাবে ঘনত্ব এবং রানআউট যাচাই করা হয়, একটি প্রথম-নিবন্ধ প্রতিবেদন পাওয়া যায় কিনা এবং কিভাবে পুনরাবৃত্তি অর্ডারগুলি সামঞ্জস্যপূর্ণ রাখা হয়।
প্রযুক্তিগত কারণ ছাড়াই একটি নির্দিষ্ট মেশিনের দাবি করার পরিবর্তে, ক্রেতাদের ফাংশন, ভলিউম এবং গ্রহণযোগ্যতার মানদণ্ডের সাথে যোগাযোগ করা উচিত। এটি সরবরাহকারীকে পরিমাপযোগ্য প্রয়োজনীয়তার উপর ভিত্তি করে স্ট্যান্ডার্ড টার্নিং, লাইভ-টুল মেশিনিং বা একটি সমন্বিত মাল্টি-অপারেশন রুট সুপারিশ করতে দেয়।
সিএনসি টার্নিং এবং সিএনসি ল্যাথিং সাধারণত একই মেশিনিং নীতিকে বর্ণনা করে, তাই সঠিক সিদ্ধান্তটি অংশ জ্যামিতি, বৈশিষ্ট্য সম্পর্ক, সহনশীলতার প্রয়োজনীয়তা, উপাদান এবং উত্পাদন পরিমাণের চেয়ে পরিভাষার উপর কম নির্ভর করে। সরল ঘূর্ণন উপাদান দুই-অক্ষের বাঁক অনুসারে হতে পারে, যখন অফ-অক্ষের বিবরণ বা শক্তভাবে সম্পর্কিত বৈশিষ্ট্যগুলি লাইভ টুলিং বা একটি সম্মিলিত টার্ন-মিল রুটকে ন্যায্যতা দিতে পারে।
Ningbo Hanyue Metal Products Co., Ltd. কাস্টম CNC টার্নিং পার্টস সমর্থন করে যার জন্য নিয়ন্ত্রিত মাত্রা, পুনরাবৃত্তিযোগ্য উৎপাদন, এবং ব্যবহারিক প্রক্রিয়া পরিকল্পনা প্রয়োজন। অঙ্কনের সাথে সরঞ্জাম এবং পরিদর্শন পদ্ধতির মিল করা অপ্রয়োজনীয় সেটআপগুলি হ্রাস করতে, উত্পাদন ঝুঁকি সীমিত করতে এবং আরও সামঞ্জস্যপূর্ণ সমাবেশের ফলাফল অর্জন করতে সহায়তা করে।
উত্তর: সাধারণত, হ্যাঁ। উভয় পদই যন্ত্রকে বর্ণনা করে যেখানে ওয়ার্কপিসটি ঘোরে যখন কাটার সরঞ্জামগুলি উপাদান অপসারণ করে। 'টার্নিং' অপারেশনের নাম দেয়, যখন 'লেদ' মেশিনের নাম দেয়।
উত্তর: সিএনসি বাঁকানো অংশগুলি নলাকার বা ঘূর্ণায়মানভাবে প্রতিসম ডিজাইনের জন্য সবচেয়ে উপযুক্ত, যার মধ্যে শ্যাফ্ট, পিন, বুশিং, হাতা, স্পেসার, কলার, থ্রেডেড ফিটিং এবং ঘনকেন্দ্রিক বোর সহ উপাদান রয়েছে।
উত্তর: একটি মৌলিক লেদ প্রধানত অক্ষীয় বাঁক ক্রিয়া সম্পাদন করে। একটি বাঁক কেন্দ্র লাইভ টুলিং, Y- এবং C-অক্ষ আন্দোলন, বা অতিরিক্ত বৈশিষ্ট্যগুলির জন্য একটি সাব-স্পিন্ডল যোগ করতে পারে।
উঃ হ্যাঁ। লাইভ টুলিং এবং অতিরিক্ত অক্ষ সহ বাঁকানো কেন্দ্রগুলি উপাদান স্থানান্তর না করেই ফ্ল্যাট মিল করতে পারে, অফ-সেন্টার গর্ত ড্রিল করতে পারে, স্লট কাটতে পারে এবং পাশের বৈশিষ্ট্যগুলি ট্যাপ করতে পারে।
উত্তর: যখন অংশটি প্রধানত গোলাকার হয় এবং এর গুরুত্বপূর্ণ বৈশিষ্ট্যগুলি একটি কেন্দ্রীয় অক্ষ অনুসরণ করে তখন বাঁক বেছে নিন। মিলিং সাধারণত বিস্তৃত সমতল পৃষ্ঠ, পকেট এবং অনিয়মিত রূপের জন্য আরও উপযুক্ত।
