
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-07-06 منبع: سایت


هنگامی که دو تامین کننده یک قطعه را به عنوان یک قطعه تراش CNC و یک قطعه تراش CNC توصیف می کنند، این عبارت می تواند باعث شود که نقل قول ها بر اساس فرآیندهای مختلف تولید به نظر برسد. در عمل، هر دو اصطلاح معمولاً به ماشینکاری یک قطعه کار دوار با ابزارهای برش برای ایجاد ویژگی های گرد یا متقارن چرخشی اشاره دارند.
انتخاب واقعی در تنظیمات دستگاه، هندسه ویژگی، روابط تحمل، اندازه دسته و نیاز به عملیات ثانویه نهفته است. درک این عوامل به مهندسان و خریداران کمک می کند تا تصمیم بگیرند که آیا قطعات تراشکاری CNC به ماشینکاری دو محوره، ابزارهای زنده یا یک فرآیند تراشکاری ترکیبی نیاز دارند.
'Turning' معمولاً عملیات ماشینکاری را نامگذاری می کند ، در حالی که 'lathe' نام ماشینی را که آن را انجام می دهد. 'Lathing' یک عبارت کمتر رسمی است که برخی از تامین کنندگان در نقل قول ها، کاتالوگ ها و طبقه بندی محصولات استفاده می کنند. سایر توضیحات رایج عبارتند از: ماشینکاری تراش CNC، قطعات تراش دقیق، اجزای تراش CNC و خدمات تراشکاری سفارشی.
این عبارات به طور خودکار سطوح مختلف دقت یا روش های مختلف برش را نشان نمی دهند. زبان منطقهای، سازمان داخلی محصول، واژگان مشتری و ترجیحات بازاریابی اغلب توضیح میدهند که چرا یک تولیدکننده طرفدار 'چرخش' است در حالی که دیگری از 'lathing' استفاده میکند. در HANYEE، هر دو دسته ماشینکاری با رایانه برای شفتهای سفارشی، پینها، بوشها و اجزای مشابه را پوشش میدهند.
در نتیجه، خریداران نباید بین نقل قول ها تنها بر اساس اصطلاحات تصمیم بگیرند. یکی از تامین کنندگان ممکن است از 'CNC lathing' برای کار مستقیم دو محوره استفاده کند، در حالی که دیگری ممکن است از همان عبارت برای یک مرکز تراش مجهز به ابزارهای برقی و محورهای اضافی استفاده کند. برچسب فرآیند تنها نقطه شروع است. عملیات برنامه ریزی شده نشان می دهد که آیا مسیر متناسب با آن قسمت است یا خیر.
هم در تراشکاری CNC و هم در تراشکاری CNC، استوک میلهای، لوله، یا یک قطعه خالی آماده در یک چاک یا کولت محکم میشود. همانطور که مواد در اطراف خط مرکزی خود می چرخند، ابزارها مواد را از سطوح خارجی و داخلی حذف می کنند. این حرکت به طور طبیعی از هندسه های استوانه ای، مخروطی، پلکانی، شیاردار، حفره دار و رزوه ای پشتیبانی می کند.
قطعات تراشکاری معمولی CNC شامل شفت ها، پین ها، بوش ها، آستین ها، اسپیسرها، یقه ها، میله ها و اتصالات رزوه دار می باشد. HANYEE این قابلیت را برای پین ها، بوش ها، میله ها و سایر محصولاتی که ویژگی های اصلی آنها از تقارن چرخشی پیروی می کند، اعمال می کند.
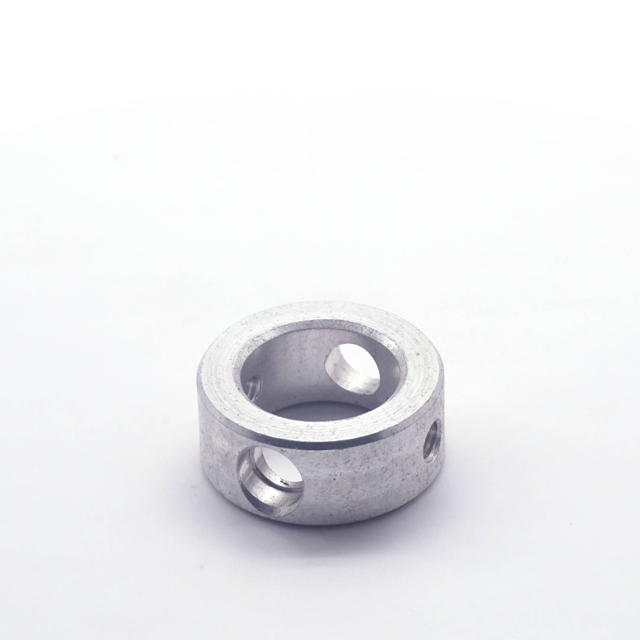
با این حال، نام قطعات به تنهایی مسیر کامل را تعیین نمی کند. شافتی که فقط قطر پلهای دارد ممکن است روی یک ماشین تراش معمولی بماند، در حالی که یقه شفت با سوراخهای جانبی کار خارج از محور را معرفی میکند. دو جزء را می توان هر دو بخش تبدیل شده نامید، در حالی که به ماشین آلات، ابزار، محل کار و برنامه های بازرسی کاملاً متفاوتی نیاز دارند.
تراش CNC معمولی در درجه اول حرکت ابزار را در امتداد محورهای X و Z کنترل می کند. محور X حرکت شعاعی به سمت یا دور از خط مرکزی دوک را کنترل می کند، در حالی که محور Z حرکت در طول قطعه کار را کنترل می کند. این چیدمان برای قطعاتی که ویژگی های مهم آنها از یک محور چرخش پیروی می کند، مناسب است.
عملیات متداول دو محوره شامل رو به رو شدن، چرخش مستقیم، تراش مخروطی، حفاری، شیار، رزوه کشی، پخ زدن و جداسازی است. به عنوان مثال، بوشینگ با قطرهای داخلی و خارجی کنترل شده، اغلب می تواند بدون ابزارهای فرز برقی به طور موثر تکمیل شود. همین امر در مورد پینها، آستینها، ناودانیهای رزوهدار و جداکنندههای بدون عارضه که ویژگیهای آنها متحدالمرکز یا محوری باقی میماند نیز صدق میکند.
تجهیزات اصلی می توانند مزایای هزینه عملی را برای چنین قطعات تراشکاری CNC ارائه دهند. برنامهنویسی معمولاً مستقیمتر است، نیازهای ابزار آسانتر مدیریت میشوند و راهاندازی ممکن است متغیرهای کمتری را شامل شود. پرداخت برای محورهای اضافی، بخشی را که فاقد ویژگی های جانبی یا روابط موقعیتی پیچیده است، بهبود نمی بخشد.
یک مرکز چرخش میتواند فراتر از حرکت استاندارد XZ با افزودن موقعیتیابی دوک محور C، حرکت محور Y، ابزار زنده، یک اسپیندل فرعی یا تغذیه خودکار میلهای گسترش یابد. محور C قطعه کار را برای ماشین کاری کنترل شده و جانبی قرار می دهد یا می چرخاند، در حالی که ابزارهای برقی می توانند بدون انتقال قطعه به ماشین جداگانه سوراخ کنند، ضربه بزنند یا آسیاب کنند. تنظیمات آسیاب چرخشی چند محوره نیز ممکن است از یک اسپیندل فرعی برای ماشینکاری انتهای مخالف استوک استفاده کنند.
این قابلیتها زمانی مرتبط میشوند که نقشهها شامل تخت، سوراخهای متقاطع، شکافهای جانبی، رشتههای شعاعی، کلیدها، سوراخهای خارج از مرکز یا جزئیات پشتی باشند. یک یقه با یک سوراخ جانبی ممکن است چرخانده شود و در یک گیره سوراخ شود و به حفظ رابطه بین سوراخ و موقعیت سوراخ کمک کند. به همین ترتیب، زمانی که هر دو انتهای یک جزء به ویژگیهای کنترلشده نیاز دارند، یک اسپیندل فرعی ممکن است جابجایی دستی را کاهش دهد.
قابلیت بیشتر به طور خودکار مقرون به صرفه تر نیست. ماشینهای پیشرفته به برنامهنویسی مناسب، دارندگان ابزار محرک، دانش راهاندازی و اعتبارسنجی فرآیند نیاز دارند. برای یک اسپیسر ساده، استفاده از یک مرکز چندوظیفهای ممکن است بدون ایجاد کیفیت معنیدار یا مزایای زمان سرب، هزینهها را افزایش دهد.
توضیحات در نقل قول |
معنی احتمالی |
آنچه خریدار باید بپرسد |
تراشکاری CNC |
ماشینکاری عمومی یک قطعه کار دوار |
چند محور و راه اندازی برنامه ریزی شده است؟ |
تراش CNC |
معمولاً اصطلاح دیگری برای تراشکاری CNC است |
آیا مسیر پیشنهادی چرخش پایه است یا چند محوره؟ |
چرخش ابزار زنده |
چرخش با ابزارهای حفاری یا فرز برقی |
کدام ویژگی های خارج از محور در یک راه اندازی باقی می مانند؟ |
ماشینکاری آسیاب چرخشی |
چرخش و فرز در یک مسیر هماهنگ |
آیا همه ویژگی های حیاتی گیره یکسانی دارند؟ |
آسیاب ثانویه |
جزء تبدیل شده به ماشین دیگری منتقل می شود |
داده ها و تلورانس های موقعیتی چگونه منتقل می شوند؟ |
طراحی ابتدا باید از نظر هندسه غالب آن ارزیابی شود. هنگامی که بیشتر جزء استوانهای، لولهای، مخروطی یا در اطراف یک خط مرکزی مشترک قرار گرفتهاند، چرخش معمولاً فرآیند اصلی منطقی است. قطرهای بیرونی، سوراخها، شانهها، شیارها، مخروطیها و رزوههای محوری همگی میتوانند به طور طبیعی با چرخش قطعه کار ایجاد شوند.
شفتها، پینها، بوشها و اسپیسرها نمونههای رایجی هستند، اما تصمیمگیری نباید تنها به نام محصول متکی باشد. یک اتصال ممکن است بیشتر چرخشی باشد و بنابراین برای چرخش ایدهآل باشد، در حالی که اتصالات دیگر ممکن است شامل چندین وجه صاف و گذرگاههای متقاطع باشد که فرزکاری را به همان اندازه مهم میسازد. HANYEE اجزای مونتاژ، اسپیسرهای برنجی، پیچ های شانه ای، یقه شفت و سایر قطعات سفارشی را با پیچیدگی ویژگی های متفاوت تولید می کند.
قطعاتی که تحت تسلط سطوح مسطح پهن، جیبهای عمیق، الگوهای پیچهای گسترده، یا خطوط آزاد شکل هستند ممکن است به عنوان مسیر اصلی نیاز به فرزکاری داشته باشند. چرخاندن همچنان میتواند یک سوراخ، نخ یا رابط گرد ایجاد کند، اما زمانی که بیشتر حذف مواد دور از محور چرخشی اتفاق میافتد، نباید مجبور به هدایت فرآیند شود. هدف این است که هر ویژگی را به روشی اختصاص دهیم که بتواند آن را به بهترین نحو و به طور مداوم تولید کند.
ویژگی های خارج از محور اغلب تعیین می کنند که آیا چرخش استاندارد کافی است یا خیر. سوراخهای متقاطع، تختهای آسیاب شده، رزوههای شعاعی، شکافهای جانبی، جزئیات غیرعادی، الگوهای پیچها و ماشینکاری پشتی همگی به دسترسی بیشتری نیاز دارند. تعداد، پیچیدگی و ارتباط آنها با سطوح تراشیده شده باید قبل از تأیید مسیر بررسی شود.
سه استراتژی تولید مشترک است:
1. ویژگی های چرخشی را بر روی یک ماشین تراش اولیه کامل کنید، سپس قطعه را برای فرز ثانویه یا سوراخ کاری انتقال دهید.
2. از چرخاندن ابزار زنده برای ماشینکاری تعداد محدودی از جزئیات خارج از محور در طول همان بستن استفاده کنید.
3. زمانی که عملیات جداگانه تعادل بهتری از انعطاف پذیری، زمان چرخه و هزینه ابزارآلات ایجاد می کند، کار را بین تراشکاری و فرز تقسیم کنید.
انتقال بین ماشین ها ذاتاً عمل ضعیفی نیست. برای یک نمونه اولیه یا دسته کوچک با یک سوراخ متقاطع ساده، حفاری ثانویه ممکن است هزینه کمتری نسبت به تهیه یک برنامه چندوظیفه ای و ابزار تخصصی داشته باشد. با این حال، هنگامی که آن سوراخ رابطه موقعیتی محکمی با قطر یاتاقان دارد، تکمیل هر دو ویژگی در یک تنظیم ممکن است خطر انتقال داده را کاهش دهد.
حجم کار خارج از محور نیز مهم است. یک تخت آسیاب شده بر روی یک قسمت استوانهای شکل در غیر این صورت هنوز از مسیر چرخشی پشتیبانی میکند. یک جزء با چندین جیب عمیق، سطوح زاویه دار، و ویژگی های پیچیده چند وجهی ممکن است بهتر به عنوان یک قطعه آسیاب شده با جزئیات چرخانده انتخاب شده در نظر گرفته شود.
روابط عملکردی مستحق توجه بیشتر از ارزش های تحمل جدا شده است. تمرکز حفره به قطر بیرونی، عمود بر شانه، خروجی صندلی یاتاقان، تراز رزوه، و موقعیت سوراخ نسبت به قطر چرخشی مستقیماً بر عملکرد مونتاژ تأثیر می گذارد. این الزامات به تعیین اینکه کدام ویژگی باید یک ساختار راه اندازی و داده را به اشتراک بگذارد کمک می کند.
برداشتن یک جزء از یک فیکسچر و بستن مجدد آن به عملیات بعدی برای ایجاد مجدد محل آن نیاز دارد. حتی با تجهیزات توانمند، راهاندازی دوم متغیرهای مربوط به کار، تراز و انتقال داده را معرفی میکند. بنابراین، زمانی که یک سوراخ متقاطع باید با یک سوراخ نزدیک باشد، چندین قطر یک محور مشترک دارند، یا ویژگی های جلو و عقب باید یک رابطه کنترل شده را حفظ کنند، یک گیره می تواند ارزشمند باشد.
این اصل با اجزای مونتاژ دقیق سفارشی HANYEE مرتبط است. تصمیم ساخت باید بر اساس نحوه قرارگیری، چسباندن، چرخش یا جفت شدن قطعه در داخل مجموعه باشد - نه بر این اساس که آیا به صورت تجاری به عنوان چرخان یا تراش توصیف شده است.
مهندسان می توانند با شناسایی ابعاد حیاتی به عملکرد از مسیریابی بهتر پشتیبانی کنند. سفت کردن هر بعد 'برای ایمنی' ممکن است تغییرات ابزار، زمان بازرسی و خطر رد را بدون بهبود عملکرد افزایش دهد. ارجاعات واضح و تلورانس های واقعی به سازنده اجازه می دهد تا کنترل فرآیند را در جایی که ارزش عملکردی دارد متمرکز کند.
نرخ ساعتی ماشین تنها یک عنصر در هزینه قطعات تراشکاری CNC است. برنامه نویسی، ابزارآلات، وسایل، راه اندازی، زمان برش، جابجایی دستی، ماشینکاری ثانویه، بازرسی، ضایعات و دوباره کاری همه به قیمت واحد نهایی کمک می کنند. اگر مسیر نیاز به انتقال مکرر و تأیید گسترده داشته باشد، نرخ ساعتی پایینتر میتواند اقتصادیتر شود.
کمیت تولید نحوه توزیع این هزینه ها را تغییر می دهد. یک نمونه اولیه از ابزار انعطاف پذیر و اعتبارسنجی سریع سود می برد، در حالی که یک دسته کوچک ممکن است وسایل پیچیده را توجیه نکند. سفارشات مکرر ارزش بیشتری برای کار پایدار، عمر ابزار کنترل شده و تنظیمات فرآیند مستند دارد. در حجمهای بالاتر، تغذیه میلهای، بارگیری خودکار، و کاهش دستکاری دستی میتواند محتوای کار را کاهش داده و ثبات را بهبود بخشد.
یک ماشین چندوظیفه ای ممکن است هزینه عملیاتی بالاتری داشته باشد اما همچنان با حذف تنظیمات ثانویه قیمت هر قطعه را کاهش دهد. برعکس آن نیز ممکن است: یک شفت ساده که روی یک ماشین پیشرفته تولید میشود ممکن است برنامهریزی و ابزارآلات غیرضروری را به همراه داشته باشد. نقل قول دقیق مستلزم مقایسه کل مسیر تولید به جای انتخاب کمترین نرخ ماشین است.
درجه مواد بر سرعت برش، انتخاب ابزار، تشکیل تراشه، تولید گرما، اعوجاج و پرداخت قابل دستیابی تأثیر می گذارد. 'فولاد ضد زنگ' یک مشخصات کامل نیست زیرا گریدهای مختلف می توانند به طور متفاوتی به برش پاسخ دهند و ممکن است نیازهای مختلف خوردگی، استحکام یا مونتاژ را برآورده کنند. RFQ باید آلیاژ، شرایط و هر گونه گواهینامه مواد مورد نیاز را مشخص کند.
هندسه و مواد نیز باید با هم ارزیابی شوند. شفتهای بلند و باریک میتوانند منحرف یا ارتعاش کنند و ممکن است به تکیهگاه دم، استراحت ثابت یا ترتیب برش اصلاحشده نیاز داشته باشند. بوش های دیواره نازک ممکن است تحت فشار بستن بیش از حد دچار اعوجاج شوند، در حالی که آلیاژهای سخت یا سخت می توانند سایش ابزار و بار حرارتی را افزایش دهند.
این عوامل بر ثبات قیمت و فرآیند تأثیر می گذارند. هنگامی که شرایط مواد بر روی کار و رفتار برش تاثیر می گذارد، یک تامین کننده نمی تواند قطعات تراشکاری CNC قابل اعتماد را با استفاده از ابعاد به تنهایی برنامه ریزی کند. HANYEE با فولاد، آلومینیوم، برنج، فولاد ضد زنگ، مس، تیتانیوم، پلاستیکهای مهندسی و آلیاژهای ویژه کار میکند و امکان انتخاب مسیر ماشینکاری و ابزار را در اطراف مواد مشخصشده فراهم میکند.
یک RFQ کامل باید اطلاعات کافی را برای مهندسان سازنده فراهم کند تا مسیر را به جای حدس زدن نیازهای آن توصیه کنند:
● طراحی 2 بعدی با تلورانس ها و ارجاعات مبنا
● مدل سه بعدی CAD در صورت وجود
● درجه و شرایط دقیق مواد
● نمونه اولیه، دسته ای، و مقادیر تخمینی سالانه
● ابعاد بحرانی به عملکرد و جفت گیری
● مشخصات رزوه و گیج های مورد نیاز
● زبری سطح، عملیات حرارتی و الزامات پوشش
● انتظارات سوراخ، لبه شکستگی، تمیزی، بسته بندی و قابلیت ردیابی
● نیازهای مستندات مقاله اول، گزارش بازرسی یا PPAP
سپس برنامه ریزی کیفیت باید هر ویژگی مهم را با یک روش اندازه گیری مناسب مرتبط کند. خریداران باید بپرسند که چه ابعادی در طول تولید بررسی میشوند، چگونه تمرکز و خروجی بررسی میشوند، آیا گزارش مقاله اول در دسترس است یا خیر، و چگونه سفارشهای تکراری ثابت نگه داشته میشوند.
خریداران به جای تقاضای یک ماشین خاص بدون دلیل فنی، باید عملکرد، حجم و معیارهای پذیرش را در میان بگذارند. این به تامین کننده اجازه می دهد تا چرخش استاندارد، ماشینکاری با ابزار زنده یا یک مسیر هماهنگ چند عملیاتی را بر اساس نیازهای قابل اندازه گیری توصیه کند.
تراشکاری CNC و تراشکاری CNC به طور کلی یک اصل ماشینکاری را توصیف می کنند، بنابراین تصمیم درست کمتر به اصطلاحات بستگی دارد تا به هندسه قطعه، روابط ویژگی ها، الزامات تحمل، مواد و حجم تولید. اجزای چرخشی ساده ممکن است برای چرخش دو محوره مناسب باشند، در حالی که جزئیات خارج از محور یا ویژگیهای کاملاً مرتبط میتوانند ابزارهای زنده یا یک مسیر چرخشی ترکیبی را توجیه کنند.
Ningbo Hanyue Metal Products Co. Ltd. از قطعات تراشکاری CNC سفارشی که به ابعاد کنترل شده، تولید قابل تکرار و برنامه ریزی فرآیند عملی نیاز دارند، پشتیبانی می کند. تطبیق تجهیزات و رویکرد بازرسی با نقشه به کاهش تنظیمات غیر ضروری، محدود کردن ریسک تولید و دستیابی به نتایج مونتاژ سازگارتر کمک میکند.
پاسخ: معمولاً بله. هر دو اصطلاح ماشینکاری را توصیف می کنند که در آن قطعه کار می چرخد در حالی که ابزار برش مواد را حذف می کند. 'Turning' عملیات را نامگذاری می کند، در حالی که 'lathe' نام ماشین را می گذارد.
A: قطعات تراشکاری CNC برای طرحهای استوانهای یا متقارن دورانی، از جمله شفتها، پینها، بوشها، آستینها، فاصلهدهندهها، یقهها، اتصالات رزوهدار و قطعات با سوراخهای متحدالمرکز مناسبتر هستند.
A: یک ماشین تراش پایه عمدتاً عملیات تراش محوری را انجام می دهد. یک مرکز چرخش ممکن است ابزار زنده، حرکت محور Y و C یا یک دوک فرعی را برای ویژگیهای اضافی اضافه کند.
ج: بله. مراکز تراش با ابزارهای زنده و محورهای اضافی میتوانند بدون انتقال قطعه، تختهها را آسیاب کنند، سوراخهایی خارج از مرکز ایجاد کنند، شکافها را برش دهند و روی ویژگیهای کناری ضربه بزنند.
پاسخ: زمانی که قطعه عمدتاً گرد است و ویژگی های مهم آن از یک محور مرکزی پیروی می کند، چرخش را انتخاب کنید. فرز به طور کلی برای سطوح صاف پهن، جیب ها و خطوط نامنظم مناسب تر است.
