
Pregleda: 0 Autor: Urednik stranice Vrijeme objave: 2026-07-06 Porijeklo: stranica


Kada dva dobavljača opisuju istu komponentu kao CNC tokareni dio i CNC strugani dio, formulacija može učiniti da se citati temelje na različitim proizvodnim procesima. U praksi se oba pojma obično odnose na strojnu obradu rotirajućeg obratka s alatima za rezanje kako bi se stvorile okrugle ili rotacijski simetrične značajke.
Pravi izbor leži u postavkama stroja, geometriji značajki, odnosima tolerancija, veličini serije i potrebi za sekundarnim operacijama. Razumijevanje ovih čimbenika pomaže inženjerima i kupcima da odluče hoće li CNC dijelovi za tokarenje zahtijevaju osnovnu dvoosnu obradu, alate pod naponom ili kombinirani postupak tokarenja.
'Tokarenje' obično imenuje operaciju strojne obrade, dok 'strug' imenuje stroj koji je izvodi. 'Lating' je manje formalan izraz koji neki dobavljači koriste u ponudama, katalozima i klasifikacijama proizvoda. Drugi uobičajeni opisi uključuju obradu CNC tokarilom, precizne dijelove tokarilice, CNC tokarene komponente i usluge tokarenja po narudžbi.
Ovi pojmovi ne označavaju automatski različite razine preciznosti ili različite metode rezanja. Regionalni jezik, unutarnja organizacija proizvoda, rječnik kupaca i marketinške preferencije često objašnjavaju zašto jedan proizvođač daje prednost 'tokarenju', dok drugi koristi 'struganje'. U HANYEE-u obje kategorije pokrivaju računalno upravljanu obradu za prilagođene osovine, klinove, čahure i slične komponente.
Shodno tome, kupci se ne bi trebali odlučivati između ponuda samo na temelju terminologije. Jedan dobavljač može koristiti 'CNC letvicu' za izravni dvoosni rad, dok drugi može koristiti istu frazu za tokarski centar opremljen električnim alatima i dodatnim sjekirama. Oznaka procesa samo je početna točka; planirane operacije otkrivaju odgovara li ruta dijelu.
I kod CNC tokarenja i kod CNC letvica, šipka, cijevi ili pripremljeni proizvod pričvršćeni su u steznu glavu ili steznu čauru. Kako se materijal okreće oko svoje središnje crte, alati uklanjaju materijal s vanjskih i unutarnjih površina. Ovo kretanje prirodno podržava cilindrične, stožaste, stepenaste, utorene, probušene i navojne geometrije.
Tipični CNC dijelovi za tokarenje uključuju osovine, klinove, čahure, rukavce, odstojnike, prstenove, šipke i navojne spojeve. HANYEE ovu mogućnost primjenjuje na klinove, čahure, šipke i druge proizvode čije glavne značajke slijede rotacijsku simetriju.
Sama imena dijelova, međutim, ne određuju potpunu rutu. Osovina sa samo stepenastim promjerima može ostati na osnovnom tokarskom stroju, dok prsten osovine s bočnim rupama uvodi rad izvan osi. Dvije se komponente mogu nazvati tokarenim dijelovima dok zahtijevaju znatno različite strojeve, alate, radni držač i planove pregleda.
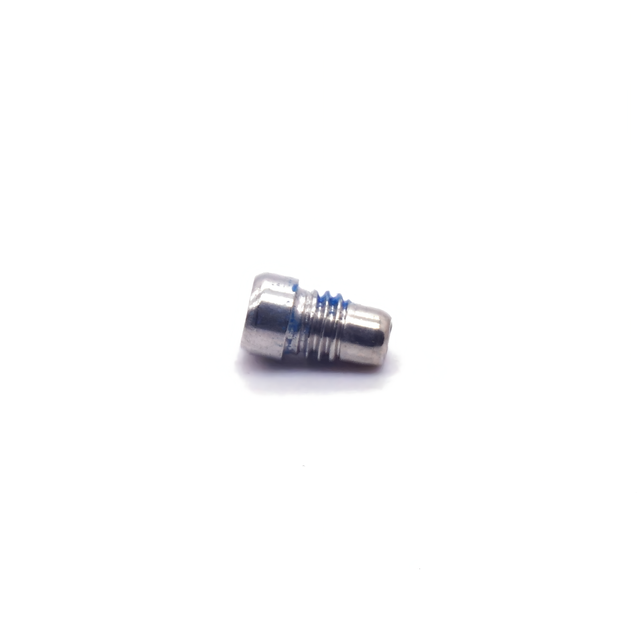
Konvencionalni CNC tokarski stroj prvenstveno kontrolira kretanje alata duž X i Z osi. Os X upravlja radijalnim kretanjem prema ili od središnje linije vretena, dok os Z kontrolira kretanje duž duljine obratka. Ovaj raspored dobro odgovara dijelovima čije važne značajke slijede jednu os rotacije.
Uobičajene operacije s dvije osi uključuju sučeljenje, ravno tokarenje, konusno tokarenje, bušenje, urezivanje utora, narezivanje navoja, skošenje i odvajanje. Čahura s kontroliranim unutarnjim i vanjskim promjerom, na primjer, često se može učinkovito dovršiti bez električnih alata za glodanje. Isto se odnosi na nekomplicirane igle, rukavce, navojne klinove i odstojnike čije karakteristike ostaju koncentrične ili aksijalne.
Osnovna oprema može ponuditi praktične troškovne prednosti za takve CNC dijelove za tokarenje. Programiranje je obično izravnije, zahtjevima alata lakše je upravljati, a postavljanje može uključivati manje varijabli. Plaćanje dodatnih osi ne poboljšava dio koji ne sadrži bočne značajke ili složene položajne odnose.
Tokarski centar može se proširiti izvan standardnog XZ gibanja dodavanjem pozicioniranja vretena C-osi, pomicanja Y-osi, aktivnog alata, pomoćnog vretena ili automatiziranog dodavanja šipke. Os C postavlja ili rotira izradak za kontroliranu čeonu i bočnu obradu, dok električni alati mogu bušiti, narezivati ili glodati bez prijenosa komponente na poseban stroj. Konfiguracije glodalice s više osi također mogu koristiti pomoćno vreteno za obradu suprotnog kraja materijala.
Ove mogućnosti postaju relevantne kada crteži uključuju ravnine, križne rupe, bočne utore, radijalne navoje, utore za ključeve, rupe izvan središta ili detalje sa stražnje strane. Obujmica s bočnom rupom može se okrenuti i izbušiti u jednom stezanju, pomažući u očuvanju odnosa između položaja provrta i rupe. Isto tako, pomoćno vreteno može smanjiti ručno rukovanje kada oba kraja komponente zahtijevaju kontrolirane značajke.
Veća sposobnost nije automatski i ekonomičnija. Napredni strojevi zahtijevaju odgovarajuće programiranje, pokretane držače alata, znanje o postavljanju i provjeru valjanosti procesa. Za jednostavan spacer, korištenje višezadaćnog centra može povećati troškove bez stvaranja smislene kvalitete ili prednosti u vremenu.
Opis u citatu |
Vjerojatno značenje |
Što bi kupac trebao pitati |
CNC tokarenje |
Opća obrada rotirajućeg obratka |
Koliko je osi i postavki planirano? |
CNC letvica |
Obično drugi izraz za CNC tokarenje |
Je li predložena trasa osnovna ili tokarenje s više osi? |
Tokarenje alata pod naponom |
Tokarenje motornim alatima za bušenje ili glodanje |
Koje značajke izvan osi ostaju u jednom postavu? |
Obrada struganjem |
Tokarenje i glodanje unutar jedne koordinirane rute |
Hoće li sve kritične značajke dijeliti isto stezanje? |
Sekundarno glodanje |
Okrenuta komponenta premješta se na drugi stroj |
Kako će se prenijeti referentne točke i tolerancije položaja? |
Prvo treba procijeniti dominantnu geometriju crteža. Kada je većina komponenti cilindrična, cjevasta, stožasta ili raspoređena oko zajedničke središnje crte, tokarenje je općenito logičan primarni proces. Vanjski promjeri, provrti, ramena, žljebovi, konusi i aksijalni navoji mogu se prirodno generirati dok se obradak okreće.
Osovine, klinovi, čahure i odstojnici uobičajeni su primjeri, ali odluka se ne bi trebala oslanjati samo na naziv proizvoda. Okov može biti uglavnom rotacijski i stoga idealan za tokarenje, dok drugi okov može sadržavati nekoliko ravnih površina i križnih prolaza koji glodanje čine jednako važnim. HANYEE proizvodi komponente za sklapanje, mesingane odstojnike, ramene vijke, obujmice osovine i druge prilagođene dijelove različite složenosti značajki.
Dijelovi kojima dominiraju široke ravne površine, duboki džepovi, opsežni uzorci vijaka ili konture slobodnog oblika možda će trebati glodanje kao primarni put. Tokarenje još uvijek može stvoriti provrt, navoj ili okruglo sučelje, ali ne bi trebalo biti prisiljeno voditi proces kada se većina uklanjanja materijala odvija dalje od rotacijske osi. Cilj je dodijeliti svaku značajku metodi koja je može proizvesti najučinkovitije i dosljednije.
Značajke izvan osi često određuju je li standardno tokarenje dovoljno. Križno izbušene rupe, glodane ravnine, radijalni navoji, bočni utori, ekscentrični detalji, uzorci vijaka i obrada stražnje strane zahtijevaju dodatni pristup. Prije odobravanja trase potrebno je pregledati njihov broj, složenost i odnos s okrenutim površinama.
Uobičajene su tri proizvodne strategije:
1. Dovršite rotacijske značajke na osnovnom tokarilici, a zatim prenesite dio za sekundarno glodanje ili bušenje.
2. Koristite živo tokarenje alata za obradu ograničenog broja detalja izvan osi tijekom istog stezanja.
3. Podijelite posao između tokarenja i glodanja kada odvojene operacije pružaju bolju ravnotežu fleksibilnosti, vremena ciklusa i troškova alata.
Prijenos između strojeva nije sama po sebi loša praksa. Za prototip ili malu seriju s jednostavnom križnom rupom, sekundarno bušenje može koštati manje od pripreme višezadaćnog programa i specijaliziranog alata. Međutim, kada ta rupa ima tijesan položajni odnos s promjerom ležaja, dovršetak obje značajke u jednom postavljanju može smanjiti rizik prijenosa referentne točke.
Volumen rada izvan osi također je važan. Jedna glodana ploha na inače cilindričnom dijelu još uvijek podržava trasu koja vodi tokarenje. Komponentu s nekoliko dubokih džepova, nagnutim površinama i složenim višeslojnim značajkama bolje je tretirati kao mljeveni dio s odabranim tokarenim detaljima.
Funkcionalni odnosi zaslužuju više pozornosti nego izolirane vrijednosti tolerancije. Koncentričnost provrta prema vanjskom promjeru, okomitost ramena, odstupanje ležišta ležaja, poravnanje navoja i položaj rupe u odnosu na tokareni promjer mogu izravno utjecati na performanse sklopa. Ovi zahtjevi pomažu odrediti koje bi značajke trebale dijeliti strukturu postavki i datuma.
Uklanjanje komponente s jednog učvršćenja i njezino ponovno stezanje zahtijeva sljedeću operaciju ponovnog uspostavljanja njezine lokacije. Čak i uz sposobnu opremu, druga postavka uvodi varijable držanja, poravnanja i prijenosa datuma. Pojedinačno stezanje stoga može biti vrijedno kada se križni otvor mora usko poravnati s provrtom, nekoliko promjera ima zajedničku os ili kada prednji i stražnji elementi moraju održavati kontrolirani odnos.
Ovo je načelo relevantno za HANYEE-ove prilagođene komponente za precizno sklapanje. Odluka o proizvodnji trebala bi se temeljiti na tome kako se dio nalazi, pričvršćuje, rotira ili spaja unutar sklopa—a ne na tome je li komercijalno opisan kao tokaren ili strugan.
Inženjeri mogu podržati bolje usmjeravanje identificiranjem dimenzija kritičnih za funkcioniranje. Zatezanje svake dimenzije 'radi sigurnosti' može povećati izmjene alata, vrijeme pregleda i rizik odbacivanja bez poboljšanja performansi. Jasne referentne točke i realne tolerancije omogućuju proizvođaču da usmjeri kontrolu procesa tamo gdje ona ima funkcionalnu vrijednost.
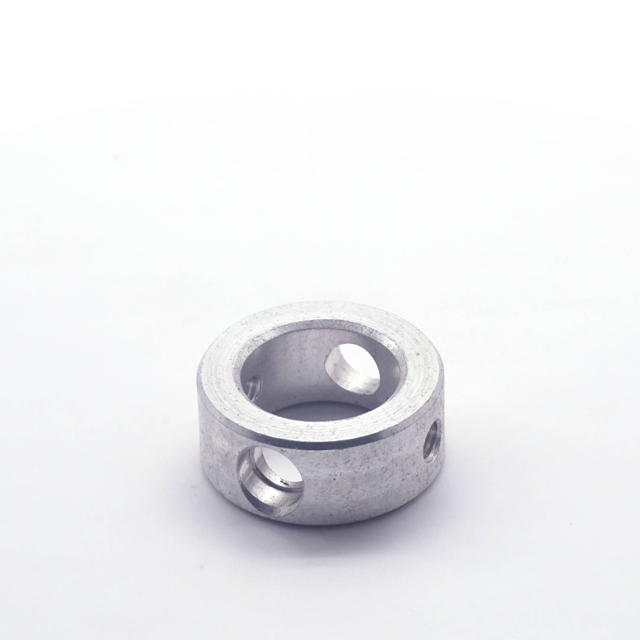
Satnica stroja samo je jedan element u cijeni CNC tokarskih dijelova. Programiranje, alati, oprema, podešavanje, vrijeme rezanja, ručno rukovanje, sekundarna strojna obrada, inspekcija, otpad i prerada doprinose konačnoj jediničnoj cijeni. Niža satnica može postati manje ekonomična ako ruta zahtijeva ponovljena presjedanja i opsežnu provjeru.
Količina proizvodnje mijenja način na koji se ti troškovi raspodjeljuju. Prototip ima koristi od fleksibilnog alata i brze provjere, dok mala serija možda neće opravdati složenu opremu. Ponovljene narudžbe pridaju veću vrijednost stabilnom držanju, kontroliranom vijeku trajanja alata i dokumentiranim postavkama procesa. Pri većim količinama, uvlačenje šipki, automatizirano punjenje i smanjeno ručno rukovanje mogu smanjiti radni udio i poboljšati konzistentnost.
Višezadaćni stroj može imati veće operativne troškove, ali ipak smanjiti cijenu po dijelu uklanjanjem sekundarnih postavki. Moguće je i suprotno: jednostavna osovina proizvedena na naprednom stroju može imati nepotrebne troškove programiranja i alata. Točna ponuda zahtijeva usporedbu cijele proizvodne rute umjesto odabira najniže stope stroja.
Kvaliteta materijala utječe na brzinu rezanja, odabir alata, stvaranje strugotine, stvaranje topline, izobličenje i moguću završnu obradu. 'Nehrđajući čelik' nije potpuna specifikacija jer različite vrste mogu različito reagirati na rezanje i mogu zadovoljiti različite zahtjeve u pogledu korozije, čvrstoće ili sklapanja. Zahtjev za ponudu trebao bi identificirati točnu slitinu, stanje i sve potrebne certifikate materijala.
Geometrija i materijal također se moraju vrednovati zajedno. Duge vitke osovine mogu se deformirati ili vibrirati i možda će trebati oslonac za stražnji dio, stabilan oslonac ili revidirani redoslijed rezanja. Čahure s tankim stijenkama mogu se iskriviti pod pretjeranim pritiskom stezanja, dok čvrste legure ili legure koje otvrdnu mogu povećati trošenje alata i toplinsko opterećenje.
Ovi čimbenici utječu i na cijenu i na stabilnost procesa. Dobavljač ne može planirati pouzdane CNC dijelove za tokarenje koristeći samo dimenzije kada stanje materijala utječe na držanje i ponašanje pri rezanju. HANYEE radi s čelikom, aluminijem, mesingom, nehrđajućim čelikom, bakrom, titanom, inženjerskom plastikom i posebnim legurama, dopuštajući odabir rute strojne obrade i alata oko navedenog materijala.
Potpuni Zahtjev za ponudu trebao bi pružiti dovoljno informacija za proizvodne inženjere da preporuče rutu umjesto da nagađaju njene zahtjeve:
● Dimenzionirani 2D crtež s tolerancijama i referentnim točkama
● 3D CAD model ako je dostupan
● Točan stupanj i stanje materijala
● Prototip, serija i procijenjene godišnje količine
● Kritično funkcioniranje i dimenzije parenja
● Specifikacije navoja i potrebni promjeri
● Zahtjevi za hrapavost površine, toplinsku obradu i premazivanje
● Očekivanja u pogledu neravnina, lomljenja rubova, čistoće, pakiranja i sljedivosti
● Potrebe za prvim člankom, izvješćem o inspekciji ili PPAP dokumentacijom
Planiranje kvalitete zatim treba povezati svaku kritičnu značajku s prikladnom metodom mjerenja. Kupci bi trebali pitati koje se dimenzije provjeravaju tijekom proizvodnje, kako se provjeravaju koncentričnost i odstupanje, je li dostupno izvješće o prvom artiklu i kako se ponovljene narudžbe održavaju dosljednima.
Umjesto da zahtijevaju određeni stroj bez tehničkog razloga, kupci bi trebali priopćiti funkciju, volumen i kriterije prihvaćanja. To dobavljaču omogućuje da preporuči standardno tokarenje, strojnu obradu alatom pod naponom ili koordiniranu rutu s više operacija na temelju mjerljivih zahtjeva.
CNC tokarenje i CNC letvica općenito opisuju isti princip obrade, tako da ispravna odluka ovisi manje o terminologiji nego o geometriji dijela, odnosima značajki, zahtjevima tolerancije, materijalu i obujmu proizvodnje. Jednostavne rotacijske komponente mogu odgovarati tokarenju s dvije osi, dok detalji izvan osi ili usko povezane značajke mogu opravdati radni alat ili kombiniranu rutu tokarskog glodala.
Ningbo Hanyue Metal Products Co., Ltd. podržava prilagođene CNC tokarske dijelove koji zahtijevaju kontrolirane dimenzije, ponovljivu proizvodnju i praktično planiranje procesa. Usklađivanje opreme i pristupa inspekciji s crtežom pomaže smanjiti nepotrebne postavke, ograničiti proizvodni rizik i postići dosljednije rezultate montaže.
O: Obično, da. Oba pojma opisuju strojnu obradu u kojoj se obradak okreće dok alati za rezanje uklanjaju materijal. 'Tokarenje' imenuje operaciju, dok 'strug' imenuje stroj.
O: CNC dijelovi za tokarenje najprikladniji su za cilindrične ili rotacijsko simetrične dizajne, uključujući osovine, klinove, čahure, rukavce, odstojnike, prstenove, navojne spojeve i komponente s koncentričnim provrtima.
O: Osnovni tokarski stroj uglavnom izvodi aksijalno tokarenje. Tokarski centar može dodati aktivni alat, pomicanje Y- i C-osi ili pomoćno vreteno za dodatne značajke.
O: Da. Centri za tokarenje s aktivnim alatom i dodatnim sjekirama mogu glodati plohe, bušiti rupe izvan središta, rezati utore i narezivati bočne elemente bez prijenosa komponente.
O: Odaberite tokarenje kada je dio uglavnom okrugao i njegove kritične značajke slijede središnju os. Glodanje je općenito prikladnije za široke ravne površine, džepove i nepravilne konture.
