
Прегледи: 0 Аутор: Уредник сајта Време објаве: 06.07.2026. Порекло: Сајт


Када два добављача описују исту компоненту као ЦНЦ токарени део и ЦНЦ стругани део, формулација може учинити да се понуде чине засноване на различитим производним процесима. У пракси, оба термина се обично односе на машинску обраду ротирајућег радног предмета помоћу алата за сечење ради стварања округлих или ротационо симетричних карактеристика.
Прави избор лежи у подешавању машине, геометрији карактеристика, односима толеранције, величини серије и потреби за секундарним операцијама. Разумевање ових фактора помаже инжењерима и купцима да одлуче да ли ЦНЦ делови за стругање захтевају основну машинску обраду са две осе, алате под напоном или комбиновани процес стругања.
'Турнинг' обично именује операцију обраде, док 'струг' именује машину која је изводи. „Латхинг“ је мање формалан израз који неки добављачи користе у цитатима, каталозима и класификацијама производа. Остали уобичајени описи укључују ЦНЦ машинску обраду стругом, прецизне делове стругова, ЦНЦ токарене компоненте и услуге стругања по мери.
Ови термини не означавају аутоматски различите нивое прецизности или различите методе сечења. Регионални језик, интерна организација производа, речник купаца и маркетиншке преференције често објашњавају зашто један произвођач фаворизује „окретање“, док други користи „стругање“. У ХАНИЕЕ, обе категорије покривају компјутерски контролисану машинску обраду за прилагођене осовине, клинове, чауре и сличне компоненте.
Сходно томе, купци не би требало да одлучују између понуда само на основу терминологије. Један добављач може да користи „ЦНЦ летве“ за једноставан рад са две осе, док други може користити исту фразу за центар за стругање опремљен електричним алатима и додатним секирама. Ознака процеса је само почетна тачка; планиране операције откривају да ли траса одговара делу.
И код ЦНЦ токарења и код ЦНЦ стругања, шипка, цев или припремљени залогај се учвршћују у стезну главу или стезну чауру. Како се материјал ротира око своје средишње линије, алати уклањају материјал са спољашњих и унутрашњих површина. Ово кретање природно подржава цилиндричну, конусну, степенасту, ужлебљену, пробушену и навојну геометрију.
Типични ЦНЦ делови за стругање укључују осовине, клинове, чауре, чауре, одстојнике, крагне, шипке и навојне спојеве. ХАНИЕЕ примењује ову могућност на клинове, чауре, шипке и друге производе чије главне карактеристике прате ротациону симетрију.
Међутим, само називи делова не одређују комплетну руту. Осовина са само степенастим пречникима може остати на основном стругу, док прстен вратила са бочним рупама уводи рад ван осе. Две компоненте се могу назвати токарским деловима док захтевају знатно различите машине, алате, држање и планове инспекције.
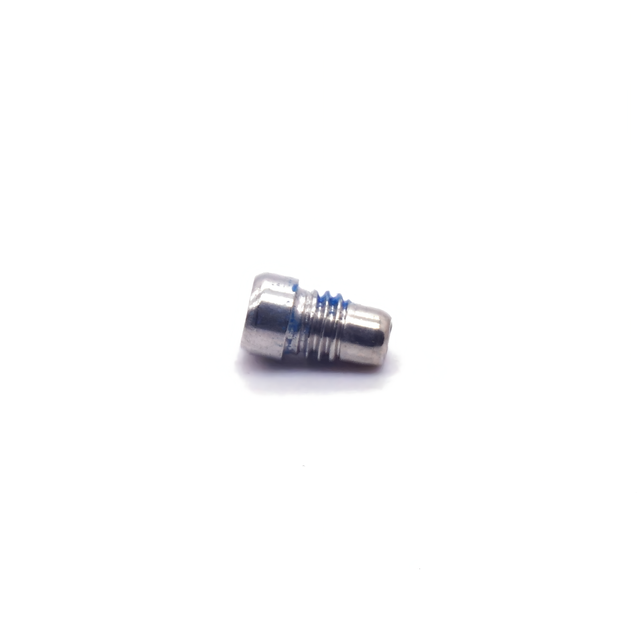
Конвенционални ЦНЦ струг првенствено контролише кретање алата дуж Кс и З осе. Кс оса управља радијалним померањем ка или од средишње линије вретена, док З оса контролише кретање дуж дужине радног предмета. Овај распоред је погодан за делове чије важне карактеристике прате једну осу ротације.
Уобичајене операције са две осе укључују облагање, право стругање, конусно окретање, бушење, жлебове, нарезивање навоја, искошење и одвајање. Чаура са контролисаним унутрашњим и спољашњим пречницима, на пример, често се може ефикасно завршити без електричних алата за глодање. Исто важи и за једноставне игле, навлаке, навојне клинове и одстојнике чије карактеристике остају концентричне или аксијалне.
Основна опрема може понудити практичне предности у погледу трошкова за такве ЦНЦ делове за стругање. Програмирање је обично директније, захтевима алата је лакше управљати, а подешавање може укључивати мање варијабли. Плаћање додатних осе не побољшава део који не садржи бочне карактеристике или сложене позиционе односе.
Центар за окретање се може проширити изван стандардног КСЗ кретања додавањем позиционирања вретена по Ц-оси, померању по И-оси, алата под напоном, под-вретена или аутоматизованог додавања шипке. Ц оса поставља или ротира радни предмет за контролисану чеону и бочну обраду, док електрични алати могу да буше, урезују или глодају без преношења компоненте на засебну машину. Вишеосне конфигурације окретног глодала могу такође користити подвретено за обраду супротног краја кундака.
Ове могућности постају релевантне када цртежи укључују равне, унакрсне рупе, бочне уторе, радијалне навоје, уторе за кључеве, рупе ван центра или детаље са задње стране. Огрлица са бочном рупом може се окренути и избушити у једном стезању, помажући у очувању односа између проврта и положаја рупе. Слично, подвретено може смањити ручно руковање када оба краја компоненте захтевају контролисане функције.
Више могућности није аутоматски економичније. Напредне машине захтевају одговарајуће програмирање, држаче алата са погоном, знање о подешавању и валидацију процеса. За једноставан одстојник, коришћење центра за више задатака може повећати трошкове без стварања значајних предности у погледу квалитета или времена испоруке.
Опис у цитату |
Вероватно значење |
Шта купац треба да пита |
ЦНЦ стругање |
Општа обрада обртног предмета који се окреће |
Колико оса и подешавања је планирано? |
ЦНЦ струга |
Обично други термин за ЦНЦ стругање |
Да ли је предложена рута основна или вишеосна скретања? |
Окретање алата под напоном |
Стругање са електричним алатима за бушење или глодање |
Које функције ван осе остају у једном подешавању? |
Машинска обрада у млину |
Токарење и глодање у оквиру једне координисане руте |
Да ли ће све критичне карактеристике делити исто стезање? |
Секундарно глодање |
Окренута компонента се помера на другу машину |
Како ће се пренети датуми и толеранције положаја? |
Цртеж прво треба проценити због његове доминантне геометрије. Када је већина компоненти цилиндрична, цеваста, конична или распоређена око заједничке средишње линије, окретање је генерално логичан примарни процес. Спољашњи пречници, проврти, рамена, жлебови, конуси и аксијални навоји могу се створити природно како се радни предмет ротира.
Осовине, клинови, чауре и одстојници су уобичајени примери, али одлука не треба да се ослања само на назив производа. Оков може бити углавном ротациони и стога идеалан за окретање, док други окови може да садржи неколико равних површина и пролаза који се укрштају због којих је глодање једнако важно. ХАНИЕЕ производи компоненте за монтажу, месингане одстојнике, завртње за рамена, крагне вратила и друге прилагођене делове са различитом сложеношћу карактеристика.
Делови у којима доминирају широке равне површине, дубоки џепови, обимни шаблони вијака или контуре слободног облика могу захтевати глодање као примарни пут. Токарење и даље може да створи проврт, навој или округло сучеље, али га не треба присиљавати да води процес када се већина уклањања материјала одвија даље од ротационе осе. Циљ је да се свака карактеристика додели методи која може да је произведе најефикасније и најефикасније.
Функције ван осе често одређују да ли је стандардно окретање довољно. Унакрсно избушене рупе, глодане равни, радијални навоји, бочни прорези, ексцентрични детаљи, шаблони вијака и обрада са задње стране захтевају додатни приступ. Њихов број, сложеност и однос према окренутим површинама треба размотрити пре него што се одобри рута.
Три производне стратегије су уобичајене:
1. Завршите ротационе карактеристике на основном стругу, а затим пренесите део за секундарно глодање или бушење.
2. Користите окретање алата под напоном за обраду ограниченог броја детаља ван осе током истог стезања.
3. Подијелите посао између стругања и глодања када одвојене операције пружају бољу равнотежу флексибилности, времена циклуса и трошкова алата.
Пренос између машина није сама по себи лоша пракса. За прототип или малу серију са једноставним унакрсном рупом, секундарно бушење може коштати мање од припреме програма за више задатака и специјализованог алата. Међутим, када та рупа има уску позициону везу са пречником лежаја, комплетирање обе функције у једном подешавању може смањити ризик од преноса података.
Обим рада ван осе је такође важан. Једна глодала плоча на иначе цилиндричном делу и даље подржава руту која води окретање. Компонента са неколико дубоких џепова, угаоним површинама и сложеним карактеристикама са више лица може се боље третирати као глодани део са одабраним окренутим детаљима.
Функционални односи заслужују више пажње од изолованих вредности толеранције. Концентричност проврта и спољашњег пречника, окомитост рамена, извлачење лежишта, поравнање навоја и положај отвора у односу на пречник окретања могу директно утицати на перформансе монтаже. Ови захтеви помажу да се одреди које карактеристике треба да деле подешавање и структуру података.
Уклањање компоненте из једног уређаја и поновно стезање захтева следећу операцију да се поново успостави њена локација. Чак и са способном опремом, друго подешавање уводи варијабле за држање, поравнање и пренос података. Једно стезање стога може бити драгоцено када унакрсна рупа мора бити уско поравната са провртом, када неколико пречника дели заједничку осу или предње и задње карактеристике морају одржавати контролисан однос.
Овај принцип је релевантан за ХАНИЕЕ компоненте за прецизну монтажу по мери. Одлука о производњи треба да се заснива на томе како се део лоцира, причвршћује, ротира или спаја унутар склопа - а не на томе да ли је комерцијално описан као токар или струган.
Инжењери могу да подрже боље рутирање идентификовањем критичних димензија за функцију. Затезање сваке димензије „ради безбедности“ може повећати промене алата, време инспекције и ризик од одбијања без побољшања перформанси. Јасне референтне тачке и реалне толеранције омогућавају произвођачу да фокусира контролу процеса тамо где има функционалну вредност.
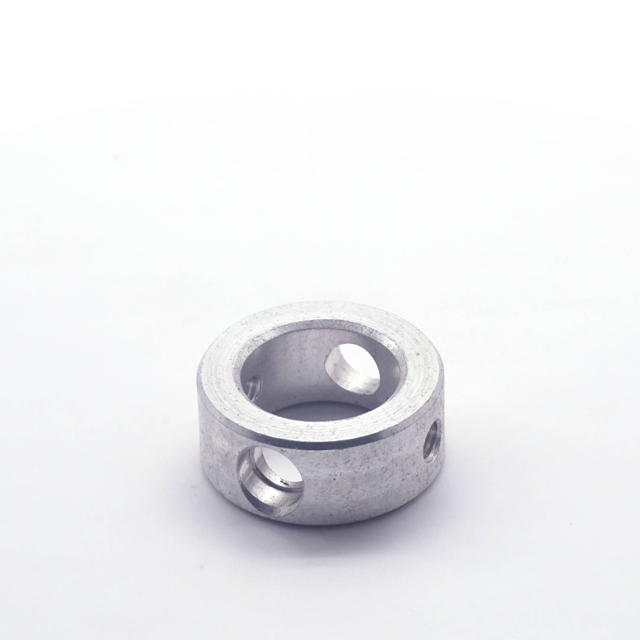
Сатница машине је само један елемент у цени ЦНЦ токарских делова. Програмирање, алат, опрема, подешавање, време сечења, ручно руковање, секундарна обрада, инспекција, отпад и прерада, све то доприноси коначној јединичној цени. Нижа сатница може постати мање економична ако рута захтева поновљене трансфере и опсежну проверу.
Количина производње мења начин на који се ти трошкови дистрибуирају. Прототип има користи од флексибилног алата и брзе валидације, док мала серија можда неће оправдати разрађену опрему. Поновљене поруџбине дају већу вредност стабилном држању рада, контролисаном веку алата и документованим подешавањима процеса. При већим количинама, храњење шипке, аутоматизовано пуњење и смањено ручно руковање могу смањити садржај рада и побољшати конзистентност.
Машина за више задатака може имати веће оперативне трошкове, а ипак смањити цену по делу уклањањем секундарних подешавања. Могуће је и супротно: једноставно вратило произведено на напредној машини може носити непотребно програмирање и алат. Тачно навођење захтева упоређивање целокупне руте производње уместо одабира најниже стопе машине.
Квалитет материјала утиче на брзину резања, избор алата, формирање струготине, стварање топлоте, изобличење и достижну завршну обраду. „Нерђајући челик“ није потпуна спецификација јер различите врсте могу различито реаговати на сечење и могу служити различитим захтевима за корозију, чврстоћу или монтажу. РФК треба да идентификује тачну легуру, стање и све потребне сертификате материјала.
Геометрија и материјал такође морају бити вредновани заједно. Дугачка витка осовина се може скретати или вибрирати и можда ће требати ослонац за задњи део, стабилан одмор или ревидирани редослед сечења. Чауре са танким зидовима могу се изобличити под претераним притиском стезања, док чврсте легуре или легуре које очвршћавају могу повећати хабање алата и топлотно оптерећење.
Ови фактори утичу и на цену и на стабилност процеса. Добављач не може да планира поуздане ЦНЦ делове за стругање користећи само димензије када стање материјала утиче на држање и сечење. ХАНИЕЕ ради са челиком, алуминијумом, месингом, нерђајућим челиком, бакром, титанијумом, инжењерском пластиком и специјалним легурама, омогућавајући избор руте обраде и алата око одређеног материјала.
Комплетан РФК треба да пружи довољно информација за производне инжењере да препоруче руту уместо да погађају њене захтеве:
● Димензионисани 2Д цртеж са толеранцијама и референтним подацима
● 3Д ЦАД модел тамо где је доступан
● Тачан степен и стање материјала
● Прототип, серија и процењене годишње количине
● Критичне за функцију и димензије парења
● Спецификације навоја и потребни мерачи
● Захтеви за храпавост површине, термичку обраду и премаз
● Очекивања од неравнина, ломљења ивица, чистоће, паковања и следљивости
● Потребе за документацијом за први чланак, извештај о инспекцији или ППАП
Планирање квалитета би онда требало да повеже сваку критичну карактеристику са одговарајућим методом мерења. Купци би требало да питају које димензије се проверавају током производње, како се верификују концентричност и испадање, да ли је доступан извештај о првом артиклу и како се поновљене поруџбине одржавају доследним.
Уместо да захтевају одређену машину без техничког разлога, купци треба да саопште функцију, запремину и критеријуме прихватања. То омогућава добављачу да препоручи стандардно стругање, машинску обраду са активним алатом или координисану руту са више операција на основу мерљивих захтева.
ЦНЦ стругање и ЦНЦ стругање генерално описују исти принцип обраде, тако да права одлука зависи мање од терминологије него од геометрије делова, односа карактеристика, захтева за толеранцијом, материјала и обима производње. Једноставне ротационе компоненте могу одговарати двоосном стругању, док детаљи ван осе или уско повезане карактеристике могу оправдати рад алата под напоном или комбиновану руту за окретање глодала.
Нингбо Ханиуе Метал Продуцтс Цо., Лтд. подржава прилагођене ЦНЦ делове за стругање који захтевају контролисане димензије, поновљиву производњу и практично планирање процеса. Усклађивање опреме и приступа инспекцији са цртежом помаже у смањењу непотребних подешавања, ограничавању ризика производње и постизању конзистентнијих резултата монтаже.
О: Обично, да. Оба термина описују машинску обраду у којој се радни предмет ротира док алати за сечење уклањају материјал. 'Турнинг' именује операцију, док 'струг' именује машину.
О: ЦНЦ делови за стругање су најпогоднији за цилиндричне или ротационо симетричне дизајне, укључујући осовине, клинове, чауре, рукаве, одстојнике, крагне, навојне спојеве и компоненте са концентричним отворима.
О: Основни струг углавном изводи операције аксијалног окретања. Центар за стругање може додати алате под притиском, кретање по И и Ц-оси или подвретено за додатне карактеристике.
О: Да. Центри за стругање са алатом под напоном и додатним секирама могу глодати равне, бушити рупе ван центра, сећи прорезе и урезивање бочних делова без преноса компоненте.
О: Одаберите окретање када је део углавном округао и његове критичне карактеристике прате централну осу. Глодање је генерално погодније за широке равне површине, џепове и неправилне контуре.
