
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-07-06 Pochodzenie: Strona


Kiedy dwóch dostawców opisuje ten sam komponent jako część toczoną CNC i część toczoną CNC, sformułowanie może sprawiać wrażenie, że oferty opierają się na różnych procesach produkcyjnych. W praktyce oba terminy zwykle odnoszą się do obróbki obracającego się przedmiotu za pomocą narzędzi skrawających w celu uzyskania okrągłych lub obrotowo symetrycznych elementów.
Prawdziwy wybór leży w konfiguracji maszyny, geometrii elementów, zależnościach tolerancji, wielkości partii i konieczności przeprowadzenia operacji wtórnych. Zrozumienie tych czynników pomaga inżynierom i kupującym podjąć decyzję Części toczone CNC wymagają podstawowej obróbki dwuosiowej, oprzyrządowania na żywo lub połączonego procesu tokarsko-frezarskiego.
„Toczenie” zwykle określa operację obróbki, podczas gdy „tokarka” określa maszynę, która ją wykonuje. „Toczenie” to mniej formalne wyrażenie używane przez niektórych dostawców w ofertach, katalogach i klasyfikacjach produktów. Inne popularne opisy obejmują obróbkę tokarską CNC, precyzyjne części tokarskie, komponenty toczone CNC i niestandardowe usługi toczenia.
Terminy te nie oznaczają automatycznie różnych poziomów precyzji ani różnych metod cięcia. Język regionalny, wewnętrzna organizacja produktów, słownictwo klientów i preferencje marketingowe często wyjaśniają, dlaczego jeden producent preferuje „toczenie”, podczas gdy inny używa „toczenia”. W firmie HANYEE obie kategorie obejmują sterowaną komputerowo obróbkę niestandardowych wałów, sworzni, tulei i podobnych komponentów.
W związku z tym kupujący nie powinni wybierać między ofertami wyłącznie na podstawie terminologii. Jeden dostawca może używać „tokarki CNC” do prostej pracy w dwóch osiach, podczas gdy inny może używać tego samego określenia w przypadku centrum tokarskiego wyposażonego w napędzane narzędzia i dodatkowe osie. Etykieta procesu jest jedynie punktem wyjścia; planowane operacje ujawniają, czy trasa pasuje do danej części.
Zarówno w przypadku toczenia CNC, jak i toczenia CNC półfabrykat, rura lub przygotowany półfabrykat są mocowane w uchwycie lub tulei zaciskowej. Gdy materiał obraca się wokół swojej linii środkowej, narzędzia usuwają materiał z powierzchni zewnętrznych i wewnętrznych. Ten ruch w naturalny sposób obsługuje geometrię cylindryczną, stożkową, schodkową, rowkową, nudną i gwintowaną.
Typowe części toczone CNC obejmują wały, sworznie, tuleje, tuleje, przekładki, kołnierze, pręty i złączki gwintowane. HANYEE stosuje tę możliwość do sworzni, tulei, prętów i innych produktów, których główne cechy są zgodne z symetrią obrotową.
Same nazwy części nie wyznaczają jednak pełnej trasy. Wał o średnicach jedynie stopniowanych może pozostać na tokarce podstawowej, natomiast kołnierz wału z otworami bocznymi wprowadza pracę pozaosiową. Obydwa komponenty można nazwać częściami toczonymi, choć wymagają zasadniczo różnych maszyn, narzędzi, uchwytów roboczych i planów kontroli.
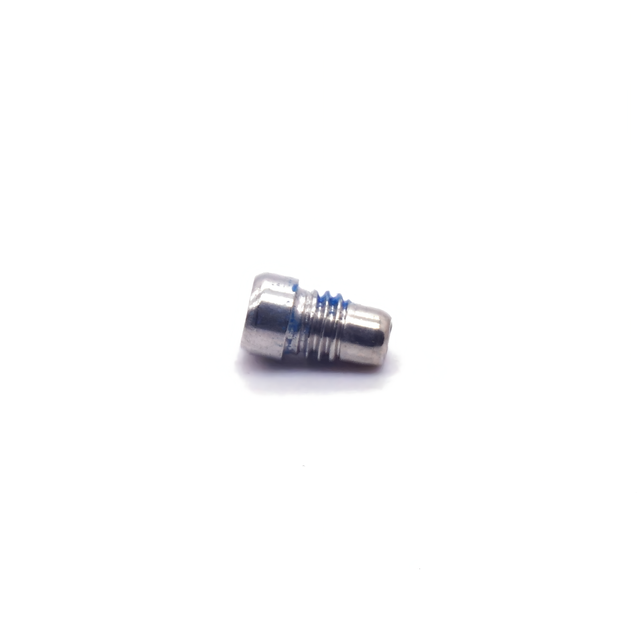
Konwencjonalna tokarka CNC steruje przede wszystkim ruchem narzędzia wzdłuż osi X i Z. Oś X steruje ruchem promieniowym w kierunku lub od linii środkowej wrzeciona, podczas gdy oś Z steruje ruchem wzdłuż długości przedmiotu obrabianego. Układ ten jest dobrze dostosowany do części, których ważne cechy przebiegają zgodnie z jedną osią obrotu.
Typowe operacje dwuosiowe obejmują planowanie, toczenie proste, toczenie stożkowe, wytaczanie, rowkowanie, gwintowanie, fazowanie i przecinanie. Na przykład tuleja o kontrolowanej średnicy wewnętrznej i zewnętrznej często może być wykonana skutecznie bez napędzanych narzędzi frezarskich. To samo dotyczy nieskomplikowanych sworzni, tulei, kołków gwintowanych i przekładek, których cechy pozostają koncentryczne lub osiowe.
Podstawowe wyposażenie może zapewnić praktyczne korzyści kosztowe w przypadku takich części tokarskich CNC. Programowanie jest zwykle bardziej bezpośrednie, wymagania dotyczące narzędzi są łatwiejsze do zarządzania, a konfiguracja może obejmować mniej zmiennych. Płacenie za dodatkowe osie nie poprawia części, która nie zawiera cech pobocznych ani skomplikowanych relacji pozycyjnych.
Centrum tokarskie może wykraczać poza standardowy ruch XZ poprzez dodanie pozycjonowania wrzeciona w osi C, ruchu w osi Y, oprzyrządowania napędzanego, wrzeciona pomocniczego lub automatycznego podawania pręta. Oś C pozycjonuje lub obraca przedmiot obrabiany w celu kontrolowanej obróbki czołowej i bocznej, podczas gdy narzędzia napędzane mogą wiercić, gwintować lub frezować bez przenoszenia przedmiotu do osobnej maszyny. Konfiguracje wieloosiowe tokarsko-frezarskie mogą również wykorzystywać wrzeciono pomocnicze do obróbki przeciwnego końca półproduktu.
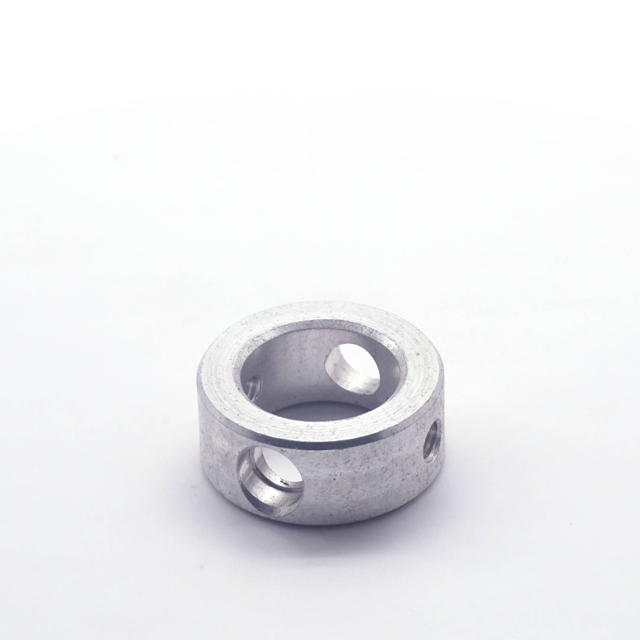
Możliwości te stają się istotne, gdy rysunki obejmują płaszczyzny, otwory krzyżowe, szczeliny boczne, gwinty promieniowe, rowki wpustowe, otwory niecentryczne lub szczegóły tylnej strony. Pierścień z bocznym otworem można obrócić i nawiercić w jednym zamocowaniu, co pomaga zachować zależność pomiędzy otworem a pozycją otworu. Podobnie wrzeciono pomocnicze może ograniczyć ręczną obsługę, gdy oba końce elementu wymagają kontrolowanych funkcji.
Większe możliwości nie są automatycznie bardziej ekonomiczne. Zaawansowane maszyny wymagają odpowiedniego programowania, napędzanych oprawek narzędziowych, wiedzy na temat konfiguracji i walidacji procesu. W przypadku prostej przekładki korzystanie z centrum wielozadaniowego może zwiększyć koszty, nie zapewniając znaczących korzyści w zakresie jakości lub czasu realizacji.
Opis w cytacie |
Prawdopodobne znaczenie |
O co powinien zapytać kupujący |
Toczenie CNC |
Ogólna obróbka obracającego się przedmiotu |
Ile osi i konfiguracji jest zaplanowanych? |
Toczenie CNC |
Zwykle inne określenie toczenia CNC |
Czy proponowana trasa to zakręt podstawowy czy wieloosiowy? |
Toczenie narzędziami na żywo |
Toczenie za pomocą napędzanych narzędzi do wiercenia lub frezowania |
Które funkcje pozaosiowe pozostają w jednym ustawieniu? |
Obróbka tokarsko-frezarska |
Toczenie i frezowanie w ramach jednej skoordynowanej trasy |
Czy wszystkie krytyczne funkcje będą miały takie samo mocowanie? |
Frezowanie wtórne |
Obrócony element zostaje przeniesiony na inną maszynę |
W jaki sposób zostaną przeniesione punkty odniesienia i tolerancje położenia? |
Rysunek należy najpierw ocenić pod kątem dominującej geometrii. Kiedy większość komponentu jest cylindryczna, rurowa, stożkowa lub ułożona wokół wspólnej linii środkowej, toczenie jest na ogół logicznym procesem podstawowym. Średnice zewnętrzne, otwory, występy, rowki, stożki i gwinty osiowe mogą być generowane naturalnie podczas obrotu przedmiotu obrabianego.
Wały, sworznie, tuleje i przekładki to typowe przykłady, ale decyzji nie należy opierać wyłącznie na nazwie produktu. Złącze może być przeważnie obrotowe i dlatego idealnie nadaje się do toczenia, podczas gdy inne złącze może zawierać kilka płaskich powierzchni i przecinających się kanałów, co sprawia, że frezowanie jest równie ważne. HANYEE produkuje komponenty montażowe, mosiężne podkładki dystansowe, śruby pasowane, kołnierze wałów i inne części niestandardowe o różnym stopniu złożoności.
Części zdominowane przez szerokie płaskie powierzchnie, głębokie kieszenie, rozbudowane układy śrub lub dowolne kontury mogą wymagać frezowania jako głównej trasy. Toczenie może nadal powodować utworzenie otworu, gwintu lub okrągłego interfejsu, ale nie powinno być wymuszane na prowadzenie procesu, gdy większość usuwania materiału odbywa się z dala od osi obrotu. Celem jest przypisanie każdej cechy do metody, która pozwala na jej wytworzenie w sposób najbardziej efektywny i spójny.
Cechy pozaosiowe często decydują o tym, czy standardowe toczenie jest wystarczające. Otwory nawiercane krzyżowo, frezowane pod kątem, gwinty promieniowe, nacięcia boczne, detale mimośrodowe, układy śrub i obróbka tylnej części wymagają dodatkowego dostępu. Przed zatwierdzeniem trasy należy sprawdzić ich liczbę, złożoność i związek z toczonymi powierzchniami.
Powszechne są trzy strategie produkcji:
1. Wykonaj elementy obrotowe na podstawowej tokarce, a następnie przekaż część do wtórnego frezowania lub wiercenia.
2. Użyj toczenia z użyciem narzędzi na żywo, aby obrobić ograniczoną liczbę detali poza osią podczas tego samego mocowania.
3. Podział pracy pomiędzy toczeniem i frezowaniem, gdy oddzielne operacje zapewniają lepszą równowagę pomiędzy elastycznością, czasem cyklu i kosztami narzędzi.
Transfer między maszynami nie jest z natury słabą praktyką. W przypadku prototypu lub małej partii z prostym otworem poprzecznym wiercenie wtórne może kosztować mniej niż przygotowanie programu wielozadaniowego i specjalistycznego oprzyrządowania. Jednakże, gdy położenie otworu jest ściśle powiązane ze średnicą łożyska, wykonanie obu elementów w jednym ustawieniu może zmniejszyć ryzyko przeniesienia punktu odniesienia.
Ważna jest także ilość pracy poza osią. Jedno wyfrezowane płasko na cylindrycznej części nadal obsługuje trasę prowadzącą do skrętu. Komponent z kilkoma głębokimi kieszeniami, powierzchniami nachylonymi i złożonymi elementami wielopowierzchniowymi może być lepiej traktowany jako część frezowana z wybranymi toczonymi detalami.
Zależności funkcjonalne zasługują na większą uwagę niż izolowane wartości tolerancji. Koncentryczność otworu względem średnicy zewnętrznej, prostopadłość występu, bicie gniazda łożyska, wyrównanie gwintu i położenie otworu względem średnicy toczonej mogą bezpośrednio wpływać na wydajność montażu. Wymagania te pomagają określić, które elementy powinny mieć wspólną strukturę ustawień i punktów odniesienia.
Usunięcie komponentu z jednego mocowania i ponowne jego zaciśnięcie wymaga kolejnej operacji w celu ponownego ustalenia jego położenia. Nawet przy odpowiednim sprzęcie druga konfiguracja wprowadza zmienne mocowania roboczego, wyrównania i przenoszenia punktów odniesienia. Pojedyncze mocowanie może być zatem przydatne, gdy otwór poprzeczny musi ściśle pokrywać się z otworem, kilka średnic ma wspólną oś lub elementy przednie i tylne muszą utrzymywać kontrolowaną relację.
Zasada ta dotyczy niestandardowych komponentów precyzyjnego montażu firmy HANYEE. Decyzja dotycząca produkcji powinna opierać się na sposobie umiejscowienia, mocowania, obracania lub łączenia części w zespole, a nie na tym, czy jest ona opisywana w handlu jako toczona czy toczona.
Inżynierowie mogą wspierać lepsze wyznaczanie tras, identyfikując wymiary krytyczne dla funkcjonowania. Dokręcanie każdego wymiaru „dla bezpieczeństwa” może wydłużyć czas wymiany narzędzi, czas kontroli i ryzyko odrzucenia bez poprawy wydajności. Jasne odniesienia do punktów odniesienia i realistyczne tolerancje pozwalają producentowi skoncentrować kontrolę procesu tam, gdzie ma ona wartość funkcjonalną.
Stawka godzinowa maszyny to tylko jeden element kosztu części toczonych CNC. Programowanie, oprzyrządowanie, osprzęt, konfiguracja, czas cięcia, obsługa ręczna, obróbka wtórna, kontrola, złomowanie i przeróbki – wszystko to składa się na ostateczną cenę jednostkową. Niższa stawka godzinowa może stać się mniej ekonomiczna, jeśli trasa wymaga wielokrotnych przesiadek i obszernej weryfikacji.
Wielkość produkcji zmienia sposób rozkładu tych kosztów. Prototyp korzysta z elastycznego oprzyrządowania i szybkiej walidacji, podczas gdy mała partia może nie uzasadniać skomplikowanych osprzętów. Powtarzające się zamówienia przywiązują większą wagę do stabilnego mocowania, kontrolowanej trwałości narzędzi i udokumentowanych ustawień procesu. Przy większych objętościach podawanie prętów, automatyczne ładowanie i ograniczenie ręcznej obsługi może obniżyć nakład pracy i poprawić spójność.
Maszyna wielozadaniowa może wiązać się z wyższymi kosztami operacyjnymi, a mimo to obniżyć cenę za część poprzez usunięcie dodatkowych konfiguracji. Możliwe jest również odwrotne rozwiązanie: prosty wał wyprodukowany na zaawansowanej maszynie może wiązać się z niepotrzebnymi narzutami na programowanie i oprzyrządowanie. Dokładna wycena wymaga porównania całej ścieżki produkcyjnej, a nie wybierania najniższej wydajności maszyny.
Gatunek materiału wpływa na prędkość skrawania, wybór narzędzia, powstawanie wiórów, wytwarzanie ciepła, odkształcenia i osiągalne wykończenie. „Stal nierdzewna” nie jest pełną specyfikacją, ponieważ różne gatunki mogą różnie reagować na cięcie i mogą spełniać różne wymagania dotyczące korozji, wytrzymałości lub montażu. Zapytanie ofertowe powinno określać dokładny stop, stan i wszelkie wymagane certyfikaty materiałowe.
Geometrię i materiał należy również oceniać łącznie. Długie, smukłe wały mogą uginać się lub wibrować i mogą wymagać podparcia konika, podtrzymki stałej lub zmienionej sekwencji cięcia. Cienkościenne tuleje mogą odkształcać się pod wpływem nadmiernego nacisku mocowania, podczas gdy wytrzymałe lub utwardzające się stopy mogą zwiększać zużycie narzędzi i obciążenie termiczne.
Czynniki te wpływają zarówno na stabilność cen, jak i procesu. Dostawca nie może zaplanować niezawodnych części toczonych CNC na podstawie samych wymiarów, gdy stan materiału wpływa na sposób mocowania i zachowanie skrawania. HANYEE współpracuje ze stalą, aluminium, mosiądzem, stalą nierdzewną, miedzią, tytanem, tworzywami konstrukcyjnymi i stopami specjalnymi, umożliwiając dobór trasy obróbki i oprzyrządowania do określonego materiału.
Kompletne zapytanie ofertowe powinno zapewnić inżynierom produkcji wystarczającą ilość informacji, aby mogli zalecić trasę zamiast zgadywać, jakie są jej wymagania:
● Zwymiarowany rysunek 2D z tolerancjami i odniesieniami do punktów odniesienia
● Model 3D CAD, jeśli jest dostępny
● Dokładny gatunek i stan materiału
● Prototypy, partie i szacowane ilości roczne
● Wymiary krytyczne dla działania i łączenia
● Specyfikacje gwintów i wymagane sprawdziany
● Chropowatość powierzchni, obróbka cieplna i wymagania dotyczące powłok
● Oczekiwania dotyczące zadziorów, pęknięć krawędzi, czystości, opakowania i identyfikowalności
● Potrzeba dokumentacji pierwszego artykułu, raportu z inspekcji lub PPAP
Planowanie jakości powinno następnie połączyć każdą krytyczną cechę z odpowiednią metodą pomiaru. Kupujący powinni zapytać, które wymiary są sprawdzane podczas produkcji, w jaki sposób sprawdzana jest koncentryczność i bicie, czy dostępny jest raport pierwszego artykułu oraz w jaki sposób zapewnia się spójność powtarzających się zamówień.
Zamiast żądać konkretnej maszyny bez powodu technicznego, kupujący powinni poinformować o funkcjonalności, objętości i kryteriach akceptacji. Dzięki temu dostawca może zalecić standardowe toczenie, obróbkę przy użyciu narzędzi ruchomych lub skoordynowaną trasę obejmującą wiele operacji w oparciu o mierzalne wymagania.
Toczenie CNC i toczenie CNC ogólnie opisują tę samą zasadę obróbki, więc właściwa decyzja zależy w mniejszym stopniu od terminologii, a raczej od geometrii części, zależności między cechami, wymagań dotyczących tolerancji, materiału i wielkości produkcji. Proste komponenty obrotowe mogą pasować do toczenia dwuosiowego, podczas gdy szczegóły poza osią lub ściśle powiązane funkcje mogą uzasadniać stosowanie narzędzi na żywo lub kombinowaną trasę tokarsko-frezarską.
Ningbo Hanyue Metal Products Co., Ltd. obsługuje niestandardowe części toczone CNC wymagające kontrolowanych wymiarów, powtarzalnej produkcji i praktycznego planowania procesu. Dopasowanie sprzętu i podejścia do kontroli do rysunku pomaga zredukować niepotrzebne konfiguracje, ograniczyć ryzyko produkcyjne i osiągnąć bardziej spójne wyniki montażu.
Odpowiedź: Zwykle tak. Obydwa terminy opisują obróbkę, podczas której przedmiot obrabiany obraca się, podczas gdy narzędzia skrawające usuwają materiał. „Toczenie” nazywa operację, podczas gdy „tokarka” nazywa maszynę.
Odp.: Części toczone CNC najlepiej nadają się do konstrukcji cylindrycznych lub obrotowo symetrycznych, w tym wały, sworznie, tuleje, tuleje, przekładki, kołnierze, złączki gwintowane i komponenty z koncentrycznymi otworami.
Odp.: Podstawowa tokarka wykonuje głównie operacje toczenia osiowego. Centrum tokarskie może dodać oprzyrządowanie napędzane, ruch w osi Y i C lub wrzeciono pomocnicze w celu uzyskania dodatkowych funkcji.
O: Tak. Centra tokarskie z narzędziami napędzanymi i dodatkowymi osiami umożliwiają frezowanie płaskich powierzchni, wiercenie otworów niecentrycznych, wycinanie rowków i gwintowanie elementów bocznych bez przenoszenia przedmiotu.
Odp.: Wybierz toczenie, gdy część jest głównie okrągła, a jej najważniejsze cechy przebiegają wzdłuż osi środkowej. Frezowanie jest ogólnie bardziej odpowiednie w przypadku szerokich płaskich powierzchni, kieszeni i nieregularnych konturów.
