
មើល៖ 0 អ្នកនិពន្ធ៖ កម្មវិធីនិពន្ធគេហទំព័រ ពេលវេលាបោះពុម្ព៖ 2026-07-06 ប្រភពដើម៖ គេហទំព័រ


នៅពេលដែលអ្នកផ្គត់ផ្គង់ពីរពណ៌នាអំពីធាតុផ្សំដូចគ្នាជាផ្នែកដែលបត់ CNC និងផ្នែកដែលធ្វើពី CNC នោះពាក្យអាចធ្វើអោយការដកស្រង់ហាក់ដូចជាផ្អែកលើដំណើរការផលិតផ្សេងៗគ្នា។ នៅក្នុងការអនុវត្ត ពាក្យទាំងពីរនេះ ជាធម្មតាសំដៅលើការកែច្នៃគ្រឿងម៉ាស៊ីនបង្វិលដោយប្រើឧបករណ៍កាត់ ដើម្បីបង្កើតលក្ខណៈស៊ីមេទ្រីជុំ ឬបង្វិល។
ជម្រើសពិតប្រាកដស្ថិតនៅក្នុងការដំឡើងម៉ាស៊ីន លក្ខណៈធរណីមាត្រ ទំនាក់ទំនងអត់ធ្មត់ ទំហំបាច់ និងតម្រូវការសម្រាប់ប្រតិបត្តិការបន្ទាប់បន្សំ។ ការយល់ដឹងអំពីកត្តាទាំងនេះជួយវិស្វករ និងអ្នកទិញសម្រេចចិត្តថាតើ ផ្នែកងាក CNC ត្រូវការម៉ាស៊ីនអ័ក្សពីរជាមូលដ្ឋាន ឧបករណ៍បន្តផ្ទាល់ ឬដំណើរការវេនម៉ាស៊ីនរួមបញ្ចូលគ្នា។
'ការបង្វិល' ជាធម្មតាដាក់ឈ្មោះប្រតិបត្តិការម៉ាស៊ីន ខណៈដែល 'ក្រឡឹង' ដាក់ឈ្មោះម៉ាស៊ីនដែលដំណើរការវា។ 'Lathing' គឺជាកន្សោមផ្លូវការតិចជាងដែលអ្នកផ្គត់ផ្គង់មួយចំនួនប្រើក្នុងសម្រង់ កាតាឡុក និងចំណាត់ថ្នាក់ផលិតផល។ ការពិពណ៌នាទូទៅផ្សេងទៀតរួមមានម៉ាស៊ីនក្រឡឹង CNC ផ្នែកម៉ាស៊ីនកាត់ភាពជាក់លាក់ គ្រឿងបន្លាស់ CNC និងសេវាកម្មបង្វិលផ្ទាល់ខ្លួន។
ពាក្យទាំងនេះមិនបង្ហាញពីកម្រិតនៃភាពជាក់លាក់ខុសៗគ្នា ឬវិធីកាត់ផ្សេងគ្នាដោយស្វ័យប្រវត្តិទេ។ ភាសាក្នុងតំបន់ អង្គការផលិតផលខាងក្នុង វាក្យសព្ទរបស់អតិថិជន និងចំណូលចិត្តទីផ្សារជារឿយៗពន្យល់ពីមូលហេតុដែលក្រុមហ៊ុនផលិតមួយចូលចិត្ត 'ងាក' ខណៈពេលដែលអ្នកផ្សេងទៀតប្រើ ' lathing.' នៅ HANYEE ប្រភេទទាំងពីរនេះគ្របដណ្តប់លើម៉ាស៊ីនដែលគ្រប់គ្រងដោយកុំព្យូទ័រសម្រាប់រាងផ្ទាល់ខ្លួន ម្ជុល ប៊ូស និងសមាសធាតុស្រដៀងគ្នា។
អាស្រ័យហេតុនេះ អ្នកទិញមិនគួរសម្រេចចិត្តរវាងការដកស្រង់ដោយផ្អែកលើវាក្យស័ព្ទតែម្នាក់ឯងនោះទេ។ អ្នកផ្គត់ផ្គង់ម្នាក់អាចប្រើ 'ម៉ាស៊ីនកាត់ CNC' សម្រាប់ការងារអ័ក្សពីរត្រង់ ខណៈពេលដែលអ្នកផ្សេងទៀតអាចប្រើឃ្លាដូចគ្នាសម្រាប់មជ្ឈមណ្ឌលបង្វិលដែលបំពាក់ដោយឧបករណ៍ដែលមានថាមពល និងអ័ក្សបន្ថែម។ ស្លាកដំណើរការគឺគ្រាន់តែជាចំណុចចាប់ផ្តើម; ប្រតិបត្តិការដែលបានគ្រោងទុកបង្ហាញថាតើផ្លូវត្រូវនឹងផ្នែកដែរឬទេ។
ទាំងការបង្វិល CNC និង CNC lathing, bar stock, tubing, ឬទទេដែលបានរៀបចំត្រូវបានធានាសុវត្ថិភាពនៅក្នុង chuck ឬ collet ។ នៅពេលដែលសម្ភារៈបង្វិលជុំវិញបន្ទាត់កណ្តាលរបស់វា ឧបករណ៍ដកសម្ភារៈចេញពីផ្ទៃខាងក្រៅ និងខាងក្នុង។ ចលនានេះគាំទ្រដោយធម្មជាតិ រាងស៊ីឡាំង រាងសាជី ជំហាន ចង្អូរ ធុញ និងធរណីមាត្រដែលមានខ្សែស្រឡាយ។
ផ្នែកបង្វិល CNC ធម្មតា រួមមាន ចង្កឹះ ម្ជុល ប៊ូស ដៃអាវ អាវទ្រនាប់ កអាវ កំណាត់ និងឧបករណ៍ភ្ជាប់ខ្សែស្រឡាយ។ HANYEE អនុវត្តសមត្ថភាពនេះចំពោះម្ជុល ប៊ូស កំណាត់ និងផលិតផលផ្សេងទៀតដែលលក្ខណៈពិសេសចម្បងរបស់វាអនុវត្តតាមស៊ីមេទ្រីបង្វិល។
ទោះជាយ៉ាងណាក៏ដោយឈ្មោះផ្នែកតែម្នាក់ឯងមិនកំណត់ផ្លូវពេញលេញទេ។ ចង្កឹះដែលមានអង្កត់ផ្ចិតដែលបានបោះជំហានអាចស្ថិតនៅលើក្រឡឹងមូលដ្ឋាន ចំណែកឯកអាវដែលមានរន្ធចំហៀងណែនាំការងារក្រៅអ័ក្ស។ សមាសធាតុទាំងពីរអាចត្រូវបានគេហៅថាផ្នែកដែលប្រែជា ខណៈពេលដែលត្រូវការម៉ាស៊ីន គ្រឿងបរិក្ខារ ការគ្រប់គ្រងការងារ និងផែនការត្រួតពិនិត្យខុសៗគ្នា។
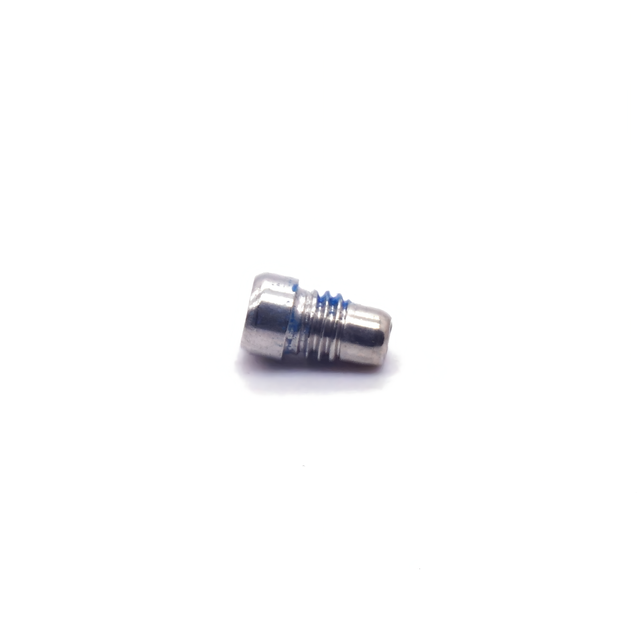
ម៉ាស៊ីនក្រឡឹង CNC ធម្មតាគ្រប់គ្រងចលនាឧបករណ៍ជាចម្បងតាមអ័ក្ស X និង Z ។ អ័ក្ស X គ្រប់គ្រងចលនារ៉ាឌីកាល់ឆ្ពោះទៅរកឬឆ្ងាយពីបន្ទាត់កណ្តាលរបស់ spindle ខណៈពេលដែលអ័ក្ស Z គ្រប់គ្រងចលនាតាមបណ្តោយប្រវែង workpiece ។ ការរៀបចំនេះគឺសមល្អចំពោះផ្នែកដែលមានមុខងារសំខាន់ៗតាមអ័ក្សនៃការបង្វិលមួយ។
ប្រតិបត្តិការអ័ក្សពីរទូទៅ រួមមាន ការប្រឈមមុខ ការបង្វិលត្រង់ ការបង្វិល taper ការធុញ ការ grooving ខ្សែស្រឡាយ ការ chamfering និងការបំបែក។ ជាឧទាហរណ៍ ប៊ូសដែលមានអង្កត់ផ្ចិតខាងក្នុង និងខាងក្រៅដែលគ្រប់គ្រង ជារឿយៗអាចត្រូវបានបញ្ចប់ប្រកបដោយប្រសិទ្ធភាពដោយគ្មានឧបករណ៍កិនដែលមានថាមពល។ ដូចគ្នានេះដែរត្រូវបានអនុវត្តចំពោះម្ជុលដែលមិនស្មុគ្រស្មាញ, ដៃអាវ, ខ្សែអំបោះ និង spacers ដែលលក្ខណៈពិសេសរបស់វានៅតែផ្តោត ឬអ័ក្ស។
ឧបករណ៍មូលដ្ឋានអាចផ្តល់នូវអត្ថប្រយោជន៍នៃការចំណាយជាក់ស្តែងសម្រាប់ផ្នែកងាក CNC បែបនេះ។ ជាធម្មតាការសរសេរកម្មវិធីគឺដោយផ្ទាល់ជាងមុន តម្រូវការឧបករណ៍មានភាពងាយស្រួលក្នុងការគ្រប់គ្រង ហើយការដំឡើងអាចពាក់ព័ន្ធនឹងអថេរតិចជាងមុន។ ការបង់ប្រាក់សម្រាប់អ័ក្សបន្ថែមមិនធ្វើឱ្យប្រសើរឡើងនូវផ្នែកដែលមិនមានលក្ខណៈពិសេសចំហៀង ឬទំនាក់ទំនងទីតាំងស្មុគស្មាញនោះទេ។
មជ្ឈមណ្ឌលបង្វិលអាចពង្រីកលើសពីចលនា XZ ស្តង់ដារដោយបន្ថែមទីតាំងអ័ក្ស C, ចលនាអ័ក្ស Y, ឧបករណ៍បន្តផ្ទាល់, ស្នូលរង ឬការផ្តល់អាហារដល់របារស្វ័យប្រវត្តិ។ អ័ក្ស C កំណត់ទីតាំង ឬបង្វិលស្នាដៃសម្រាប់ម៉ាស៊ីនមុខ និងក្រោយដែលគ្រប់គ្រង ខណៈពេលដែលឧបករណ៍ដែលមានថាមពលអាចខួង ប៉ះ ឬកិនដោយមិនផ្ទេរធាតុផ្សំទៅម៉ាស៊ីនដាច់ដោយឡែក។ ការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីនបង្វិលពហុអ័ក្សក៏អាចប្រើ spindle រងដើម្បីម៉ាស៊ីនចុងទល់មុខនៃភាគហ៊ុនផងដែរ។
សមត្ថភាពទាំងនេះមានភាពពាក់ព័ន្ធនៅពេលដែលគំនូររួមមានផ្ទះល្វែង រន្ធឆ្លងកាត់ រន្ធចំហៀង ខ្សែស្រឡាយរ៉ាឌីកាល់ ផ្លូវគន្លឹះ រន្ធបិទកណ្តាល ឬព័ត៌មានលម្អិតផ្នែកខាងក្រោយ។ កអាវដែលមានរន្ធចំហៀងអាចត្រូវបានបង្វិល និងខួងដោយការគៀបតែមួយ ជួយរក្សាទំនាក់ទំនងរវាងរន្ធ និងទីតាំងរន្ធ។ ដូចគ្នាដែរ ស្នូលរងអាចកាត់បន្ថយការដោះស្រាយដោយដៃ នៅពេលដែលផ្នែកទាំងពីរនៃសមាសធាតុទាមទារមុខងារគ្រប់គ្រង។
សមត្ថភាពកាន់តែច្រើនមិនសន្សំសំចៃជាងដោយស្វ័យប្រវត្តិទេ។ ម៉ាស៊ីនកម្រិតខ្ពស់តម្រូវឱ្យមានការសរសេរកម្មវិធីសមស្រប អ្នកកាន់ឧបករណ៍ដែលជំរុញ ចំណេះដឹងនៃការដំឡើង និងសុពលភាពដំណើរការ។ សម្រាប់ spacer សាមញ្ញ ការប្រើមជ្ឈមណ្ឌលកិច្ចការច្រើនអាចបន្ថែមការចំណាយដោយមិនបង្កើតគុណភាពដ៏មានអត្ថន័យ ឬអត្ថប្រយោជន៍ពេលវេលានាំមុខ។
ការពិពណ៌នានៅក្នុងសម្រង់ |
អត្ថន័យទំនង |
អ្វីដែលអ្នកទិញគួរសួរ |
ការបង្វិល CNC |
គ្រឿងម៉ាស៊ីនទូទៅនៃ workpiece បង្វិលមួយ។ |
តើអ័ក្ស និងការដំឡើងប៉ុន្មានត្រូវបានគ្រោងទុក? |
CNC lathing |
ជាធម្មតាពាក្យមួយផ្សេងទៀតសម្រាប់ការងាក CNC |
តើផ្លូវដែលបានស្នើឡើងជាមូលដ្ឋាន ឬពហុអ័ក្ស? |
ការបង្វិលឧបករណ៍បន្តផ្ទាល់ |
ការបង្វិលដោយប្រើឧបករណ៍ខួង ឬម៉ាស៊ីនកិនដែលមានថាមពល |
តើមុខងារបិទអ័ក្សមួយណាដែលនៅមានក្នុងការរៀបចំមួយ? |
រោងម៉ាស៊ីនកិនស្រូវ |
ការបង្វិល និងកិនក្នុងផ្លូវសម្របសម្រួលមួយ។ |
តើលក្ខណៈសំខាន់ៗទាំងអស់នឹងមានការគៀបដូចគ្នាដែរឬទេ? |
ការកិនបន្ទាប់បន្សំ |
សមាសភាគដែលបានប្រែក្លាយផ្លាស់ទីទៅម៉ាស៊ីនផ្សេងទៀត។ |
តើទិន្នន័យ និងការអត់ឱនទីតាំងនឹងត្រូវផ្ទេរដោយរបៀបណា? |
គំនូរដំបូងគួរតែត្រូវបានវាយតម្លៃសម្រាប់ធរណីមាត្រលេចធ្លោរបស់វា។ នៅពេលដែលសមាសធាតុភាគច្រើនមានរាងស៊ីឡាំង រាងជាបំពង់ រាងសាជី ឬរៀបចំនៅជុំវិញបន្ទាត់កណ្តាលដែលបានចែករំលែក ការបង្វិលជាទូទៅគឺជាដំណើរការបឋមឡូជីខល។ អង្កត់ផ្ចិតខាងក្រៅ, រន្ធ, ស្មា, grooves, tapers, និង axial threads ទាំងអស់អាចត្រូវបានបង្កើតដោយធម្មជាតិនៅពេលដែល workpiece បង្វិល។
Shafts, pins, bushings, and spacers គឺជាឧទាហរណ៍ទូទៅ ប៉ុន្តែការសម្រេចចិត្តមិនគួរពឹងផ្អែកលើតែឈ្មោះផលិតផលនោះទេ។ សមមួយអាចបង្វិលភាគច្រើន ដូច្នេះហើយសមល្អសម្រាប់ការបង្វិល ខណៈដែលសមមួយទៀតអាចមានមុខសំប៉ែតជាច្រើន និងផ្លូវប្រសព្វគ្នាដែលធ្វើអោយការកិនមានសារៈសំខាន់ដូចគ្នា។ HANYEE ផលិតគ្រឿងបន្លាស់ ប្រដាប់ស្ពាន់ វីសស្មា កអាវ និងផ្នែកផ្ទាល់ខ្លួនផ្សេងទៀត ដែលមានភាពស្មុគស្មាញខុសៗគ្នា។
ផ្នែកដែលគ្របដណ្ដប់ដោយផ្ទៃប្លង់ធំទូលាយ ហោប៉ៅជ្រៅ លំនាំបូតធំទូលាយ ឬវណ្ឌវង្កទម្រង់សេរី អាចត្រូវការកិនជាផ្លូវចម្បង។ ការបង្វិលនៅតែអាចបង្កើតចំណុចប្រទាក់ bore, thread ឬ round ប៉ុន្តែវាមិនគួរត្រូវបានបង្ខំឱ្យដឹកនាំដំណើរការនោះទេ នៅពេលដែលការដកសម្ភារៈភាគច្រើនកើតឡើងនៅឆ្ងាយពីអ័ក្សរង្វិល។ គោលបំណងគឺដើម្បីកំណត់លក្ខណៈនីមួយៗទៅវិធីសាស្ត្រដែលអាចផលិតវាឱ្យមានប្រសិទ្ធភាពបំផុត និងជាប់លាប់។
លក្ខណៈពិសេសអ័ក្សបិទជាញឹកញាប់កំណត់ថាតើការងាកស្តង់ដារគឺគ្រប់គ្រាន់ដែរឬទេ។ រន្ធខួង រន្ធកិន ខ្សែស្រឡាយរ៉ាឌីកាល់ រន្ធចំហៀង ពត៌មានលំអិត eccentric លំនាំ bolt និងម៉ាស៊ីនខាងក្រោយ ទាំងអស់ទាមទារការចូលប្រើប្រាស់បន្ថែម។ ចំនួន ភាពស្មុគស្មាញ និងទំនាក់ទំនងរបស់ពួកគេចំពោះផ្ទៃដែលបត់គួរតែត្រូវបានពិនិត្យមុនពេលអនុម័តផ្លូវមួយ។
យុទ្ធសាស្ត្រផលិតកម្មបីគឺជារឿងធម្មតា៖
1. បំពេញមុខងារបង្វិលនៅលើម៉ាស៊ីនក្រឡឹងមូលដ្ឋាន បន្ទាប់មកផ្ទេរផ្នែកសម្រាប់ការកិនបន្ទាប់បន្សំ ឬខួង។
2. ប្រើការងាកឧបករណ៍បន្តផ្ទាល់ទៅម៉ាស៊ីនចំនួនកំណត់នៃព័ត៌មានលំអិតពីអ័ក្សក្នុងអំឡុងពេលការគៀបដូចគ្នា។
3. បែងចែកការងាររវាងការបង្វិល និងការកិន នៅពេលដែលប្រតិបត្តិការដាច់ដោយឡែកផ្តល់នូវតុល្យភាពល្អប្រសើរនៃភាពបត់បែន ពេលវេលាវដ្ត និងតម្លៃឧបករណ៍។
ការផ្ទេររវាងម៉ាស៊ីនមិនមែនជាការអនុវត្តមិនល្អទេ។ សម្រាប់គំរូ ឬបណ្តុំតូចៗដែលមានរន្ធឆ្លងកាត់សាមញ្ញ ការខួងយកទីពីរអាចចំណាយតិចជាងការរៀបចំកម្មវិធីកិច្ចការច្រើន និងឧបករណ៍ឯកទេស។ ទោះជាយ៉ាងណាក៏ដោយ នៅពេលដែលរន្ធនោះមានទំនាក់ទំនងទីតាំងតឹងទៅនឹងអង្កត់ផ្ចិតទ្រនាប់ ទោះជាយ៉ាងណាក៏ដោយ ការបំពេញមុខងារទាំងពីរនៅក្នុងការដំឡើងតែមួយអាចកាត់បន្ថយហានិភ័យនៃការផ្ទេរទិន្នន័យ។
បរិមាណនៃការងារបិទអ័ក្សក៏សំខាន់ផងដែរ។ រោងម៉ាស៊ីនកិនមួយនៅលើផ្នែករាងស៊ីឡាំង នៅតែគាំទ្រផ្លូវបត់។ សមាសធាតុដែលមានហោប៉ៅជ្រៅជាច្រើន ផ្ទៃជ្រុង និងលក្ខណៈពហុមុខស្មុគស្មាញ អាចនឹងត្រូវបានចាត់ទុកបានប្រសើរជាងមុនជាផ្នែកកិនជាមួយនឹងព័ត៌មានលម្អិតដែលបានជ្រើសរើស។
ទំនាក់ទំនងមុខងារសមនឹងទទួលបានការយកចិត្តទុកដាក់ច្រើនជាងតម្លៃនៃការអត់ធ្មត់ដាច់ដោយឡែក។ ភាពច្របូកច្របល់នៃអង្កត់ផ្ចិតខាងក្រៅ ភាពកាត់កែងនៃស្មា ការរត់ចេញពីកន្លែងអង្គុយ ការតម្រឹមខ្សែស្រឡាយ និងទីតាំងរន្ធដែលទាក់ទងទៅនឹងអង្កត់ផ្ចិតបត់អាចប៉ះពាល់ដល់ដំណើរការដំឡើងដោយផ្ទាល់។ តម្រូវការទាំងនេះជួយកំណត់ថាលក្ខណៈពិសេសណាមួយគួរតែចែករំលែកការដំឡើង និងរចនាសម្ព័ន្ធទិន្នន័យ។
ការដកធាតុផ្សំចេញពីឧបករណ៍មួយ ហើយតោងវាម្តងទៀត ទាមទារប្រតិបត្តិការបន្ទាប់ ដើម្បីបង្កើតទីតាំងរបស់វាឡើងវិញ។ សូម្បីតែជាមួយនឹងឧបករណ៍ដែលមានសមត្ថភាពក៏ដោយ ការរៀបចំទីពីរណែនាំពីការធ្វើការ ការតម្រឹម និងអថេរផ្ទេរទិន្នន័យ។ ដូច្នេះ ការតោងតែមួយអាចមានតម្លៃនៅពេលដែលរន្ធឆ្លងកាត់ត្រូវតែតម្រឹមឱ្យជិតជាមួយនឹងរន្ធ អង្កត់ផ្ចិតជាច្រើនមានអ័ក្សរួម ឬលក្ខណៈពិសេសផ្នែកខាងមុខ និងខាងក្រោយត្រូវតែរក្សាទំនាក់ទំនងដែលបានគ្រប់គ្រង។
គោលការណ៍នេះគឺពាក់ព័ន្ធទៅនឹងធាតុផ្សំនៃការដំឡើងភាពជាក់លាក់ផ្ទាល់ខ្លួនរបស់ HANYEE។ ការសម្រេចចិត្តផលិតគួរតែផ្អែកលើរបៀបដែលផ្នែកនេះកំណត់ទីតាំង តោង បង្វិល ឬមិត្តរួមនៅក្នុងសន្និបាត - មិនមែនអាស្រ័យលើថាតើវាត្រូវបានពិពណ៌នាជាពាណិជ្ជកម្មថាជាការបត់ ឬ lathed នោះទេ។
វិស្វករអាចគាំទ្រការនាំផ្លូវកាន់តែប្រសើរឡើងដោយកំណត់អត្តសញ្ញាណវិមាត្រសំខាន់ទៅមុខងារ។ ការរឹតបន្តឹងរាល់វិមាត្រ 'សម្រាប់សុវត្ថិភាព' អាចបង្កើនការផ្លាស់ប្តូរឧបករណ៍ ពេលវេលាត្រួតពិនិត្យ និងហានិភ័យនៃការបដិសេធដោយមិនធ្វើអោយប្រសើរឡើងនូវដំណើរការ។ ឯកសារយោង datum ច្បាស់លាស់ និងការអត់ឱនជាក់ស្តែងអនុញ្ញាតឱ្យអ្នកផលិតផ្តោតលើការគ្រប់គ្រងដំណើរការដែលជាកន្លែងដែលវាមានតម្លៃមុខងារ។
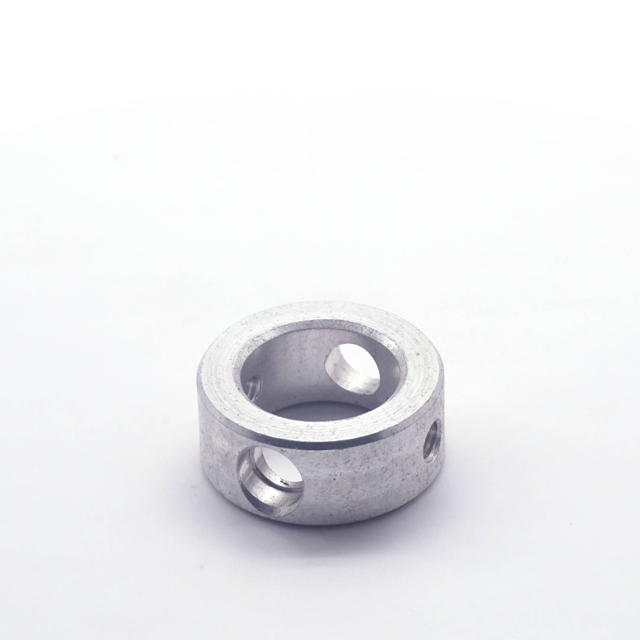
អត្រាម៉ោងម៉ាស៊ីនគឺគ្រាន់តែជាធាតុមួយនៅក្នុងការចំណាយនៃផ្នែកងាក CNC ។ ការសរសេរកម្មវិធី ឧបករណ៍ គ្រឿងបរិក្ខារ ការដំឡើង ពេលវេលាកាត់ ការគ្រប់គ្រងដោយដៃ គ្រឿងម៉ាស៊ីនបន្ទាប់បន្សំ ការត្រួតពិនិត្យ សំណល់អេតចាយ និងដំណើរការឡើងវិញទាំងអស់រួមចំណែកដល់តម្លៃឯកតាចុងក្រោយ។ អត្រាទាបនៃមួយម៉ោងអាចក្លាយជាសន្សំសំចៃតិច ប្រសិនបើផ្លូវត្រូវការការផ្ទេរម្តងហើយម្តងទៀត និងការផ្ទៀងផ្ទាត់យ៉ាងទូលំទូលាយ។
បរិមាណផលិតកម្មផ្លាស់ប្តូររបៀបដែលការចំណាយទាំងនោះត្រូវបានចែកចាយ។ គំរូមួយទទួលបានអត្ថប្រយោជន៍ពីឧបករណ៍ដែលអាចបត់បែនបាន និងសុពលភាពលឿន ខណៈពេលដែលក្រុមតូចមួយអាចមិនបង្ហាញអំពីភាពត្រឹមត្រូវនៃការប្រកួតដ៏ឧឡារិកនោះទេ។ ការបញ្ជាទិញម្តងហើយម្តងទៀតផ្តល់តម្លៃកាន់តែច្រើនទៅលើការងារដែលមានស្ថេរភាព អាយុកាលឧបករណ៍ដែលបានគ្រប់គ្រង និងការកំណត់ដំណើរការដែលបានចងក្រងជាឯកសារ។ នៅបរិមាណកាន់តែខ្ពស់ ការចិញ្ចឹមរបារ ការផ្ទុកដោយស្វ័យប្រវត្តិ និងការកាត់បន្ថយការដោះស្រាយដោយដៃអាចបន្ថយមាតិកាកម្លាំងពលកម្ម និងបង្កើនភាពស៊ីសង្វាក់គ្នា។
ម៉ាស៊ីនធ្វើកិច្ចការច្រើនអាចមានតម្លៃប្រតិបត្តិការខ្ពស់ជាង ប៉ុន្តែនៅតែកាត់បន្ថយតម្លៃក្នុងមួយផ្នែកដោយលុបការដំឡើងបន្ទាប់បន្សំ។ ភាពផ្ទុយគ្នាក៏អាចធ្វើទៅបានដែរ៖ ចង្កឹះធម្មតាដែលផលិតនៅលើម៉ាស៊ីនទំនើបអាចផ្ទុកកម្មវិធី និងឧបករណ៍ដែលមិនចាំបាច់។ ការដកស្រង់ត្រឹមត្រូវតម្រូវឱ្យមានការប្រៀបធៀបផ្លូវផលិតកម្មទាំងមូលជាជាងជ្រើសរើសអត្រាម៉ាស៊ីនទាបបំផុត។
ថ្នាក់សម្ភារៈប៉ះពាល់ដល់ល្បឿនកាត់ ការជ្រើសរើសឧបករណ៍ ការបង្កើតបន្ទះឈីប ការបង្កើតកំដៅ ការបង្ខូចទ្រង់ទ្រាយ និងការបញ្ចប់ដែលអាចសម្រេចបាន។ 'ដែកអ៊ីណុក' មិនមែនជាការបញ្ជាក់ពេញលេញទេ ពីព្រោះថ្នាក់ផ្សេងៗគ្នាអាចឆ្លើយតបខុសគ្នាទៅនឹងការកាត់ ហើយអាចបម្រើតម្រូវការនៃការច្រេះ កម្លាំង ឬការផ្គុំផ្សេងៗគ្នា។ RFQ គួរតែកំណត់អត្តសញ្ញាណយ៉ាន់ស្ព័រ លក្ខខណ្ឌ និងវិញ្ញាបនប័ត្រសម្ភារៈដែលត្រូវការ។
ធរណីមាត្រ និងសម្ភារៈក៏ត្រូវវាយតម្លៃជាមួយគ្នាដែរ។ រាងស្តើងវែងអាចផ្លាត ឬរំញ័រ ហើយអាចត្រូវការការគាំទ្រផ្នែកកន្ទុយ ការសម្រាកថេរ ឬលំដាប់កាត់ដែលបានកែប្រែ។ ប៊ូសដែលមានជញ្ជាំងស្តើងអាចខូចទ្រង់ទ្រាយក្រោមសម្ពាធនៃការគៀបខ្លាំង ខណៈពេលដែលយ៉ាន់ស្ព័ររឹង ឬរឹងអាចបង្កើនការពាក់ឧបករណ៍ និងបន្ទុកកម្ដៅ។
កត្តាទាំងនេះមានឥទ្ធិពលលើស្ថិរភាពតម្លៃ និងដំណើរការ។ អ្នកផ្គត់ផ្គង់មិនអាចរៀបចំផែនការផ្នែកបង្វិល CNC ដែលអាចទុកចិត្តបានដោយប្រើវិមាត្រតែម្នាក់ឯងទេ នៅពេលដែលលក្ខខណ្ឌសម្ភារៈប៉ះពាល់ដល់ការងារ និងឥរិយាបថកាត់។ HANYEE ធ្វើការជាមួយដែក អាលុយមីញ៉ូម លង្ហិន ដែកអ៊ីណុក ទង់ដែង ទីតានីញ៉ូម ផ្លាស្ទិចវិស្វកម្ម និងយ៉ាន់ស្ព័រពិសេស ដែលអនុញ្ញាតឱ្យផ្លូវម៉ាស៊ីន និងឧបករណ៍ត្រូវបានជ្រើសរើសជុំវិញសម្ភារៈដែលបានបញ្ជាក់។
RFQ ពេញលេញគួរតែផ្តល់ព័ត៌មានគ្រប់គ្រាន់សម្រាប់វិស្វករផលិតដើម្បីណែនាំផ្លូវជំនួសឱ្យការទាយតាមតម្រូវការរបស់វា៖
● គំនូរ 2D ដែលមានវិមាត្រជាមួយនឹងការអត់ធ្មត់ និងឯកសារយោង
● គំរូ CAD 3D ដែលអាចប្រើបាន
● ថ្នាក់ និងលក្ខខណ្ឌសម្ភារៈពិតប្រាកដ
● គំរូ បាច់ និងបរិមាណប្រចាំឆ្នាំប៉ាន់ស្មាន
● វិមាត្រសំខាន់សម្រាប់មុខងារ និងទំនាក់ទំនង
● ភាពជាក់លាក់នៃខ្សែស្រឡាយ និងរង្វាស់ដែលត្រូវការ
● ភាពរដុបលើផ្ទៃ ការព្យាបាលកំដៅ និងតម្រូវការថ្នាំកូត
● Burr ការបំបែកគែម ភាពស្អាត ការវេចខ្ចប់ និងការរំពឹងទុកនៃការតាមដាន
● អត្ថបទទីមួយ របាយការណ៍អធិការកិច្ច ឬតម្រូវការឯកសារ PPAP
បន្ទាប់មកការធ្វើផែនការគុណភាពគួរតែភ្ជាប់លក្ខណៈសំខាន់ៗនីមួយៗជាមួយនឹងវិធីសាស្ត្រវាស់វែងសមស្រប។ អ្នកទិញគួរតែសួរថាតើវិមាត្រណាមួយត្រូវបានត្រួតពិនិត្យកំឡុងពេលផលិត របៀបដែលការប្រមូលផ្តុំ និងការអស់ត្រូវបានផ្ទៀងផ្ទាត់ ថាតើរបាយការណ៍អត្ថបទទីមួយមានហើយ និងរបៀបដែលការបញ្ជាទិញដដែលៗត្រូវបានរក្សាទុកស្របគ្នា។
ជាជាងការទាមទារម៉ាស៊ីនជាក់លាក់មួយដោយគ្មានហេតុផលបច្ចេកទេស អ្នកទិញគួរតែទាក់ទងមុខងារ បរិមាណ និងលក្ខណៈវិនិច្ឆ័យនៃការទទួលយក។ នោះអនុញ្ញាតឱ្យអ្នកផ្គត់ផ្គង់ផ្តល់អនុសាសន៍ដល់ការបង្វែរស្តង់ដារ ការកែច្នៃឧបករណ៍បន្តផ្ទាល់ ឬផ្លូវប្រតិបត្តិការពហុសម្របសម្រួលដោយផ្អែកលើតម្រូវការដែលអាចវាស់វែងបាន។
ការបង្វិល CNC និង CNC lathing ជាទូទៅពិពណ៌នាអំពីគោលការណ៍ម៉ាស៊ីនដូចគ្នា ដូច្នេះការសម្រេចចិត្តត្រឹមត្រូវអាស្រ័យតិចទៅលើវាក្យស័ព្ទជាងនៅលើផ្នែកធរណីមាត្រ ទំនាក់ទំនងលក្ខណៈ តម្រូវការអត់ធ្មត់ សម្ភារៈ និងបរិមាណផលិតកម្ម។ សមាសធាតុបង្វិលសាមញ្ញអាចសមនឹងការបង្វិលអ័ក្សពីរ ខណៈពេលដែលព័ត៌មានលំអិតពីអ័ក្សបិទ ឬលក្ខណៈពិសេសដែលទាក់ទងគ្នាយ៉ាងតឹងរ៉ឹងអាចបង្ហាញអំពីភាពត្រឹមត្រូវនៃឧបករណ៍បន្តផ្ទាល់ ឬផ្លូវបង្វិលរួម។
Ningbo Hanyue Metal Products Co., Ltd. គាំទ្រផ្នែកបង្វិល CNC ផ្ទាល់ខ្លួន ដែលទាមទារវិមាត្រដែលបានគ្រប់គ្រង ការផលិតឡើងវិញ និងការធ្វើផែនការដំណើរការជាក់ស្តែង។ ការផ្គូផ្គងគ្រឿងបរិក្ខារ និងវិធីសាស្រ្តត្រួតពិនិត្យទៅនឹងគំនូរជួយកាត់បន្ថយការដំឡើងដែលមិនចាំបាច់ កំណត់ហានិភ័យនៃការផលិត និងសម្រេចបាននូវលទ្ធផលនៃការដំឡើងដែលស្របគ្នា។
A: ជាធម្មតាបាទ។ ពាក្យទាំងពីរពណ៌នាអំពីម៉ាស៊ីនដែលដុំធ្វើការបង្វិល ខណៈពេលដែលឧបករណ៍កាត់យកសម្ភារៈចេញ។ 'Turning' ដាក់ឈ្មោះប្រតិបត្តិការ ខណៈពេលដែល 'lathe' ដាក់ឈ្មោះម៉ាស៊ីន។
ចម្លើយៈ ផ្នែកងាក CNC គឺសមបំផុតចំពោះការរចនាស៊ីមេទ្រីរាងស៊ីឡាំង ឬបង្វិល រួមទាំងអ័ក្ស ម្ជុល ប៊ូស ដៃអាវ អាវទ្រនាប់ កអាវ ខ្សែភ្ជាប់ និងសមាសធាតុដែលមានរន្ធផ្ចិត។
A: ម៉ាស៊ីនក្រឡឹងមូលដ្ឋានអនុវត្តប្រតិបត្តិការបង្វិលអ័ក្ស។ មជ្ឈមណ្ឌលបង្វិលអាចបន្ថែមឧបករណ៍បន្តផ្ទាល់ ចលនាអ័ក្ស Y និង C ឬផ្នែករងសម្រាប់មុខងារបន្ថែម។
ចម្លើយ៖ បាទ។ មជ្ឈមណ្ឌលបង្វិលដោយប្រើឧបករណ៍បន្តផ្ទាល់ និងអ័ក្សបន្ថែមអាចកិនផ្ទះល្វែង ខួងរន្ធនៅកណ្តាល កាត់រន្ធ និងប៉ះលក្ខណៈពិសេសចំហៀងដោយមិនចាំបាច់ផ្ទេរសមាសភាគ។
ចម្លើយ៖ ជ្រើសរើសការបង្វិលនៅពេលដែលផ្នែកនេះមានរាងមូលជាចម្បង ហើយលក្ខណៈសំខាន់ៗរបស់វាធ្វើតាមអ័ក្សកណ្តាល។ ការកិនជាទូទៅគឺសមរម្យជាងសម្រាប់ផ្ទៃរាបស្មើ ហោប៉ៅ និងវណ្ឌវង្កមិនទៀងទាត់។
