
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 06-07-2026 Herkomst: Locatie


Wanneer twee leveranciers hetzelfde onderdeel beschrijven als een CNC-gedraaid onderdeel en een CNC-gedraaid onderdeel, kan de formulering de indruk wekken dat de offertes gebaseerd zijn op verschillende productieprocessen. In de praktijk verwijzen beide termen meestal naar het bewerken van een roterend werkstuk met snijgereedschappen om ronde of rotatiesymmetrische kenmerken te creëren.
De echte keuze ligt in de machine-opstelling, de geometrie van de kenmerken, de tolerantierelaties, de batchgrootte en de behoefte aan secundaire bewerkingen. Als u deze factoren begrijpt, kunnen ingenieurs en kopers beslissen of CNC-draaiende onderdelen vereisen eenvoudige tweeassige bewerking, live gereedschap of een gecombineerd draai-freesproces.
'Draaien' noemt gewoonlijk de bewerking, terwijl 'draaibank' de machine noemt die deze uitvoert. 'Lathing' is een minder formele uitdrukking die sommige leveranciers gebruiken in offertes, catalogi en productclassificaties. Andere veel voorkomende beschrijvingen zijn onder meer CNC-draaibankbewerking, precisiedraaibankonderdelen, CNC-gedraaide componenten en aangepaste draaiservices.
Deze termen duiden niet automatisch op verschillende niveaus van precisie of verschillende snijmethoden. Regionaal taalgebruik, interne productorganisatie, woordenschat van klanten en marketingvoorkeuren verklaren vaak waarom de ene fabrikant de voorkeur geeft aan 'draaien', terwijl een andere fabrikant 'draaibanken' gebruikt. Bij HANYEE omvatten beide categorieën computergestuurde bewerking van op maat gemaakte assen, pennen, bussen en soortgelijke componenten.
Bijgevolg mogen kopers niet alleen op basis van terminologie tussen offertes beslissen. De ene leverancier gebruikt 'CNC-draaibanken' voor eenvoudig tweeassig werk, terwijl een andere leverancier dezelfde term gebruikt voor een draaicentrum uitgerust met elektrisch gereedschap en extra assen. Het proceslabel is slechts het startpunt; uit de geplande handelingen blijkt of de route bij het onderdeel past.
Bij zowel CNC-draaien als CNC-draaien wordt staafmateriaal, buismateriaal of een voorbereid plano vastgezet in een klauwplaat of spantang. Terwijl het materiaal rond zijn middellijn roteert, verwijderen gereedschappen materiaal van externe en interne oppervlakken. Deze beweging ondersteunt op natuurlijke wijze cilindrische, conische, getrapte, gegroefde, geboorde en schroefdraadgeometrieën.
Typische CNC-draaionderdelen zijn onder meer assen, pennen, bussen, hulzen, afstandhouders, kragen, stangen en schroefdraadfittingen. HANYEE past deze mogelijkheid toe op pennen, bussen, stangen en andere producten waarvan de belangrijkste kenmerken de rotatiesymmetrie volgen.
De deelnamen alleen bepalen echter niet de volledige route. Een as met alleen getrapte diameters kan op een basisdraaibank blijven, terwijl een askraag met zijgaten off-axis werk introduceert. Twee componenten kunnen beide gedraaide onderdelen worden genoemd, terwijl ze aanzienlijk verschillende machines, gereedschappen, werkstukopspanningen en inspectieplannen vereisen.
Een conventionele CNC-draaibank bestuurt voornamelijk de gereedschapsbeweging langs de X- en Z-assen. De X-as regelt de radiale beweging naar of weg van de middellijn van de spil, terwijl de Z-as de beweging langs de lengte van het werkstuk regelt. Deze opstelling is zeer geschikt voor onderdelen waarvan de belangrijke kenmerken één rotatie-as volgen.
Veel voorkomende twee-assige bewerkingen zijn onder meer vlakdraaien, recht draaien, taps draaien, kotteren, groefsteken, draadsnijden, afschuinen en afsteken. Een bus met gecontroleerde binnen- en buitendiameters kan bijvoorbeeld vaak efficiënt worden voltooid zonder aangedreven freesgereedschap. Hetzelfde geldt voor ongecompliceerde pennen, hulzen, draadeinden en afstandhouders waarvan de kenmerken concentrisch of axiaal blijven.
Basisuitrusting kan praktische kostenvoordelen bieden voor dergelijke CNC-draaionderdelen. Het programmeren is doorgaans directer, de gereedschapsvereisten zijn gemakkelijker te beheren en bij de installatie zijn mogelijk minder variabelen betrokken. Betalen voor extra assen verbetert niet een onderdeel dat geen nevenfuncties of complexe positionele relaties bevat.
Een draaicentrum kan verder gaan dan de standaard XZ-beweging door toevoeging van C-as spilpositionering, Y-as beweging, live gereedschap, een subspil of geautomatiseerde staafaanvoer. De C-as positioneert of roteert het werkstuk voor gecontroleerde vlak- en zijdelingse bewerking, terwijl elektrisch gereedschap kan boren, tappen of frezen zonder het onderdeel naar een aparte machine over te brengen. Bij draai-freesconfiguraties met meerdere assen kan ook een subspil worden gebruikt om het andere uiteinde van het materiaal te bewerken.
Deze mogelijkheden worden relevant wanneer tekeningen platte vlakken, kruisgaten, zijsleuven, radiale schroefdraden, spiebanen, niet-gecentreerde gaten of details aan de achterkant bevatten. Een kraag met een zijgat kan in één klemming worden gedraaid en geboord, waardoor de relatie tussen de boring en de gatpositie behouden blijft. Op dezelfde manier kan een subspil het handmatig hanteren verminderen wanneer beide uiteinden van een component gecontroleerde functies vereisen.
Meer capaciteit betekent niet automatisch zuiniger. Geavanceerde machines vereisen passende programmering, aangedreven gereedschapshouders, kennis van instellingen en procesvalidatie. Voor een eenvoudige spacer kan het gebruik van een multitaskingcentrum de kosten verhogen zonder betekenisvolle voordelen op het gebied van kwaliteit of doorlooptijd te creëren.
Beschrijving in de offerte |
Waarschijnlijke betekenis |
Wat de koper moet vragen |
CNC-draaien |
Algemene bewerking van een roterend werkstuk |
Hoeveel assen en opstellingen zijn er gepland? |
CNC-draaiwerk |
Meestal een andere term voor CNC-draaien |
Is de voorgestelde route eenvoudig of meerassig draaiend? |
Draaien met levend gereedschap |
Draaien met aangedreven boor- of freesgereedschap |
Welke off-axis-functies blijven in één opstelling? |
Draai-freesbewerking |
Draaien en frezen binnen één afgestemd traject |
Zullen alle kritische kenmerken dezelfde klemming delen? |
Secundair frezen |
Het gedraaide onderdeel wordt naar een andere machine verplaatst |
Hoe worden datums en positietoleranties overgedragen? |
De tekening moet eerst worden beoordeeld op zijn dominante geometrie. Wanneer het grootste deel van het onderdeel cilindrisch, buisvormig of conisch is of rond een gedeelde middellijn is gerangschikt, is draaien doorgaans het logische primaire proces. Buitendiameters, boringen, schouders, groeven, conussen en axiale schroefdraden kunnen allemaal op natuurlijke wijze worden gegenereerd terwijl het werkstuk draait.
Assen, pennen, bussen en afstandhouders zijn veel voorkomende voorbeelden, maar de beslissing mag niet alleen op de productnaam berusten. Een fitting kan grotendeels roterend zijn en daarom ideaal om te draaien, terwijl een andere fitting meerdere platte vlakken en elkaar kruisende doorgangen kan bevatten die frezen even belangrijk maken. HANYEE produceert montagecomponenten, messing afstandhouders, schouderschroeven, askragen en andere op maat gemaakte onderdelen met verschillende complexiteit van de functies.
Onderdelen die worden gedomineerd door brede vlakke oppervlakken, diepe uitsparingen, uitgebreide boutpatronen of vrije vormcontouren moeten mogelijk als primaire route worden gefreesd. Draaien kan nog steeds een boring, schroefdraad of ronde interface creëren, maar het mag niet worden gedwongen een proces te leiden waarbij de meeste materiaalverwijdering buiten de rotatie-as plaatsvindt. Het doel is om elke eigenschap toe te wijzen aan de methode die deze het meest efficiënt en consistent kan produceren.
Functies buiten de as bepalen vaak of standaard draaien voldoende is. Kruisgeboorde gaten, gefreesde vlakken, radiale schroefdraden, zijsleuven, excentrische details, boutpatronen en bewerking aan de achterkant vereisen allemaal extra toegang. Hun aantal, complexiteit en relatie tot de gedraaide oppervlakken moeten worden beoordeeld voordat een route wordt goedgekeurd.
Er zijn drie productiestrategieën gebruikelijk:
1. Voltooi de rotatiefuncties op een basisdraaibank en breng het onderdeel vervolgens over voor secundair frezen of boren.
2. Gebruik live-tool draaien om tijdens dezelfde opspanning een beperkt aantal off-axis details te bewerken.
3. Verdeel het werk tussen draaien en frezen wanneer afzonderlijke bewerkingen een beter evenwicht bieden tussen flexibiliteit, cyclustijd en gereedschapskosten.
Een overdracht tussen machines is niet per definitie een slechte praktijk. Voor een prototype of een kleine batch met een eenvoudig kruisgat kan secundair boren minder kosten dan het voorbereiden van een multitaskingprogramma en gespecialiseerd gereedschap. Wanneer dat gat echter een nauwe positionele relatie heeft met een lagerdiameter, kan het voltooien van beide kenmerken in één opstelling het risico op datumoverdracht verminderen.
Ook de hoeveelheid werk buiten de as is van belang. Eén platgefreesd op een verder cilindrisch deel ondersteunt nog steeds een draaiende route. Een onderdeel met verschillende diepe uitsparingen, schuine oppervlakken en complexe meervlakskenmerken kan beter worden behandeld als een gefreesd onderdeel met geselecteerde gedraaide details.
Functionele relaties verdienen meer aandacht dan geïsoleerde tolerantiewaarden. De concentriciteit van de boring tot de buitendiameter, de haaksheid van de schouder, de slingering van de lagerzitting, de uitlijning van de schroefdraad en de positie van het gat ten opzichte van een gedraaide diameter kunnen de prestaties van de assemblage rechtstreeks beïnvloeden. Deze vereisten helpen bij het bepalen welke features een opstelling en datumstructuur moeten delen.
Het verwijderen van een onderdeel uit het ene armatuur en het opnieuw vastklemmen ervan vereist de volgende handeling om de locatie ervan te herstellen. Zelfs met geschikte apparatuur introduceert de tweede opstelling variabelen voor werkstukopspanning, uitlijning en datumoverdracht. Een enkele klemming kan daarom waardevol zijn wanneer een kruisgat nauw moet aansluiten op een boring, verschillende diameters een gemeenschappelijke as delen, of de voor- en achterkenmerken een gecontroleerde relatie moeten behouden.
Dit principe is relevant voor de op maat gemaakte precisie-assemblagecomponenten van HANYEE. De productiebeslissing moet gebaseerd zijn op de manier waarop het onderdeel in het samenstel wordt geplaatst, bevestigd, gedraaid of in elkaar past, en niet op de vraag of het commercieel wordt beschreven als gedraaid of gedraaid.
Ingenieurs kunnen een betere routering ondersteunen door dimensies te identificeren die cruciaal zijn voor de functie. Het aanhalen van elke afmeting 'voor de veiligheid' kan het wisselen van gereedschap, de inspectietijd en het risico op afkeuring vergroten zonder de prestaties te verbeteren. Duidelijke datumreferenties en realistische toleranties stellen de fabrikant in staat de procescontrole te concentreren daar waar deze functionele waarde heeft.
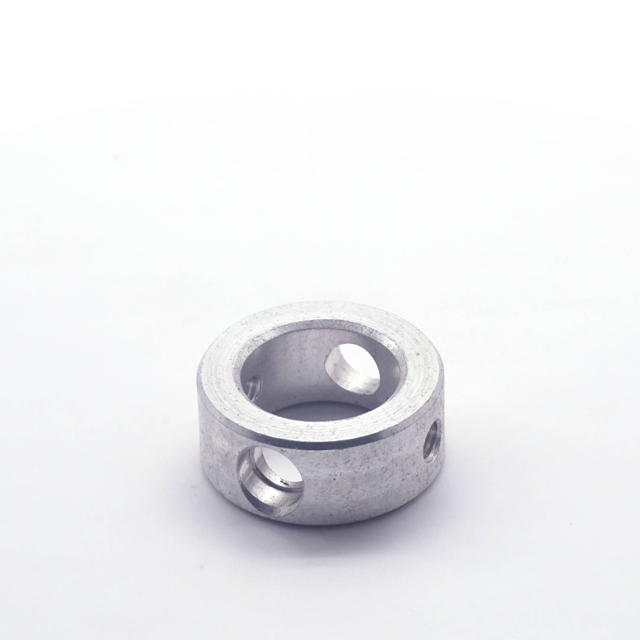
Het uurtarief van de machine is slechts één element in de kosten van CNC-draaionderdelen. Programmering, gereedschap, opspanningen, opstelling, snijtijd, handmatige bediening, secundaire bewerking, inspectie, afval en herbewerking dragen allemaal bij aan de uiteindelijke eenheidsprijs. Een lager uurtarief kan minder voordelig worden als de route herhaalde overstappen en uitgebreide verificatie vereist.
De productiehoeveelheid verandert de manier waarop deze kosten worden verdeeld. Een prototype profiteert van flexibele gereedschappen en snelle validatie, terwijl een kleine batch wellicht geen uitgebreide armaturen rechtvaardigt. Herhaalbestellingen hechten meer waarde aan stabiele werkstukopspanning, gecontroleerde standtijd en gedocumenteerde procesinstellingen. Bij hogere volumes kunnen staafaanvoer, geautomatiseerd laden en minder handmatige handelingen de arbeidsinhoud verlagen en de consistentie verbeteren.
Een multitasking-machine kan hogere bedrijfskosten hebben, maar toch de prijs per onderdeel verlagen door secundaire opstellingen te verwijderen. Het tegenovergestelde is ook mogelijk: een eenvoudige as die op een geavanceerde machine is geproduceerd, kan onnodige programmering en gereedschappen met zich meebrengen. Voor een nauwkeurige offerte moet het hele productietraject worden vergeleken in plaats van het laagste machinetarief te kiezen.
De materiaalkwaliteit heeft invloed op de snijsnelheid, gereedschapskeuze, spaanvorming, warmteontwikkeling, vervorming en haalbare afwerking. 'Roestvrij staal' is geen volledige specificatie omdat verschillende soorten verschillend kunnen reageren op snijden en verschillende corrosie-, sterkte- of montagevereisten kunnen hebben. De offerteaanvraag moet de exacte legering, staat en eventuele vereiste materiaalcertificering identificeren.
Geometrie en materiaal moeten ook samen worden beoordeeld. Lange, slanke assen kunnen doorbuigen of trillen en hebben mogelijk ondersteuning van de losse kop, een stabiele rust of een herziene snijvolgorde nodig. Dunwandige bussen kunnen vervormen onder overmatige klemdruk, terwijl taaie of hardende legeringen de slijtage van het gereedschap en de thermische belasting kunnen vergroten.
Deze factoren beïnvloeden zowel de prijs als de processtabiliteit. Een leverancier kan geen betrouwbare CNC-draaionderdelen plannen op basis van alleen afmetingen als de materiaalconditie van invloed is op het vasthoud- en snijgedrag. HANYEE werkt met staal, aluminium, messing, roestvrij staal, koper, titanium, technische kunststoffen en speciale legeringen, waardoor de bewerkingsroute en het gereedschap rond het gespecificeerde materiaal kunnen worden geselecteerd.
Een volledige offerteaanvraag moet productie-ingenieurs voldoende informatie bieden om de route aan te bevelen in plaats van te gissen naar de vereisten ervan:
● Een gedimensioneerde 2D-tekening met toleranties en referentiepunten
● Een 3D CAD-model, indien beschikbaar
● De exacte materiaalkwaliteit en staat
● Prototype, batch en geschatte jaarlijkse hoeveelheden
● Kritieke functie- en passende afmetingen
● Draadspecificaties en vereiste diktes
● Oppervlakteruwheid, warmtebehandeling en coatingvereisten
● Verwachtingen inzake braam, randbreuk, reinheid, verpakking en traceerbaarheid
● Eerste artikel-, inspectierapport- of PPAP-documentatiebehoeften
Kwaliteitsplanning moet vervolgens elk kritisch kenmerk verbinden met een geschikte meetmethode. Kopers moeten zich afvragen welke afmetingen tijdens de productie worden gecontroleerd, hoe concentriciteit en slingering worden geverifieerd, of er een rapport over het eerste artikel beschikbaar is en hoe nabestellingen consistent worden gehouden.
In plaats van zonder technische reden een bepaalde machine te eisen, moeten kopers functie-, volume- en acceptatiecriteria communiceren. Hierdoor kan de leverancier standaard draaien, machinale bewerking met live gereedschap of een gecoördineerd multi-operatietraject aanbevelen op basis van meetbare vereisten.
CNC-draaien en CNC-draaien beschrijven over het algemeen hetzelfde bewerkingsprincipe, dus de juiste beslissing hangt minder af van de terminologie dan van de onderdeelgeometrie, functierelaties, tolerantievereisten, materiaal en productievolume. Eenvoudige roterende componenten kunnen geschikt zijn voor draaien over twee assen, terwijl details buiten de as of nauw verwante kenmerken live gereedschap of een gecombineerd draai-freestraject kunnen rechtvaardigen.
Ningbo Hanyue Metal Products Co., Ltd. ondersteunt op maat gemaakte CNC-draaionderdelen die gecontroleerde afmetingen, herhaalbare productie en praktische procesplanning vereisen. Door de apparatuur en de inspectieaanpak af te stemmen op de tekening, worden onnodige opstellingen verminderd, het productierisico beperkt en worden consistentere assemblageresultaten bereikt.
A: Meestal wel. Beide termen beschrijven bewerkingen waarbij het werkstuk roteert terwijl snijgereedschappen materiaal verwijderen. 'Draaien' noemt de bewerking, terwijl 'draaibank' de machine een naam geeft.
A: CNC-draaionderdelen zijn het meest geschikt voor cilindrische of rotatiesymmetrische ontwerpen, inclusief assen, pennen, bussen, hulzen, afstandhouders, kragen, schroefdraadfittingen en componenten met concentrische boringen.
A: Een basisdraaibank voert voornamelijk axiale draaibewerkingen uit. Een draaicentrum kan live gereedschap, Y- en C-asbeweging of een subspil toevoegen voor extra functies.
EEN: Ja. Draaicentra met live gereedschap en extra assen kunnen vlakken frezen, niet-gecentreerde gaten boren, sleuven snijden en zijkanten tappen zonder het onderdeel over te dragen.
A: Kies voor draaien als het onderdeel hoofdzakelijk rond is en de kritische kenmerken een centrale as volgen. Frezen is over het algemeen geschikter voor brede vlakke oppervlakken, kamers en onregelmatige contouren.
