
Προβολές: 0 Συγγραφέας: Επεξεργαστής ιστότοπου Ώρα δημοσίευσης: 2026-07-06 Προέλευση: Τοποθεσία


Όταν δύο προμηθευτές περιγράφουν το ίδιο εξάρτημα ως ένα τόρνο με CNC και ένα τόρνο με CNC, η διατύπωση μπορεί να κάνει τις προσφορές να φαίνονται βασισμένες σε διαφορετικές διαδικασίες κατασκευής. Στην πράξη, και οι δύο όροι αναφέρονται συνήθως στην κατεργασία ενός περιστρεφόμενου τεμαχίου εργασίας με εργαλεία κοπής για τη δημιουργία στρογγυλών ή περιστροφικά συμμετρικών χαρακτηριστικών.
Η πραγματική επιλογή έγκειται στη ρύθμιση του μηχανήματος, τη γεωμετρία των χαρακτηριστικών, τις σχέσεις ανοχής, το μέγεθος παρτίδας και την ανάγκη για δευτερεύουσες λειτουργίες. Η κατανόηση αυτών των παραγόντων βοηθά τους μηχανικούς και τους αγοραστές να αποφασίσουν αν Τα εξαρτήματα τόρνευσης CNC απαιτούν βασική μηχανική κατεργασία δύο αξόνων, ζωντανή επεξεργασία εργαλείων ή μια συνδυασμένη διαδικασία περιστροφής.
Το 'Turning' συνήθως ονομάζει τη λειτουργία κατεργασίας, ενώ το 'τόρνος' ονομάζει τη μηχανή που την εκτελεί. Το 'Lathing' είναι μια λιγότερο επίσημη έκφραση που χρησιμοποιούν ορισμένοι προμηθευτές σε προσφορές, καταλόγους και ταξινομήσεις προϊόντων. Άλλες κοινές περιγραφές περιλαμβάνουν κατεργασία τόρνου CNC, εξαρτήματα τόρνου ακριβείας, εξαρτήματα τόρνου CNC και προσαρμοσμένες υπηρεσίες τόρνου.
Αυτοί οι όροι δεν υποδεικνύουν αυτόματα διαφορετικά επίπεδα ακρίβειας ή διαφορετικές μεθόδους κοπής. Η τοπική γλώσσα, η εσωτερική οργάνωση προϊόντων, το λεξιλόγιο των πελατών και οι προτιμήσεις μάρκετινγκ συχνά εξηγούν γιατί ένας κατασκευαστής προτιμά το 'στρίψιμο' ενώ ένας άλλος χρησιμοποιεί 'τορνίδι'. Στο HANYEE, και οι δύο κατηγορίες καλύπτουν μηχανουργικές μηχανές ελεγχόμενες από υπολογιστή για προσαρμοσμένους άξονες, ακίδες, δακτυλίους και παρόμοια εξαρτήματα.
Ως εκ τούτου, οι αγοραστές δεν πρέπει να αποφασίζουν μεταξύ τιμών με βάση μόνο την ορολογία. Ένας προμηθευτής μπορεί να χρησιμοποιήσει 'Τόρνο CNC' για απλή εργασία δύο αξόνων, ενώ ένας άλλος μπορεί να χρησιμοποιήσει την ίδια φράση για ένα κέντρο στροφής εξοπλισμένο με ηλεκτρικά εργαλεία και πρόσθετους άξονες. Η ετικέτα της διαδικασίας είναι μόνο το σημείο εκκίνησης. οι προγραμματισμένες επιχειρήσεις αποκαλύπτουν εάν η διαδρομή ταιριάζει στο τμήμα.
Τόσο στην τόρνευση CNC όσο και στην τόρνο CNC, το κοντάκι της ράβδου, ο σωλήνας ή ένα προετοιμασμένο τεμάχιο στερεώνεται σε τσοκ ή κολάρο. Καθώς το υλικό περιστρέφεται γύρω από την κεντρική του γραμμή, τα εργαλεία αφαιρούν υλικό από εξωτερικές και εσωτερικές επιφάνειες. Αυτή η κίνηση υποστηρίζει φυσικά κυλινδρικές, κωνικές, βαθμιδωτές, αυλακωμένες, διάτρητες και σπειροειδείς γεωμετρίες.
Τα τυπικά εξαρτήματα τόρνευσης CNC περιλαμβάνουν άξονες, πείρους, δακτυλίους, μανίκια, αποστάτες, γιακά, ράβδους και εξαρτήματα με σπείρωμα. Η HANYEE εφαρμόζει αυτή τη δυνατότητα σε καρφίτσες, δακτυλίους, ράβδους και άλλα προϊόντα των οποίων τα κύρια χαρακτηριστικά ακολουθούν την περιστροφική συμμετρία.
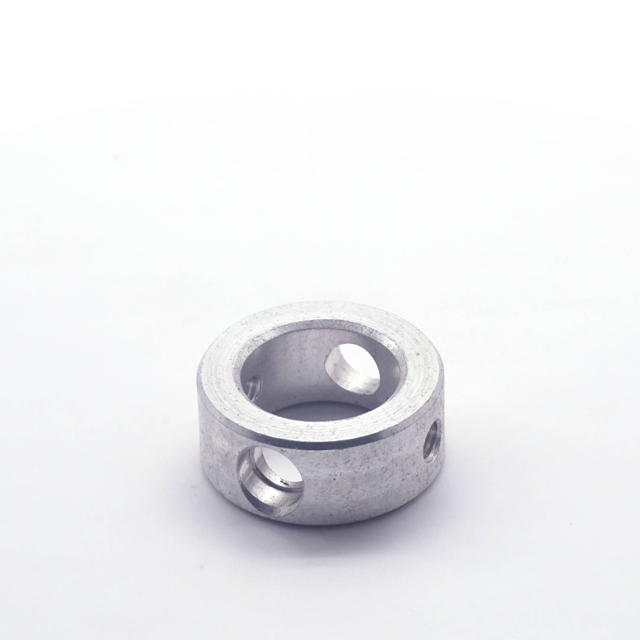
Ωστόσο, μόνο τα ονόματα των εξαρτημάτων δεν καθορίζουν την πλήρη διαδρομή. Ένας άξονας με μόνο κλιμακωτές διαμέτρους μπορεί να παραμείνει σε έναν βασικό τόρνο, ενώ ένα κολάρο άξονα με πλευρικές οπές εισάγει εργασία εκτός άξονα. Δύο εξαρτήματα μπορούν και τα δύο να ονομάζονται γυρισμένα μέρη ενώ απαιτούν ουσιαστικά διαφορετικά μηχανήματα, εργαλεία, σχέδια εργασίας και επιθεώρησης.
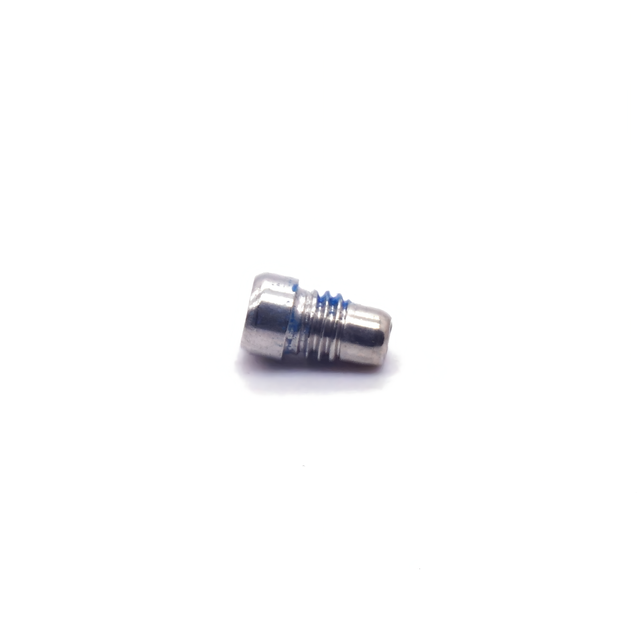
Ένας συμβατικός τόρνος CNC ελέγχει κυρίως την κίνηση του εργαλείου κατά μήκος των αξόνων X και Z. Ο άξονας Χ διέπει την ακτινική κίνηση προς ή μακριά από την κεντρική γραμμή του άξονα, ενώ ο άξονας Ζ ελέγχει την κίνηση κατά μήκος του μήκους του τεμαχίου εργασίας. Αυτή η διάταξη είναι κατάλληλη για μέρη των οποίων τα σημαντικά χαρακτηριστικά ακολουθούν έναν άξονα περιστροφής.
Οι συνήθεις λειτουργίες δύο αξόνων περιλαμβάνουν όψη, ευθεία στροφή, κωνική στροφή, διάτρηση, αυλάκωση, σπείρωμα, λοξοτομή και διαχωρισμό. Ένας δακτύλιος με ελεγχόμενη εσωτερική και εξωτερική διάμετρο, για παράδειγμα, μπορεί συχνά να ολοκληρωθεί αποτελεσματικά χωρίς ηλεκτρικά εργαλεία φρεζαρίσματος. Το ίδιο ισχύει για τους απλούς πείρους, τα μανίκια, τα καρφιά με σπείρωμα και τους αποστάτες των οποίων τα χαρακτηριστικά παραμένουν ομόκεντρα ή αξονικά.
Ο βασικός εξοπλισμός μπορεί να προσφέρει πρακτικά πλεονεκτήματα κόστους για τέτοια εξαρτήματα τόρνευσης CNC. Ο προγραμματισμός είναι συνήθως πιο άμεσος, οι απαιτήσεις εργαλείων είναι ευκολότερες στη διαχείριση και η ρύθμιση μπορεί να περιλαμβάνει λιγότερες μεταβλητές. Η πληρωμή για πρόσθετους άξονες δεν βελτιώνει ένα τμήμα που δεν περιέχει πλευρικά χαρακτηριστικά ή πολύπλοκες σχέσεις θέσης.
Ένα κέντρο στροφής μπορεί να επεκταθεί πέρα από την τυπική κίνηση XZ προσθέτοντας θέση άξονα άξονα C, κίνηση άξονα Y, ζωντανά εργαλεία, υπο-άτρακτο ή αυτοματοποιημένη τροφοδοσία ράβδου. Ο άξονας C τοποθετεί ή περιστρέφει το τεμάχιο εργασίας για ελεγχόμενη όψη και πλευρική κατεργασία, ενώ τα ηλεκτρικά εργαλεία μπορούν να τρυπήσουν, να χτυπήσουν ή να φρεζάρουν χωρίς να μεταφέρουν το εξάρτημα σε ξεχωριστό μηχάνημα. Οι διαμορφώσεις περιστρεφόμενου μύλου πολλαπλών αξόνων μπορούν επίσης να χρησιμοποιούν έναν δευτερεύοντα άξονα για την κατεργασία του αντίθετου άκρου του αποθέματος.
Αυτές οι δυνατότητες καθίστανται σχετικές όταν τα σχέδια περιλαμβάνουν επίπεδες οπές, εγκάρσιες οπές, πλευρικές υποδοχές, ακτινωτά σπειρώματα, κλειδαριές, οπές εκτός κέντρου ή λεπτομέρειες στο πίσω μέρος. Ένα κολάρο με πλευρική οπή μπορεί να περιστραφεί και να τρυπηθεί σε ένα σύσφιξη, βοηθώντας στη διατήρηση της σχέσης μεταξύ της οπής και της θέσης της οπής. Ομοίως, ένας δευτερεύων άξονας μπορεί να μειώσει τον χειροκίνητο χειρισμό όταν και τα δύο άκρα ενός εξαρτήματος απαιτούν ελεγχόμενα χαρακτηριστικά.
Η μεγαλύτερη δυνατότητα δεν είναι αυτόματα πιο οικονομική. Τα προηγμένα μηχανήματα απαιτούν κατάλληλο προγραμματισμό, βάσεις οδηγού εργαλείων, γνώσεις εγκατάστασης και επικύρωση διεργασιών. Για έναν απλό διαχωριστή, η χρήση ενός κέντρου πολλαπλών εργασιών μπορεί να αυξήσει το κόστος χωρίς να δημιουργεί σημαντικά οφέλη ποιότητας ή χρόνου παράδοσης.
Περιγραφή στο απόσπασμα |
Πιθανό νόημα |
Τι πρέπει να ρωτήσει ο αγοραστής |
Τόρνευση CNC |
Γενική κατεργασία ενός περιστρεφόμενου τεμαχίου εργασίας |
Πόσοι άξονες και ρυθμίσεις έχουν προγραμματιστεί; |
Τόρνος CNC |
Συνήθως ένας άλλος όρος για το γύρισμα CNC |
Η προτεινόμενη διαδρομή είναι βασική ή στροφή πολλαπλών αξόνων; |
Τόρνισμα με ζωντανό εργαλείο |
Περιστροφή με ηλεκτρικά εργαλεία διάτρησης ή φρεζαρίσματος |
Ποιες λειτουργίες εκτός άξονα παραμένουν σε μία ρύθμιση; |
Μηχανουργική κατεργασία περιστρεφόμενου μύλου |
Τόρνευση και φρεζάρισμα σε μια συντονισμένη διαδρομή |
Όλα τα κρίσιμα χαρακτηριστικά θα μοιράζονται την ίδια σύσφιξη; |
Δευτερεύουσα άλεση |
Το γυρισμένο εξάρτημα μετακινείται σε άλλο μηχάνημα |
Πώς θα μεταφερθούν τα δεδομένα και οι ανοχές θέσης; |
Το σχέδιο πρέπει πρώτα να αξιολογηθεί ως προς την κυρίαρχη γεωμετρία του. Όταν το μεγαλύτερο μέρος του στοιχείου είναι κυλινδρικό, σωληνωτό, κωνικό ή διατεταγμένο γύρω από μια κοινή κεντρική γραμμή, η στροφή είναι γενικά η λογική κύρια διαδικασία. Οι εξωτερικές διάμετροι, οι οπές, οι ώμοι, οι αυλακώσεις, τα κωνικά και τα αξονικά σπειρώματα μπορούν όλα να δημιουργηθούν φυσικά καθώς το τεμάχιο εργασίας περιστρέφεται.
Οι άξονες, οι πείροι, οι δακτύλιοι και οι αποστάτες είναι κοινά παραδείγματα, αλλά η απόφαση δεν πρέπει να βασίζεται μόνο στο όνομα του προϊόντος. Ένα εξάρτημα μπορεί να είναι ως επί το πλείστον περιστροφικό και επομένως ιδανικό για περιστροφή, ενώ ένα άλλο εξάρτημα μπορεί να περιέχει πολλές επίπεδες επιφάνειες και διασταυρούμενες διόδους που κάνουν το φρεζάρισμα εξίσου σημαντικό. Η HANYEE παράγει εξαρτήματα συναρμολόγησης, ορειχάλκινους αποστάτες, βίδες ώμου, κολάρα άξονα και άλλα προσαρμοσμένα εξαρτήματα με ποικίλη πολυπλοκότητα χαρακτηριστικών.
Μέρη που κυριαρχούνται από φαρδιές επίπεδες επιφάνειες, βαθιές τσέπες, εκτεταμένα σχέδια μπουλονιών ή περιγράμματα ελεύθερης μορφής μπορεί να χρειάζονται φρεζάρισμα ως κύρια διαδρομή. Η στροφή μπορεί να δημιουργήσει μια οπή, ένα νήμα ή μια στρογγυλή διεπαφή, αλλά δεν θα πρέπει να αναγκαστεί να οδηγήσει μια διαδικασία όταν το μεγαλύτερο μέρος της αφαίρεσης υλικού γίνεται μακριά από τον άξονα περιστροφής. Ο στόχος είναι να αντιστοιχίσετε κάθε χαρακτηριστικό στη μέθοδο που μπορεί να το παράγει πιο αποτελεσματικά και με συνέπεια.
Τα χαρακτηριστικά εκτός άξονα συχνά καθορίζουν εάν η τυπική στροφή είναι επαρκής. Τρύπες με σταυρωτά, φρεζαρισμένα επίπεδα, ακτινωτά σπειρώματα, πλευρικές σχισμές, εκκεντρικές λεπτομέρειες, σχέδια μπουλονιών και κατεργασία στο πίσω μέρος απαιτούν πρόσθετη πρόσβαση. Ο αριθμός, η πολυπλοκότητα και η σχέση τους με τις γυρισμένες επιφάνειες θα πρέπει να επανεξεταστούν πριν από την έγκριση μιας διαδρομής.
Τρεις στρατηγικές παραγωγής είναι κοινές:
1. Ολοκληρώστε τα χαρακτηριστικά περιστροφής σε έναν βασικό τόρνο και μετά μεταφέρετε το εξάρτημα για δευτερεύον φρεζάρισμα ή διάτρηση.
2. Χρησιμοποιήστε το γύρισμα ζωντανού εργαλείου για να επεξεργαστείτε έναν περιορισμένο αριθμό λεπτομερειών εκτός άξονα κατά τη διάρκεια της ίδιας σύσφιξης.
3. Μοιράστε την εργασία μεταξύ τόρνευσης και φρεζαρίσματος όταν οι ξεχωριστές λειτουργίες παρέχουν καλύτερη ισορροπία ευελιξίας, χρόνου κύκλου και κόστους εργαλείων.
Η μεταφορά μεταξύ μηχανών δεν είναι εγγενώς κακή πρακτική. Για ένα πρωτότυπο ή μια μικρή παρτίδα με απλή εγκάρσια οπή, η δευτερεύουσα διάτρηση μπορεί να κοστίσει λιγότερο από την προετοιμασία ενός προγράμματος πολλαπλών εργασιών και εξειδικευμένων εργαλείων. Ωστόσο, όταν αυτή η οπή έχει στενή σχέση θέσης με τη διάμετρο του ρουλεμάν, η ολοκλήρωση και των δύο χαρακτηριστικών σε μία εγκατάσταση μπορεί να μειώσει τον κίνδυνο μεταφοράς δεδομένων.
Ο όγκος των εργασιών εκτός άξονα έχει επίσης σημασία. Ένα αλεσμένο επίπεδο σε ένα κατά τα άλλα κυλινδρικό τμήμα εξακολουθεί να υποστηρίζει μια διαδρομή με στροφή. Ένα εξάρτημα με πολλές βαθιές τσέπες, γωνιακές επιφάνειες και πολύπλοκα χαρακτηριστικά πολλαπλών όψεων μπορεί να αντιμετωπίζεται καλύτερα ως ένα φρεζάρισμα με επιλεγμένες γυρισμένες λεπτομέρειες.
Οι λειτουργικές σχέσεις αξίζουν περισσότερη προσοχή από τις μεμονωμένες αξίες ανοχής. Η ομόκεντρη διάμετρος οπής προς την εξωτερική, η καθετότητα του ώμου, η διαρροή του καθίσματος του ρουλεμάν, η ευθυγράμμιση του σπειρώματος και η θέση της οπής σε σχέση με μια περιστρεφόμενη διάμετρο μπορούν να επηρεάσουν άμεσα την απόδοση της συναρμολόγησης. Αυτές οι απαιτήσεις βοηθούν στον προσδιορισμό των δυνατοτήτων που πρέπει να μοιράζονται μια δομή εγκατάστασης και βάσης δεδομένων.
Για να αφαιρέσετε ένα εξάρτημα από ένα εξάρτημα και να το σφίξετε ξανά, απαιτείται η επόμενη λειτουργία για να αποκατασταθεί η θέση του. Ακόμη και με ικανό εξοπλισμό, η δεύτερη ρύθμιση εισάγει μεταβλητές διατήρησης εργασίας, ευθυγράμμισης και μεταφοράς δεδομένων. Επομένως, μια μόνο σύσφιξη μπορεί να είναι πολύτιμη όταν μια εγκάρσια οπή πρέπει να ευθυγραμμίζεται στενά με μια οπή, πολλές διάμετροι να μοιράζονται έναν κοινό άξονα ή όταν τα εμπρός και πίσω χαρακτηριστικά πρέπει να διατηρούν μια ελεγχόμενη σχέση.
Αυτή η αρχή σχετίζεται με τα προσαρμοσμένα εξαρτήματα συναρμολόγησης ακριβείας της HANYEE. Η απόφαση κατασκευής θα πρέπει να βασίζεται στον τρόπο με τον οποίο το εξάρτημα τοποθετείται, στερεώνεται, περιστρέφεται ή συνδυάζεται μέσα στο συγκρότημα - όχι στο αν περιγράφεται εμπορικά ως περιστρεφόμενο ή με τόρνο.
Οι μηχανικοί μπορούν να υποστηρίξουν καλύτερη δρομολόγηση εντοπίζοντας διαστάσεις κρίσιμες για τη λειτουργία. Η σύσφιξη κάθε διάστασης 'για ασφάλεια' μπορεί να αυξήσει τις αλλαγές του εργαλείου, τον χρόνο επιθεώρησης και τον κίνδυνο απόρριψης χωρίς βελτίωση της απόδοσης. Οι σαφείς αναφορές δεδομένων και οι ρεαλιστικές ανοχές επιτρέπουν στον κατασκευαστή να εστιάσει τον έλεγχο της διαδικασίας όπου έχει λειτουργική αξία.
Η ωριαία τιμή μηχανής είναι μόνο ένα στοιχείο στο κόστος των ανταλλακτικών τόρνευσης CNC. Ο προγραμματισμός, τα εργαλεία, τα εξαρτήματα, η εγκατάσταση, ο χρόνος κοπής, ο χειροκίνητος χειρισμός, η δευτερεύουσα κατεργασία, η επιθεώρηση, τα σκραπ και η επανεπεξεργασία συμβάλλουν στην τελική τιμή μονάδας. Μια χαμηλότερη ωριαία χρέωση μπορεί να γίνει λιγότερο οικονομική εάν η διαδρομή απαιτεί επαναλαμβανόμενες μεταφορές και εκτεταμένη επαλήθευση.
Η ποσότητα παραγωγής αλλάζει τον τρόπο κατανομής αυτών των δαπανών. Ένα πρωτότυπο επωφελείται από ευέλικτα εργαλεία και γρήγορη επικύρωση, ενώ μια μικρή παρτίδα μπορεί να μην δικαιολογεί περίτεχνα εξαρτήματα. Οι επαναλαμβανόμενες παραγγελίες δίνουν μεγαλύτερη αξία στη σταθερή εργασία, την ελεγχόμενη διάρκεια ζωής του εργαλείου και τις τεκμηριωμένες ρυθμίσεις διαδικασίας. Σε υψηλότερους όγκους, η τροφοδοσία ράβδου, η αυτοματοποιημένη φόρτωση και ο μειωμένος χειροκίνητος χειρισμός μπορούν να μειώσουν το περιεχόμενο εργασίας και να βελτιώσουν τη συνοχή.
Ένα μηχάνημα πολλαπλών εργασιών μπορεί να έχει υψηλότερο κόστος λειτουργίας, ωστόσο εξακολουθεί να μειώνει την τιμή ανά εξάρτημα καταργώντας τις δευτερεύουσες ρυθμίσεις. Το αντίθετο είναι επίσης δυνατό: ένας απλός άξονας που παράγεται σε ένα προηγμένο μηχάνημα μπορεί να φέρει περιττό προγραμματισμό και επιβάρυνση εργαλείων. Η ακριβής προσφορά απαιτεί σύγκριση ολόκληρης της διαδρομής κατασκευής αντί για επιλογή της χαμηλότερης ταχύτητας μηχανής.
Η ποιότητα υλικού επηρεάζει την ταχύτητα κοπής, την επιλογή εργαλείου, το σχηματισμό τσιπ, τη δημιουργία θερμότητας, την παραμόρφωση και το εφικτό φινίρισμα. Ο 'Ανοξείδωτος χάλυβας' δεν είναι μια πλήρης προδιαγραφή, επειδή οι διαφορετικές ποιότητες μπορούν να ανταποκρίνονται διαφορετικά στην κοπή και μπορεί να εξυπηρετούν διαφορετικές απαιτήσεις διάβρωσης, αντοχής ή συναρμολόγησης. Το RFQ θα πρέπει να προσδιορίζει το ακριβές κράμα, την κατάσταση και τυχόν απαιτούμενη πιστοποίηση υλικού.
Η γεωμετρία και το υλικό πρέπει επίσης να αξιολογηθούν μαζί. Οι μακριές λεπτές άξονες μπορεί να εκτρέπονται ή να δονούνται και μπορεί να χρειάζονται υποστήριξη ουράς, σταθερή ανάπαυση ή αναθεωρημένη σειρά κοπής. Οι δακτύλιοι με λεπτό τοίχωμα ενδέχεται να παραμορφωθούν υπό υπερβολική πίεση σύσφιξης, ενώ τα σκληρά κράματα ή τα κράματα που σκληρύνουν μπορεί να αυξήσουν τη φθορά του εργαλείου και το θερμικό φορτίο.
Αυτοί οι παράγοντες επηρεάζουν τόσο την τιμή όσο και τη σταθερότητα της διαδικασίας. Ένας προμηθευτής δεν μπορεί να σχεδιάσει αξιόπιστα εξαρτήματα τόρνευσης CNC χρησιμοποιώντας μόνο διαστάσεις όταν η κατάσταση του υλικού επηρεάζει την εργασία και τη συμπεριφορά κοπής. Η HANYEE συνεργάζεται με χάλυβα, αλουμίνιο, ορείχαλκο, ανοξείδωτο χάλυβα, χαλκό, τιτάνιο, πλαστικά μηχανικής και ειδικά κράματα, επιτρέποντας την επιλογή της διαδρομής κατεργασίας και των εργαλείων γύρω από το καθορισμένο υλικό.
Ένα πλήρες RFQ θα πρέπει να παρέχει αρκετές πληροφορίες στους μηχανικούς κατασκευής ώστε να προτείνουν τη διαδρομή αντί να μαντεύουν τις απαιτήσεις της:
● Ένα σχέδιο 2D με διαστάσεις με ανοχές και αναφορές δεδομένων
● Ένα μοντέλο 3D CAD όπου είναι διαθέσιμο
● Η ακριβής ποιότητα και κατάσταση υλικού
● Πρωτότυπο, παρτίδα και εκτιμώμενες ετήσιες ποσότητες
● Κρίσιμες για τη λειτουργία και διαστάσεις ζευγαρώματος
● Προδιαγραφές νήματος και απαιτούμενοι μετρητές
● Απαιτήσεις τραχύτητας επιφάνειας, θερμικής επεξεργασίας και επίστρωσης
● Προσδοκίες γρατσουνιών, σπασίματος, καθαριότητας, συσκευασίας και ιχνηλασιμότητας
● Ανάγκες τεκμηρίωσης πρώτου άρθρου, επιθεώρησης-έκθεσης ή PPAP
Ο ποιοτικός σχεδιασμός θα πρέπει στη συνέχεια να συνδέσει κάθε κρίσιμο χαρακτηριστικό με μια κατάλληλη μέθοδο μέτρησης. Οι αγοραστές θα πρέπει να ρωτήσουν ποιες διαστάσεις ελέγχονται κατά τη διάρκεια της παραγωγής, πώς επαληθεύονται η ομοκεντρικότητα και η εξάντληση, εάν είναι διαθέσιμη μια αναφορά πρώτου άρθρου και πώς διατηρούνται συνεπείς οι επαναλαμβανόμενες παραγγελίες.
Αντί να απαιτούν ένα συγκεκριμένο μηχάνημα χωρίς τεχνικό λόγο, οι αγοραστές θα πρέπει να κοινοποιούν τα κριτήρια λειτουργίας, όγκου και αποδοχής. Αυτό επιτρέπει στον προμηθευτή να προτείνει τυπική στροφή, κατεργασία με ζωντανό εργαλείο ή μια συντονισμένη διαδρομή πολλαπλών λειτουργιών με βάση μετρήσιμες απαιτήσεις.
Η στροφή CNC και η κοπή CNC γενικά περιγράφουν την ίδια αρχή κατεργασίας, επομένως η σωστή απόφαση εξαρτάται λιγότερο από την ορολογία παρά από τη γεωμετρία εξαρτημάτων, τις σχέσεις χαρακτηριστικών, τις απαιτήσεις ανοχής, το υλικό και τον όγκο παραγωγής. Τα απλά περιστροφικά εξαρτήματα μπορεί να ταιριάζουν στη στροφή δύο αξόνων, ενώ οι λεπτομέρειες εκτός άξονα ή τα στενά συνδεδεμένα χαρακτηριστικά μπορούν να δικαιολογήσουν την ενεργή χρήση εργαλείων ή μια συνδυασμένη διαδρομή στροφών.
Η Ningbo Hanyue Metal Products Co., Ltd. υποστηρίζει προσαρμοσμένα εξαρτήματα τόρνευσης CNC που απαιτούν ελεγχόμενες διαστάσεις, επαναλαμβανόμενη παραγωγή και πρακτικό σχεδιασμό διαδικασίας. Η αντιστοίχιση της προσέγγισης εξοπλισμού και επιθεώρησης με το σχέδιο βοηθά στη μείωση των περιττών ρυθμίσεων, στον περιορισμό του κινδύνου παραγωγής και στην επίτευξη πιο συνεπών αποτελεσμάτων συναρμολόγησης.
Α: Συνήθως, ναι. Και οι δύο όροι περιγράφουν τη μηχανική κατεργασία κατά την οποία το τεμάχιο εργασίας περιστρέφεται ενώ τα εργαλεία κοπής αφαιρούν υλικό. Το 'Turning' ονομάζει τη λειτουργία, ενώ το 'lathe' ονομάζει το μηχάνημα.
Α: Τα εξαρτήματα τόρνευσης CNC ταιριάζουν καλύτερα σε κυλινδρικά ή περιστροφικά συμμετρικά σχέδια, όπως άξονες, καρφίτσες, δακτύλιοι, μανίκια, αποστάτες, γιακά, εξαρτήματα με σπείρωμα και εξαρτήματα με ομόκεντρες οπές.
Α: Ένας βασικός τόρνος εκτελεί κυρίως λειτουργίες αξονικής στροφής. Ένα κέντρο στροφής μπορεί να προσθέσει ζωντανά εργαλεία, κίνηση των αξόνων Y και C ή έναν δευτερεύοντα άξονα για πρόσθετα χαρακτηριστικά.
Α: Ναι. Τα κέντρα στροφής με ενεργά εργαλεία και πρόσθετους άξονες μπορούν να φρεζάρουν πλατφόρμες, να ανοίξουν τρύπες εκτός κέντρου, να κόψουν σχισμές και να χτυπήσουν πλευρικά χαρακτηριστικά χωρίς να μεταφέρουν το εξάρτημα.
Α: Επιλέξτε στροφή όταν το εξάρτημα είναι κυρίως στρογγυλό και τα κρίσιμα χαρακτηριστικά του ακολουθούν έναν κεντρικό άξονα. Το φρεζάρισμα είναι γενικά πιο κατάλληλο για ευρείες επίπεδες επιφάνειες, τσέπες και ακανόνιστα περιγράμματα.
