
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-07-06 Nguồn gốc: Địa điểm


Khi hai nhà cung cấp mô tả cùng một bộ phận là bộ phận tiện CNC và bộ phận tiện CNC, cách diễn đạt có thể khiến các báo giá có vẻ dựa trên các quy trình sản xuất khác nhau. Trong thực tế, cả hai thuật ngữ này thường đề cập đến việc gia công phôi quay bằng dụng cụ cắt để tạo ra các đặc điểm đối xứng tròn hoặc quay.
Sự lựa chọn thực sự nằm ở việc thiết lập máy, đặc điểm hình học, mối quan hệ dung sai, kích thước lô và nhu cầu cho các hoạt động phụ. Hiểu được những yếu tố này giúp các kỹ sư và người mua quyết định liệu Các bộ phận tiện CNC yêu cầu gia công hai trục cơ bản, dụng cụ trực tiếp hoặc quy trình phay quay kết hợp.
'Tiện' thường đặt tên cho nguyên công gia công, trong khi 'máy tiện' đặt tên cho máy thực hiện thao tác đó. 'Lathing' là cách diễn đạt ít trang trọng hơn mà một số nhà cung cấp sử dụng trong báo giá, danh mục và phân loại sản phẩm. Các mô tả phổ biến khác bao gồm gia công máy tiện CNC, các bộ phận máy tiện chính xác, các bộ phận tiện CNC và dịch vụ tiện tùy chỉnh.
Các thuật ngữ này không tự động chỉ ra các mức độ chính xác khác nhau hoặc các phương pháp cắt khác nhau. Ngôn ngữ khu vực, tổ chức sản phẩm nội bộ, vốn từ vựng của khách hàng và sở thích tiếp thị thường giải thích lý do tại sao một nhà sản xuất ưa thích 'tiện' trong khi nhà sản xuất khác sử dụng 'tiện'. Tại HANYEE, cả hai danh mục đều bao gồm gia công được điều khiển bằng máy tính cho trục, chốt, ống lót tùy chỉnh và các bộ phận tương tự.
Do đó, người mua không nên quyết định giữa các báo giá chỉ dựa trên thuật ngữ. Một nhà cung cấp có thể sử dụng 'máy tiện CNC' cho công việc hai trục đơn giản, trong khi một nhà cung cấp khác có thể sử dụng cụm từ tương tự cho trung tâm tiện được trang bị các công cụ hỗ trợ và các trục bổ sung. Nhãn quy trình chỉ là điểm khởi đầu; các hoạt động theo kế hoạch tiết lộ liệu tuyến đường có phù hợp với phần đó hay không.
Trong cả tiện CNC và tiện CNC, thanh phôi, ống hoặc phôi đã chuẩn bị sẵn đều được cố định trong mâm cặp hoặc ống kẹp. Khi vật liệu quay quanh đường tâm của nó, các công cụ sẽ loại bỏ vật liệu khỏi bề mặt bên ngoài và bên trong. Chuyển động này hỗ trợ một cách tự nhiên các dạng hình học hình trụ, hình nón, bậc, rãnh, lỗ và ren.
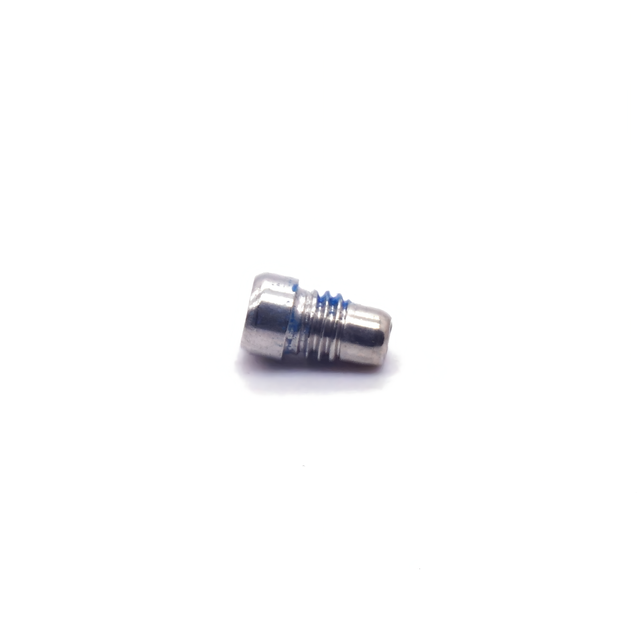
Các bộ phận tiện CNC điển hình bao gồm trục, chốt, ống lót, ống lót, miếng đệm, vòng cổ, thanh và phụ kiện ren. HANYEE áp dụng khả năng này cho chốt, ống lót, thanh truyền và các sản phẩm khác có tính năng chính tuân theo tính đối xứng quay.
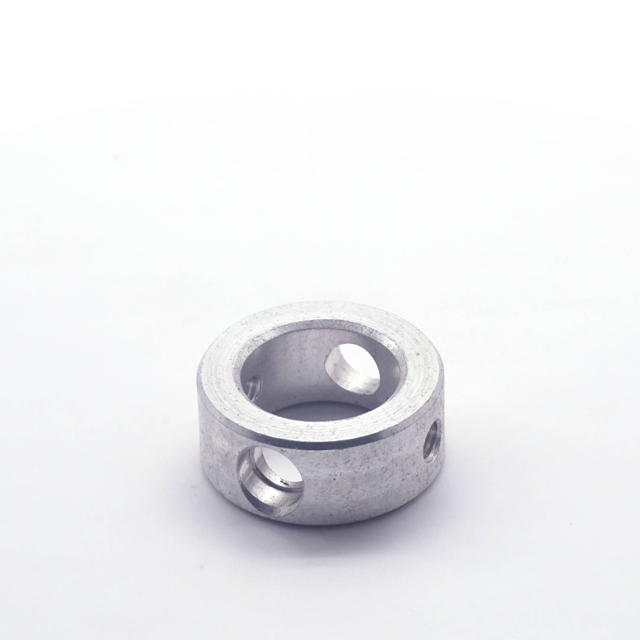
Tuy nhiên, chỉ tên các bộ phận không xác định được lộ trình hoàn chỉnh. Trục chỉ có đường kính bậc thang có thể nằm trên máy tiện cơ bản, trong khi vòng đệm trục có các lỗ bên sẽ tạo ra công việc ngoài trục. Cả hai thành phần đều có thể được gọi là các bộ phận tiện trong khi yêu cầu các kế hoạch máy móc, dụng cụ, công việc và kiểm tra khác nhau đáng kể.
Máy tiện CNC thông thường chủ yếu điều khiển chuyển động của dao dọc theo trục X và Z. Trục X chi phối chuyển động hướng tâm về phía hoặc ra khỏi đường tâm trục chính, trong khi trục Z điều khiển chuyển động dọc theo chiều dài phôi. Sự sắp xếp này rất phù hợp với các bộ phận có đặc điểm quan trọng theo một trục quay.
Các nguyên công hai trục phổ biến bao gồm tiện mặt, tiện thẳng, tiện côn, doa, tạo rãnh, tiện ren, vát cạnh và chia tay. Ví dụ, một ống lót có đường kính bên trong và bên ngoài được kiểm soát thường có thể được hoàn thiện một cách hiệu quả mà không cần dụng cụ phay được cấp điện. Điều tương tự cũng áp dụng cho các chốt, ống bọc, đinh tán có ren và miếng đệm không phức tạp có các đặc điểm vẫn đồng tâm hoặc hướng trục.
Thiết bị cơ bản có thể mang lại lợi thế thực tế về chi phí cho các bộ phận tiện CNC như vậy. Việc lập trình thường trực tiếp hơn, các yêu cầu về công cụ dễ quản lý hơn và việc thiết lập có thể liên quan đến ít biến số hơn. Việc trả tiền cho các trục bổ sung không cải thiện được bộ phận không có các tính năng phụ hoặc các mối quan hệ vị trí phức tạp.
Trung tâm tiện có thể mở rộng ra ngoài chuyển động tiêu chuẩn của Xperia bằng cách thêm vị trí trục chính trục C, chuyển động trục Y, dụng cụ trực tiếp, trục chính phụ hoặc cấp phôi tự động. Trục C định vị hoặc xoay phôi để gia công mặt và mặt bên được kiểm soát, trong khi các công cụ được hỗ trợ có thể khoan, taro hoặc phay mà không cần chuyển bộ phận sang máy riêng biệt. Cấu hình máy nghiền quay nhiều trục cũng có thể sử dụng trục chính phụ để gia công đầu đối diện của phôi.
Những khả năng này trở nên phù hợp khi các bản vẽ bao gồm các mặt phẳng, lỗ chéo, rãnh bên, ren xuyên tâm, rãnh then, lỗ lệch tâm hoặc các chi tiết mặt sau. Vòng đệm có lỗ bên có thể được xoay và khoan trong một lần kẹp, giúp duy trì mối liên hệ giữa lỗ khoan và vị trí lỗ. Tương tự như vậy, trục chính phụ có thể giảm khả năng xử lý thủ công khi cả hai đầu của bộ phận đều yêu cầu các tính năng được điều khiển.
Nhiều khả năng hơn không tự động tiết kiệm hơn. Các máy tiên tiến yêu cầu lập trình phù hợp, giá đỡ công cụ được điều khiển, kiến thức thiết lập và xác thực quy trình. Đối với một bộ đệm đơn giản, việc sử dụng trung tâm đa nhiệm có thể tăng thêm chi phí mà không tạo ra lợi ích đáng kể về chất lượng hoặc thời gian thực hiện.
Mô tả trong trích dẫn |
Ý nghĩa có thể xảy ra |
Người mua nên hỏi gì |
tiện CNC |
Gia công chung phôi quay |
Có bao nhiêu trục và thiết lập được lên kế hoạch? |
tiện CNC |
Thông thường một thuật ngữ khác cho tiện CNC |
Tuyến đường được đề xuất là tuyến đường cơ bản hay có nhiều trục rẽ? |
Tiện dụng cụ trực tiếp |
Tiện bằng dụng cụ khoan hoặc phay được hỗ trợ |
Những tính năng ngoài trục nào vẫn còn trong một thiết lập? |
Gia công máy nghiền quay |
Tiện và phay trong một lộ trình phối hợp |
Liệu tất cả các tính năng quan trọng có chung một cơ chế kẹp không? |
Phay thứ cấp |
Thành phần đã quay chuyển sang máy khác |
Các mốc thời gian và dung sai vị trí sẽ được chuyển giao như thế nào? |
Bản vẽ trước tiên phải được đánh giá về hình học chủ đạo của nó. Khi hầu hết các bộ phận có dạng hình trụ, hình ống, hình nón hoặc được bố trí xung quanh một đường tâm chung, việc quay thường là quá trình cơ bản hợp lý. Đường kính ngoài, lỗ khoan, vai, rãnh, côn và ren dọc trục đều có thể được tạo ra một cách tự nhiên khi phôi quay.
Trục, chốt, ống lót và miếng đệm là những ví dụ phổ biến nhưng quyết định không nên chỉ dựa vào tên sản phẩm. Một khớp nối có thể chủ yếu là quay và do đó lý tưởng cho việc tiện, trong khi một khớp nối khác có thể chứa một số mặt phẳng và các đoạn giao nhau khiến việc phay trở nên quan trọng như nhau. HANYEE sản xuất các bộ phận lắp ráp, miếng đệm bằng đồng, ốc vít, vòng trục và các bộ phận tùy chỉnh khác với độ phức tạp về tính năng khác nhau.
Các bộ phận có bề mặt phẳng rộng, hốc sâu, mẫu bu lông rộng hoặc đường viền dạng tự do có thể cần phay làm lộ trình chính. Việc tiện vẫn có thể tạo ra bề mặt lỗ, ren hoặc hình tròn, nhưng không nên buộc phải dẫn đến một quá trình khi hầu hết việc loại bỏ vật liệu xảy ra ở xa trục quay. Mục tiêu là gán từng tính năng cho phương pháp có thể tạo ra nó một cách hiệu quả và nhất quán nhất.
Các tính năng ngoài trục thường xác định liệu việc xoay tiêu chuẩn có đủ hay không. Các lỗ khoan chéo, mặt phẳng được phay, ren xuyên tâm, khe bên, chi tiết lệch tâm, mẫu bu lông và gia công mặt sau đều yêu cầu quyền truy cập bổ sung. Số lượng, độ phức tạp và mối quan hệ của chúng với các bề mặt quay cần được xem xét trước khi phê duyệt tuyến đường.
Ba chiến lược sản xuất phổ biến:
1. Hoàn thiện các tính năng quay trên máy tiện cơ bản, sau đó chuyển chi tiết sang phay hoặc khoan thứ cấp.
2. Sử dụng tiện dụng cụ trực tiếp để gia công một số chi tiết ngoài trục có giới hạn trong cùng một lần kẹp.
3. Phân chia công việc giữa tiện và phay khi các nguyên công riêng biệt mang lại sự cân bằng tốt hơn về tính linh hoạt, thời gian chu trình và chi phí dụng cụ.
Việc chuyển đổi giữa các máy không phải là một thực hành kém. Đối với nguyên mẫu hoặc lô nhỏ có lỗ chéo đơn giản, việc khoan thứ cấp có thể tốn ít chi phí hơn so với việc chuẩn bị một chương trình đa nhiệm và dụng cụ chuyên dụng. Tuy nhiên, khi lỗ đó có mối quan hệ vị trí chặt chẽ với đường kính vòng bi, việc hoàn thành cả hai tính năng trong một thiết lập có thể làm giảm rủi ro chuyển dữ liệu chuẩn.
Khối lượng công việc ngoài trục cũng có vấn đề. Một mặt phẳng được phay trên một phần hình trụ khác vẫn hỗ trợ đường dẫn quay. Một bộ phận có nhiều hốc sâu, bề mặt góc cạnh và các đặc điểm nhiều mặt phức tạp có thể được xử lý tốt hơn dưới dạng bộ phận được phay với các chi tiết tiện được chọn.
Các mối quan hệ chức năng đáng được chú ý hơn các giá trị dung sai riêng lẻ. Độ đồng tâm từ lỗ đến đường kính ngoài, độ vuông góc của vai, độ đảo tựa ổ trục, căn chỉnh ren và vị trí lỗ so với đường kính quay có thể ảnh hưởng trực tiếp đến hiệu suất lắp ráp. Những yêu cầu này giúp xác định những tính năng nào sẽ chia sẻ cấu trúc thiết lập và dữ liệu.
Việc tháo một bộ phận khỏi một vật cố định và kẹp lại nó yêu cầu thao tác tiếp theo để thiết lập lại vị trí của nó. Ngay cả với thiết bị có khả năng, thiết lập thứ hai sẽ đưa ra các biến giữ công việc, căn chỉnh và chuyển dữ liệu chuẩn. Do đó, một kẹp duy nhất có thể có giá trị khi một lỗ chéo phải thẳng hàng với lỗ khoan, một số đường kính có chung một trục hoặc các đặc điểm phía trước và phía sau phải duy trì mối quan hệ được kiểm soát.
Nguyên tắc này phù hợp với các bộ phận lắp ráp chính xác tùy chỉnh của HANYEE. Quyết định sản xuất phải dựa trên cách bộ phận định vị, cố định, quay hoặc ghép nối trong bộ phận lắp ráp—chứ không phải dựa trên việc nó được mô tả về mặt thương mại là tiện hay tiện.
Các kỹ sư có thể hỗ trợ định tuyến tốt hơn bằng cách xác định các kích thước quan trọng đối với chức năng. Việc thắt chặt mọi khía cạnh 'để đảm bảo an toàn' có thể làm tăng số lần thay đổi công cụ, thời gian kiểm tra và rủi ro bị loại bỏ mà không cải thiện hiệu suất. Tham chiếu mốc thời gian rõ ràng và dung sai thực tế cho phép nhà sản xuất tập trung kiểm soát quy trình ở nơi nó có giá trị chức năng.
Tốc độ theo giờ của máy chỉ là một yếu tố trong chi phí của các bộ phận tiện CNC. Lập trình, dụng cụ, đồ đạc, thiết lập, thời gian cắt, xử lý thủ công, gia công thứ cấp, kiểm tra, phế liệu và làm lại đều góp phần vào đơn giá cuối cùng. Giá theo giờ thấp hơn có thể trở nên kém kinh tế hơn nếu tuyến đường yêu cầu chuyển tuyến nhiều lần và xác minh rộng rãi.
Số lượng sản xuất thay đổi cách phân bổ những chi phí đó. Một nguyên mẫu được hưởng lợi từ công cụ linh hoạt và xác nhận nhanh, trong khi một lô nhỏ có thể không phù hợp với các thiết bị cố định phức tạp. Các đơn đặt hàng lặp lại mang lại giá trị lớn hơn cho khả năng gia công ổn định, tuổi thọ dao được kiểm soát và cài đặt quy trình được ghi lại. Ở khối lượng lớn hơn, cấp phôi, nạp tự động và giảm xử lý thủ công có thể làm giảm hàm lượng lao động và cải thiện tính nhất quán.
Máy đa nhiệm có thể có chi phí vận hành cao hơn nhưng vẫn giảm giá thành từng bộ phận bằng cách loại bỏ các thiết lập phụ. Điều ngược lại cũng có thể xảy ra: một trục đơn giản được sản xuất trên một máy tiên tiến có thể mang theo chi phí lập trình và dụng cụ không cần thiết. Báo giá chính xác đòi hỏi phải so sánh toàn bộ quy trình sản xuất thay vì chọn tốc độ máy thấp nhất.
Cấp vật liệu ảnh hưởng đến tốc độ cắt, lựa chọn dụng cụ, hình thành phoi, sinh nhiệt, biến dạng và độ hoàn thiện có thể đạt được. 'Thép không gỉ' không phải là thông số kỹ thuật hoàn chỉnh vì các loại thép khác nhau có thể phản ứng khác nhau với quá trình cắt và có thể đáp ứng các yêu cầu về độ ăn mòn, độ bền hoặc lắp ráp khác nhau. RFQ phải xác định chính xác hợp kim, tình trạng và bất kỳ chứng nhận vật liệu cần thiết nào.
Hình học và vật liệu cũng phải được đánh giá cùng nhau. Trục dài mảnh có thể bị lệch hoặc rung và có thể cần hỗ trợ ụ sau, phần còn lại ổn định hoặc trình tự cắt được sửa đổi. Các ống lót có thành mỏng có thể bị biến dạng dưới áp suất kẹp quá cao, trong khi các hợp kim cứng hoặc cứng khi gia công có thể làm tăng độ mài mòn của dụng cụ và tải nhiệt.
Những yếu tố này ảnh hưởng đến cả sự ổn định về giá cả và quy trình. Nhà cung cấp không thể lập kế hoạch cho các bộ phận tiện CNC đáng tin cậy chỉ sử dụng kích thước khi điều kiện vật liệu ảnh hưởng đến trạng thái gia công và cắt. HANYEE gia công với thép, nhôm, đồng thau, thép không gỉ, đồng, titan, nhựa kỹ thuật và các hợp kim đặc biệt, cho phép lựa chọn lộ trình gia công và dụng cụ phù hợp với vật liệu được chỉ định.
Một RFQ hoàn chỉnh phải cung cấp đủ thông tin để các kỹ sư sản xuất đề xuất lộ trình thay vì đoán các yêu cầu của nó:
● Bản vẽ 2D có kích thước với dung sai và tham chiếu chuẩn
● Mô hình CAD 3D nếu có
● Loại và tình trạng vật liệu chính xác
● Nguyên mẫu, lô và số lượng ước tính hàng năm
● Các kích thước quan trọng đối với chức năng và kết hợp
● Thông số ren và thước đo yêu cầu
● Các yêu cầu về độ nhám bề mặt, xử lý nhiệt và lớp phủ
● Kỳ vọng về vết xước, vết nứt, độ sạch sẽ, đóng gói và khả năng truy xuất nguồn gốc
● Nhu cầu về tài liệu bài viết đầu tiên, báo cáo kiểm tra hoặc PPAP
Sau đó, việc lập kế hoạch chất lượng sẽ kết nối từng tính năng quan trọng với một phương pháp đo lường phù hợp. Người mua nên hỏi những kích thước nào được kiểm tra trong quá trình sản xuất, cách xác minh độ đồng tâm và độ lệch tâm, liệu có báo cáo bài viết đầu tiên hay không và cách duy trì các đơn đặt hàng lặp lại nhất quán.
Thay vì yêu cầu một chiếc máy cụ thể mà không có lý do kỹ thuật, người mua nên truyền đạt các tiêu chí về chức năng, khối lượng và sự chấp nhận. Điều đó cho phép nhà cung cấp đề xuất tiện tiêu chuẩn, gia công dụng cụ trực tiếp hoặc lộ trình đa nguyên công phối hợp dựa trên các yêu cầu có thể đo lường được.
Tiện CNC và tiện CNC thường mô tả cùng một nguyên lý gia công, do đó, quyết định đúng đắn ít phụ thuộc vào thuật ngữ hơn là vào hình dạng bộ phận, mối quan hệ tính năng, yêu cầu dung sai, vật liệu và khối lượng sản xuất. Các bộ phận quay đơn giản có thể phù hợp với tiện hai trục, trong khi các chi tiết ngoài trục hoặc các tính năng liên quan chặt chẽ có thể biện minh cho việc gia công dụng cụ trực tiếp hoặc lộ trình máy phay quay kết hợp.
Công ty TNHH Sản phẩm kim loại Ninh Ba Hanyue hỗ trợ các bộ phận tiện CNC tùy chỉnh yêu cầu kích thước được kiểm soát, sản xuất lặp lại và lập kế hoạch quy trình thực tế. Việc kết hợp thiết bị và phương pháp kiểm tra với bản vẽ giúp giảm thiểu các thiết lập không cần thiết, hạn chế rủi ro trong sản xuất và đạt được kết quả lắp ráp nhất quán hơn.
Đ: Thông thường là có. Cả hai thuật ngữ đều mô tả quá trình gia công trong đó phôi quay trong khi dụng cụ cắt loại bỏ vật liệu. 'Tiện' đặt tên cho hoạt động, trong khi 'máy tiện' đặt tên cho máy.
Trả lời: Các bộ phận tiện CNC phù hợp nhất với thiết kế đối xứng hình trụ hoặc quay, bao gồm trục, chốt, ống lót, ống lót, miếng đệm, vòng đệm, phụ kiện ren và các bộ phận có lỗ khoan đồng tâm.
A: Máy tiện cơ bản chủ yếu thực hiện các nguyên công tiện dọc trục. Trung tâm tiện có thể thêm dụng cụ trực tiếp, chuyển động trục Y và C hoặc trục chính phụ để có các tính năng bổ sung.
Đ: Vâng. Trung tâm tiện với dụng cụ trực tiếp và các trục bổ sung có thể phay phẳng, khoan các lỗ lệch tâm, cắt rãnh và các tính năng tarô bên mà không cần di chuyển bộ phận.
Đáp: Chọn tiện khi bộ phận chủ yếu có hình tròn và các đặc điểm quan trọng của nó tuân theo trục trung tâm. Phay thường phù hợp hơn với các bề mặt phẳng rộng, túi và đường viền không đều.
