
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-06 Origine : Site


Lorsque deux fournisseurs décrivent le même composant comme une pièce tournée CNC et une pièce tournée CNC, la formulation peut donner l'impression que les devis sont basés sur des processus de fabrication différents. En pratique, les deux termes font généralement référence à l'usinage d'une pièce en rotation avec des outils de coupe pour créer des éléments ronds ou symétriques en rotation.
Le véritable choix réside dans la configuration de la machine, la géométrie des caractéristiques, les relations de tolérance, la taille du lot et la nécessité d'opérations secondaires. Comprendre ces facteurs aide les ingénieurs et les acheteurs à décider si Les pièces de tournage CNC nécessitent un usinage de base à deux axes, un outillage sous tension ou un processus combiné tour-fraisage.
« Tournage » désigne généralement l'opération d'usinage, tandis que « tour » désigne la machine qui l'exécute. « Lathing » est une expression moins formelle que certains fournisseurs utilisent dans les devis, les catalogues et les classifications de produits. D'autres descriptions courantes incluent l'usinage sur tour CNC, les pièces de tour de précision, les composants tournés CNC et les services de tournage personnalisés.
Ces termes n'indiquent pas automatiquement différents niveaux de précision ou différentes méthodes de coupe. La langue régionale, l'organisation interne des produits, le vocabulaire des clients et les préférences marketing expliquent souvent pourquoi un fabricant privilégie le « tournage » tandis qu'un autre utilise le « tournage ». Chez HANYEE, les deux catégories couvrent l'usinage contrôlé par ordinateur pour les arbres, broches, bagues et composants similaires personnalisés.
Par conséquent, les acheteurs ne doivent pas choisir entre des offres en se basant uniquement sur la terminologie. Un fournisseur peut utiliser « tour CNC » pour un travail simple à deux axes, tandis qu'un autre peut utiliser la même expression pour un centre de tournage équipé d'outils électriques et d'axes supplémentaires. L'étiquette du processus n'est que le point de départ ; les opérations planifiées révèlent si le tracé correspond à la pièce.
Dans le tournage CNC et le tournage CNC, les barres, les tubes ou une ébauche préparée sont fixés dans un mandrin ou une pince de serrage. Lorsque le matériau tourne autour de sa ligne centrale, les outils suppriment le matériau des surfaces externes et internes. Ce mouvement prend naturellement en charge les géométries cylindriques, coniques, étagées, rainurées, alésées et filetées.
Les pièces de tournage CNC typiques comprennent les arbres, les broches, les bagues, les manchons, les entretoises, les colliers, les tiges et les raccords filetés. HANYEE applique cette capacité aux broches, bagues, tiges et autres produits dont les principales caractéristiques suivent la symétrie de rotation.
Toutefois, les noms de pièces ne déterminent pas à eux seuls l’itinéraire complet. Un arbre avec uniquement des diamètres étagés peut rester sur un tour de base, tandis qu'un collier d'arbre avec des trous latéraux introduit un travail hors axe. Deux composants peuvent tous deux être appelés pièces tournées tout en nécessitant des machines, des outillages, des dispositifs de serrage et des plans d'inspection sensiblement différents.
Un tour CNC conventionnel contrôle principalement le mouvement de l'outil le long des axes X et Z. L'axe X régit le mouvement radial vers ou loin de l'axe central de la broche, tandis que l'axe Z contrôle le mouvement le long de la longueur de la pièce. Cette disposition est bien adaptée aux pièces dont les caractéristiques importantes suivent un seul axe de rotation.
Les opérations courantes à deux axes comprennent le dressage, le tournage droit, le tournage conique, l'alésage, le rainurage, le filetage, le chanfreinage et le tronçonnage. Par exemple, une douille avec des diamètres intérieur et extérieur contrôlés peut souvent être réalisée efficacement sans outils de fraisage électriques. Il en va de même pour les broches, manchons, goujons filetés et entretoises simples dont les caractéristiques restent concentriques ou axiales.
L'équipement de base peut offrir des avantages pratiques en termes de coûts pour de telles pièces de tournage CNC. La programmation est généralement plus directe, les exigences en matière d'outillage sont plus faciles à gérer et la configuration peut impliquer moins de variables. Payer pour des axes supplémentaires n'améliore pas une pièce qui ne contient aucune caractéristique secondaire ni relation de position complexe.
Un centre de tournage peut aller au-delà du mouvement XZ standard en ajoutant un positionnement de broche sur l'axe C, un mouvement sur l'axe Y, un outillage sous tension, une contre-broche ou un ravitaillement de barres automatisé. L'axe C positionne ou fait pivoter la pièce pour un usinage frontal et latéral contrôlé, tandis que les outils électriques peuvent percer, tarauder ou fraiser sans transférer le composant vers une machine distincte. Les configurations de tournage-fraisage multi-axes peuvent également utiliser une sous-broche pour usiner l'extrémité opposée du brut.
Ces fonctionnalités deviennent pertinentes lorsque les dessins incluent des méplats, des trous transversaux, des fentes latérales, des filetages radiaux, des rainures de clavette, des trous décentrés ou des détails arrière. Un collier avec un trou latéral peut être tourné et percé en un seul serrage, contribuant ainsi à préserver la relation entre l'alésage et la position du trou. De même, une contre-broche peut réduire la manipulation manuelle lorsque les deux extrémités d'un composant nécessitent des fonctionnalités contrôlées.
Plus de capacité n’est pas automatiquement plus économique. Les machines avancées nécessitent une programmation appropriée, des porte-outils entraînés, des connaissances en configuration et une validation des processus. Pour un simple espaceur, l’utilisation d’un centre multitâche peut augmenter les coûts sans créer d’avantages significatifs en matière de qualité ou de délais.
Description dans le devis |
Signification probable |
Ce que l'acheteur devrait demander |
Tournage CNC |
Usinage général d'une pièce en rotation |
Combien d’axes et de configurations sont prévus ? |
Tour CNC |
Généralement un autre terme pour le tournage CNC |
L'itinéraire proposé est-il un virage basique ou multi-axes ? |
Tournage avec outils motorisés |
Tournage avec des outils électriques de perçage ou de fraisage |
Quelles fonctionnalités hors axe restent dans une configuration ? |
Usinage tour-fraiseur |
Tournage et fraisage sur un seul itinéraire coordonné |
Toutes les fonctionnalités critiques partageront-elles le même serrage ? |
Fraisage secondaire |
Le composant tourné est déplacé vers une autre machine |
Comment les références et les tolérances de position seront-elles transférées ? |
Le dessin doit d’abord être évalué pour sa géométrie dominante. Lorsque la majeure partie du composant est cylindrique, tubulaire, conique ou disposée autour d’une ligne centrale commune, le tournage est généralement le processus principal logique. Les diamètres extérieurs, les alésages, les épaulements, les rainures, les cônes et les filetages axiaux peuvent tous être générés naturellement lors de la rotation de la pièce.
Les arbres, les axes, les bagues et les entretoises en sont des exemples courants, mais la décision ne doit pas reposer uniquement sur le nom du produit. Un raccord peut être principalement rotatif et donc idéal pour le tournage, tandis qu'un autre raccord peut contenir plusieurs faces plates et des passages qui se croisent qui rendent le fraisage tout aussi important. HANYEE produit des composants d'assemblage, des entretoises en laiton, des vis à épaulement, des colliers d'arbre et d'autres pièces personnalisées avec une complexité variable.
Les pièces dominées par de larges surfaces planes, des poches profondes, des modèles de boulons étendus ou des contours de forme libre peuvent nécessiter un fraisage comme tracé principal. Le tournage peut toujours créer un alésage, un filetage ou une interface ronde, mais il ne doit pas être forcé de diriger un processus lorsque la majeure partie de l'enlèvement de matière se produit en dehors de l'axe de rotation. L'objectif est d'attribuer chaque fonctionnalité à la méthode qui peut la produire de la manière la plus efficace et cohérente.
Les caractéristiques hors axe déterminent souvent si le tournage standard est suffisant. Les trous transversaux, les méplats fraisés, les filetages radiaux, les fentes latérales, les détails excentriques, les modèles de boulons et l'usinage de l'arrière nécessitent tous un accès supplémentaire. Leur nombre, leur complexité et leur relation avec les surfaces tournées doivent être examinés avant d'approuver un itinéraire.
Trois stratégies de production sont courantes :
1. Complétez les fonctions de rotation sur un tour de base, puis transférez la pièce pour un fraisage ou un perçage secondaire.
2. Utilisez le tournage avec outil motorisé pour usiner un nombre limité de détails hors axe au cours du même serrage.
3. Répartissez le travail entre le tournage et le fraisage lorsque des opérations distinctes offrent un meilleur équilibre entre flexibilité, temps de cycle et coût d'outillage.
Un transfert entre machines n’est pas en soi une mauvaise pratique. Pour un prototype ou un petit lot avec un simple trou transversal, le forage secondaire peut coûter moins cher que la préparation d'un programme multitâche et d'un outillage spécialisé. Toutefois, lorsque ce trou présente une relation de position étroite avec le diamètre du roulement, le fait de réaliser les deux éléments en une seule configuration peut réduire le risque de transfert de référence.
Le volume de travail hors axe compte également. Un plat fraisé sur une pièce par ailleurs cylindrique supporte toujours un itinéraire tournant. Un composant comportant plusieurs poches profondes, des surfaces inclinées et des caractéristiques multifaces complexes peut être mieux traité comme une pièce fraisée avec des détails tournés sélectionnés.
Les relations fonctionnelles méritent plus d’attention que les valeurs de tolérance isolées. La concentricité de l'alésage par rapport au diamètre extérieur, la perpendiculaire de l'épaulement, le faux-rond du siège de roulement, l'alignement du filetage et la position du trou par rapport à un diamètre tourné peuvent affecter directement les performances de l'assemblage. Ces exigences permettent de déterminer quelles fonctionnalités doivent partager une configuration et une structure de référence.
Retirer un composant d'un luminaire et le serrer à nouveau nécessite l'opération suivante pour rétablir son emplacement. Même avec un équipement performant, la deuxième configuration introduit des variables de maintien de la pièce, d'alignement et de transfert de données. Un seul serrage peut donc être utile lorsqu'un trou transversal doit s'aligner étroitement avec un alésage, que plusieurs diamètres partagent un axe commun ou que les éléments avant et arrière doivent maintenir une relation contrôlée.
Ce principe s'applique aux composants d'assemblage de précision personnalisés de HANYEE. La décision de fabrication doit être basée sur la manière dont la pièce est positionnée, fixée, tournée ou s'accouple au sein de l'assemblage, et non sur le fait qu'elle soit décrite commercialement comme tournée ou tournée.
Les ingénieurs peuvent améliorer le routage en identifiant les dimensions essentielles au fonctionnement. Le resserrement de chaque dimension « pour des raisons de sécurité » peut augmenter les changements d'outils, le temps d'inspection et le risque de rejet sans améliorer les performances. Des références de données claires et des tolérances réalistes permettent au fabricant de concentrer le contrôle des processus là où il a une valeur fonctionnelle.
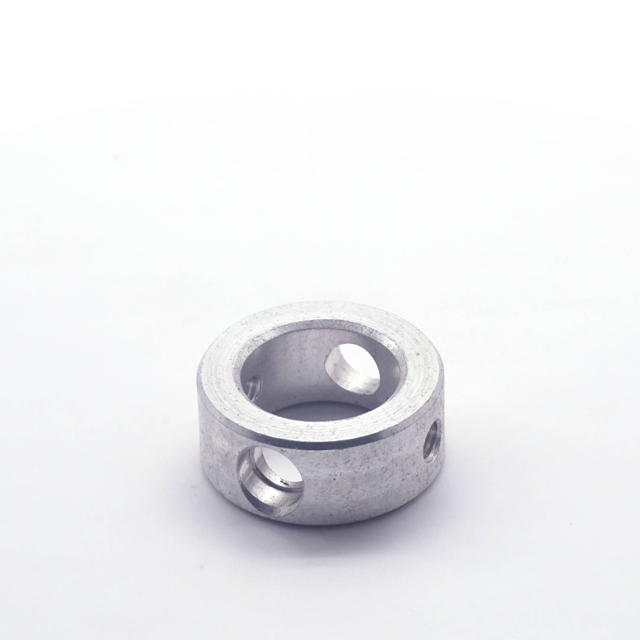
Le taux horaire de la machine n’est qu’un élément du coût des pièces de tournage CNC. La programmation, l'outillage, les montages, la configuration, le temps de coupe, la manipulation manuelle, l'usinage secondaire, l'inspection, la mise au rebut et la reprise contribuent tous au prix unitaire final. Un taux horaire inférieur peut devenir moins économique si l'itinéraire nécessite des transferts répétés et des vérifications approfondies.
La quantité de production modifie la façon dont ces coûts sont répartis. Un prototype bénéficie d'un outillage flexible et d'une validation rapide, alors qu'un petit lot ne justifie pas nécessairement des montages élaborés. Les commandes répétées accordent une plus grande valeur à un maintien de pièce stable, à une durée de vie d'outil contrôlée et à des paramètres de processus documentés. À des volumes plus élevés, l’alimentation en barres, le chargement automatisé et la réduction de la manutention manuelle peuvent réduire la quantité de main d’œuvre et améliorer la cohérence.
Une machine multitâche peut avoir un coût d'exploitation plus élevé tout en réduisant le prix par pièce en supprimant les configurations secondaires. L’inverse est également possible : un simple arbre produit sur une machine avancée peut nécessiter une programmation et un outillage inutiles. Un devis précis nécessite de comparer l’ensemble du parcours de fabrication plutôt que de choisir le tarif machine le plus bas.
La qualité du matériau affecte la vitesse de coupe, la sélection des outils, la formation de copeaux, la génération de chaleur, la distorsion et la finition réalisable. « L'acier inoxydable » n'est pas une spécification complète car différentes qualités peuvent réagir différemment à la coupe et peuvent répondre à différentes exigences en matière de corrosion, de résistance ou d'assemblage. La demande de prix doit identifier l'alliage exact, l'état et toute certification de matériau requise.
La géométrie et le matériau doivent également être évalués ensemble. Les arbres longs et minces peuvent fléchir ou vibrer et peuvent nécessiter un support de poupée mobile, une lunette stable ou une séquence de coupe révisée. Les bagues à paroi mince peuvent se déformer sous une pression de serrage excessive, tandis que les alliages résistants ou écrouis peuvent augmenter l'usure des outils et la charge thermique.
Ces facteurs influencent à la fois la stabilité des prix et des processus. Un fournisseur ne peut pas planifier des pièces de tournage CNC fiables en utilisant uniquement les dimensions lorsque l'état des matériaux affecte le maintien de la pièce et le comportement de coupe. HANYEE travaille avec de l'acier, de l'aluminium, du laiton, de l'acier inoxydable, du cuivre, du titane, des plastiques techniques et des alliages spéciaux, permettant de sélectionner l'itinéraire d'usinage et l'outillage en fonction du matériau spécifié.
Un appel d'offres complet doit fournir suffisamment d'informations pour que les ingénieurs de fabrication puissent recommander l'itinéraire au lieu de deviner ses exigences :
● Un dessin 2D coté avec tolérances et références
● Un modèle CAO 3D si disponible
● La qualité et l'état exacts du matériau
● Prototypes, lots et quantités annuelles estimées
● Dimensions critiques pour le fonctionnement et les dimensions d'accouplement
● Spécifications de filetage et jauges requises
● Exigences en matière de rugosité de surface, de traitement thermique et de revêtement
● Attentes en matière de bavure, de rupture de bord, de propreté, d'emballage et de traçabilité
● Besoins en matière de premier article, de rapport d'inspection ou de documentation PPAP
La planification de la qualité doit ensuite relier chaque caractéristique critique à une méthode de mesure appropriée. Les acheteurs doivent se demander quelles dimensions sont vérifiées pendant la production, comment la concentricité et le faux-rond sont vérifiés, si un rapport sur le premier article est disponible et comment les commandes répétées restent cohérentes.
Plutôt que d’exiger une machine particulière sans raison technique, les acheteurs devraient communiquer les critères de fonction, de volume et d’acceptation. Cela permet a
Le tournage CNC et le tournage CNC décrivent généralement le même principe d'usinage, de sorte que la bonne décision dépend moins de la terminologie que de la géométrie de la pièce, des relations entre les caractéristiques, des exigences de tolérance, du matériau et du volume de production. Des composants rotatifs simples peuvent convenir au tournage sur deux axes, tandis que des détails hors axe ou des caractéristiques étroitement liées peuvent justifier un outillage sous tension ou un itinéraire combiné tour-fraisage.
Ningbo Hanyue Metal Products Co., Ltd. prend en charge les pièces de tournage CNC personnalisées nécessitant des dimensions contrôlées, une production reproductible et une planification pratique des processus. Faire correspondre l'équipement et l'approche d'inspection au dessin permet de réduire les configurations inutiles, de limiter les risques de production et d'obtenir des résultats d'assemblage plus cohérents.
R : Habituellement, oui. Les deux termes décrivent l'usinage dans lequel la pièce tourne tandis que les outils de coupe enlèvent de la matière. 'Tournage' nomme l'opération, tandis que 'tour' nomme la machine.
R : Les pièces de tournage CNC sont les mieux adaptées aux conceptions cylindriques ou à symétrie de rotation, notamment les arbres, les broches, les bagues, les manchons, les entretoises, les colliers, les raccords filetés et les composants à alésages concentriques.
R : Un tour de base effectue principalement des opérations de tournage axial. Un centre de tournage peut ajouter un outillage dynamique, un mouvement sur les axes Y et C, ou une sous-broche pour des fonctionnalités supplémentaires.
R : Oui. Les centres de tournage dotés d'outils motorisés et d'axes supplémentaires peuvent fraiser des méplats, percer des trous décentrés, découper des fentes et tarauder des éléments latéraux sans transférer le composant.
R : Choisissez le tournage lorsque la pièce est principalement ronde et que ses caractéristiques critiques suivent un axe central. Le fraisage est généralement plus adapté aux larges surfaces planes, aux poches et aux contours irréguliers.
